Pourquoi les usines chimiques de Bainbridge Island revoient leur traitement primaire en 2026
Les normes catégorielles fédérales du 40 CFR Part 414 — qui couvrent les sous-catégories Organic Chemicals, Plastics, and Synthetic Fibers (OCPSF), Inorganic Chemicals, Soap & Detergent, Fertilizer, et Petroleum Refining — fixent des limites d'effluent BPT, BAT, PSES et PSNS que tout rejeteur catégoriel de l'industrie chimique doit respecter avant rejet vers une POTW (station d'épuration publique), conformément à l'EPA 40 CFR Part 414. Pour une usine chimique de Bainbridge Island, les limites locales du King County Industrial Waste Program sont régulièrement plus strictes que le plancher fédéral, notamment pour les métaux, les FOG et les excursions de pH lors des rejets par à-coups. Par-dessus, les inscriptions du PFAS et du 1,4-dioxane dans les listes de l'EPA en 2024 et le Chemical Action Plan 2024–2026 du Washington State Department of Ecology ont placé ces deux composés dans les déclencheurs de surveillance de routine au prétraitement côté usine — ce qui fait de l'étape de séparation primaire (FAD ou décanteur) la première porte de conformité, et non plus l'étape de polissage qu'elle était (d'après le Washington State Department of Ecology, 2024).
La logistique sur une île du Puget Sound n'a rien d'abstrait. Les skids et les cuves en béton doivent débarquer d'un ferry de l'État de Washington ou d'un terminal à barges, et l'évacuation des boues déshydratées est contrainte par le même horaire de ferry que les livraisons chimiques entrantes. Cette réalité pousse les usines de Bainbridge Island vers des unités skid-montées testées en usine, à faible encombrement et demandant peu de présence opérateur. La communauté d'ingénierie locale a documenté son expérience en optimisation des FAD comme des décanteurs : Randal W. Samstag, PE, BCEE, basé à Bainbridge Island, a présenté la modélisation CFD de la géométrie du puits d'alimentation d'un décanteur et du design de buses et d'introduction d'air d'un FAD à l'University of Washington Department of Civil and Environmental Engineering le 7 avril 2016, citant Amato & Wicks (2009) sur la marge de capacité d'un FAD et Samstag et al. (2010, 2014) sur l'optimisation du puits d'alimentation d'un décanteur à flux radial. Pour un rétrofit en 2026, cette expertise locale en CFD mérite d'être mobilisée. Les exploitants qui étudient une extension en 2026 peuvent consulter le guide de conformité du prétraitement 2026 pour les usines chimiques afin de cadrer la réglementation et son incidence sur les décisions de CAPEX comme d'OPEX.
Check-list de l'affluent : à quoi ressemblent réellement vos eaux usées d'usine chimique
Choisir un FAD ou un décanteur sans profil d'affluent à jour est le meilleur moyen d'acheter la mauvaise unité. Jeu minimal de paramètres qu'un ingénieur d'usine chimique doit détenir sur un échantillon composite de 7 jours avant toute réunion fournisseur :
- MES (mg/L) et TDS (sels dissous totaux, mg/L) — indiquent si le contaminant va flotter ou décanter.
- FOG (huiles et graisses, mg/L) et distribution granulométrique des gouttelettes d'huile — les gouttelettes de moins de 20 µm sont généralement émulsionnées et exigent une démulsification chimique en amont des deux technologies.
- DCO / DBO (mg/L) et pH (plage, pas seulement moyenne) — les rejets par à-coups depuis des réacteurs batch de spécialité font varier le pH de 2 à 12 en une heure.
- Température (°C) — la viscosité à 5 °C en hiver à Bainbridge Island diffère sensiblement des données de banc à 25 °C en été.
- Émulsion (oui/non) et différence de densité (Δρ, kg/m³) entre la phase dispersée et l'eau.
Les sous-flux chimiques typiques de Bainbridge Island orientent clairement la décision technologique. Les eaux de lavage de revêtements spéciaux véhiculent des FOG élevés, des huiles émulsionnées et des solvants organiques — un affluent classique de FAD. La production de produits chimiques de traitement d'eau (chlorure ferrique, alun, floculants polymères) génère des hydroxydes métalliques et des bouillies de sels denses avec peu d'huile — un affluent de décanteur. Les réacteurs chimiques de biotechnologie et de batch de spécialité produisent des rejets par à-coups, à pH variable et de faible volume, qui violent les hypothèses hydrauliques d'un décanteur en régime permanent : c'est pourquoi un FAD skid-monté avec bassin tampon d'égalisation devient le choix par défaut pour ces lignes.
Deux outils de présélection sont fiables : les essais en jarre à l'échelle laboratoire, qui quantifient la chimie des flocs, la réponse aux doses et le comportement décantation/flottaison, et la modélisation CFD de la cuve envisagée, qui quantifie les courts-circuits hydrauliques, les zones mortes et la capacité atteignable. La documentation produit FAD de Komline-Sanderson indique que « les essais en laboratoire ou en pilote sont souvent la meilleure façon de déterminer les caractéristiques de séparation d'un effluent donné » et que « des unités pilotes FAD sont disponibles à la location pour essais sur le site du client » (bulletin produit Komline-Sanderson FAD). Pour une usine chimique qui a besoin à la fois d'une certitude sur la chimie des flocs et sur l'hydraulique, un essai jarre + pilote loué en parallèle est l'assurance la moins chère contre une re-spécification à six chiffres. Les doses de coagulant et de floculant doivent être pilotées par un skid de dosage automatique de réactifs HydropureWater dimensionné sur le débit horaire de pointe, et non sur la moyenne.
Comment fonctionnent FAD et décanteurs dans une usine chimique
Le FAD fonctionne en fixant des microbulles aux particules, de sorte que la densité effective de l'agrégat particule-bulle devient inférieure à celle de l'eau. Le bulletin produit Komline-Sanderson FAD décrit le mécanisme : « dissoudre l'air dans l'eau sous pression, puis réduire la pression de la solution. Lorsque la pression baisse, l'air sort de la solution sous forme de microbulles », fixation qui « réduit la densité de la particule, augmentant sa flottabilité et assurant la flottaison » (Komline-Sanderson). Les diamètres typiques de microbulles se situent entre 10 et 100 µm, suffisamment petits pour se fixer sur des gouttelettes d'huile émulsionnée et sur les matières en suspension fines de faible densité que la décantation ne ferait pas sédimenter dans un délai raisonnable. Les flottants sont raclés par un dispositif de collecte supérieur vers une trémie d'évacuation, et « des collecteurs de fond sont parfois utilisés pour retirer les solides susceptibles de décanter au fond de la cuve » — un trait de design qui permet à un seul FAD de traiter la fraction décantable d'un effluent mixte (Komline-Sanderson).
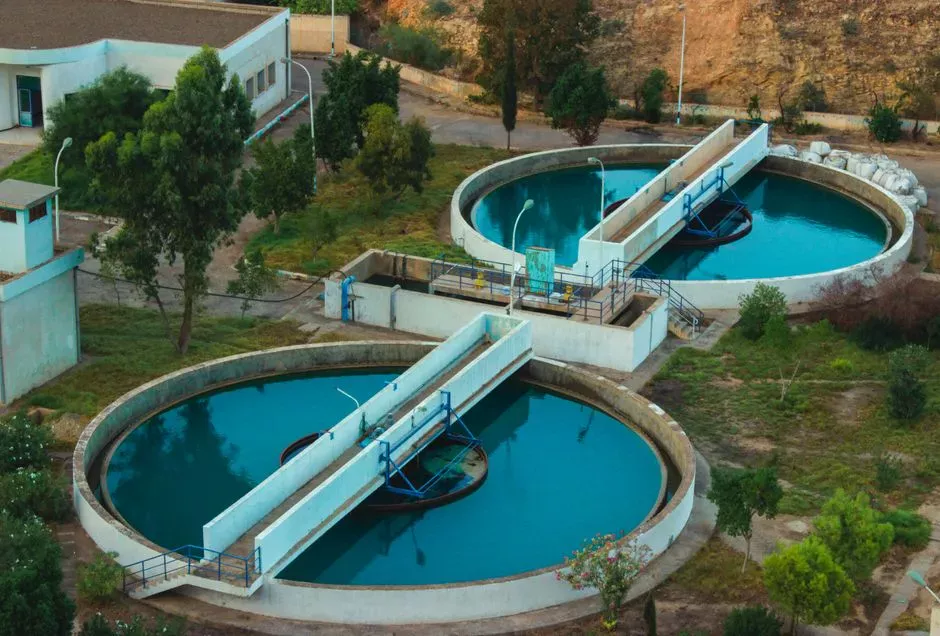
Un décanteur fonctionne par sédimentation gravitaire. Une cuve circulaire ou rectangulaire retient les eaux usées assez longtemps pour que les solides décantables tombent au fond sous forme de lit de boues ; l'effluent clarifié déborde par une goulotte périphérique. Un décanteur lamellaire (à plaques inclinées) insère un empilement de plaques à 55–60° à l'intérieur de la cuve, ce qui augmente fortement la surface de sédimentation effective dans le même encombrement. La fiche catalogue du système FAD HydropureWater ZSQ et du décanteur lamellaire HydropureWater situe la charge superficielle lamellaire entre 20 et 40 m/h, avec jusqu'à 30 % de consommation de coagulant/floculant en moins qu'un décanteur conventionnel traitant le même débit (catalogue HydropureWater, 2026).
La CFD fait le pont entre ces deux opérations unitaires et une marge de conception défendable. La présentation de Samstag à l'UW documente que la CFD « peut calculer des champs de vitesse tridimensionnels et suivre les interactions réactifs/produits dans une cuve » et que, pour un FAD, la technique sert à la « prédiction de la capacité maximale absolue (typiquement 10 à 20 % au-dessus du maximum de design) » et à la « comparaison de designs de buses et d'introduction d'air » (présentation Samstag 2016 à l'UW, citant Amato & Wicks 2009). Pour un décanteur, la même présentation montre la CFD employée pour optimiser la géométrie du puits d'alimentation, la configuration d'entrée et la profondeur — travaux publiés par Samstag avec Wicklein en 2014. Une usine de Bainbridge Island qui doit différer une extension de cuve peut s'appuyer sur la CFD pour défendre une surcapacité hydraulique de 10 à 20 % auprès du King County, plutôt que de couler un nouveau bassin en béton.
Côte à côte : FAD ou décanteur pour les effluents chimiques
Voici la matrice qu'un ingénieur d'usine chimique peut emmener en réunion fournisseur. Les valeurs d'abattement du FAD s'appuient sur le guide de sélection industriel Ecologix 2026, qui cite un cas en industrie agroalimentaire à 95 % d'abattement des FOG pour le FAD contre 70 % pour un décanteur sur le même effluent ; la valeur sur solides denses du décanteur provient du cas minier de la même source, à 90 % de réduction des MES pour un OPEX inférieur (Ecologix, mise à jour 2026). Pour une usine chimique de Bainbridge Island, la ligne des solides denses est la plus décisionnelle, car les flux d'hydroxydes métalliques et de bouillies salines y sont fréquents.
| Cible d'abattement / type d'effluent | Performance du FAD | Performance du décanteur (lamellaire) | Choix recommandé |
|---|---|---|---|
| FOG et huiles légères (eaux de lavage de revêtements, batch de spécialité) | ~95 % d'abattement des FOG ; accepte les gouttelettes de 10 à 100 µm | ~60–70 % sur les FOG ; médiocre sur huile émulsionnée | FAD |
| Inorganiques denses / hydroxydes métalliques / bouillies salines | Sous-performant — particules déjà plus denses que l'eau | ~85–90 % de réduction des MES ; OPEX inférieur | Décanteur lamellaire |
| Organiques émulsionnés, latex, microgouttelettes de solvants | Standard avec prétraitement coagulant/démulsifiant | Sous-performant sans cassage chimique en amont | FAD (souvent associé à un lamellaire de polissage) |
| pH variable, rejets par à-coups, faible débit | Skid compact, plage 4 à 300 m³/h, récupération rapide | Empreinte dépendante de la surface ; le lamellaire atténue | FAD (skid) ou hybride |
| Effluents mixtes (huile + solides denses + à-coups) | Traite le flottant ; les collecteurs de fond capturent les décantables | Traite les décantables ; médiocre sur huile libre et émulsionnée | Hybride FAD → lamellaire (défaut 2026) |
La ligne hybride est celle qui compte le plus pour un rétrofit d'usine chimique en 2026 à Bainbridge Island. La note de design Komline-Sanderson confirme que « des collecteurs de fond sont utilisés dans un FAD pour retirer toute partie des solides de l'affluent qui décantent plutôt que de flotter », et que le FAD peut être livré comme « système complet » comprenant « cuves de prétraitement chimique, mélangeurs et pompes » et « équipements de déshydratation des flottants concentrés » (Komline-Sanderson). Pour plus de détails sur le dimensionnement des microbulles et le cas de la surcapacité de 10 à 20 %, le guide d'ingénierie 2026 de la flottaison à microbulles constitue l'approfondissement technique.
Empreinte, CAPEX et OPEX 2026 pour les débits de Bainbridge Island
Traduisons la décision technologique en chiffres défendables devant un directeur d'usine. Les repères OPEX du FAD tirés de l'analyse OPEX et ROI 2026 d'un FAD situent l'énergie à 0,01–0,04 $/m³ et le polymère à 0,005–0,04 $/m³ sur un effluent d'usine chimique ; l'OPEX d'un décanteur est dominé par le polymère et la gestion des boues plutôt que par l'énergie. La gestion des boues pèse souvent le plus dans le TCO à 5 ans, car le flottant d'un FAD est généralement plus épais et plus facile à déshydrater, tandis que le sous-débit d'un décanteur est plus humide et entraîne un OPEX de cycle plus élevé sur une filtre-presse à plateaux HydropureWater.
| Poste (driver TCO 5 ans) | FAD (skid, 10–50 m³/h) | Décanteur lamellaire (10–50 m³/h, alliage) |
|---|---|---|
| Enveloppe CAPEX (2026) | Modéré à élevé (skid, saturateur, pompe de recirculation, dosage) | Plus bas pour un circulaire en acier au carbone ; se rapproche du FAD en 2205/revêtement inox pour service chlorures |
| OPEX énergie | 0,01–0,04 $/m³ (compresseur d'air, pompe de recirculation) | ~0,005–0,015 $/m³ (râteau et pompe à boues uniquement) |
| OPEX chimique | 0,005–0,04 $/m³ polymère + coagulant | Dose plus faible ; ~20 à 30 % d'économie vs décanteur conventionnel (catalogue HydropureWater) |
| Siccité des boues (typique) | Flottant à 3–6 % ; plus facile à déshydrater | Sous-débit à 1–3 % ; gâteau plus humide |
| Encombrement | Plage 4 à 300 m³/h en un seul skid ; dalle réduite | Dalle plus grande ; le lamellaire atténue d'un facteur ~3 à 5 vs circulaire |
| Facteur logistique Bainbridge | Skid testé en usine : atout sur le fret ferry et son calendrier | Cuve béton construite sur site : renchérit coût et délai |
Le coût du fret ferry est un poste réel pour Bainbridge Island, pas un sujet théorique. Un skid FAD de 12 m³ et un décanteur lamellaire de 50 m³/h tiennent tous deux sur une barge de ferry standard, mais une cuve béton construite sur site de 8 m × 4 m × 4 m n'y tient pas. Pour le CAPEX 2026, les skids testés en usine l'emportent tant sur le risque de délai que sur le dollar — ce qui fait aussi de l'hybride FAD + lamellaire le défaut logistique sur l'île.
Cadre de décision : que choisir en 2026 pour votre usine chimique de Bainbridge ?
Cinq étapes, dans l'ordre, avant la signature du bon de commande :
- Mesurer. Réaliser un composite de 7 jours sur FOG, MES, taille des gouttelettes, différence de densité, plage de pH et température sur le flux le plus défavorable (et non sur la moyenne).
- Identifier le contaminant dominant. Huile/graisse → FAD. Solides inorganiques denses → décanteur lamellaire. Mixte → hybride.
- Croiser avec la matrice ci-dessus. Si deux lignes s'appliquent, lancer des essais en jarre sur les deux chimies.
- Réaliser essais en jarre et CFD. Utiliser une CFD de type Samstag (présentation UW 2016) pour défendre toute surcapacité hydraulique de 10 à 20 %, et une location de pilote de type Komline pour confirmer la performance du FAD avant dimensionnement. La même matrice et le même raisonnement valent sur un site continental, comme le démontre le guide FAD vs décanteur 2026 pour les eaux usées chimiques à Mojave.
- Confirmer la conformité locale. Les limites de rejet du King County Industrial Waste Program, votre sous-catégorie du 40 CFR Part 414 et les déclencheurs de surveillance PFAS/1,4-dioxane du Department of Ecology de l'État de Washington (Chemical Action Plan 2024) doivent tous être validés à l'étape de séparation primaire.
Règle pratique en une phrase : faire flotter ce qui flotte, faire décanter ce qui coule ; la chimie tranche le reste. Le train de prétraitement par défaut en 2026 pour une nouvelle extension d'usine chimique à Bainbridge Island est FAD primaire → polissage lamellaire → biologique ou AOP pour les organiques résiduels, avec des boues déshydratées sur filtre-presse. PFAS et 1,4-dioxane ne sont pas éliminés de manière significative à ce stade — ils requièrent en aval une adsorption sur charbon ou un AOP, ce qui explique pourquoi la décision de traitement primaire vise à protéger les opérations unitaires aval et à respecter les limites catégorielles, et non à chasser les PFAS au prétraitement.
Questions fréquentes
Pour une usine chimique à Bainbridge Island, FAD ou décanteur pour l'abattement des FOG ?
Un FAD. La référence industrielle Ecologix 2026 situe le FAD à ~95 % d'abattement des FOG contre ~60–70 % pour un décanteur sur le même effluent, et les microbulles de 10 à 100 µm générées par un saturateur pressurisé se fixent sur les gouttelettes d'huile émulsionnée qu'un décanteur gravitaire ne peut capter dans un temps de séjour raisonnable. Choisissez la technologie d'après le contaminant dominant — faire flotter ce qui flotte, faire décanter ce qui coule.
Quelles réglementations fédérales et locales encadrent cette décision en 2026 ?
Le 40 CFR Part 414 fixe les normes catégorielles fédérales (BPT, BAT, PSES, PSNS) pour les sous-catégories de la chimie, dont OCPSF et Inorganic Chemicals (EPA). Les limites locales du King County Industrial Waste Program sont typiquement plus strictes que le plancher fédéral sur les FOG, les métaux et le pH. Le Chemical Action Plan 2024 du Department of Ecology de l'État de Washington ajoute des déclencheurs de surveillance PFAS et 1,4-dioxane désormais intégrés à l'échantillonnage de routine au prétraitement. La séparation primaire (FAD ou décanteur) est la première porte de conformité, et non la dernière.
Quel encombrement et quelle économie de réactifs un décanteur lamellaire offre-t-il à Bainbridge Island ?
La fiche catalogue du décanteur lamellaire HydropureWater indique une charge superficielle de 20 à 40 m/h avec jusqu'à 30 % de consommation de réactifs en moins qu'un décanteur conventionnel à même charge de MES (catalogue HydropureWater, 2026). Pour une usine chimique sur dalle contrainte, sur une île, cela se traduit par une empreinte ~3 à 5 fois plus faible qu'un décanteur circulaire de capacité équivalente, et une baisse significative d'OPEX sur les doses de coagulant et de floculant.
Que faire si mon usine chimique a à la fois huile et solides denses dans le même effluent ?
Mettre en œuvre un hybride FAD + décanteur lamellaire. Le FAD en primaire élimine les FOG, l'huile libre et les MES de faible densité (les collecteurs de fond gérant la fraction décantable, selon la note de design Komline-Sanderson) ; un lamellaire aval polit les MES résiduelles et capture les inorganiques denses entraînés. C'est le train de prétraitement par défaut en 2026 pour les nouvelles installations chimiques. Pour la modélisation OPEX, l'article analyse OPEX et ROI 2026 d'un FAD est la référence de travail.
Faut-il tester en pilote avant d'acheter un FAD ou un décanteur ?
Oui. Komline-Sanderson propose explicitement des unités pilotes FAD à la location pour essais sur site client, et un programme d'essais en jarre doit être mené en parallèle du pilote pour cadrer la chimie des flocs, la réponse aux doses et le comportement décantation/flottaison (Komline-Sanderson). Pour une usine chimique de Bainbridge Island confrontée à la logistique ferry sur un skid de 5 à 10 m³/h, un pilote de 2 à 4 semaines en location est l'assurance la moins chère contre une re-spécification à six chiffres.