Ce qui change pour les industriels parisiens en 2026
Les éléments fournis ne signalent aucune nouvelle obligation universelle de traitement applicable en 2026 aux industriels parisiens. Les décisions de projet restent soumises à l’autorisation applicable, au contrat de raccordement, aux critères sectoriels et aux mesures sur les effluents industriels. Un exemple régional actuel est l’expérimentation du Tire Industry Project avec SIAAP, ERM et l’usine de Valenton. Elle se poursuit jusqu’en 2026 afin d’évaluer l’élimination des particules de pneus et d’usure routière dans les eaux usées urbaines (Tire Industry Project, 2026-06-16). Cette activité de suivi est pertinente, mais elle ne constitue pas une norme de traitement à l’échelle industrielle pour les déchets à forte DCO.
SIAAP exploite six stations d’épuration, 481 km de collecteurs et huit bassins d’eaux pluviales. L’opérateur traite environ 2,5 millions de m³/j pour plus de 9 millions d’habitants de la région parisienne (Tire Industry Project, 2026-06-16). Les industriels doivent donc distinguer les données de suivi municipaux de leurs propres critères d’acceptation. L’évolution pratique ne réside pas dans une nouvelle règle générique, mais dans l’obligation de fonder les achats sur l’autorisation parisienne applicable, l’état actuel du réseau d’assainissement et les caractéristiques mesurées des effluents, plutôt que sur les performances de la station municipale ou des pourcentages de traitement génériques. Le bilan associé à l’incidence des limites locales de rejet sur les critères d’acceptation du traitement fournit un contexte utile, mais son cadre non parisien ne remplace pas l’accord local.
Caractériser la DCO avant de choisir les équipements
Une demande chimique en oxygène élevée ne constitue pas un problème de traitement unique. La conception doit distinguer les fractions particulaires, émulsionnées, solubles et toxiques, car chacune réagit différemment à la séparation, à la chimie et à la biologie. Une valeur globale de DCO n’indique pas au fournisseur quelle unité éliminera la charge. La caractérisation comprend le débit, la DCO totale, la DCO filtrée ou soluble, les matières en suspension, les huiles et graisses, le pH, la température, la conductivité et la toxicité. Chaque paramètre manquant demeure une lacune explicite de conception, et non une valeur supposée.
La DCO particulaire et émulsionnée augmente la charge du FAD ou de la séparation chimique et peut inhiber le traitement biologique. La DCO soluble biodégradable constitue la charge principale traitée par la biologie aérobie. La toxicité et les composés non biodégradables exigent une évaluation distincte, car l’acclimatation biologique ne peut pas être déduite de la seule DCO.
| Paramètre mesuré | Question de conception | Informations requises avant le dimensionnement final |
|---|---|---|
| DCO totale et filtrée ou soluble | Quelle charge la biologie doit-elle éliminer ? | Concentrations représentatives, fraction de DCO et échantillons prélevés dans le temps |
| Matières en suspension et taille des particules | Quelles solides doivent être séparées avant le traitement biologique ? | Charge massique et aptitude à la sédimentation ou comportement de filtration |
| Huiles et graisses | L’huile libre, émulsionnée ou les deux sont-elles présentes ? | Caractéristiques des huiles, émulsification et récupérabilité |
| pH, température et conductivité | Quelle correction chimique ou régulation thermique est nécessaire ? | Conditions d’exploitation minimales, maximales et saisonnières |
| Toxicité | La communauté biologique peut-elle traiter les eaux usées ? | Méthode d’essai de toxicité, réponse et seuil d’inhibition |
| Débit | Quels sont les débits moyen, de pointe et de rejets par batch ? | Séries temporelles couvrant les cycles de production et de nettoyage |
La thèse de Robert Gordon University étaye une approche intégrée des effluents mixtes. Elle a étudié la séparation mécanique, le traitement chimique, l’électrocoagulation et l’oxydation avancée, plutôt que de confier tous les contaminants à une seule unité (Robert Gordon University thesis, 2012). Sa séparation mécanique par filtration a réduit les MES, la DBO et le COT dans les eaux usées huileuses. Ce résultat ne peut toutefois pas être converti en rendement universel du FAD ou de la DCO.
Pour les rejets par batch, les productions variables ou les cycles de nettoyage, un prélèvement instantané est insuffisant. Exigez un plan d’échantillonnage dans le temps qui distingue le débit courant, les pics de production, les rejets massifs et les événements de nettoyage. L’approche de caractérisation des déchets industriels à forte DCO illustre la logique de décision, mais ses exigences locales ne doivent pas être transposées à Paris.
Construire un train de prétraitement qui protège la biologie
Un train défendable de traitement des eaux usées industrielles parisiennes commence par le dégrillage, l’égalisation du débit, la régulation du pH si nécessaire, l’élimination des huiles et colloïdes, puis la séparation des particules. Le traitement biologique intervient uniquement ensuite. Cette séquence limite les à-coups et élimine les matières qui perturberaient l’activité biomassique, la séparation des boues ou les membranes.
- Dégriller l’entrée : éliminer les chiffons, les débris fibreux et les solides de grande taille avant les pompes ou les unités de traitement.
- Égaliser le débit et la charge : homogénéiser les rejets par batch et prévoir un temps de séjour suffisant pour lisser la charge en aval.
- Réguler le pH si nécessaire : protéger la chimie de séparation et le processus biologique contre des conditions de rejet inadaptées.
- Éliminer les huiles, graisses et colloïdes : appliquer une séparation physique ou chimique selon l’état libre, émulsionné ou finement dispersé des contaminants.
- Séparer les solides restantes : réduire la DCO particulaire et protéger l’étape biologique d’une charge excessive en solides.
- Traiter biologiquement la DCO soluble biodégradable : choisir un MBBR, un SBR ou un MBR selon la charge soluble mesurée et les contraintes d’exploitation.
Le FAD constitue une option de prétraitement lorsque les solides en suspension, les huiles et graisses ou la matière colloïdale doivent être éliminés avant le traitement biologique. Un système FAD pour le prétraitement industriel doit être dimensionné selon les caractéristiques des huiles, la charge en solides, la demande de réactifs, les performances de flottation et la gestion des boues. Le skimming et l’élimination des résidus font partie intégrante de l’unité.
La thèse de Robert Gordon University étaye l’association d’étapes mécaniques et chimiques pour les effluents mixtes (Robert Gordon University thesis, 2012). Son module d’électrocoagulation a éliminé 99,9 % des hydrocarbures totaux petroleumiers dans l’effluent du séparateur Sureclean. Ce résultat porte sur un effluent huileux spécifique et ne constitue ni un rendement de DCO ni une preuve directe du FAD. La même thèse a montré une réduction de 52,6 % du volume de boues d’assainissement par séparation chimique renforcée et filtration. Ces deux résultats justifient l’intégration du rendement en boues et de la gestion des résidus dans la comparaison des unités.
Les besoins réels en huiles, solides et réactifs doivent être démontrés avec les eaux usées de l’usine. Les hypothèses non étayées de débit et de charge ne doivent pas servir à commander les équipements. Le dégrillage doit protéger les pompes en aval, tandis que le dosage de réactifs métré doit être ajusté au pH vérifié et à la demande de coagulation, comme l’expose le contexte de prétraitement lié aux limites de rejet. Les systèmes automatiques de dosage de réactifs doivent être spécifiés à partir d’essais représentatifs et de la stratégie de régulation retenue, plutôt que d’un dosage générique.
Comparer MBBR, SBR et MBR pour la DCO soluble
MBBR, SBR et MBR éliminent la DCO soluble biodégradable selon des architectures d’exploitation différentes. La comparaison dépend donc de la variabilité hydraulique, de l’emprise, de la séparation des solides, des objectifs de réutilisation et des compétences des exploitants. Les pourcentages publiés ne sont utiles que si leurs conditions d’essai sont comparables au site parisien.
Le MBBR utilise une biomasse portée par un support dans un réacteur biologique. Le SBR est un procédé à boues activées selon un cycle de remplissage et de vidange, avec des phases biologiques et de décantation minutées. Le MBR associe un traitement par boues activées à une séparation membranaire, qui assure une fine séparation des solides sans décanteur final classique. Le bioréacteur à membranes MBR intégré au catalogue spécifie une filtration inférieure à 1 μm et une capacité de 10 à 2 000 m³/j. Il s’agit de caractéristiques propres au produit, et non de garanties indépendantes de performance sur l’effluent.
| Critère de décision | MBBR | SBR | MBR |
|---|---|---|---|
| Forme du procédé | Réacteur biologique à support de biomasse | Cycle minuté de remplissage, réaction, décantation et vidange | Boues activées avec séparation membranaire |
| Traitement de la DCO soluble | Organismes biodégradables éliminés par la biomasse fixée et en suspension | Organismes biodégradables éliminés pendant les phases biologiques | Organismes biodégradables éliminés biologiquement avant la séparation membranaire |
| Variabilité hydraulique | Peut convenir aux modernisations disposant d’un volume de réacteur suffisant | Exige un fonctionnement cyclique et une égalisation adéquate | Exige une régulation du débit membranaire et une protection contre le colmatage |
| Emprise et séparation des solides | Sans séparateur membranaire ; les solides en suspension exigent encore une décantation | La clarification s’effectue pendant la phase de décantation | Séparation compacte des solides par membrane ; le traitement et la gestion des boues restent indispensables |
| Orientation de la réutilisation | Dépend de la décantation finale et de la qualité de l’effluent | Dépend de la décantation et de la qualité de l’effluent | Peut présenter un intérêt lorsque la fine séparation des solides facilite la réutilisation |
| Contrainte principale d’exploitation | État de la biomasse, mouvement du support et gestion des solides en aval | Régulation du cycle, décantation et séquençage hydraulique | Nettoyage des membranes, régulation du colmatage et gestion des boues |
L’étude MBBR à l’échelle de laboratoire de Juniper Publishers a fait état d’un abattement de 80 % de la DCO, contre 60 à 70 % pour les boues activées. Il s’agissait toutefois d’une étude avec support K3, et non d’une preuve de performances supérieures dans chaque usine parisienne (Juniper Publishers study). La notice PubMed établit le traitement par SBR aérobie comme sujet de recherche sur les effluents à forte DCO, mais ne fournit aucune performance numérique réutilisable (PubMed record, « High COD wastewater treatment in an aerobic SBR »).
Choisissez le MBR lorsque la séparation compacte des solides et un effluent orienté vers la réutilisation sont prioritaires, sous réserve des contrôles de colmatage et de maintenance. Le MBBR peut convenir davantage à une modernisation biologique simple, tandis que le SBR convient aux exploitants capables de gérer un séquençage cyclique. Pour une comparaison approfondie, le MBR face aux boues activées classiques pour les effluents plastiques et la comparaison pour les effluents pétroliers abordent les conditions propres à chaque application, sans établir une supériorité universelle.
Dimensionner l’étape biologique à partir des données d’exploitation
Le dimensionnement biologique doit convertir la charge massique de DCO mesurée en volume de réacteur et demande d’oxygène requis. Il doit ensuite vérifier que cette conception reste crédible malgré les variations de température et de charge. Les données nécessaires comprennent le débit horaire moyen et de pointe, la charge massique de DCO totale et soluble, le temps de séjour hydraulique (TSH), la plage de température, la concentration en biomasse et la DCO cible ou l’objectif de réutilisation.
| Condition d’essai de Juniper Publishers | Résultat publié | Usage technique correct |
|---|---|---|
| DCO d’entrée 1 000–3 500 mg/L | Essais réalisés avec une DCO d’entrée croissante | Référence propre à l’application, et non concentration de conception parisienne |
| TSH testé à 3, 5, 8 et 12 heures | TSH de 8 heures retenu | Référence pour un essai pilote ou une vérification par le fabricant |
| Taux de remplissage du support de 50 % | Utilisé dans la matrice d’étude | Une configuration de réacteur testée, et non une exigence universelle |
| TSH de 8 heures | Abattement de DCO supérieur à 80 % | Doit correspondre aux conditions représentatives du site |
| TSH de 12 heures | Abattement de DCO d’environ 86 % | Gain de trois points de pourcentage cité par l’étude |
| Essais de température | Environ 70 % à 20 °C ; environ 90 % à 25 °C ; 92 % à 27 °C ; 94 % à 32 °C | Montre que les performances hivernales et le chauffage ou l’isolation des réacteurs doivent être évalués |
L’étude a retenu 8 heures, car l’écart de trois points de pourcentage avec le résultat à 12 heures ne justifiait pas le temps de traitement supplémentaire (Juniper Publishers study). Cette logique ne peut être transposée sans correspondance avec le débit, la température, la charge admissible et les conditions biologiques du site. Les pourcentages d’abattement de DCO cités comparent également les performances de laboratoire avec support K3 aux résultats des boues activées, sans garantir le comportement de toute installation à grande échelle.
Avant toute commande, exigez un essai pilote ou une garantie écrite de performance fondée sur un effluent représentatif. Demandez aux fournisseurs de préciser le périmètre de mesure, la durée d’essai, les conditions de température, le taux de remplissage du support, la base de calcul de la biomasse et l’inclusion éventuelle de l’âge des boues et des exigences de démarrage. La stratégie de traitement à forte DCO pour Santiago et le guide de traitement des déchets industriels à forte DCO pour Vancouver peuvent éclairer le séquençage, mais leurs implantations et exigences ne définissent pas les critères d’acceptation parisiens.
Maîtriser les risques qui déterminent la réussite du projet
Les rejets par batch variables, les fractions de DCO mal classées, les huiles émulsionnées, les composés toxiques ou non biodégradables, les chocs de pH et les variations de température peuvent compromettre un train de traitement par ailleurs adapté. La gestion des boues, les odeurs, le colmatage des membranes et celui du FAD déterminent également le maintien de la capacité opérationnelle de l’usine après sa mise en service.
Exigez des données analytiques récentes et un bilan matière couvrant le débit, la DCO, les solides, les huiles, les matières récupérées et les boues résiduelles. Le débit journalier moyen et une concentration de DCO ne déterminent ni la charge de pointe, ni le temps de séjour hydraulique, ni la demande de réactifs. Le bilan matière doit calculer les charges journalières et horaires de DCO sur des périodes d’échantillonnage représentatives.
L’évaluation des fournisseurs doit couvrir le temps de séjour, l’emprise, les utilités, la philosophie de conduite, la formation des exploitants, l’accès à la maintenance et la filière d’élimination approuvée des boues. Ces exigences d’exploitation doivent être comparées au prix des équipements. Une presse à filtre à plateaux et à cadres peut constituer la filière de déshydratation des solides, mais son aptitude dépend des caractéristiques des boues, du rendement attendu et de la logistique d’élimination.
Les critères d’acceptation des performances doivent porter sur le débit, la DCO, les solides, l’huile récupérée, les boues et les commandes automatiques. Distinguez clairement les performances garanties des résultats modélisés, issus de la littérature ou obtenus en phase pilote. Les recherches fournies n’établissent aucune limite industrielle parisienne en vigueur. Chaque autorisation, contrat de raccordement et exigence sectorielle doit donc être vérifiée avant toute commande.
Cadre de décision pour le choix des équipements
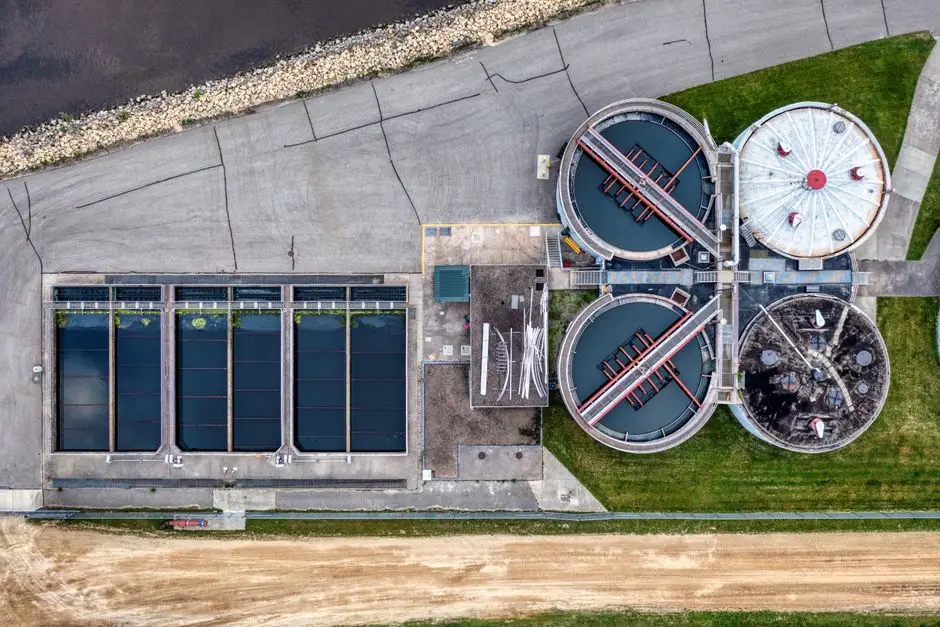
Le choix des équipements doit commencer par l’objectif de rejet, et non par une unité préférée. Les résultats possibles comprennent le rejet au réseau, le prétraitement contrôlé pour une station municipale, la réutilisation de l’eau de procédé ou un traitement partiel défini à moindre risque. Chaque objectif modifie les exigences de séparation des solides, de performance biologique et de documentation.
| Séquence de décision | Règle de sélection | Preuves exigées du fournisseur |
|---|---|---|
| Définir l’objectif | Distinguer rejet au réseau, prétraitement municipal, réutilisation et traitement partiel | Base de garantie de l’effluent et norme d’acceptation applicable |
| Caractériser la fraction physique | Utiliser le FAD pour les huiles et graisses, les solides en suspension et les colloïdes ; doser les réactifs lorsque le pH ou la chimie de coagulation doit être contrôlé ; dégriller les chiffons et débris fibreux | Données d’essai sur échantillons représentatifs et proposition de gestion des résidus |
| Adapter l’élimination de la DCO soluble | Choisir MBBR, SBR ou MBR selon la charge, la variabilité, l’emprise, l’objectif de réutilisation et les compétences des exploitants | Base de conception, bilan matière, calculs biologiques et garantie de performance |
| Comparer les résultats installés | Évaluer ensemble l’élimination biologique, les solides décantés, la production de boues, l’énergie, les réactifs, l’emprise et la maintenance | Périmètre complet et hypothèses d’exploitation transparentes |
| Définir la mise en service | Établir des essais mesurables avec un effluent représentatif | Protocole d’essai, instruments, points d’échantillonnage et conséquences en cas de non-conformité |
Demandez le dimensionnement du FAD à partir du débit, des huiles, des solides et des colloïdes mesurés, selon la méthode présentée dans le calcul de la capacité FAD à partir des données d’eaux usées industrielles. Pour le prétraitement orienté vers le réseau, le respect des limites de prétraitement pour les eaux usées industrielles montre pourquoi les critères d’acceptation doivent être définis avant de comparer les devis.
Ne comparez jamais le prix d’un seul module en isolation. Un FAD moins cher, mais exigeant trop de réactifs, ou un système biologique défaillant à froid ou en pointe, peut entraîner un coût total de possession supérieur. Exigez des essais fournisseur ou des données pilotes sur échantillons représentatifs, puis définissez les modalités de mesure des performances pendant la mise en service.
Questions fréquentes
Un industriel parisien doit-il choisir un MBR ou un MBBR pour ses eaux usées à forte DCO ?
Choisissez le MBR lorsque la séparation compacte des solides et un effluent orienté vers la réutilisation sont prioritaires, et lorsque le site peut assurer l’entretien des membranes et la régulation du colmatage. Envisagez le MBBR pour une modernisation biologique plus simple. L’étude de Juniper Publishers a fait état d’un abattement de 80 % de la DCO pour son MBBR à l’échelle de laboratoire avec support K3, contre 60 à 70 % pour les boues activées. Ce résultat ne constitue toutefois pas une garantie parisienne. Comparez les systèmes selon la charge en DCO soluble représentative, la température, la variabilité hydraulique, les compétences des exploitants et la qualité d’effluent requise.
Quelles données dois-je fournir avant de demander un devis de FAD ou de système biologique ?
Fournissez le débit horaire moyen et de pointe, la DCO totale et filtrée ou soluble, les matières en suspension, les huiles et graisses, le pH, la température, la conductivité, la toxicité et un plan d’échantillonnage dans le temps. Pour le dimensionnement biologique, indiquez également la DCO cible ou la spécification de réutilisation, le temps de séjour hydraulique et la plage de température. La matrice de Juniper Publishers, qui présente une DCO d’entrée de 1 000–3 500 mg/L, des options de TSH de 3, 5, 8 et 12 heures et un taux de remplissage du support de 50 %, fournit une référence de vérification, et non des valeurs de conception par défaut.
Combien coûte le traitement des déchets industriels à forte DCO dans la région parisienne ?
Les recherches fournies ne contiennent ni prix d’équipements parisiens ni chiffres de coût total de possession. Un devis défendable exige le débit et la charge en DCO mesurés, les exigences de prétraitement, l’objectif de réutilisation, les utilités, l’emprise, la filière de gestion des boues et le périmètre des commandes automatiques. Demandez à chaque fournisseur de séparer les équipements, l’installation, le génie civil, les réactifs, l’énergie, la mise en service, la formation et la maintenance. Le prix d’un module seul ne révèle ni le coût de traitement par mètre cube ni celui de la gestion des résidus.
Quelle autorisation et quels critères de raccordement actuels une usine parisienne doit-elle vérifier ?
Vérifiez l’autorisation en vigueur du site, le contrat de raccordement et les exigences sectorielles applicables auprès des autorités compétentes. Les recherches fournies n’établissent aucune limite industrielle parisienne universelle. N’utilisez pas l’expérimentation municipale de 2026 à Valenton sur les particules de pneus et d’usure routière comme norme d’acceptation pour les effluents à forte DCO. Définissez les limites autorisées, les méthodes analytiques, la fréquence de suivi et les critères de mise en service avant de commander les équipements. La comparaison du MBR et des boues activées classiques fournit un contexte de procédé, et non une autorité réglementaire.