Quelles règles encadrent un rejet au réseau public d’assainissement de Covington ?
Une usine agroalimentaire raccordée au réseau public est un rejeteur industriel indirect. Les exigences opposables proviennent de trois niveaux : 40 CFR Part 403, les normes catégorielles applicables et l’autorisation propre à la station d’épuration (STEP) desservant le site. Les règles fédérales définissent le cadre général, tandis que l’autorité locale applique les exigences locales et fédérales de prétraitement. La STEP pouvant imposer des conditions plus strictes, la conception doit reposer sur l’autorisation en vigueur, et non sur un résumé générique.
Avant de considérer une adresse de Covington comme relevant d’un régime réglementaire unique, identifiez la STEP desservante. Le site peut se situer hors des limites communales et relever d’une STEP possédant ses propres seuils, consignes, règles d’échantillonnage, surtaxes et procédure d’approbation.
| Niveau réglementaire | Éléments établis | Documents à obtenir |
|---|---|---|
| 40 CFR Part 403 | Cadre national du programme de prétraitement applicable aux rejets industriels destinés à une STEP | Exigences fédérales et étatiques en vigueur en matière de prétraitement |
| 40 CFR Parts 405–409 | Normes propres aux produits laitiers, aux moulins à céréales, aux fruits et légumes en conserve, aux produits de la mer en conserve et aux produits carnés | Catégorie applicable, procédé de production et limites catégorielles en vigueur |
| Autorisation propre à la STEP | Conditions de rejet opposables, surveillance, déclaration et exigences locales d’exploitation | Autorisation de rejet industriel, règlement d’assainissement, consignes sectorielles, règles de surtaxe et plans des points de rejet |
Examinez la hiérarchie des autorisations dans cet ordre :
- Identifiez la STEP desservante et confirmez le classement de l’usine comme utilisateur industriel important.
- Déterminez si une norme catégorielle s’applique et quel procédé de production définit son périmètre.
- Relevez toutes les limites opposables, fréquences de surveillance, méthodes d’échantillonnage, échéances de déclaration et conditions d’exploitation.
- Comparez l’autorisation aux exigences catégorielles applicables et retenez la condition opposable la plus stricte.
- Soumettez à la STEP le procédé proposé, les garanties, le plan de surveillance et l’approche de gestion des boues.
Le cadre de l’article HydropureWater de 2026 sur le prétraitement identifie les Parts 405 à 409 comme principales catégories agroalimentaires et précise que les autorisations locales de la STEP peuvent être plus strictes. Le guide pratique de conformité aux limites de rejet agroalimentaire complète cette hiérarchie. N’inscrivez aucune limite présumée pour Covington dans une proposition avant sa confirmation écrite par la STEP desservante.
Caractérisez les eaux usées avant de choisir les équipements
Le choix des équipements doit reposer sur des données représentatives, et non sur le débit nominal du catalogue. L’article HydropureWater de 2026 sur le prétraitement définit six paramètres de conception : DBO/DCO, MES, huiles et graisses (FOG), phosphore total, pH et température. Ces paramètres déterminent la nécessité d’une étape d’élimination des solides, d’une capacité biologique, d’un traitement des nutriments, d’une tamponnisation ou de plusieurs de ces procédés.
Les eaux usées de l’industrie agroalimentaire présentent une variabilité exceptionnelle. Hixson indique que les changements de lots, les cycles de nettoyage en place et les pointes saisonnières peuvent modifier le débit, la charge organique, le pH et la température. En DBO et DCO, les effluents non traités de l’industrie agroalimentaire peuvent être 10 à 100 fois plus concentrés que les eaux usées domestiques. Cette donnée caractérise l’effluent type, mais ne garantit pas une concentration identique pour chaque courant.
| Paramètre | Utilisation pour la conception | Données minimales à collecter |
|---|---|---|
| DBO et DCO | Base de dimensionnement de la charge organique et du traitement biologique | Concentrations représentatives selon les conditions de production, avec calcul de la charge massique à partir du débit |
| MES | Base de dimensionnement pour l’élimination des solides, la décantation, la filtration et la production de boues | Profil des solides pendant les périodes de production et de nettoyage |
| FOG | Base de dimensionnement de la FAD, du bassin tampon et du risque de passage dans le réseau | Concentrations d’huiles et de graisses par courant d’origine |
| Phosphore total | Base de dimensionnement de la précipitation chimique ou de l’élimination biologique des nutriments | Concentration en phosphore et rendement d’élimination requis |
| pH | Base de dimensionnement de la tamponnisation, du dosage de réactifs et de la régulation du procédé biologique | Mesure continue ou chronologée du pH pendant la production et le nettoyage en place |
| Température | Base de dimensionnement de la tamponnisation et de l’aptitude du procédé biologique | Plage de température, durée et excursions maximales |
L’article HydropureWater de 2026 indique une plage générale de DBO de 1 000 à 10 000 mg/L pour les eaux usées brutes des industries laitière et carnée. Cette plage fournit un contexte préliminaire, mais ne constitue ni une limite réglementaire ni un substitut aux essais sur site. Prélevez des échantillons pendant la production normale, les changements de produit, le nettoyage, le cycle de nettoyage en place et les rejets de pointe. Les échantillons composites doivent préserver la relation entre le débit et la concentration. Des prélèvements instantanés courts peuvent manquer les charges ponctuelles déterminant le dimensionnement ou la performance réelle.
Associez chaque polluant à une étape de prétraitement
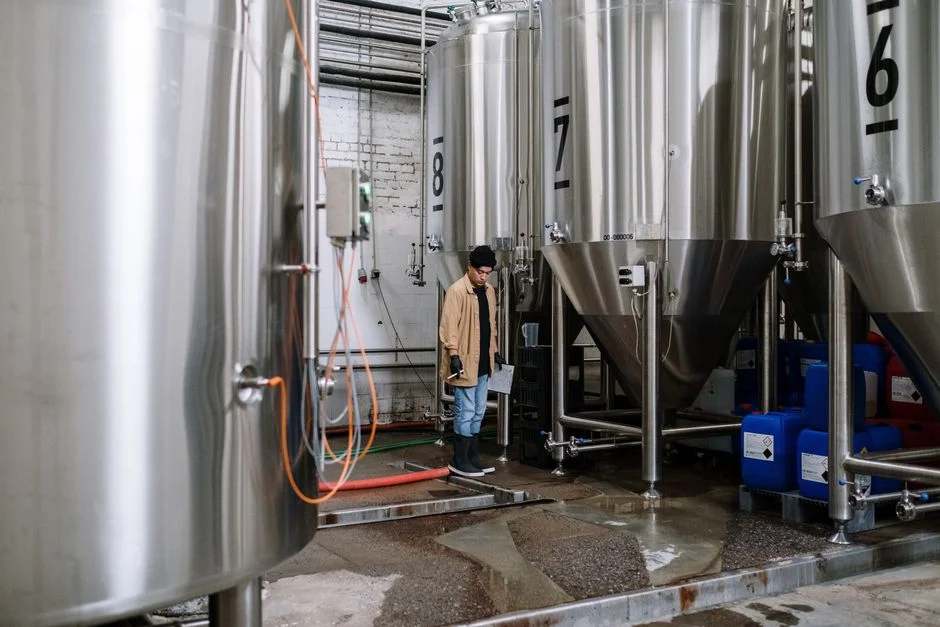
Aucune opération unitaire ne permet d’éliminer fiablement tous les paramètres réglementaires. La séquence de traitement défendable comprend le dégrillage, la tamponnisation du débit et de la charge, la FAD pour les huiles et graisses et les solides en suspension, le traitement biologique de la DBO et de la DCO, la précipitation chimique du phosphore, puis l’affinage ou la désinfection lorsque l’autorisation l’exige.
| Caractéristique des eaux usées | Fonction du traitement primaire | Justification de son intégration |
|---|---|---|
| Solides et débris volumineux | Dégrillage | Protège les pompes, les vannes et les équipements en aval |
| Débit, charge, pH et température variables | Bassin tampon | Absorbe les pointes de production et de nettoyage en place avant le traitement biologique ou le rejet |
| FOG et solides en suspension | FAD | Élimine les matières flottantes susceptibles de perturber le traitement biologique ou l’exploitation du réseau |
| Matières organiques biodégradables dissoutes | Traitement biologique | Réduit la DBO et la DCO |
| Phosphore total | Précipitation chimique ou élimination biologique des nutriments | Régule un paramètre nutritif lorsque l’autorisation l’exige |
| Solides résiduels ou conditions de désinfection imposées par l’autorisation | Affinage ou désinfection | Satisfait l’exigence finale propre au site |
Hixson cite des études de terrain dans les abattoirs de volailles montrant 74 % d’élimination des solides en suspension et 99 % d’élimination des huiles et graisses par FAD dans des conditions optimisées. Des résultats plus récents sur des abattoirs de volailles cités par Hixson atteignent 99 % d’élimination des MES, 85 % de réduction de la DBO₅ et 98 % d’élimination des phosphates. Ces résultats proviennent d’abattoirs de volailles et ne garantissent pas les performances de toutes les eaux usées agroalimentaires.
Pour une séparation plus poussée des solides ou des matières organiques, Hixson rapporte un essai pilote de bioréacteur à membranes dans une usine de boissons. L’effluent présentait une DCO de 16,9 mg/L, des MES de 3,8 mg/L et 92,6 % d’élimination de la DCO. Ce résultat justifie l’étude de l’affinage par membranes lorsque l’emprise est contrainte, mais reste une donnée d’essai pilote plutôt qu’une garantie universelle. Le guide de dimensionnement du prétraitement pour les effluents variables de l’industrie des boissons permet d’évaluer l’incidence de la variabilité amont sur les charges des équipements.
HydropureWater indique des objectifs de conception après FAD de 25 à 50 mg/L pour les huiles et graisses et de 50 à 100 mg/L pour les MES. Ces objectifs de conception ne constituent pas des limites fédérales et doivent être rapprochés de l’autorisation en vigueur de la STEP et des données brutes. Le dosage de réactifs soutient la coagulation, l’ajustement du pH et la précipitation du phosphore. Choisissez le réactif et sa dose au moyen d’essais sur bécher appliqués à l’effluent réel. Les réglages doivent réagir au débit et à la chimie du procédé, plutôt que reposer sur un débit fixe.
Pour un système industriel de FAD pour le prétraitement des FOG et des solides, demandez au fournisseur de définir la stratégie de coagulation, la régulation du recyclage, l’extraction des boues et la garantie de performance. Pour un système BRM assurant le traitement biologique et l’affinage final des effluents, exigez une base de performance complète couvrant la plage de débit autorisée et les hypothèses retenues pour le prétraitement amont.
Dimensionnez la FAD et les étapes biologiques à partir des données mesurées
Une proposition d’équipement défendable commence par le débit de pointe, le rapport pointe/moyenne, la DBO brute et les FOG brutes. Ce sont les quatre paramètres de dimensionnement identifiés par HydropureWater dans son article de 2026 sur le prétraitement. Le seul débit journalier moyen peut masquer une brève pointe de production ou un rejet concentré de nettoyage en place déterminant la capacité hydraulique de la FAD, le volume tampon et les conditions d’alimentation biologique.
| Paramètre de conception | Question à laquelle il répond | Informations requises |
|---|---|---|
| Débit de pointe | Quel débit chaque unité doit-elle traiter ? | Débit actuel mesuré et changements de production prévus |
| Rapport pointe/moyenne | Quelle capacité de tampon et de pointe est nécessaire ? | Débit chronologié selon les conditions de production |
| DBO brute | Quelle charge biologique et quel temps de séjour hydraulique retenir ? | Concentrations représentatives et charge massique |
| FOG brutes | Quelle base retenir pour la FAD et la gestion des écumes ? | Concentrations représentatives et variation selon les courants d’origine |
Pour une comparaison préliminaire, HydropureWater indique une charge hydraulique de FAD de 4 à 25 m/h et un recyclage de 20 à 40 % du débit de pointe. Le choix final doit tenir compte des FOG, des MES, de la chimie, de la température et de la courbe de charge du fabricant. Cette plage constitue une base de comparaison, pas une garantie qu’un taux de charge convient à tous les effluents.
Pour le traitement biologique, HydropureWater indique un temps de séjour hydraulique de 8 à 24 heures pour les boues activées conventionnelles et de 4 à 10 heures pour le BRM. Le dimensionnement final relève de la conception du procédé et dépend de la qualité réglementaire, des caractéristiques de l’effluent, de la tamponnisation, de la séparation des solides, de la température et de la redondance requise. Le catalogue FAD de HydropureWater couvre 4 à 300 m³/h avec 13 modèles standard. Sa gamme BRM couvre 10 à 2 000 m³/j. Ces valeurs permettent de vérifier la couverture du catalogue, mais ne dispensent pas de la conception du procédé.
Chaque devis doit préciser le débit de conception, le débit de pointe, les heures de fonctionnement, le volume tampon, la qualité de l’eau traitée, la gestion des boues, les commandes et les besoins en utilités. La comparaison du BRM et des boues activées conventionnelles fournit des éléments complémentaires pour choisir le procédé biologique.
Transformez le prétraitement en système de conformité surveillé
La conformité dépend du contrôle hydraulique et du procédé en continu, pas uniquement d’un échantillon de laboratoire conforme. La tamponnisation constitue le premier niveau de contrôle, car elle absorbe les pointes de production et les rejets concentrés de nettoyage en place avant de surcharger le traitement biologique ou le réseau. Le bassin tampon doit atténuer le débit, la charge, le pH et la température, sans servir de stockage non maîtrisé.
L’article HydropureWater de 2026 sur le prétraitement indique que la plupart des autorisations catégorielles agroalimentaires exigent un échantillonnage composite sur 24 heures pour la DBO, les MES, les FOG et le phosphore total, à des fréquences allant du mensuel au trimestriel. Les utilisateurs industriels importants doivent généralement assurer une surveillance continue du pH et du débit. L’autorisation en vigueur de l’usine doit confirmer les exigences applicables.
Spécifiez un système d’exploitation comprenant les éléments suivants :
- Contrôle hydraulique continu : mesure du débit, régulation du niveau du bassin tampon, alarmes de haut niveau et rejet maîtrisé.
- Contrôle du procédé : surveillance du pH lorsque requise, dosage de réactifs proportionnel au débit et retour d'information sur le fonctionnement de la FAD ou de l’étape biologique.
- Traçabilité : registres horodatés des alarmes, changements de consigne, additions de réactifs, événements de dérivation et interventions des opérateurs.
- Échantillonnage de conformité représentatif : méthode, durée, paramètre et fréquence spécifiés par la STEP.
- Procédures d’escalade : actions définies en cas de déviation du pH, surcharge hydraulique, percée des FOG, rejet de solides ou défaillance d’équipement.
Un échantillon conforme ne prouve pas une conformité continue. Les opérateurs doivent disposer de limites, d’alarmes et d’étapes d’intervention avant qu’un lot concentré ou un cycle de nettoyage en place n’atteigne le réseau. Le portail de déclaration et les échéances doivent être confirmés auprès de la STEP desservante et de l’autorité régionale compétente. Aucun système électronique régional particulier ne doit être présumé pour un site de Covington.
Choisissez les équipements et les fournisseurs selon la conformité
L’évaluation des fournisseurs doit vérifier si le système proposé satisfait chaque paramètre désigné par l’autorisation dans toute la plage d’exploitation mesurée. Une démonstration au débit moyen ne suffit pas. Demandez aux soumissionnaires de montrer comment leur train de traitement réagit aux pointes de débit, à la chimie du nettoyage en place, aux variations des FOG, aux changements de température, à l’accumulation des solides et aux arrêts d’équipement.
| Point de contrôle des achats | Justificatifs requis | Risque en cas d’omission |
|---|---|---|
| Performance réglementaire | Limites désignées, débit de conception, débit de pointe, base de l’effluent et méthode de garantie | Conformité non démontrée dans les conditions réelles de l’usine |
| Périmètre intégré | Prétraitement, tamponnisation, traitement biologique, affinage, commandes, instrumentation, gestion des boues, utilités, mise en service, formation et documentation de conformité | Lacunes, avenants et litiges d’interface |
| Fiabilité d’exploitation | Logique d’alarme, redondance, stockage des réactifs, accès de maintenance et plan d’assistance | Arrêt de production et obligations de surveillance ou de déclaration non respectées |
| Coût du cycle de vie | Énergie, réactifs, déshydratation des boues, résidus, main-d’œuvre d’exploitation et élimination | Comparaison des coûts d’investissement ignorant les obligations d’exploitation |
Comparez les conséquences sur le cycle de vie d’une surcharge hydraulique, d’un surdosage chimique, d’un excès de boues, du colmatage des membranes, des arrêts et des manquements de conformité. Ne classez pas les offres sur le seul prix des équipements. Le cadre de conformité pour le prétraitement industriel propose une structure d’achat apparentée.
Hixson a indiqué qu’en 2025, Hanover Foods Corporation a accepté de verser 1,15 million de dollars de pénalités civiles pour plus de 600 violations d’une autorisation NPDES portant sur les solides en suspension, l’azote ammoniacal, le phosphore et la température. Cette affaire concernait un rejet direct soumis à la NPDES, et non un rejet au réseau soumis au prétraitement. Elle illustre néanmoins l’exposition financière liée aux défaillances de surveillance et d’exploitation. Le choix final exige toujours l’autorisation en vigueur, les données mesurées, le profil de production, le point de rejet et l’approbation de la STEP.
Questions fréquentes
Quelles données faut-il pour dimensionner un système de prétraitement agroalimentaire près de Covington ?
Les données essentielles sont le débit de pointe, le rapport pointe/moyenne, la DBO brute et les FOG brutes. Ajoutez des valeurs représentatives des MES, du phosphore total, du pH, de la température, des calendriers de production, des débits de nettoyage et de nettoyage en place, des contraintes du point de rejet et des limites de l’autorisation en vigueur. Ces données déterminent les charges de la tamponnisation, de la FAD, du traitement biologique, de l’affinage et de la gestion des boues.
Comment sélectionner un fournisseur pour assurer la conformité réglementaire ?
Exigez des performances démontrées pour les paramètres désignés par l’autorisation, des commandes et une instrumentation complètes, un concept intégré de gestion des boues, un soutien à la mise en service, une formation des opérateurs et la documentation de conformité. Exigez également que le fournisseur précise comment les performances seront démontrées au débit maximal mesuré et dans le pire état de l’effluent.
Quelle exigence prévaut si les normes catégorielles fédérales diffèrent de l’autorisation de la STEP ?
L’autorisation propre à la STEP desservante constitue la condition opposable spécifique au site et peut être plus stricte que le seuil catégoriel. La conception finale doit satisfaire aux deux niveaux et obtenir l’acceptation de la STEP. Ne remplacez pas une limite Covington générique par l’autorisation en vigueur et la catégorie fédérale applicable.
Que doivent inclure les acheteurs dans la comparaison des coûts de prétraitement ?
Un devis limité aux équipements est incomplet. Demandez une comparaison sur le cycle de vie couvrant la tamponnisation, la consommation de réactifs, l’énergie, l’aération, la déshydratation des boues, l’élimination des résidus, la surveillance, la maintenance, la redondance imposée par la conformité, la mise en service et la formation des opérateurs. Faute de devis étayé par la recherche, demandez un prix spécifique au site, établi à partir de l’autorisation en vigueur, des eaux usées mesurées, du profil de production et du point de rejet.