Pourquoi les effluents de cave mettent en défaut le traitement conventionnel
La production d'effluents de cave varie de 0,3 à 3 L par litre de vin élaboré, ce qui rend leur traitement fortement saisonnier (source : Membranes, 2018). À plus grande échelle, le traitement de 3 à 5 kL d'effluents par tonne de raisin encuvée signifie qu'une grande région viticole, comme l'Australie lors de sa vendange de 1,7 million de tonnes, génère 5 à 9 milliards de litres d'effluents sur une seule campagne (source : revue Wiley). Pour une cave moyenne, les pertes de produit à l'égout représentent un manque à gagner significatif : une installation traitant 5 à 10 millions de litres par an perdrait environ 2,4 à 3,4 millions AUD par an en produit non valorisé (source : revue Wiley).
Le déploiement d'un système d'ultrafiltration pour effluents de cave exige des membranes PVDF fibres creuses ou plaques à 0,1 µm, exploitées à un flux de 200–260 L/m²·h avec des cycles de 1,5 min de filtration et 30 s de rétrolavage, mais uniquement après un prétraitement par flottation à air dissous (DAF) et une homogénéisation pour amortir les pics de DBO liés aux vendanges, qui passent de moins de 1 000 à plus de 8 000 mg/L. L'UF en standalone convient aux caves moyennes (20–2 000 m³/j) visant la réutilisation pour l'irrigation (DBO/MES < 30 mg/L) ; le bioréacteur à membranes (MBR) l'emporte pour la clarté en réutilisation directe ; le MABR l'emporte pour la conformité sur l'azote total (NT) et l'énergie sur les rétrofits de bassins supérieurs à 2 000 m³/j.
Le principal défi de conception tient à l'extrême variation de charge organique entre l'intersaison et la période de vendange active. Les données d'exploitation du domaine Francis Ford Coppola illustrent la sévérité de ces flux latéraux de vendange : les solutions de nettoyage à l'acide citrique à 1 % atteignent 7 496 mg/L de DBO, les flux de lies affichent en moyenne 20 000 mg/L de DBO, les jus de raisin bruts culminent à 245 850 mg/L de DBO et les pertes de vin fini atteignent 265 810 mg/L de DBO (source : données d'exploitation Coppola). Si les lagunes facultatives anciennes dotées de temps de séjour hydraulique (TSH) de 60 à 90 jours peuvent lentement absorber ces chocs, les systèmes modernes de filtration membranaire et de biomasse fixée tombent en panne sans homogénéisation en amont lorsque les influents hebdomadaires passent de moins de 1 000 mg/L à plus de 8 000 mg/L de DBO (source : données d'exploitation Coppola).
Le respect de normes strictes, telles que le California Title 22 sur la réutilisation de l'eau ou les exigences régionales d'irrigation des vignobles, impose d'atteindre des seuils fiables : DBO < 30 mg/L, MES < 30 mg/L, TDS < 500 mg/L et sodium < 100 mg/L (source : données d'exploitation Coppola). Les systèmes conventionnels par lagunage ne peuvent pas tenir ces limites de façon reproductible, ce qui rend nécessaires des barrières physiques avancées.
Où se place l'UF dans la filière de traitement d'une cave
L'ultrafiltration membranaire agit comme une barrière physique stricte et non comme un procédé biologique : elle retient les matières particulaires tout en laissant passer les matières organiques dissoutes (source : thèse Cal Poly, 2024). Comme les membranes UF retiennent les particules supérieures à 0,1 µm, elles n'éliminent pas directement la demande chimique en oxygène (DCO) ni la demande biochimique en oxygène (DBO) dissoutes. Ainsi, un traitement biologique — lagune aérée, réacteur séquentiel discontinu (SBR) ou procédé à biofilm actif — doit toujours précéder le système d'ultrafiltration pour oxyder les sucres, alcools et acides organiques dissous (source : séquence lagune-UF Cal Poly, 2024). Les ingénieurs peuvent consulter un montage biologique comparable dans le guide de conception SBR pour effluents saisonniers à haute charge.
Placée en polissage tertiaire, l'ultrafiltration retire les matières en suspension, les amidons colloïdaux, les levures, les bactéries et les micro-algues de l'effluent biologiquement traité, ce qui empêche le colmatage des goutteurs d'irrigation du vignoble. Par ailleurs, les effets de polarisation de concentration en cave peuvent être mis à profit pour récupérer des composés bioactifs à haute valeur. Dans des procédés dédiés de valorisation en flux latéral, les membranes d'ultrafiltration et de nanofiltration comme les ETNA 01PP et NF 270 sont exploitées à des pressions transmembranaires (PTM) pouvant atteindre 15 bar afin de concentrer et récupérer les polyphénols, flavonoïdes et polysaccharides antioxydants avant que le flux principal n'entre dans la filière de traitement (source : Membranes, 2018).
En traitement standard, le schéma de procédé doit suivre une séquence stricte : les eaux brutes passent à travers un dégrilleur fin 6 mm pour prétraitement de cave, s'écoulent dans un bassin d'égalisation, subissent une oxydation biologique, traversent un clarificateur à flottation à air dissous (DAF) pour extraire l'essentiel des solides, puis sont pompées à travers le skid d'ultrafiltration pour le polissage final et la désinfection avant réutilisation.
Règles de conception du prétraitement : ce que les pilotes ont démontré
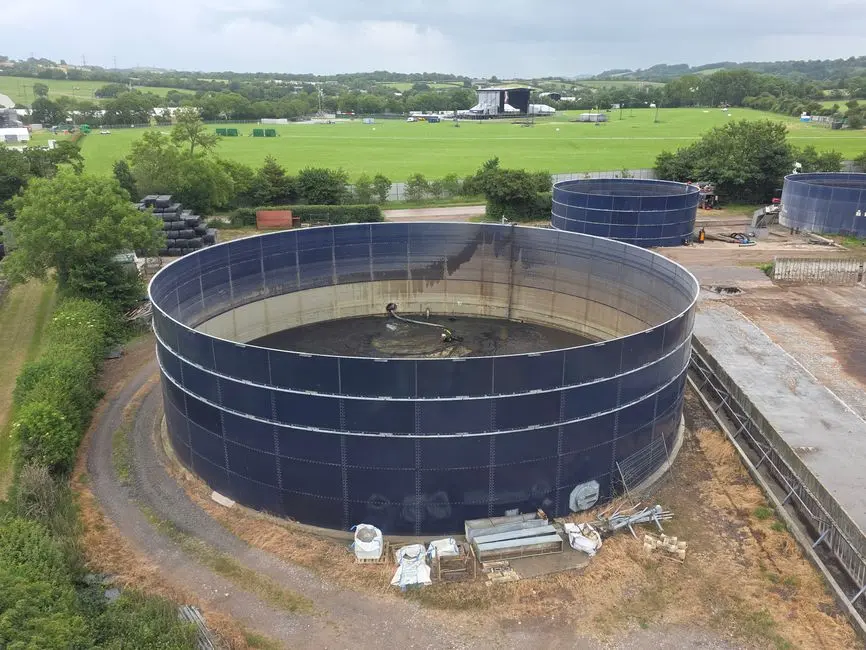
Des essais pilotes sur des effluents de cave traités par lagunage ont montré qu'un dégrilleur à 177 µm suivi d'une filtration sur sable ne préviennent pas le colmatage rapide des membranes en l'absence de coagulation chimique amont ou de floculation biologique naturelle (source : thèse Cal Poly, 2024). Sans prétraitement adapté, la forte concentration en matières organiques colloïdales et en débris cellulaires provoque un colmatage irréversible des pores. Pour éviter un encrassement prématuré des membranes, une filière de prétraitement multi-étages doit être dimensionnée pour les débits de pointe de la semaine de vendange et non pour les moyennes annuelles.
La première étape impose un dégrillage mécanique pour protéger les pompes aval et les surfaces membranaires des étiquettes, rafles et plastiques. Vient ensuite une clarification primaire par flottation à air dissous (DAF) pour extraire les graisses, huiles et graisses (FOG), ainsi que les matières en suspension issues des marcs et des lies. Les paramètres de dimensionnement détaillés de ces systèmes figurent dans le cadre de dimensionnement et de sélection DAF pour effluents industriels. Pour optimiser la floculation en amont du DAF, un skid de dosage de coagulant et correction de pH piloté par automate doit injecter automatiquement des polymères organiques ou des coagulants métalliques, dirigeant le flux conditionné vers un décanteur haute efficacité ou la zone active du DAF.
L'homogénéisation constitue l'étape la plus critique pour éviter toute défaillance des procédés biologiques et physiques. Le domaine Francis Ford Coppola réutilise par exemple le premier bassin de son système de trois lagunes totalisant 6 millions de gallons (22 700 m³) comme zone dédiée d'égalisation pour amortir les pics de DBO à 8 000 mg/L pendant la vendange (source : données d'exploitation Coppola). Le choix des produits de nettoyage de la cave est également déterminant : si l'objectif de réutilisation impose un sodium inférieur à 100 mg/L, la cave doit limiter l'usage de nettoyants à base d'hydroxyde de sodium (NaOH) et privilégier les alternatives à base de potassium (source : revue Wiley).
| Étape de prétraitement | Équipement / Technologie | Paramètre clé de dimensionnement | Abattement / Fonction visés |
|---|---|---|---|
| 1. Dégrillage grossier | Dégrilleur fin 6 mm pour prétraitement de cave | Ouverture 6 mm, service continu | Retient étiquettes, rafles, plastiques et gros débris |
| 2. Égalisation des débits et charges | Bassin d'égalisation / lagune réaffectée | TSH minimal de 24 h (ou volume de lagune 30–60 j) | Amortit les pics de DBO à 8 000 mg/L et lisse les variations de pH |
| 3. Conditionnement chimique | Skid de dosage coagulant/pH piloté par automate | Ajustement du pH entre 7,0 et 7,5 ; dosage de polymère | Favorise la formation de microflocs de protéines colloïdales et de levures |
| 4. Clarification primaire | Prétraitement DAF pour élimination FOG/MES en pointe vendange | Dimensionné pour le débit de pointe de la semaine de vendange ; recirculation 15–30 % | Élimine FOG, entraînement de lies et terres de diatomées |
Sélection des membranes UF et paramètres de dimensionnement
Les membranes d'ultrafiltration fibres creuses et plates destinées aux applications caves doivent être en polyfluorure de vinylidène (PVDF) robuste pour résister aux cycles chimiques de nettoyage en place (CIP) à forte concentration (source : thèse Cal Poly, 2024). Le PVDF présente une excellente tolérance chimique aux oxydants forts et acides nécessaires pour dissoudre les couches de gâteau organique. Les protocoles CIP standards développés lors des essais pilotes consistent à recirculer une solution de NaOH 0,4 M pendant 1 heure pour détacher les dépôts organiques, suivis d'un rinçage à l'eau, puis une solution d'acide acétique 0,9 M pendant 1 heure pour dissoudre les dépôts minéraux (source : thèse Cal Poly, 2024).
Les calculs de dimensionnement doivent tenir compte de la polarisation de concentration sévère observée en période de vendange active. Si les flux pilotes initiaux sur effluent de lagune propre peuvent atteindre 258 L/m²·h, les ingénieurs doivent dégrader le flux opérationnel à 180–220 L/m²·h pour gérer les charges de la saison des vendanges (source : thèse Cal Poly, 2024). La pression transmembranaire (PTM) de service varie typiquement de 5 à 32 PSI (0,34 à 2,2 bar) selon un cycle standard de 1,5 minute de filtration suivi de 30 secondes de rétrolavage au perméat propre (source : thèse Cal Poly, 2024).
Pour calculer la surface membranaire totale requise ($A_{membrane}$), appliquer la formule suivante :
$A_{membrane} = Q_{conception} / (Flux_{conception} \times t_{heures\_filtration} \times \eta_{rendement})$
Où $Q_{conception}$ est le débit journalier de pointe en vendange, $Flux_{conception}$ est le flux dégradé (180–220 L/m²·h) et $\eta_{rendement}$ est le facteur de récupération net (typiquement 0,80 à 0,85 pour tenir compte de la fréquence des rétrolavages et cycles CIP). Les concepteurs doivent intégrer une marge de sécurité de 20 % pour le colmatage et configurer au moins une file membranaire redondante ($N+1$) afin d'assurer la continuité de service pendant les CIP.
Pour les rétrofits modulaires, les modules UF/MBR PVDF à plaques (0,1 µm, 80–225 m²) présentent des avantages marqués par rapport aux systèmes fibres creuses. Ils acceptent des concentrations en solides plus élevées, consomment 10 à 20 fois moins d'énergie que les systèmes tangentiels sous pression et comportent des plaques remplaçables individuellement. Cette conception les rend particulièrement adaptés à l'intégration dans une station intégrée de traitement par MBR.
| Paramètre de conception | Spécification fibres creuses PVDF | Spécification plaques PVDF (série DF) | Base technique / Source |
|---|---|---|---|
| Taille de pore | 0,01 – 0,04 µm | 0,1 µm | Thèse Cal Poly 2024 / Spéc. HydropureWater |
| Flux de conception (pointe vendange) | 180 – 200 L/m²·h | 200 – 220 L/m²·h | Pilote Cal Poly 2024 (dégradé pour colmatage) |
| Plage de PTM de service | 0,34 – 2,2 bar (5 – 32 PSI) | 0,10 – 0,35 bar (1,45 – 5,0 PSI) | Cal Poly 2024 / Données terrain HydropureWater |
| Cycle filtration / rétrolavage | 1,5 min filtration / 30 s rétrolavage | 9 min filtration / 1 min relaxation + bullage d'air | Cal Poly 2024 / Cycle standard MBR |
| Chimie CIP standard | NaOH 0,4 M + acide acétique 0,9 M | NaOCl 0,5 % + acide citrique 2,0 % | Cal Poly 2024 / Protocole CIP HydropureWater |
| Surface typique d'un module | 30 – 55 m² par vessel sous pression | 80 – 225 m² par cassette immergée | Catalogue technique HydropureWater 2026 |
Matrice de décision technologique : UF, MBR et MABR selon la taille de la cave
Le choix de la barrière biologique et de séparation physique optimale dépend du débit journalier rejeté, des ouvrages existants et des contraintes spécifiques de qualité de l'effluent (source : données de conception Fluence MABR, 2025-08). Les caves doivent évaluer si leur contrainte principale est l'emprise au sol, la consommation énergétique, l'abattement de l'azote ou le respect sur les matières en suspension (MES). Pour une vision complète des paramètres d'effluent, les ingénieurs peuvent consulter le guide de spécification d'effluent MBR pour conformité en réutilisation alimentaire/boissons.
Pour les caves boutique traitant moins de 20 m³/j, les MBR conteneurisés ou les systèmes UF en skid sont particulièrement efficaces. À cette échelle, la faible emprise au sol et la simplicité d'exploitation l'emportent sur la consommation spécifique d'énergie plus élevée. Cette approche est confortée par le MBR de 2 millions de gallons par an exploité au domaine Francis Ford Coppola (source : données d'exploitation Coppola).
Pour les caves saisonnières de taille moyenne (20 à 2 000 m³/j), le choix dépend des actifs existants. Si la cave dispose de lagunes biologiques ou de SBR fonctionnels, l'ajout d'une ultrafiltration tertiaire constitue la voie la plus économique pour obtenir une eau compatible avec l'irrigation. En cas de construction neuve sur emprise réduite, un système MBR à cassettes intégrées est idéal, surtout lorsque le respect d'un seuil MES < 30 mg/L pour la réutilisation est prioritaire (source : données d'exploitation Coppola).
Pour les caves industrielles traitant plus de 2 000 m³/j, les bioréacteurs à biofilm membranaire aéré (MABR) rétrofités dans les bassins d'aération existants offrent une solution très efficace. Les MABR assurent un transfert passif d'oxygène via des membranes perméables aux gaz directement à un biofilm nitrifiant. Cela réduit la consommation énergétique d'aération jusqu'à 90 % par rapport à une boue activée classique, tout en atteignant des concentrations d'azote total (NT) inférieures à 3 mg/L et de phosphore total (PT) inférieures à 0,3 mg/L (source : pilotes Fluence).
| Taille de cave (tranche de débit) | Voie technologique | Demande énergétique d'aération | Performance MES / NT en sortie | Travaux de rétrofit et génie civil |
|---|---|---|---|---|
| Boutique (< 20 m³/j) | MBR conteneurisé ou UF en skid | Élevée (aération de balayage membrane requise) | MES < 2 mg/L ; NT variable | Minimaux ; skid plug-and-play, aucun bassin bétonné |
| Taille moyenne (20–2 000 m³/j) | Polissage tertiaire UF ou cassettes MBR | Moyenne à élevée (aération de balayage + pompage) | MES < 5 mg/L ; NT < 15 mg/L | Modérés ; valorisation de lagunes ou cuves SBR existantes |
| Industrielle (> 2 000 m³/j) | Rétrofit MABR en bassin (SUBRE) | Faible (jusqu'à 90 % d'économie d'aération vs CAS) | MES < 15 mg/L ; NT < 3 mg/L | Faibles ; modules à immersion directe, cloison interne optionnelle |
Cadre CAPEX/OPEX et checklist de spécification
Le rétrofit d'une lagune existante ou d'une station à boues activées avec des modules membranaires avancés ramène les coûts de génie civil à une fraction de ceux d'une construction neuve de bassin (source : guide de conception Fluence, 2025-08). Si l'investissement initial (CAPEX) en membranes, skids de surpresseurs et systèmes CIP automatisés dépasse celui de simples lagunes de stockage, les économies d'exploitation à long terme et le potentiel de réutilisation de l'eau offrent un retour sur investissement net. Les principaux postes d'exploitation (OPEX) sont la fréquence de remplacement des membranes (typiquement 5 à 7 ans pour un PVDF de qualité), les produits CIP et l'énergie nécessaire au balayage membranaire ou aux pompes (source : thèse Cal Poly, 2024). Pour gérer les boues biologiques et réduire les coûts d'élimination, les stations doivent intégrer une filtre-presse à plaques et cadres pour une déshydratation efficace.
Pour préparer un cahier des charges techniquement solide en vue d'un système d'ultrafiltration pour effluents de cave, les ingénieurs procédé doivent suivre cette checklist de spécification en cinq étapes :
- Définir le profil hydraulique et saisonnier : documenter les débits moyens journaliers, les débits de pointe de la semaine de vendange (m³/j) et les dates précises de début et de fin de campagne.
- Caractériser la qualité de l'influent : fournir des profils d'effluent distincts et détaillés pour l'intersaison et la saison de vendange, incluant DBO, DCO, MES, pH, température, sodium et TDS.
- Spécifier les normes de réutilisation visées : définir les cibles de conformité réglementaire, telles que California Title 22, règles locales d'irrigation agricole ou limites de rejet environnemental. Si une désinfection est requise, prévoir un générateur de dioxyde de chlore pour désinfection finale en aval de l'UF.
- Auditer les ouvrages existants : détailler les volumes, profondeurs et capacités d'aération d'éventuelles lagunes, SBR ou bassins à boues activées réutilisables pour l'égalisation ou le traitement biologique.
- Identifier les contraintes procédé clés : préciser si la conception doit prioriser la réduction d'emprise, l'efficacité énergétique, l'abattement de l'azote ou le contrôle des matières en suspension (MES).
Enfin, comme les caractéristiques des effluents de cave sont très spécifiques au site, les normes de conception recommandent de mener un essai pilote de 8 à 12 semaines (source : guide de conception Fluence, 2025-08). Cet essai doit couvrir la transition vers la vendange afin de vérifier la stabilité du flux, tester l'efficacité du CIP et établir les coefficients de correction en température pour les bactéries nitrifiantes avant de finaliser la conception à pleine échelle.
Questions fréquentes
Quelle différence entre un bioréacteur à membranes et un système d'ultrafiltration pour la réutilisation des effluents de cave ?
Un système d'ultrafiltration (UF) agit comme une barrière physique tertiaire en aval d'un étage biologique existant (SBR ou lagune aérée). À l'inverse, un bioréacteur à membranes (MBR) intègre le réacteur biologique et la filtration en une seule étape, en remplacement du clarificateur secondaire. Le MBR offre une meilleure clarté d'effluent (MES < 5 mg/L) mais exige plus d'énergie d'aération pour le balayage membranaire qu'une UF tertiaire standalone.
Quels sont les flux typiques d'ultrafiltration fibres creuses en période de vendange ?
Si le flux en eau propre ou hors saison peut dépasser 250 L/m²·h, les ingénieurs doivent dégrader le flux à 180–220 L/m²·h pendant la vendange. Cela tient compte de la polarisation de concentration sévère et du colmatage organique rapide provoqué par les jus de raisin et l'entraînement de lies à forte concentration (source : thèse Cal Poly, 2024).
Quel protocole CIP recommander pour les membranes PVDF en application cave ?
Le protocole CIP standard consiste en une recirculation chimique en deux étapes : recirculation d'hydroxyde de sodium (NaOH) 0,4 M pendant 1 heure pour éliminer le dépôt organique, suivie d'un rinçage, puis recirculation d'acide acétique 0,9 M pendant 1 heure pour dissoudre le tartre minéral (source : thèse Cal Poly, 2024). Un CIP hebdomadaire est recommandé en pointe de vendange.
Comment une cave respecte-t-elle les normes de réutilisation California Title 22 sur le sodium et les TDS ?
La filtration membranaire (UF/MBR) n'élimine pas les sels dissous comme le sodium ou les TDS. Pour respecter les plafonds Title 22 (Na < 100 mg/L et TDS < 500 mg/L), les caves doivent mettre en place un contrôle amont à la source, par exemple en remplaçant les nettoyants à base d'hydroxyde de sodium par des alternatives à base de potassium, plutôt que de s'appuyer sur le traitement membranaire (source : données d'exploitation Coppola, 2016).