Pourquoi les effluents industriels à forte DCO nécessitent une chaîne de traitement conçue
Les industriels établis autour d’Alger ne peuvent choisir leur équipement à partir d’une seule mesure de DCO. Une même demande d’oxygène peut correspondre à des matières organiques solubles biodégradables, des matières en suspension, des huiles ou des inhibiteurs de procédé nécessitant des étapes d’élimination distinctes. La séquence habituelle associe contrôle à la source, caractérisation, mise en tampon, prétraitement physique, réduction biologique de la DCO, finition éventuelle et gestion vérifiée des boues. Le cadre algérien comprend la loi n° 12-05 et les décrets exécutifs n° 06-141 et n° 164-93. La revue de 2026 sur l’Algérie indique que ce dernier exige des stations d’épuration des baisses de 90 % de la DBO₅ et de la DCO, ainsi que de plus de 95 % des matières en suspension. La conformité de l’usine dépend encore de son autorisation, des conditions de raccordement au réseau, de l’exutoire et des effluents réels.
Les effluents industriels sont rejetés vers un réseau d’assainissement ou un milieu récepteur, plutôt que vers un cours d’eau de composition municipale uniforme. La DCO mesure la demande d’oxygène associée aux matières oxydables, mais elle n’identifie pas les éléments à éliminer. Un effluent industriel peut également contenir des matières en suspension, des huiles et graisses, des couleurs, des sels, des tensioactifs, des nutriments, des métaux ou des produits de nettoyage. Ces fractions influencent le pompage, la décantation, l’aération, l’exploitation des membranes, les caractéristiques des boues et la possibilité de réutilisation.
L’étude de cas de 2020 sur Aïn Témouchent a examiné une station d’épuration algérienne de janvier 2014 à octobre 2015. Les corrélations entre paramètres et l’analyse en composantes principales ont permis d’identifier les zones de contrôle et celles présentant un risque d’amélioration. Bien que cette étude porte sur une station municipale, sa méthode convient aux usines. Le suivi multidimensionnel permet de définir les relations de procédé plutôt que de choisir les équipements sur la seule base de la DCO.
La conception doit d’abord déterminer la destination de l’eau : rejet direct dans l’environnement, rejet encadré vers le réseau ou réutilisation de l’eau traitée. Chaque destination impose des exigences distinctes de qualité et de suivi. Le rendement nominal annoncé par un fournisseur ne prouve pas la conformité de l’ensemble, car les performances dépendent aussi de la variabilité des arrivées, du temps de séjour, de l’état biologique, de la fiabilité du prétraitement, des contrôles et de la vérification de l’eau finale. Une base de conception solide pour 2026 combine donc un prétraitement fiable, des équipements maintenables, une exploitation admissible sur le site et un essai de réception fondé sur les effluents de l’usine. Le procédé de traitement des effluents industriels à forte DCO et l’approche régionale de traitement des eaux usées à forte DCO illustrent cette séquence. Les conditions du site algérien doivent toutefois déterminer la sélection finale.
Cadre réglementaire et autorisations en Algérie
La loi n° 12-05 définit le cadre national algérien de gestion intégrée des ressources en eau. Elle couvre notamment le traitement et la réutilisation des eaux usées. Le décret exécutif n° 06-141 précise les modalités d’élimination des eaux usées et les quantités de polluants admissibles dans les rejets environnementaux. Ces textes établissent la structure juridique, mais ne déterminent pas à eux seuls si une usine peut rejeter vers un réseau, quelles obligations de prétraitement s’appliquent ou quelle qualité convient à une réutilisation envisagée.
La revue de 2026 sur l’Algérie, intitulée Technologies de traitement des eaux usées et défis en Algérie, présente le décret exécutif n° 164-93 de 1993. Celui-ci exige des stations d’épuration des baisses de 90 % de la DBO₅ et de la DCO, ainsi que de plus de 95 % des matières en suspension. La même revue indique qu’environ 40 % des stations algériennes ne respectaient pas les normes techniques de rejet. Les causes citées sont une gestion médiocre, des défauts techniques, une maintenance insuffisante et un manque d’expérience du personnel. Cette situation rend la discipline d’exploitation aussi importante que le choix des équipements.
L’usine doit distinguer quatre documents : la règle nationale applicable, son autorisation environnementale, les conditions d’acceptation du réseau receveur et le cahier des charges qualité de la réutilisation envisagée. Les recherches fournies n’établissent aucun tarif industriel actuel propre à Algiers, aucun redevance d’autorisation et aucun cahier des charges de réutilisation pour les usines. Ces éléments doivent être obtenus auprès des autorités compétentes d’Alger et de l’opérateur du système receveur avant le dimensionnement des équipements ou l’approbation du budget.
| Niveau de conformité | Éléments à établir par l’acheteur | Preuves à obtenir |
|---|---|---|
| Réglementation nationale | Obligations applicables de rejet et de réutilisation | Texte en vigueur de la loi ou du décret exécutif pertinent et directives de l’autorité compétente |
| Autorisation de l’usine | Exutoire, capacité, paramètres, suivi et obligations de reporting approuvés | Autorisation en vigueur et conditions d’exploitation |
| Acceptation du réseau | Limites d’entrée industrielle, matières interdites, prélèvement et obligation de prétraitement | Exigences écrites du réseau ou de l’opérateur du système receveur |
| Usage final de réutilisation | Qualité requise pour l’application visée et autorité responsable | Cahier des charges de réutilisation approuvé et autorisation spécifique au site |
Élaborez un registre de conformité réglementaire avant la consultation. Pour chaque paramètre réglementé, consignez la limite approuvée, la fréquence de suivi, la méthode d’analyse, l’opérateur responsable, l’instrument, le seuil d’alarme, la destination des rapports et le déclencheur des actions correctives. Cette démarche répond aussi aux faiblesses de contrôle et de coordination signalées dans la revue de 2026, qui mentionne un suivi insuffisant et une coordination déficiente entre les organismes responsables.
Caractériser les effluents avant de choisir le procédé
Un profil représentatif des effluents constitue une base de sélection plus solide qu’une valeur de DCO mesurée en laboratoire. Les prélèvements doivent couvrir les cycles de production et consigner le débit, l’heure de fonctionnement, le lot, la source, les opérations de nettoyage et les rejets ponctuels. Cette démarche est nécessaire, car la mise en tampon, la FAD, les boues activées et le BRM réagissent différemment aux charges intermittentes. Un prélèvement unique en régime de production normale peut aussi masquer les effluents déterminant les performances de la station.
Le programme analytique doit normalement comprendre la DCO, la DBO₅, les matières en suspension, les huiles et graisses, le pH, la température, le débit et la conductivité ou salinité. Les concentrations en nutriments et les contaminants propres au secteur doivent être ajoutées lorsqu’elles influencent le traitement biologique ou la réutilisation. Des essais de toxicité ou d’inhibition sont nécessaires lorsque les produits de nettoyage, les métaux lourds, les désinfectants ou d’autres réactifs peuvent altérer les micro-organismes. Le constat de la revue de 2026 sur l’Algérie, selon lequel environ 40 % des stations ne respectaient pas les normes techniques de rejet, renforce la nécessité de relier les prélèvements, la maintenance, la compétence des opérateurs et les actions correctives.
| Donnée de conception | Description minimale requise | Décision concernée |
|---|---|---|
| Profil hydraulique | Débit journalier, programme de production, débit de pointe et événements de nettoyage ou de rejet | Capacités de mise en tampon, pompage, prétraitement, rétention biologique et finition |
| Charge organique | DCO et DBO₅ dans les conditions d’exploitation représentatives | Nécessité d’un traitement biologique et charge appliquée au procédé |
| Charge physique | Matières en suspension, huiles et graisses, flottables, débris de tamisage et observations de sables | Tamisage, FAD, décantation, gestion des boues et protection des pompes |
| Conditions de procédé | pH, température, conductivité ou salinité | Mise en tampon, dosage, compatibilité biologique et protection contre la corrosion |
| Caractérisation des risques | Nutriments, métaux, inhibiteurs, toxicité et contaminants propres au secteur | Prétraitement, maîtrise de l’inhibition biologique, suivi et restrictions d’élimination |
La mise en tampon doit amortir les pointes hydrauliques et de concentration, stabiliser le pH et protéger les équipements biologiques et de finition. Le concepteur doit préciser le débit de conception, le coefficient de pointe, le programme de production, le temps de séjour requis et la charge de contaminants dans le cas le plus défavorable. Les éléments fournis ne justifient aucun coefficient de pointe ni temps de séjour universel pour les usines d’Alger. Ces valeurs doivent donc être déduites des données du site, sans être copiées de tableaux génériques.
La période de suivi de l’étude d’Aïn Témouchent, de janvier 2014 à octobre 2015, et l’approche multidimensionnelle montrent que les corrélations peuvent révéler les zones de contrôle et les secteurs d’intervention. Dans une usine, appliquez la même rigueur en associant chaque résultat de laboratoire à la condition de production correspondante. Le système automatisé de dosage de réactifs commandé par API peut permettre un ajout maîtrisé des réactifs. Sa spécification dépend toutefois du produit requis, du dosage et de la stratégie de commande. Un degrilleur mécanique rotatif à barre convient lorsque l’inspection des effluents et l’analyse de tamisage démontrent la présence de matières fibreuses et plastiques. Le tamisage ne doit toutefois pas servir à traiter une charge non résolue de matières en suspension ou d’huiles.
Le prétraitement physique protège l’étape biologique
Le prétraitement physique protège les pompes, les équipements d’aération, les membranes, les décanteurs et la finition contre les matières qui ne doivent pas entrer dans le procédé biologique. Le choix des équipements découle du profil mesuré. Les débris de tamisage et les sables appellent une réponse différente des huiles, flottables, colloïdes ou fortes charges en matières en suspension. Une usine ne doit pas installer toutes les unités par défaut. Elle doit définir pour chaque étape sa fonction, son dimensionnement, son mode d’exploitation, sa sortie de boues, l’accès à la maintenance et la réponse aux défaillances.
| Problème mesuré | Prétraitement possible | Condition de sélection | Preuves de réception |
|---|---|---|---|
| Chiffons, plastiques, débris fibreux | Tamisage mécanique | La présence de ces matières peut surcharger les équipements aval | Type de tamis, traitement des matières extraites et performance enregistrée |
| Huiles, graisses, flottables, colloïdes | FAD avec conditionnement chimique lorsque justifié | La charge mesurée justifie l’équipement et le procédé biologique aval accepte le flux séparé | Résultats sur les huiles et graisses et les solides avant et après FAD |
| Déséquilibre du pH ou des nutriments | Dosage chimique maîtrisé | Les essais par lot ou continus déterminent la correction nécessaire | pH stable, réponse au dosage, niveaux des cuves et alarmes |
| Rejet riche en particules | Élimination adaptée des solides avant le traitement biologique | Le profil des matières en suspension démontre la fonction d’élimination requise | Performance du décanteur ou de la flottation et caractérisation des boues |
Le degrilleur mécanique rotatif à barre de la série GX est conçu pour le prétraitement continu des eaux usées municipales et industrielles. Il élimine les débris fibreux ou plastiques susceptibles de surcharger les systèmes aval. Sa pertinence doit être confirmée par une inspection des effluents et une analyse de tamisage.
Le système de prétraitement industriel par flottation à air dissous couvre les débits de 4 à 300 m³/h avec 13 modèles. Selon les données produit fournies, il assure un écoulement automatique des flottés. La FAD convient lorsque les matières en suspension, huiles et graisses, huiles libres, FOG ou matières colloïdales doivent être éliminées avant le traitement biologique. Elle ne garantit pas à elle seule la conformité de la DCO. Une forte charge de DCO biologique dissoute exige toujours un traitement biologique, et les performances doivent être démontrées sur les effluents réels de l’usine.
Pour la correction du pH, l’équilibre des nutriments, les coagulants, flocculants ou produits spécialisés, le système automatisé de dosage de réactifs peut être évalué dans le cadre du système de commande. Ce système ne supprime ni la sélection chimique, ni la conception du stockage, ni l’évaluation des inhibiteurs. Les flux riches en solides ou en particules nécessitent également une filière de traitement des solides conçue pour protéger les pompes et les décanteurs. Le choix dépend du comportement mesuré des matières en suspension et des boues résultantes.
Définissez un essai de réception avant l’étape biologique. Le flux entrant doit présenter un débit et un pH stables, des huiles et graisses maîtrisées, des solides gérables, une température acceptable et des résultats d’inhibition documentés. Cette réception est plus défendable que le seul recours au pourcentage nominal d’élimination annoncé par un fabricant.
Choisir un traitement biologique adapté à la DCO soluble
Le traitement biologique constitue la principale voie d’élimination des matières organiques dissoutes biodégradables après retrait des matières nocives ou gênantes. Les boues activées, les biofiltres et les bioréacteurs à membranes utilisent des micro-organismes pour oxyder la matière organique. Ils diffèrent toutefois par leur emprise, la séparation des solides, la charge de travail des opérateurs, la consommation énergétique, le comportement des boues et l’adéquation à la réutilisation. La FAD est complémentaire. Elle élimine les flottables et les solides avant l’étape biologique, sans remplacer la réduction biologique de la DCO.
La revue de 2026 sur l’Algérie indique que plus de 100 installations utilisent des boues activées. Elle mentionne également des réductions de DBO₅ pouvant atteindre 85 à 90 %. Elle souligne toutefois que les boues activées consomment beaucoup d’énergie et sont sensibles aux variations de charge polluante. La maîtrise de l’aération, l’équilibre des nutriments, l’évacuation des boues, la mise en tampon et la compétence des opérateurs constituent donc des exigences centrales de réception. Une comparaison du BRM et des boues activées fournit une référence utile au niveau du procédé. La variabilité des effluents industriels et les capacités locales d’exploitation restent déterminantes.
| Filière | Fonction principale | Avantages pour cette application | Principaux points à évaluer |
|---|---|---|---|
| Boues activées | Réduction des matières organiques dissoutes biodégradables avec une étape séparée de séparation des solides | Filière biologique établie et vaste expérience d’exploitation | Consommation énergétique, aération, contrôle des nutriments, évacuation des boues et sensibilité aux variations de charge |
| Biofiltre | Traitement biologique à film fixe | Option biologique potentiellement compacte sans système de culture en suspension | Gestion du média, état du biofilm, capture des solides et redondance |
| BRM | Traitement biologique combiné à la séparation membranaire des solides | Chaîne compacte, perméat à faible turbidité et séparation des solides biologiques | Nettoyage des membranes, maîtrise du colmatage, exploitation qualifiée, consommation d’énergie et stratégie de remplacement |
Un système intégré de traitement des eaux usées par BRM combine le traitement biologique et la séparation membranaire dans un même ensemble. Le catalogue fourni couvre de 10 à 2 000 m³/j et précise une qualité d’effluent proche de la réutilisation, avec une filtration inférieure à 1 μm. Il s’agit de caractéristiques de catalogue, et non d’une garantie pour une usine. La qualité réelle du perméat et la stabilité d’exploitation doivent être démontrées dans les conditions d’effluents spécifiées et selon le protocole de réception.
L’étude sur le North Western Sahara Aquifer System, publiée dans Environmental Research Letters, a modélisé les filtres à sable discontinus, les contacteurs biologiques rotatifs et l’aération prolongée comme technologies domestiques de traitement à moindre coût selon ses hypothèses de capacité. Elle a également rapporté, dans le meilleur cas, des réductions d’environ 49 % des prélèvements d’eau souterraine et d’environ 15 % des besoins totaux en énergie lorsque les eaux usées traitées et les eaux de rejet étaient réutilisées pour l’irrigation. Ces résultats fournissent un contexte régional, sans prouver que le même procédé ou la même économie conviendra à une usine d’Alger.
Pour les installations plus petites ou décentralisées, le ensemble WSZ de traitement intégré enterré combine oxydation anoxique et aérobie, sédimentation et désinfection. La gamme fournie couvre de 1 à 80 m³/h pour les usines et autres applications non résidentielles. Son adéquation dépend encore de la biodégradabilité des effluents, du traitement requis, des contraintes d’installation et de l’autorisation.
Avant l’attribution, comparez l’emprise, la consommation énergétique, le rendement en boues, les exigences opérateurs, l’entretien des membranes, la redondance, le potentiel de réutilisation, les utilités et le coût du cycle de vie. Le seul pourcentage d’élimination de la DCO ne permet pas de conduire cette comparaison.
Finaliser, désinfecter et orienter l’eau traitée
L’unité finale dépend de la destination autorisée : rejet environnemental, acceptation par le réseau, réutilisation industrielle, refroidissement, lavage, irrigation paysagère ou autre application définie. Le guide d’achat des stations de traitement des eaux usées industrielles décrit l’enchaînement général. L’usine doit toutefois appliquer les exigences de son autorisation algérienne et de son système receveur.
L’examen consacré à la rareté de l’eau recense l’irrigation agricole et le refroidissement, le lavage et l’eau de procédé industriels comme applications possibles de réutilisation en Algérie. Il estime que moins de 10 % des effluents traités sont réutilisés, tandis que la revue de 2026 sur l’Algérie indique un taux inférieur à 15 %. Ces estimations publiées portent sur des périmètres différents et ne doivent pas être fusionnées en un pourcentage national unique. Les mêmes examens soulignent les limites liées au traitement tertiaire, à la coordination institutionnelle, au suivi et à l’application inégale de la réglementation.
| Objectif de finition | Barrière potentielle | Question de réception |
|---|---|---|
| Éliminer les solides résiduels | Décantation, ultrafiltration ou séparation membranaire | La méthode retenue maîtrise-t-elle la charge mesurée en solides et en turbidité ? |
| Maîtriser les matières organiques ou les odeurs résiduelles | Charbon actif ou autre étape de finition validée | Quels composés sont en cause et un essai représentatif est-il disponible ? |
| Maîtriser les micro-organismes | Désinfection UV ou autre procédé approuvé | Quelle limite microbiologique s’applique à la destination autorisée ? |
| Maîtriser les sels dissous pour la réutilisation | OI, généralement après un prétraitement adapté des solides et des membranes | L’application de réutilisation est-elle sensible à la conductivité ou à certains constituants dissous ? |
Le système d’ultrafiltration fourni utilise des membranes PVDF de 0,03 μm. Il accepte une turbidité jusqu’à 300 ppm et assure un rétrolavage automatique avec rinçage à l’air sans réactif chimique. L’ultrafiltration constitue une barrière d’élimination des solides, et non un substitut à l’élimination biologique de la DCO biodégradable.
Pour les applications exigeant la maîtrise des solides dissous, le système industriel d’osmose inverse peut atteindre des taux de récupération de 95 % dans ses conditions d’exploitation spécifiées. L’OI doit suivre un prétraitement adapté des solides et des membranes. Elle ne constitue pas le choix par défaut pour tous les effluents industriels. Lorsque la désinfection est requise, le stérilisateur UV offre une barrière finale possible, sous réserve de la dose, de la transmittance, du colmatage et de l’autorisation du site.
Exigez des essais pilotes ou une garantie de performance validée sur les effluents réels de l’usine. Un échantillon finalisé produit à partir d’eau propre ne prouve pas que la chaîne complète atteindra l’usage de réutilisation pendant les cycles de production et de nettoyage.
Gérer les boues et protéger les performances à long terme
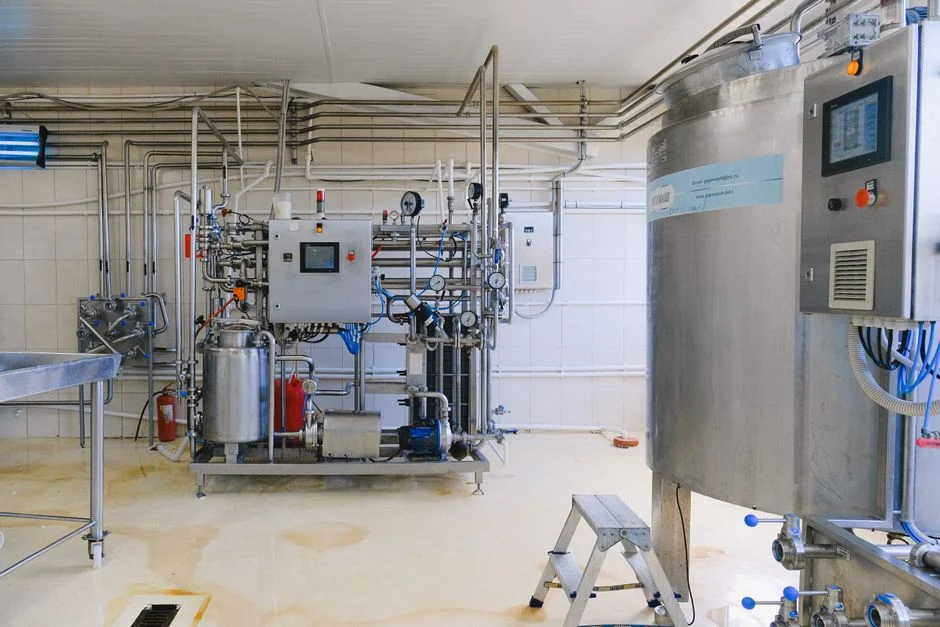
La gestion des boues doit faire partie du périmètre initial de la station. Les solides résiduels peuvent déterminer si un procédé conforme demeure exploitable. La revue de 2026 sur l’Algérie signale une gestion inefficace des boues et un taux de recyclage ne dépassant pas 40 %. Elle identifie également des cadres juridiques faibles, la dégradation des infrastructures, les défaillances techniques et le manque de main-d’œuvre qualifiée comme contraintes pesant sur les performances algériennes.
Le prétraitement physique modifie l’inventaire des solides. Les débris de tamisage et les sables nécessitent une gestion séparée. Les boues de FAD peuvent contenir des flottables huileux. Les boues biologiques reflètent le procédé et le régime d’évacuation. Les boues chimiques contiennent les coagulants ou flocculants utilisés avant la séparation. Chacune doit être caractérisée selon sa teneur en solides, ses contaminants, ses besoins de conditionnement, ses odeurs et sa compatibilité avec la déshydratation et le transport prévus.
La presse à filtres plaque et cadre propose des surfaces de filtration de 1 m² à 500 m², avec commande manuelle, hydraulique ou automatique par API. La sélection doit tenir compte des caractéristiques du liquide à filtrer, de la fréquence des cycles, de la siccité visée, du traitement du filtrat, des besoins de nettoyage et de la disponibilité des opérateurs. Le guide du procédé de presse à bandes facilite la comparaison des solutions continues de déshydratation des solides.
- Collectez les débris de tamisage, les sables, les huiles et graisses, les boues de FAD et les boues chimiques dans des points définis.
- Régulez l’évacuation des boues biologiques, le nettoyage des membranes, le dosage chimique et les analyses de laboratoire au moyen de procédures écrites.
- Prévoyez la redondance des pompes critiques, de l’aération, du dosage et des systèmes de commande.
- Acheminez les dérivations vers une solution contenue et autorisée, empêchant tout rejet non traité pendant une maintenance ou un incident.
- Utilisez des instruments étalonnés, une maintenance préventive, une formation des opérateurs et des procédures documentées d’alerte et d’intervention.
Ne promisez aucune filière d’élimination des boues avant de confirmer les exigences locales de manipulation, de transport, de traitement et d’usage final. L’objectif de traitement reste incomplet si un effluent conforme est produit, mais que les solides résultants ne peuvent être gérés en sécurité et conformément à la loi.
Élaborer un plan de traitement et d’achat à Alger
La consultation doit progresser par étapes, en commençant par les éléments réglementaires et de caractérisation plutôt que par les prix des équipements. Le dossier d’audit préalable doit contenir l’autorisation en vigueur, les conditions d’acceptation du réseau ou du système receveur, l’exutoire retenu, les programmes de production et de nettoyage, les résultats analytiques représentatifs et l’usage final de réutilisation. Toute donnée spécifique manquante au site doit rester une hypothèse commerciale explicite, sans devenir un chiffre inventé dans un devis.
Demandez aux soumissionnaires un procédé complet, un bilan matière, une base de dimensionnement hydraulique et en contaminants, les besoins en utilités, la philosophie de commande, le plan d’exploitation et maintenance, la liste des pièces de rechange, le protocole de mise en service et le périmètre de formation. Exigez des paramètres de réception garantis et leur méthode de démonstration. Comparer les offres sur le seul rendement nominal d’élimination de la DCO ignore la fiabilité du prétraitement, l’état biologique, la gestion des solides, les commandes et la conformité de l’ensemble de la station.
| Étape de consultation | Remise requise | Motif de l’étape |
|---|---|---|
| 1. Site et cadre réglementaire | Autorisation, conditions d’acceptation du réseau, exutoire, contraintes du site et usage final de réutilisation | Évite de concevoir le traitement pour une mauvaise destination |
| 2. Caractérisation des effluents | Analyses représentatives reliées aux données de débit, production, nettoyage et toxicité | Établit les charges de conception du prétraitement et du traitement biologique |
| 3. Offre technique | Procédé, bilan matière, dimensionnement, utilités, commandes, redondance, exploitation et maintenance, mise en service et pièces de rechange | Permet une comparaison comparable des systèmes complets |
| 4. Offre commerciale | Coût d’investissement, utilités, réactifs, membranes, gestion des boues, maintenance, formation, assistance et hypothèses du cycle de vie | Distingue le prix d’achat des obligations d’exploitation |
| 5. Réception des performances | Effluents d’essai, durée, méthode d’échantillonnage, critères de réception et remède en cas d’échec | Lie le paiement ou l’acceptation aux performances démontrées de l’ensemble |
Les contraintes du site doivent inclure la surface disponible, l’alimentation électrique, les écoulements, la maîtrise des odeurs, le bruit, l’accès à l’évacuation des boues, les conditions hydrogéologiques et l’exposition aux inondations. Les discussions réglementaires peuvent s’appuyer sur les ressources de l’Office national de l’assainissement et du ministère des Ressources en eau mentionnées par la revue de 2026. Les règles propres au site doivent toutefois provenir des autorités compétentes d’Alger.
La FAD et le BRM doivent être évalués selon leurs fonctions respectives. Ils sont complémentaires lorsque les flottables et les solides doivent être retirés avant le procédé biologique membranaire. Une stratégie de réutilisation progressive est généralement plus défendable. Il faut d’abord établir un traitement conforme, puis ajouter la finition et la distribution lorsqu’une demande non potable définie et une autorisation justifient les dépenses d’investissement et d’exploitation.
Les réductions, dans le meilleur cas, d’environ 49 % des prélèvements d’eau souterraine et d’environ 15 % des besoins totaux en énergie obtenues par le North Western Sahara Aquifer System montrent la valeur régionale de la réutilisation. Elles ne constituent pas une promesse de rentabilité pour une usine individuelle à Alger. L’acheteur doit évaluer la réutilisation selon la demande en eau de l’usine, l’exutoire, la qualité approuvée et les coûts du cycle de vie.
Questions fréquentes
Quel est le coût d’une station de traitement des eaux usées à forte DCO à Alger ?
Un prix défendable ne peut pas être déduit de la seule DCO. Demandez un devis fondé sur les effluents représentatifs, les débits journaliers et de pointe, la cible de rejet ou de réutilisation, le prétraitement, le procédé biologique, la gestion des boues, les utilités, les commandes, la mise en service, les autorisations et l’assistance locale. Les recherches fournies ne contiennent aucun devis ni tarif propre aux effluents industriels d’Alger. Exigez que les soumissionnaires précisent les exclusions, les hypothèses relatives aux utilités, la consommation de réactifs, le remplacement des membranes, le coût d’élimination des boues et les conditions de performance.
Une usine d’Alger doit-elle choisir la FAD, les boues activées ou le BRM pour ses effluents à forte DCO ?
La FAD constitue principalement une option de prétraitement physique pour les huiles, les flottables et les matières en suspension. Les boues activées réduisent biologiquement les matières organiques dissoutes biodégradables. Le BRM combine le traitement biologique à la séparation membranaire des solides. Choisissez la chaîne selon le profil mesuré, les fonctions d’élimination requises, l’emprise, les capacités d’exploitation et la qualité d’effluent autorisée. La FAD et le BRM sont souvent complémentaires plutôt que directement interchangeables.
Quelle taille de station une usine à forte DCO doit-elle prévoir ?
Fournissez le débit journalier, le profil de débit de pointe, la DCO, la DBO₅, les matières en suspension, le pH, la température, les nutriments, les contaminants, le programme de production et les besoins de réutilisation. Le concepteur doit ensuite définir le débit de conception, la charge en contaminants, les exigences de rétention, la mise en tampon et les conditions les plus défavorables. Les recherches fournies ne contiennent aucune règle universelle de dimensionnement pour Alger. Les équipements ne doivent donc pas être choisis à partir d’une DCO moyenne.
Comment sélectionner un fournisseur d’équipements de traitement des eaux usées en Algérie ?
Demandez une base de procédé conforme, des références propres à l’usine ou des essais, des critères de réception garantis, des estimations d’utilités, une capacité d’exploitation et maintenance, un accès local aux pièces et au service, une formation, un délai de réponse et des données transparentes sur les coûts du cycle de vie. Vérifiez que les garanties couvrent la chaîne complète dans les conditions réelles de l’usine, au lieu de vous fier aux promesses du catalogue ou aux résultats obtenus en laboratoire avec de l’eau propre.
Les effluents industriels à forte DCO traités peuvent-ils être réutilisés à Alger ?
Ils peuvent alimenter le refroidissement, le lavage ou les eaux de procédé industriels lorsque la qualité autorisée et les conditions du site le permettent. L’usine doit obtenir une autorisation spécifique, définir l’usage final de réutilisation et démontrer les performances de traitement nécessaires avec ses effluents réels. Les recherches fournies n’établissent aucun cahier des charges de réutilisation propre à Alger. Considérez donc la finition et la distribution comme un investissement progressif, dans l’attente d’une confirmation réglementaire et opérationnelle écrite.