لماذا يصعب معالجة COD في مياه صرف مصانع زيت النخيل
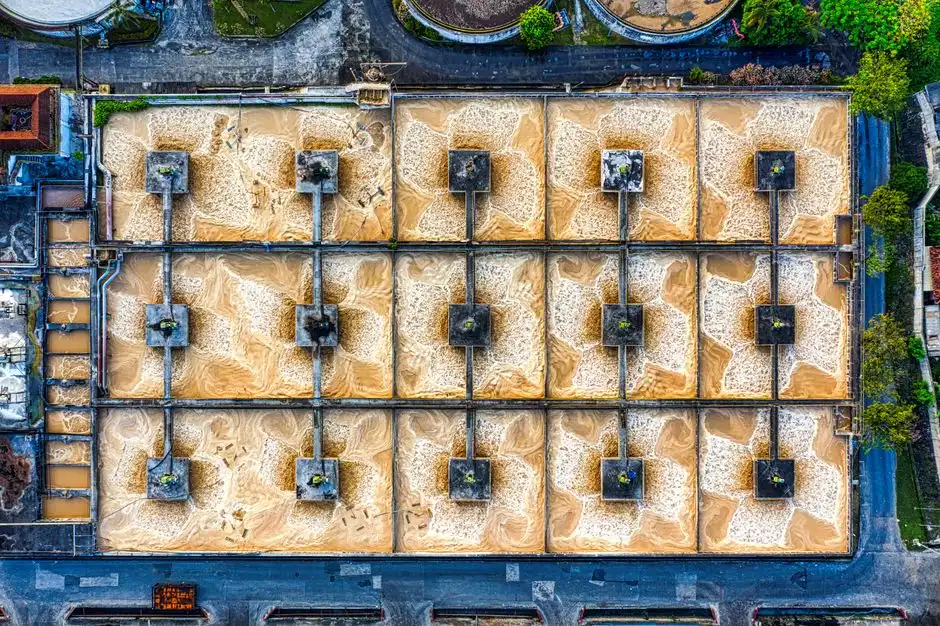
تُعدّ مياه صرف مصانع زيت النخيل (POME) من مياه الصرف عالية التركيز، وتتميز بمحتوى مرتفع جدًا من المواد العضوية، والمواد الصلبة العالقة، والزيوت والشحوم، واللون الشديد؛ ويتراوح COD الخام عادة بين 15,000 و100,000 ملغ/لتر بحسب عمليات المعصرة والتخفيف من تيارات المكثفات (Raji et al., RSC Advances, مايو 2026). تخرج هذه المياه من جهاز التعقيم عند 70–80 درجة مئوية وتحمل 4,000–6,000 ملغ/لتر من الزيوت والشحوم، فتتسبب بتلويث الأغشية، وسحب الأكسجين المذاب من أحواض المعالجة الهوائية، وتكوّن مستحلبات تقاوم الفصل بالجاذبية. تواجه أنظمة الأحواض التقليدية والهضم اللاهوائي أحادي المرحلة أزمنة معالجة طويلة، ومساحات أرضية كبيرة، وإنتاجًا ثانويًا من الحمأة، وإزالة غير منتظمة للملوثات؛ إذ قد تستغرق أحواض الترسيب من 60 إلى 120 يومًا للوصول إلى جودة تصريف مقبولة، وتحتل عدة هكتارات لكل معصرة (Raji et al., 2026; ScienceDirect, Resources Chemicals and Materials, 2025). ينتج عن اجتماع الحرارة المرتفعة مع التركيز العالي من الزيوت والشحوم وتذبذب COD مخاطر تحميل صدمية؛ فدخول دفعة ساخنة مليئة بالزيوت إلى بحيرة لاهوائية قد يخفض إنتاج الميثان، ويرفع تركيز الأحماض الدهنية المتطايرة في المياه الخارجة، ويدفع COD إلى تجاوز حدود الامتثال لأيام. لهذه الأسباب، لا توجد تقنية واحدة تنقل مياه صرف مصانع النخيل من التركيز الخام إلى حدود التصريف الحديثة بشكل موثوق، ويظل المسار التدريجي المتعدد المراحل هو الخيار الهندسي المعتاد.
المسار المعتاد لمعالجة POME في عام 2026
يرتّب مسار معالجة POME وحدات المعالجة بحسب الوظيفة: إزالة الزيوت والرمل، ثم الموازنة والتبريد، فالاختزال البيولوجي (لاهوائي، يعقبه أحيانًا تلميع هوائي أو بالمفاعل الحيوي الغشائي)، وأخيرًا التلميع الثالثي كالترشيح الغشائي أو التخثير الكهربائي أو الأكسدة المتقدمة (ScienceDirect, 2025). تُجرى المرحلة الأولى لفصل الزيوت الحرة والمواد الصلبة القابلة للترسيب، عادة عبر نظام DAF لإزالة الزيوت والمواد الصلبة العالقة قبل المعالجة البيولوجية، لأن دخول زيوت مستحلبة إلى وحدة الهضم أو الأغشية سيغطي الكتلة الحيوية ويسد الأغشية خلال ساعات. تعمل الموازنة بعدها على تخفيف تذبذب التدفق والحرارة حتى تعمل المراحل البيولوجية اللاحقة ضمن النطاق الميزوفيلي القريب من 35 درجة مئوية. ويتحمل الهضم اللاهوائي (البحيرات المغطاة، أو CSTR، أو UASB) الجزء الأكبر من حمل COD بتكلفة اقتصادية مع توليد الغاز الحيوي، لكنه نادرًا ما يخفض COD في المياه الخارجة إلى ما دون 250–500 ملغ/لتر بمفرده. يرفع التلميع الهوائي أو بالمفاعل الحيوي الغشائي (MBR) الجزء المتبقي القابل للتحلل البيولوجي إلى مستوى قريب من جودة إعادة الاستخدام، في حين تعمل مراحل التلميع الثالثي (التخثير الكهربائي، والأغشية المركبة من الكيتوسان، وعمليات الأكسدة المتقدمة) على إزالة COD المقاوم واللون والملوثات العضوية النزرة التي تتركها المعالجة البيولوجية. يقوم نهج المواصفات لعام 2026 على تصميم كل مرحلة بحسب ما تجيده، وإسناد ما يعجز عنه البيولوجيا إلى التلميع.
إزالة COD بحسب التقنية: مقارنة 2026
تهيمن ست فئات تقنية على إزالة COD من POME في عام 2026، ويجمع الجدول التالي أرقام الإزالة الرئيسية مع معاملات التشغيل التي يضعها المهندس على مخطط الأنابيب والأجهزة. يحقق الهضم اللاهوائي (البحيرات المغطاة وCSTR) إزالة COD تتراوح بين 80 و95% عند زمن احتجاز هيدروليكي (HRT) يتراوح بين 20 و60 يومًا مع استرداد الغاز الحيوي، لكنه يكلّف مساحة أرضية كبيرة وحساسية للحرارة (ScienceDirect, 2025). يخفض التلميع الهوائي وأنظمة MBR المساحة الأرضية بشكل ملحوظ ويدفع المياه الخارجة نحو جودة إعادة الاستخدام؛ ويُعدّ MBR الغاطس PVDF خيارًا شائعًا لمرحلة التلميع، ويمكنكم اختيار نظام MBR لتلميع POME مع وحدات MBR ذات الألواح المسطحة PVDF لخدمة POME. يصل التخثير الكهربائي بأقطاب حديدية (فجوة 2 سم، 12 فولت، 15 دقيقة) إلى إزالة COD بنسبة 89.2% عند pH 4، و83.0% عند pH 9 في مفاعل دفعي سعة 10 لترات، مع إزالة لون تصل إلى 90.4% عند pH 4 (Gobi et al., Zenodo, 2013). تحقق أغشية الكيتوسان-PVA-PEG المركبة (نسبة 1:1، تدفق متقاطع 300 دورة/دقيقة) رفض COD بنسبة 97.24% ورفض BOD بنسبة 97.60%، مع تدفق قدره 27.15 لتر/م²·س عند 300 دورة/دقيقة مقابل 40.20 لتر/م²·س عند 100 دورة/دقيقة (Wahyuni et al., 2016). تُعدّ عمليات الأكسدة المتقدمة (Fenton، والأوزون، والحفز الضوئي) فعالة في إزالة COD المقاوم واللون، لكنها محدودة بتكلفة الكواشف والطاقة (ScienceDirect, 2025). أما الامتزاز بالنانوكيتوسان فيمثل الخيار الناشئ، بفضل مساحته السطحية الكبيرة ووظيفية مجموعات الأمين التي تتكامل مع الخطوات البيولوجية وفيزيوكيميائية لرفع كفاءة الإزالة الكلية (Raji et al., RSC Advances, مايو 2026).
| التقنية | إزالة COD المعتادة | مدى COD الداخل (ملغ/لتر) | زمن الاحتجاز / التلامس | الطاقة / المساحة الأرضية | إنتاج الحمأة |
|---|---|---|---|---|---|
| الهضم اللاهوائي (بحيرة مغطاة / CSTR) | 80–95% | 15,000–100,000 | 20–60 يومًا (البحيرة)؛ 15–30 يومًا (CSTR) | طاقة منخفضة، مساحة أرضية كبيرة جدًا | إنتاج بيولوجي منخفض؛ تعويض بالغاز الحيوي |
| التلميع الهوائي / MBR | 80–95% على المتبقي | 250–2,000 (بعد اللاهوائي) | 6–24 ساعة (هوائي)؛ 8–16 ساعة (MBR) | طاقة متوسطة، مساحة صغيرة | متوسط (حمأة MBR المنشطة الزائدة) |
| التخثير الكهربائي (Fe، 12 فولت، فجوة 2 سم) | 83.0–89.2% | 500–5,000 (بعد البيولوجي) | 15–30 دقيقة دفعي | طاقة متوسطة، مساحة صغيرة | كمية كبيرة من حمأة Fe(OH)₃ |
| غشاء الكيتوسان-PVA-PEG (1:1، 300 دورة/دقيقة) | رفض 97.24% | 100–2,000 (تلميع) | تدفق متقاطع 50 دقيقة؛ تدفق 27.15 لتر/م²·س | طاقة منخفضة–متوسطة، مدمج | تيار مركز لإزالة الماء |
| الأكسدة المتقدمة (Fenton، O₃، الحفز الضوئي) | 50–90% على المقاوم | 100–1,000 (تلميع) | 30–120 دقيقة | كواشف/طاقة مرتفعة | حمأة كيميائية غنية بالحديد (Fenton) |
| الامتزاز بالنانوكيتوسان | 50–85% (ناشئة) | 100–1,000 (تلميع) | تلامس 30–120 دقيقة | طاقة منخفضة، مساحة صغيرة | امتزاز مستنفد؛ خطوة تجديد |
معلمات التصميم التي تحكم أداء إزالة COD من POME
الأرقام التي يحتاجها المهندس لتصميم المعدات وضبط أدوات التحكم وكتابة إجراءات التشغيل هي: مدى COD الداخل، وزمن الاحتجاز الهيدروليكي أو زمن التلامس، ونطاق pH، وكثافة التيار أو التدفق، واستراتيجية التحكم بالتلويث. يمتد COD الخام لـ POME عادة بين 15,000 و100,000 ملغ/لتر؛ وينخفض بعد الهاضم اللاهوائي إلى 250–2,000 ملغ/لتر قبل التلميع، وقد يصل بعد غشاء الكيتوسان إلى قيم بمستوى رفض أقل من 100 ملغ/لتر (Wahyuni et al., 2016; Raji et al., 2026). في التخثير الكهربائي، تُعدّ كثافة التيار المتغير الرئيسي؛ إذ اختبرت الدراسة المشار إليها جهود 6 و12 و18 فولت مع فجوة قطب 2 سم وأزمنة تفاعل من 5 إلى 60 دقيقة، وخلصت إلى أن نقطة التشغيل المثلى هي 12 فولت و15 دقيقة لتحقيق التوازن بين إزالة COD والطاقة (89.2% عند pH 4، و83.0% عند pH 9) (Zenodo, 2013). في خطوات الأغشية، يحدد التدفق وسرعة التدفق المتقاطع متطلب المساحة: 27.15 لتر/م²·س عند 300 دورة/دقيقة مقابل 40.20 لتر/م²·س عند 100 دورة/دقيقة في دراسة الكيتوسان (Wahyuni et al., 2016)، مع مقايضة السرعة الأعلى للتدفق مقابل طاقة الضخ. أما في الخطوات البيولوجية، فتدير البحيرات المغطاة عادة HRT يتراوح بين 20 و60 يومًا، بينما يقصره CSTR وUASB إلى 15–30 يومًا؛ ويُعدّ التشغيل الميزوفيلي قرب 35 درجة مئوية هو المعيار، لأن POME تصل ساخنة ويجب تبريدها لتفادي اضطراب الهاضم. وتساعد أحواض الترسيب عالية الكفاءة قبل المرحلة البيولوجية ومرشح متعدد الطبقات قبل الغشاء على حماية المعدات اللاحقة من انتقال المواد الصلبة العالقة. وللاطلاع على كيفية تكامل وحدة MBR مع المسار، يمكنكم مراجعة شرح عملية MBR؛ ولتشخيص اضطرابات الهاضم، يتناول دليل استكشاف أعطال الهاضم اللاهوائي أنماط الفشل الأكثر تكرارًا في هواضم مصانع زيت النخيل.
| المرحلة | معيار التصميم الرئيسي | المدى المعتاد | المصدر / الدراسة |
|---|---|---|---|
| POME الخام | COD الداخل | 15,000–100,000 ملغ/لتر | Raji et al., 2026 |
| لاهوائي (بحيرة مغطاة) | HRT | 20–60 يومًا | ScienceDirect, 2025 |
| لاهوائي (CSTR / UASB) | HRT | 15–30 يومًا | ScienceDirect, 2025 |
| تخثير كهربائي (Fe) | الجهد / الزمن | 12 فولت، 15 دقيقة (ذروة COD) | Zenodo, 2013 |
| تخثير كهربائي (Fe) | فجوة القطب | 2 سم | Zenodo, 2013 |
| تخثير كهربائي (Fe) | نطاق pH | 4 (89.2% COD) / 9 (83.0% COD) | Zenodo, 2013 |
| غشاء الكيتوسان-PVA-PEG | سرعة التدفق المتقاطع | 100 دورة/دقيقة ← 40.20 لتر/م²·س؛ 300 دورة/دقيقة ← 27.15 لتر/م²·س | Wahyuni et al., 2016 |
| غشاء الكيتوسان-PVA-PEG | الرفض (1:1، 300 دورة/دقيقة) | 97.24% COD، 97.60% BOD | Wahyuni et al., 2016 |
التكامل: تركيب المسار
التسلسل الأمثل في عام 2026 هو: فصل أولي ← موازنة/تبريد ← هضم لاهوائي ← تلميع هوائي أو MBR ← تلميع ثالثي ← نزع ماء الحمأة. ويُعدّ نظام DAF لإزالة الزيوت والمواد الصلبة العالقة قبل المعالجة البيولوجية الخطوة الأولى المعتمدة، إذ يفصل الزيوت الحرة، ويخفض TSS إلى مستوى يتحمله الهاضم، ويمنع الشحوم من تغطية الكتلة الحيوية. بين المرحلتين البيولوجية والغشائية، يعمل نظام حقن كيميائي أوتوماتيكي لضبط pH والمُخثِّر على تثبيت pH الداخل، وكسر المستحلبات المتبقية، وحقن مضاد الترسبات لإطالة عمر الغشاء. ولتوجيهات حول تصميم المروّق المغذّي للمسار، يوضح دليل مواصفات المروّق الأولي أرقام التصميم. في الطرف الخلفي، يتولى مكبس ترشيح بالألواح والإطار لحمأة POME معالجة المواد الصلبة الناتجة عن التخثير الكهربائي، والترسب البيولوجي، والترسيب الكيميائي، ليصل جفاف الكيك إلى نطاق مقبول للتخلص أو الاستخدام في الأراضي. ويُعدّ المسار المتكامل الخيار المعتمد لعام 2026 للمصانع التي تواجه تشديد حدود COD للمياه الخارجة، وحوافز استرداد الغاز الحيوي، وتكلفة تشغيل أي مرحلة منفردة.
مقايضات التكلفة والطاقة والاستدامة
يظل طرح التكلفة هنا اتجاهيًا، لأن الدراسات المشار إليها لا تنشر أرقامًا بالدولار؛ نصف العوامل المؤثرة دون اختلاق أرقام. تتحمل الخطوات البيولوجية (البحيرة المغطاة، وCSTR، والهوائية/MBR) OPEX منخفضًا بعد بدء التشغيل، لكنها تستلزم CAPEX مرتفعًا للمفاعلات والأحواض؛ ويتحول HRT الطويل مباشرة إلى تكلفة أرض، وهي كبيرة في إندونيسيا وماليزيا حيث تعمل المعاصر على أراضٍ امتيازية ضيقة. أما التخثير الكهربائي، فمساحته صغيرة واستهلاكه للطاقة متوسط عند نقطة التشغيل 12 فولت المشار إليها (Zenodo, 2013)، لكنه يولّد حمأة غنية بالحديد يجب نزع الماء منها لاحقًا. وتتطلب الأغشية CAPEX مرتفعًا وOPEX مرتبطًا بالتلويث، لكنها تقدم أصغر مساحة تلميع ومياهًا خارجة بجودة إعادة الاستخدام، ويتحسن الجدوى الاقتصادية حين تقدّر المعصرة إعادة استخدام المياه أو تواجه حدود COD صارمة. تتحمل عمليات الأكسدة المتقدمة وامتزاز النانوكيتوسان تكلفة كواشف أو مواد مرتفعة، ويُفضّل تطبيقها كتلميع نهائي على تيار صغير بعد أن تنجز المعالجة البيولوجية الجزء الأكبر من العمل (ScienceDirect, 2025; Raji et al., RSC Advances, مايو 2026). عبر جميع الخيارات، يعوّض إيراد الغاز الحيوي من المرحلة اللاهوائية جزءًا من OPEX، وكثيرًا ما يكون البند الذي ينقل المشروع من حافة الجدوى إلى قابلية التمويل المصرفي.
الأسئلة الشائعة
ما هو المدى المعتاد لـ COD في مياه صرف مصانع زيت النخيل الخام؟
يتراوح COD الخام لـ POME عادة بين 15,000 و100,000 ملغ/لتر، بحسب عمليات المعصرة والتخفيف من تيارات المكثفات (Raji et al., RSC Advances, مايو 2026).
ما مدى فعالية التخثير الكهربائي في إزالة COD من POME؟
يحقق التخثير الكهربائي بأقطاب حديدية (فجوة 2 سم، 12 فولت، 15 دقيقة) إزالة COD بنسبة 89.2% عند pH 4، و83.0% عند pH 9، مع إزالة لون تصل إلى 90.4% عند pH 4 في مفاعل دفعي سعة 10 لترات (Zenodo, 2013).
ما نسب الإزالة التي تحققها أغشية الكيتوسان المركبة على POME؟
يحقق غشاء الكيتوسان-PVA-PEG المركب (نسبة 1:1، تدفق متقاطع 300 دورة/دقيقة) رفض COD بنسبة 97.24% ورفض BOD بنسبة 97.60%، مع تدفق قدره 27.15 لتر/م²·س عند 300 دورة/دقيقة مقابل 40.20 لتر/م²·س عند 100 دورة/دقيقة (Wahyuni et al., 2016).
لماذا تستخدم محطات معالجة POME مسارًا متعدد المراحل بدلًا من تقنية واحدة؟
تصل POME عند 70–80 درجة مئوية مع محتوى مرتفع من الزيوت والشحوم وCOD يتراوح بين 15,000 و100,000 ملغ/لتر؛ ولا توجد تقنية واحدة تنقلها بشكل موثوق إلى حدود التصريف الحديثة، لذا يُعدّ المسار الافتراضي لعام 2026 هو الفصل الأولي، ثم الهضم اللاهوائي، ثم التلميع، ثم المعالجة الثالثية بالتسلسل (Raji et al., 2026; ScienceDirect, 2025).