Pourquoi la DCO des POME est difficile à traiter
Les effluents d'huilerie de palme (POME) sont des eaux usées très concentrées, caractérisées par une très forte charge en matières organiques, en matières en suspension, en huiles et graisses, ainsi qu'une couleur intense. La DCO brute se situe généralement entre 15 000 et 100 000 mg/L selon les opérations du moulin et la dilution par les condensats (Raji et al., RSC Advances, mai 2026). Les POME sortent du stérilisateur à 70–80 °C et contiennent 4 000–6 000 mg/L d'huiles et graisses, ce qui colmate les membranes, prive les bassins aérobies d'oxygène dissous et forme des émulsions résistantes à la séparation gravitaire. Les systèmes classiques de lagunage et la digestion anaérobie en une seule étape présentent des temps de traitement longs, des emprises au sol importantes, une production de boues secondaires et des rendements épuratoires irréguliers — le lagunage peut notamment nécessiter 60 à 120 jours pour atteindre une qualité de rejet acceptable et occuper plusieurs hectares par moulin (Raji et al., 2026 ; ScienceDirect, Resources Chemicals and Materials, 2025). La combinaison d'une température élevée, d'une forte teneur en huiles et graisses et d'une DCO variable engendre des risques de surcharge : une bouffée chaude et huileuse entrant dans un bassin anaérobie peut faire chuter la production de méthane, augmenter les AGV de l'effluent et faire passer la DCO au-dessus des seuils réglementaires pendant plusieurs jours. Pour ces raisons, aucune technologie unique ne permet de fiabiliser le passage des POME de leur concentration brute aux limites de rejet modernes ; un traitement étagé constitue la règle d'ingénierie.
Filière de traitement type des POME en 2026
Une filière de traitement des POME enchaîne les opérations unitaires par fonction : séparation des huiles et des sables, homogénéisation et refroidissement, réduction biologique (anaérobie, parfois suivie d'un polissage aérobie ou par bioréacteur à membranes), puis polissage tertiaire tel que filtration membranaire, électrocoagulation ou oxydation avancée (ScienceDirect, 2025). La première étape élimine les huiles libres et les matières décantables — généralement à l'aide d'une flottation à air dissous (FAD/DAF) pour l'élimination des huiles et des matières en suspension avant le traitement biologique — car une huile émulsifiée entrant dans un digesteur ou une membrane recouvrira la biomasse et colmatera les membranes en quelques heures. L'homogénéisation tamponne ensuite le débit et la température afin que la biologie en aval travaille en plage mésophile autour de 35 °C. La digestion anaérobie (bassin couvert, CSTR ou UASB) prend en charge l'essentiel de la charge en DCO de façon économique tout en produisant du biogaz, mais elle ramène rarement la DCO en dessous de 250–500 mg/L à elle seule. Le polissage aérobie ou par BRM traite la fraction biodégradable résiduelle et hisse l'effluent vers une qualité proche de la réutilisation, tandis que les étapes tertiaires (électrocoagulation, membranes composites au chitosane, POA) éliminent la DCO réfractaire, la couleur et les micropolluants laissés par la biologie. L'approche 2026 consiste à dimensionner chaque étape selon son cœur de métier et à laisser le polissage traiter ce que la biologie ne peut pas.
Élimination de la DCO par technologie : comparaison 2026
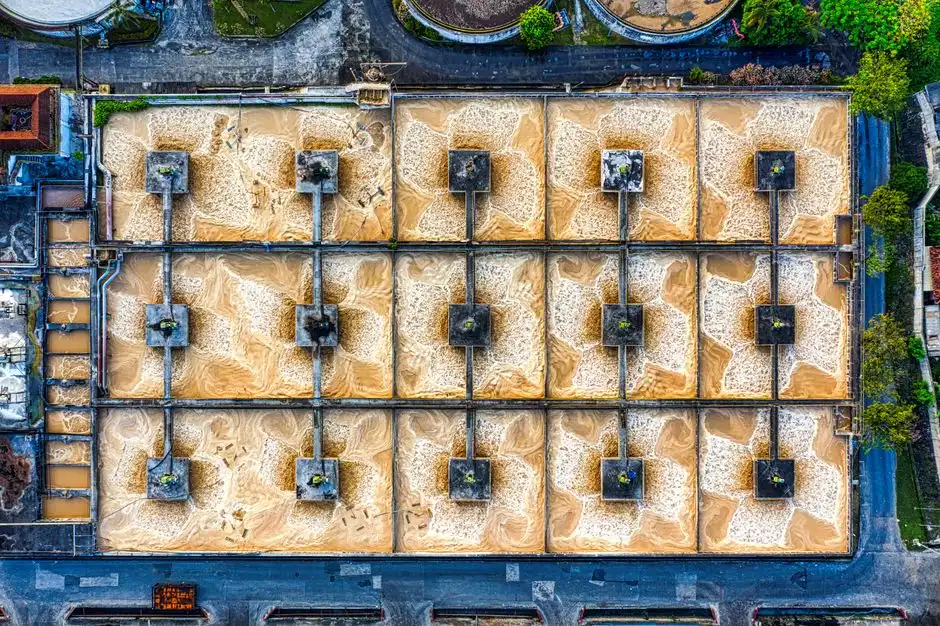
Six familles technologiques dominent l'élimination de la DCO des POME en 2026, et le tableau ci-dessous associe les chiffres clés d'abattement aux paramètres opératoires qu'un ingénieur inscrit sur un P&ID. La digestion anaérobie — bassins couverts et CSTR — assure 80–95 % d'abattement de la DCO pour un TSH de 20 à 60 jours avec récupération de biogaz, au prix d'une grande emprise au sol et d'une sensibilité thermique (ScienceDirect, 2025). Le polissage aérobie et les BRM réduisent nettement l'emprise au sol et rapprochent l'effluent d'une qualité de réutilisation ; un BRM à membranes PVDF immergées est un choix courant pour l'étape de polissage, et vous pouvez spécifier un système BRM pour le polissage des POME avec modules BRM à membranes planes PVDF pour service POME. L'électrocoagulation avec électrodes en fer (entrefer 2 cm, 12 V, 15 min) atteint 89,2 % d'abattement de la DCO à pH 4 et 83,0 % à pH 9 dans un réacteur batch de 10 L, avec une décoloration pouvant atteindre 90,4 % à pH 4 (Gobi et al., Zenodo, 2013). Une membrane composite chitosane-PVA-PEG (rapport 1:1, cross-flow 300 tr/min) réalise un rejet de 97,24 % de la DCO et de 97,60 % de la DBO, avec un flux de 27,15 L/m²·h à 300 tr/min contre 40,20 L/m²·h à 100 tr/min (Wahyuni et al., 2016). Les procédés d'oxydation avancée (Fenton, ozone, photocatalyse) sont efficaces sur la DCO réfractaire et la couleur, mais limités par le coût des réactifs et de l'énergie (ScienceDirect, 2025). L'adsorption sur nanochitosane est l'option émergente, avec une grande surface spécifique et des fonctions aminées qui s'intègrent aux étapes biologiques et physico-chimiques pour relever l'abattement global (Raji et al., RSC Advances, mai 2026).
| Technologie | Abattement type de la DCO | Plage de DCO à l'entrée (mg/L) | TSH / temps de contact | Énergie / emprise au sol | Production de boues |
|---|---|---|---|---|---|
| Digestion anaérobie (bassin couvert / CSTR) | 80–95 % | 15 000–100 000 | 20–60 jours (bassin) ; 15–30 jours (CSTR) | Faible énergie, très grande emprise | Faible rendement biologique ; valorisation biogaz |
| Polissage aérobie / BRM | 80–95 % sur le résiduel | 250–2 000 (post-DA) | 6–24 h (aérobie) ; 8–16 h (BRM) | Énergie modérée, faible emprise | Modérée (boues activées résiduaires BRM) |
| Électrocoagulation (Fe, 12 V, entrefer 2 cm) | 83,0–89,2 % | 500–5 000 (post-biologie) | 15–30 min batch | Énergie modérée, faible emprise | Boues Fe(OH)₃ abondantes |
| Membrane chitosane-PVA-PEG (1:1, 300 tr/min) | Rejet 97,24 % | 100–2 000 (polissage) | 50 min cross-flow ; flux 27,15 L/m²·h | Énergie faible à modérée, compact | Courant de concentrat à déshydrater |
| Oxydation avancée (Fenton, O₃, photocatalyse) | 50–90 % sur le réfractaire | 100–1 000 (polissage) | 30–120 min | Réactifs/énergie élevés | Boues chimiques riches en fer (Fenton) |
| Adsorption nanochitosane | 50–85 % (émergent) | 100–1 000 (polissage) | 30–120 min de contact | Faible énergie, faible emprise | Adsorbant saturé ; étape de régénération |
Paramètres de conception qui conditionnent les performances sur la DCO des POME
Les chiffres dont un ingénieur a besoin pour dimensionner les équipements, régler les automatismes et rédiger les procédures d'exploitation sont la plage de DCO à l'entrée, le TSH ou temps de contact, la fenêtre de pH, la densité de courant ou le flux, et la stratégie de lutte contre le colmatage. La DCO brute des POME couvre typiquement 15 000 à 100 000 mg/L ; en sortie du digesteur anaérobie, elle tombe à 250–2 000 mg/L avant polissage, et en sortie de la membrane au chitosane elle peut atteindre des valeurs de l'ordre du rejet sub-100 mg/L (Wahyuni et al., 2016 ; Raji et al., 2026). Pour l'électrocoagulation, la densité de courant est la variable maîtresse — l'étude citée a testé 6, 12 et 18 V avec un entrefer de 2 cm et des temps de réaction de 5 à 60 min, identifiant 12 V et 15 min comme le point de fonctionnement qui équilibre abattement de la DCO et énergie (89,2 % à pH 4, 83,0 % à pH 9) (Zenodo, 2013). Pour les étapes membranaires, le flux et la vitesse de cross-flow déterminent la surface requise : 27,15 L/m²·h à 300 tr/min contre 40,20 L/m²·h à 100 tr/min dans l'étude sur le chitosane (Wahyuni et al., 2016), avec une vitesse de rotation plus élevée qui échange du flux contre de l'énergie de pompage. Pour les étapes biologiques, les bassins couverts fonctionnent typiquement avec un TSH de 20 à 60 jours, tandis que les CSTR et UASB ramènent cette durée à 15–30 jours ; l'opération en mésophile autour de 35 °C est la norme car les POME arrivent chauds et doivent être refroidis pour éviter les perturbations du digesteur. Des décanteurs haute efficacité en amont de l'étape biologique et un filtre multicouche en amont de la membrane protègent les équipements aval du report de matières en suspension. Pour une analyse approfondie de l'intégration d'un BRM dans la filière, consultez l'explication du procédé BRM ; pour le diagnostic des perturbations de digesteur, le guide de dépannage du digesteur anaérobie couvre les modes de défaillance les plus fréquents sur les digesteurs d'huileries de palme.
| Étape | Paramètre de conception clé | Plage type | Source / étude |
|---|---|---|---|
| POME brut | DCO à l'entrée | 15 000–100 000 mg/L | Raji et al., 2026 |
| Anaérobie (bassin couvert) | TSH | 20–60 jours | ScienceDirect, 2025 |
| Anaérobie (CSTR / UASB) | TSH | 15–30 jours | ScienceDirect, 2025 |
| Électrocoagulation (Fe) | Tension / temps | 12 V, 15 min (pic DCO) | Zenodo, 2013 |
| Électrocoagulation (Fe) | Entrefer | 2 cm | Zenodo, 2013 |
| Électrocoagulation (Fe) | Fenêtre de pH | 4 (89,2 % DCO) / 9 (83,0 % DCO) | Zenodo, 2013 |
| Membrane chitosane-PVA-PEG | Cross-flow (tr/min) | 100 tr/min → 40,20 L/m²·h ; 300 tr/min → 27,15 L/m²·h | Wahyuni et al., 2016 |
| Membrane chitosane-PVA-PEG | Rejet (1:1, 300 tr/min) | 97,24 % DCO, 97,60 % DBO | Wahyuni et al., 2016 |
Intégration : assembler la filière
La séquence retenue en 2026 est : séparation primaire → homogénéisation/refroidissement → digestion anaérobie → polissage aérobie ou BRM → polissage tertiaire → déshydratation des boues. Une flottation à air dissous (FAD/DAF) pour l'élimination des huiles et des matières en suspension avant le traitement biologique constitue l'étape de tête, car elle extrait les huiles libres, abaisse les MES à un niveau tolérable par le digesteur et empêche les graisses de recouvrir la biomasse. Entre les étages biologique et membranaire, un système automatique de dosage de réactifs pour le contrôle du pH et du coagulant stabilise le pH de l'affluent, casse les émulsions résiduelles et dose un antitartre pour prolonger la durée de vie des membranes. Pour le dimensionnement du décanteur primaire en amont de la filière, le guide de spécification des décanteurs primaires détaille les paramètres de conception. En aval, une filtre-presse à plateaux et cadres pour les boues de POME traite les solides générés par l'électrocoagulation, les purges biologiques et la précipitation chimique, et amène la siccité des gâteaux dans une plage acceptable pour l'élimination ou l'épandage. La filière intégrée est la référence 2026 pour les moulins confrontés au durcissement des limites de DCO à l'effluent, aux incitations à la valorisation du biogaz et au coût opérationnel de toute étape isolée.
Compromis coûts, énergie et durabilité
Les éléments de coût restent qualitatifs, car les études citées ne publient pas de chiffres en dollars — on décrit les déterminants, pas des chiffres inventés. Les étapes biologiques (bassin couvert, CSTR, aérobie/BRM) présentent un OPEX faible une fois en service mais un CAPEX élevé pour les réacteurs et bassins ; un TSH élevé se traduit directement par un coût foncier important, notamment en Indonésie et en Malaisie où les moulins opèrent sur des concessions restreintes. L'électrocoagulation présente une faible emprise et une énergie modérée au point de fonctionnement à 12 V rapporté (Zenodo, 2013), mais elle génère des boues riches en fer qu'il faut déshydrater en aval. Les membranes entraînent un CAPEX élevé et un OPEX lié au colmatage, mais offrent la plus faible emprise de polissage et un effluent de qualité réutilisable — la rentabilité s'améliore lorsque le moulin valorise la réutilisation de l'eau ou fait face à des limites de DCO strictes. Les POA et l'adsorption sur nanochitosane supportent un coût élevé en réactifs ou matériaux et s'appliquent mieux en polissage final sur un petit débit, après que la réduction biologique a fait l'essentiel du travail (ScienceDirect, 2025 ; Raji et al., RSC Advances, mai 2026). Sur l'ensemble des options, les revenus de biogaz de l'étape anaérobie compensent partiellement l'OPEX et constituent souvent le poste qui fait passer un projet de la marge à la bancabilité.
Questions fréquentes
Quelle est la plage de DCO type des effluents bruts d'huilerie de palme ?
La DCO brute des POME se situe généralement entre 15 000 et 100 000 mg/L, selon les opérations du moulin et la dilution par les condensats (Raji et al., RSC Advances, mai 2026).
Quelle est l'efficacité de l'électrocoagulation sur la DCO des POME ?
L'électrocoagulation avec électrodes en fer (entrefer 2 cm, 12 V, 15 min) atteint 89,2 % d'abattement de la DCO à pH 4 et 83,0 % à pH 9, avec une décoloration pouvant atteindre 90,4 % à pH 4 dans un réacteur batch de 10 L (Zenodo, 2013).
Quels taux de rejet atteignent les membranes composites au chitosane sur les POME ?
Une membrane composite chitosane-PVA-PEG (rapport 1:1, cross-flow 300 tr/min) réalise un rejet de 97,24 % de la DCO et de 97,60 % de la DBO, avec un flux de 27,15 L/m²·h à 300 tr/min contre 40,20 L/m²·h à 100 tr/min (Wahyuni et al., 2016).
Pourquoi les stations de traitement des POME utilisent-elles une filière multi-étagée plutôt qu'une seule technologie ?
Les POME arrivent à 70–80 °C avec des huiles et graisses élevées et une DCO de 15 000 à 100 000 mg/L ; aucune technologie unique ne permet d'atteindre de façon fiable les limites de rejet modernes, de sorte que la référence 2026 est l'enchaînement séparation primaire, digestion anaérobie, polissage et traitement tertiaire (Raji et al., 2026 ; ScienceDirect, 2025).