La structure de limites à trois couches que toute usine EV/automobile d'Albertville doit intégrer dans son ingénierie
Les usines EV et automobile situées à Albertville, aux États-Unis, respectent les limites de prétraitement 2026 en s'appuyant sur la structure à trois couches du 40 CFR Part 403, des normes catégorielles de finition des métaux de 40 CFR Part 433, et des limites locales de la POTW (station d'épuration publique) réceptrice — typiquement pH 6–9, O&G 50–100 mg/L, MES 200–300 mg/L, et métaux totaux 1–3 mg/L par paramètre. Le train conforme est : bassin d'égalisation → rupture d'émulsion et ajustement pH commandés par automate → FAD (4–300 m³/h) → précipitation chimique avec décanteur lamellaire (charge surfacique 20–40 m/h), avec une sous-branche pour les effluents de batteries (LiPF6 et eaux de lavage des précurseurs de nickel). Un plan écrit de contrôle des charges ponctuelles conforme au 40 CFR 403.8(f) est le livrable le plus souvent manquant.
Trois couches de limites peuvent régir un même rejet, et la plus stricte d'entre elles s'applique en cas de recoupement. Dimensionner l'installation sur la mauvaise couche est la cause la plus fréquente de non-conformité pour des paramètres que les usines automobile/EV pensaient maîtriser — voir comment la même structure s'applique à une station d'équipement de transport relevant d'un programme POTW du Kansas pour un cadre parallèle.
Couche 1 — Interdictions générales et spécifiques (40 CFR 403.5(a) et 403.5(b)). L'interdiction qualitative de transfert et d'interférence, ainsi qu'une liste de polluants spécifiquement prohibés (inflammables, corrosifs, certains gaz toxiques), s'appliquent à tout Utilisateur Industriel (IU) tel que défini au 40 CFR 403.3(j). Le plancher est qualitatif mais n'est pas moins contraignant qu'une limite numérique, et un événement de charge ponctuelle perturbant la POTW peut le déclencher même avec des résultats analytiques conformes (selon EPA, 2026).
Couche 2 — Normes catégorielles de prétraitement (40 CFR Parties 405–471). Pour les opérations EV/automobile d'Albertville, les sous-parties applicables sont : 40 CFR Part 433 (finition des métaux) pour l'e-coat, l'électrodéposition, le revêtement de conversion au phosphate, et les eaux de rinçage de caisse en blanc ; 40 CFR Part 444 (fonderie) pour toute eau de lavage de ligne de coulée ; et 40 CFR Part 419 (raffinage du pétrole) pour les lubrifiants d'emboutissage et d'usinage d'origine pétrolière. L'EPA révise les sous-parties sur un cycle pluriannuel, c'est pourquoi les valeurs actuelles doivent être extraites du 40 CFR plutôt que mémorisées (selon EPA, 2026). Le fondement juridique est la §307(b) du Clean Water Act (loi fédérale américaine sur l'eau) pour les normes catégorielles et §402(n) pour les programmes de prétraitement des POTW relevant du NPDES.
Couche 3 — Limites locales développées par l'autorité de contrôle selon 40 CFR 403.5(c). Les limites locales sont spécifiques au site, publiées dans le programme de prétraitement approuvé de la POTW, et fréquemment plus strictes que le plancher fédéral lorsque la station réceptrice présente une capacité hydraulique ou biologique limitée. La POTW les impose au point de raccordement à son réseau de collecte, et l'EPA peut les faire appliquer comme normes de prétraitement dès lors qu'elles sont développées et approuvées conformément à 403.5(c) (selon EPA, 2026). Pour une POTW d'Alabama d'une petite municipalité accueillant une usine EV/automobile, l'enveloppe représentative est : pH 6–9, O&G 50–100 mg/L, MES 200–300 mg/L, et métaux totaux 1–3 mg/L par paramètre.
| Couche | Référence | Ce qu'elle régit | Format |
|---|---|---|---|
| 1 — Interdictions générales et spécifiques | 40 CFR 403.5(a) ; 403.5(b) | Interdiction de transfert et d'interférence ; interdictions pour inflammables, corrosifs, gaz toxiques | Qualitatif, fédéral |
| 2 — Normes catégorielles | 40 CFR Parties 433, 444, 419 | Limites numériques d'effluent par catégorie industrielle (finition des métaux, fonderie, pétrole) | Numérique, fédéral |
| 3 — Limites locales | 40 CFR 403.5(c) ; programme approuvé de la POTW | Spécifiques au site, souvent plus strictes que le plancher fédéral | Numérique ou narratif, POTW |
Avant tout dimensionnement d'équipement, lisez le mécanisme de contrôle réel de l'usine — le permis ou document équivalent délivré par la POTW d'Albertville. C'est ce document qui fixe les objectifs d'ingénierie des opérations unitaires, et non une plage générique extraite d'une brochure fournisseur.
Pourquoi le transfert et l'interférence sont sanctionnables sans dépassement numérique
Le transfert au sens du 40 CFR 403.3(p) est un rejet qui sort de la POTW en quantités ou concentrations qui, seul ou avec d'autres sources, est à l'origine d'une violation de toute exigence du permis NPDES de la POTW (selon EPA, 2026). L'interférence au sens du 40 CFR 403.3(k) est un rejet qui, seul ou avec d'autres sources, inhibe ou perturbe la POTW, ses procédés de traitement, ou ses procédés de gestion des boues, et est à l'origine d'une violation NPDES ou liée aux boues d'épuration (selon EPA, 2026).
Ces deux définitions sont indépendantes de toute limite numérique locale. Une charge ponctuelle d'électrolyte de batterie contenant du nickel perturbant la biomasse de la POTW constitue une violation par transfert et interférence même à faibles ppm. L'EPA applique le prétraitement que la POTW réceptrice dispose ou non d'un programme approuvé — l'agence l'indique explicitement dans son guide de prétraitement 2026 (selon EPA, 2026). La même logique d'application se retrouve dans le prétraitement des eaux usées d'usines EV/automobile pour une juridiction équivalente du Michigan.
L'implication opérationnelle est décisive : acheminer les flux d'électrolyte de batterie vers une collecte dédiée en inox avec précipitation isolée, jamais vers le réseau unifié de l'usine. L'égalisation combinée à un plan écrit de rejet par lot sont les deux éléments matériels et documentaires qui traduisent la définition juridique en un rejet justifiable.
Le bon cadrage est « ne pas perturber la POTW réceptrice », et non « atteindre la valeur ». Une installation dimensionnée uniquement sur une valeur analytique échouera lors de l'inspection qui suivra un incident sur la biomasse.
Contexte de la POTW réceptrice d'Albertville et des autorisations ALDEM pour 2026
Les eaux usées d'Albertville sont traitées à la station d'épuration d'Albertville sous un permis NPDES délivré par l'ADEM qui met en œuvre le cadre fédéral de prétraitement du 40 CFR Part 403. L'Alabama Department of Environmental Management (ADEM) agit comme autorité NPDES pour les terres non tribales de l'État, et la POTW d'Albertville exploite un programme de prétraitement approuvé avec son propre mécanisme de contrôle, sa cadence d'inspection et sa propre structure de limites locales.
Les Utilisateurs Industriels Significatifs (SIU) au sens du 40 CFR 403.3(v) — les usines automobile/EV disposant de lignes de peinture, de phosphation ou de batterie satisfont presque toujours au déclencheur catégoriel via la Part 433 — doivent disposer d'un mécanisme de contrôle délivré par l'ADEM/POTW et se soumettre à des inspections régulières et à la déclaration 40 CFR 403.12 (selon EPA, 2026). Un seul des trois déclencheurs SIU suffit : assujettissement à des normes catégorielles, ≥25 000 gpd d'eaux usées de procédé, ou flux de déchets de procédé représentant ≥5 % de la capacité hydraulique ou organique moyenne par temps sec de la POTW.
L'ADEM effectue un examen annuel et la POTW effectue une réévaluation périodique conformément au 40 CFR 403.5(c), ce qui signifie que la valeur conforme aujourd'hui peut se resserrer sur un cycle pluriannuel. C'est pourquoi 20–30 % de marge de conception est la pratique standard plutôt qu'un surdimensionnement — elle encaisse la réévaluation suivante sans retrofit. Pour un rapport de surveillance de référence (BMR), les usines existantes en ont déjà un en dossier ; toute nouvelle ligne d'e-coat, de phosphation ou de batterie déclenche un nouveau BMR à la mise en service. La même logique de marge et de réévaluation est détaillée pour une région homologue dans cette analyse d'une station d'équipement de transport relevant d'un programme POTW du Kansas. Confirmez les limites locales numériques actuelles et les exigences du plan de charge ponctuelle directement auprès du coordinateur de prétraitement de la POTW d'Albertville avant le dimensionnement final.
Cinq flux sources qui déterminent l'enveloppe d'eaux usées d'une usine EV/automobile à Albertville
Le mapping source par source est ce qui transforme un train de prétraitement générique en un train qui atteint réellement le paramètre applicable. Cinq flux dominent l'enveloppe d'eaux usées d'une usine EV/automobile à Albertville, et chacun pointe vers une opération unitaire de contrôle différente. La même logique de mapping apparaît dans ce guide de sélection FAD ou décanteur pour les stations d'équipement de transport.
Eaux de rinçage d'e-coat et d'électrodéposition. Ni/Zn dissous 5–50 mg/L chacun, TDS 1 000–5 000 mg/L, solides de peinture anioniques. Régies par le 40 CFR Part 433 et la limite locale sur les métaux ; la précipitation chimique avec décanteur est rarement optionnelle. Eaux de rinçage de revêtement de conversion au phosphate. P total 20–80 mg/L avec fer et zinc dissous 10–100 mg/L — paramètre moteur principal de l'étape de précipitation chimique et problème récurrent de conformité pour l'abattement du phosphore dans les eaux usées d'usine automobile (selon HydropureWater, 2026). Flux de lubrifiants d'emboutissage et d'usinage. O&G émulsifié 500–5 000 mg/L avec MES 500–3 000 mg/L. La FAD se place en tête de pratiquement tous les trains d'usine automobile car la séparation gravitaire seule n'atteint pas la limite locale O&G 50–100 mg/L. Effluent d'assemblage de cellules et de packs de batteries. Traces d'électrolyte LiPF6, solvants carbonatés, eaux de lavage des précurseurs de nickel et de cobalt, purge d'eau DI — le flux spécifique aux VE qui pousse la conception vers une collecte dédiée en inox et une étape de précipitation isolée, car le fluorure et le lithium créent tous deux des problèmes en aval à la POTW réceptrice. Purge de liquide de refroidissement et effluent de machine à laver les pièces. DCO élevée avec faibles métaux ; souvent traité par polissage biologique ou envoyé hors site pour recyclage plutôt que rejeté au réseau, car la charge DBO est élevée rapportée au volume. Lavage de sol et eaux de ruissellement générales de l'usine. Variations de pH 4–11, MES 200–1 500 mg/L — l'égalisation et la neutralisation commandées par automate sont des premières étapes non négociables plutôt qu'optionnelles.
| Flux source | Polluant déterminant | Enveloppe typique | Opération unitaire |
|---|---|---|---|
| Eaux de rinçage e-coat / électrodéposition | Ni, Zn dissous ; TDS ; solides de peinture | Ni/Zn 5–50 mg/L chacun ; TDS 1 000–5 000 mg/L | Précipitation chimique + décanteur |
| Eaux de rinçage de conversion au phosphate | P total ; Fe, Zn dissous | P 20–80 mg/L ; métaux 10–100 mg/L | Précipitation chimique |
| Lubrifiants d'emboutissage / usinage | O&G émulsifié ; MES | O&G 500–5 000 mg/L ; MES 500–3 000 mg/L | Système FAD pour élimination des FOG et MES en usine automobile |
| Effluent d'assemblage cellules / packs batterie | LiPF6, solvants carbonatés, précurseurs Ni/Co | Variable ; spécifique VE | Collecte dédiée inox + précipitation |
| Purge de refroidissement / machine à laver | DCO ; faibles métaux | DCO élevée, faibles métaux | Polissage biologique ou recyclage hors site |
| Lavage de sol / ruissellement général | Variations de pH ; MES | pH 4–11 ; MES 200–1 500 mg/L | Égalisation + neutralisation |
Le train FAD + lamellaire en cinq étapes qui atteint la limite applicable
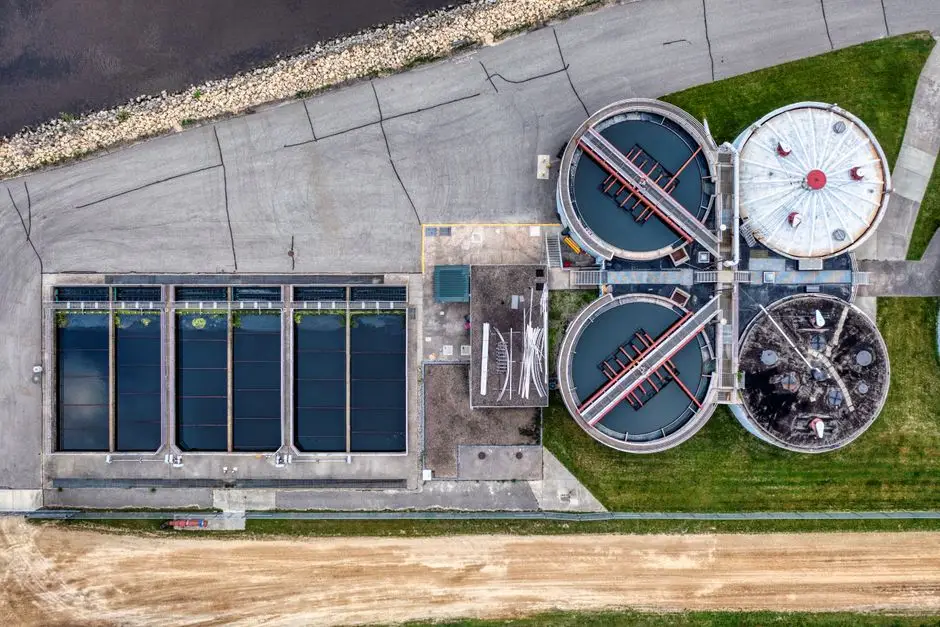
Cinq étapes, dans un ordre大致 respecté, traitent la grande majorité des flux EV/automobile d'Albertville envoyés à une POTW. Toutes les usines n'ont pas besoin des cinq — le sous-ensemble pertinent dépend du paramètre déterminant identifié dans le tableau ci-dessus.
Étape 1 — Bassin d'égalisation. Dimensionné pour 8–24 heures de rétention par lot, le bassin amortit les variations de pH, de débit et de concentration avant que les opérations unitaires en aval ne les subissent. Une égalisation sous-dimensionnée est la cause racine la plus fréquente de non-conformité (selon HydropureWater, 2026). Un dégrilleur rotatif pour la protection du prétraitement précède typiquement le bassin pour retenir les chiffons et débris d'atelier avant les pompes en aval.
Étape 2 — Ajustement de pH et rupture d'émulsion commandés par automate. Ramène les lots fortement acides ou basiques dans la bande de pH 6–9 exigée par le 40 CFR 403.5(b) et la limite locale, et conditionne les huiles émulsifiées pour que la FAD puisse les éliminer. Un skid de dosage de réactifs commandé par automate pour pH et métaux constitue le matériel standard.
Étape 3 — Flottation à air dissous (FAD). Fonctionnant de 4 à 300 m³/h avec technologie à microbulles et écumage automatique, un système FAD pour élimination des FOG et MES en usine automobile extrait en une seule étape les huiles et graisses libres et émulsifiées ainsi qu'une grande partie des MES. C'est la première séparation physique la plus répandue sur les trains d'usine automobile (selon HydropureWater, 2026).
Étape 4 — Précipitation chimique avec décanteur lamellaire. Un dosage coagulant/floculant suivi d'un décanteur lamellaire pour précipitation des métaux à charge surfacique 20–40 m/h rabaisse les métaux dissous dans la bande locale 1–3 mg/L tout en réduisant la consommation de réactifs jusqu'à 30 % par rapport aux décanteurs conventionnels (selon HydropureWater, 2026).
Étape 5 — Polissage biologique (MBR, optionnel). Les membranes PVDF 0,1 µm produisent un effluent de qualité proche de la réutilisation sur une empreinte environ 60 % plus petite qu'une boue activée classique. Un MBR pour le polissage biologique des eaux usées EV/automobile ne se justifie que lorsque la POTW locale plafonne la DBO/DCO de manière stricte ou que l'usine s'oriente vers la réutilisation (selon HydropureWater, 2026).
Gestion des boues. Une filtre-presse à plateaux pour boues d'usine automobile chargées en métaux déshydrate le gâteau en un solide éliminable sous RCRA / CWA §405, et constitue la responsabilité d'élimination la plus souvent négligée lors du dimensionnement initial.
| Étape | Opération unitaire | Référence applicable | Paramètre clé | |
|---|---|---|---|---|
| 1 | Bassin d'égalisation (+ dégrilleur rotatif) | 40 CFR 403.5(a) ; 403.8(f) | Rétention 8–24 h ; assurance transfert | ,tr> |
| 2 | Ajustement pH + rupture d'émulsion (automate) | 40 CFR 403.5(b) ; pH local | pH 6–9 | |
| 3 | FAD | O&G local ; catégoriel | 4–300 m³/h | |
| 4 | Décanteur lamellaire + précipitation | 40 CFR Part 433 ; métaux locaux | Charge surfacique 20–40 m/h ; métaux 1–3 mg/L | |
| 5 (optionnel) | Polissage biologique MBR | Plafond local DBO/DCO | PVDF 0,1 µm ; effluent qualité réutilisation | |
| Boues | Filtre-presse à plateaux | RCRA / CWA §405 | Gâteau éliminable ; réduction de volume |
Sous-train pour effluent de batterie : LiPF6, solvants carbonatés et eaux de lavage des précurseurs de nickel
L'effluent d'assemblage de cellules et de packs de batterie est le flux spécifique aux VE qu'aucun guide automobile générique ne couvre correctement. Acheminez-le via une collecte dédiée en inox — jamais vers le réseau unifié de l'usine où une charge ponctuelle peut frapper la biomasse de la POTW. Ajoutez une précipitation isolée ciblant le fluorure (la précipitation à base de calcium est la chimie standard) et le lithium avant tout mélange avec le train principal.
Les eaux de lavage des précurseurs de nickel et de cobalt relèvent de la maîtrise des métaux du 40 CFR Part 433 ; le même train avec décanteur lamellaire les traite une fois le pH conditionné à l'optimum de précipitation des métaux. Pour un traitement étape par étape du volet nickel, le guide étape par étape 2026 pour éliminer le nickel des eaux usées industrielles couvre la chimie et le séquencement en détail.
Deux points de réconciliation sont faciles à manquer. Premièrement, confirmer que la consigne de pH pour l'élimination du fluorure ne resolubilise pas les métaux déjà précipités en amont — la précipitation du fluorure de calcium fonctionne en milieu alcalin, de sorte que le sous-train batterie est typiquement réintégré au train principal après réajustement du pH. Deuxièmement, confirmer que le rejet de l'effluent de batterie traité ne dépasse pas les limites locales de la POTW réceptrice pour le lithium ou le fluorure — ces deux paramètres font l'objet d'un examen croissant lors des réexamens de limites locales 2026. Le cadrage d'un sous-train dédié pour les effluents de batterie est également traité dans ce guide de prétraitement d'usine EV/automobile pour une région voisine d'une petite municipalité.
Le plan de contrôle des charges ponctuelles 40 CFR 403.8(f) — le livrable qui fait échouer la plupart des inspections
C'est sur la documentation que l'inspection échoue, et non sur la chimie. Quatre obligations couvrent l'essentiel de la surface de conformité SIU, et celle qui fait le plus souvent défaut est le plan de contrôle des charges ponctuelles.
Une charge ponctuelle d'électrolyte contenant du nickel ou d'eau de lavage contenant du LiPF6 atteignant le réseau de collecte sans plan de contrôle écrit constitue une violation autonome, indépendante de tout dépassement numérique (selon EPA, 2026). Le plan doit combiner la capacité d'égalisation, la surveillance du pH et du débit, et des procédures écrites de rejet par lot. Les BMR documents requis (40 CFR 403.12) comprennent : le rapport de surveillance de référence à la promulgation catégorielle ou à la mise en service d'un nouveau déversement ; les rapports de conformité à 90 jours ; le mécanisme de contrôle en dossier ; et le plan de charge ponctuelle selon 403.8(f).
L'examen annuel et la réévaluation périodique des limites locales par la POTW selon 403.5(c) signifient que le plan doit inclure un déclencheur de revérification et une marge de conception — 20–30 % est la pratique standard (selon HydropureWater, 2026). Un plan défendable pour Albertville doit contenir : le justificatif de dimensionnement du volume de cuve, les seuils des capteurs pH/débit en ligne avec des consignes d'arrêt définies, un formulaire de validation de rejet par lot, et une liste de contacts d'escalade pour le coordinateur de prétraitement de la POTW et l'ADEM. Le cycle marge et réévaluation correspond à la même surface de conformité décrite dans cette analyse d'une station d'équipement de transport relevant d'un programme POTW du Kansas.
FAD ou lamellaire ou MBR : choisir les bonnes opérations unitaires pour 2026
Le cadrage honnête est « de combien de marge avez-vous besoin, et pour combien d'années » plutôt que « laquelle est la meilleure ». Trois opérations unitaires couvrent l'espace de choix de la plupart des sites EV/automobile d'Albertville, et la bonne réponse est fonction du paramètre déterminant et de l'enveloppe de la POTW locale. La comparaison FAD ou décanteur pour les stations d'équipement de transport détaille la décision.
La FAD est la bonne première séparation physique lorsque les FOG dépassent 200 mg/L ou que les MES dépassent 300 mg/L — ce qui couvre la plupart des flux d'emboutissage, d'usinage et de machines à laver les émissions d'une usine EV/automobile d'Albertville. Le décanteur lamellaire est la bonne deuxième étape lorsque la contrainte déterminante est constituée par les métaux dissous ou les MES post-précipitation ; la charge surfacique de 20–40 m/h et jusqu'à 30 % d'économie de réactifs par rapport aux décanteurs conventionnels constituent l'argument économique (selon HydropureWater, 2026). Le MBR ne se justifie que lorsque la POTW locale plafonne la DBO/DCO de manière stricte ou lorsque l'usine s'oriente vers la réutilisation d'eau ; sinon l'étape à boues activées ajoute du CAPEX (coûts d'investissement) et des coûts d'exploitation sans acheter de marge de conformité. Le choix par défaut pour une nouvelle ligne à Albertville est un train FAD + lamellaire ; n'ajoutez un MBR qu'avec un plafond DBO/DCO confirmé ou un objectif écrit de réutilisation. La collecte inox et la précipitation isolée pour le sous-train d'effluent de batterie constituent l'ajout spécifique aux VE qu'aucune matrice de décision automobile générique n'inclut.
| Opération unitaire | Déclencheur | Emplacement / coût | Contribution à la conformité |
|---|---|---|---|
| Système FAD pour élimination des FOG et MES en usine automobile | FOG >200 mg/L ou MES >300 mg/L | CAPEX modéré ; empreinte réduite | O&G et MES bulk à la limite locale |
| Décanteur lamellaire pour précipitation des métaux | Métaux dissous comme contrainte déterminante | Compact (~30 % de moins que conventionnel) | Métaux à 1–3 mg/L ; charge 20–40 m/h |
| MBR pour le polissage biologique des eaux usées EV/automobile | Plafond DBO/DCO strict ou objectif de réutilisation | CAPEX élevé ; ~60 % plus petit que CAS | Effluent qualité réutilisation ; polissage biologique |
| Collecte inox effluent batterie + précipitation isolée | LiPF6, solvants carbonatés, précurseurs Ni/Co | Ajout spécifique VE | Fluorure, lithium, Ni/Co retirés avant mélange |
Questions fréquentes
Quelle est la norme catégorielle de prétraitement applicable aux lignes de peinture et de phosphation d'une usine EV/automobile ?
Le 40 CFR Part 433 (finition des métaux) régit l'e-coat, l'électrodéposition, le revêtement de conversion au phosphate et les eaux de rinçage de caisse en blanc (selon EPA, 2026). Le 40 CFR Part 444 s'applique à toute eau de lavage de fonderie, et le 40 CFR Part 419 couvre les lubrifiants d'emboutissage et d'usinage d'origine pétrolière. Confirmez les valeurs numériques actuelles dans le 40 CFR plutôt que de vous fier à la mémoire, car l'EPA révise les sous-parties sur un cycle pluriannuel.
Quelles limites locales de rejet les POTW d'Alabama imposent-elles typiquement aux usines EV/automobile en 2026 ?
Les enveloppes représentatives de prétraitement d'une POTW d'une petite municipalité vont de pH 6–9, huiles et graisses 50–100 mg/L, MES 200–300 mg/L, et métaux totaux 1–3 mg/L par paramètre (selon EPA, 2026). Confirmez avec le mécanisme de contrôle réel de l'usine avant le dimensionnement de l'équipement, car la limite locale est fréquemment la contrainte déterminante et peut se resserrer sur un cycle de réévaluation pluriannuel.
Quel est le livrable de prétraitement le plus souvent manquant pour une usine automobile ?
Le plan de contrôle des charges ponctuelles selon le 40 CFR 403.8(f), qui combine la capacité d'égalisation, la surveillance du pH et du débit, et des procédures écrites de rejet par lot (selon EPA, 2026). Une charge ponctuelle d'électrolyte contenant du nickel ou d'eau de lavage contenant du LiPF6 atteignant le réseau de collecte sans plan de contrôle écrit constitue une violation autonome, indépendante de tout dépassement numérique.
Quand un MBR vaut-il la peine d'être ajouté à un train de prétraitement d'usine automobile ?
Le MBR ne se justifie que lorsque la POTW locale plafonne la DBO/DCO de manière stricte ou lorsque l'usine s'oriente vers la réutilisation d'eau ; sinon l'étape à boues activées ajoute du CAPEX et des coûts d'exploitation sans acheter de marge de conformité (selon HydropureWater, 2026). Un train FAD plus lamellaire constitue le référentiel à moindre CAPEX pour les FOG, MES et les métaux dissous ; le MBR est l'option à empreinte réduite et à coûts d'exploitation plus élevés pour le polissage DBO et la réutilisation.
Les flux d'électrolyte de batterie (LiPF6, solvants carbonatés) nécessitent-ils un sous-train séparé ?
Oui — collecte dédiée en inox, précipitation isolée pour le fluorure et le lithium, et un plan séparé de gestion des charges ponctuelles par rejet de lot. L'effluent de batterie ne doit pas être combiné dans le réseau général de l'usine, car une charge ponctuelle peut perturber la biomasse de la POTW et déclencher une violation par transfert et interférence au sens du 40 CFR 403.3(p) et 403.3(k) (selon EPA, 2026). La même logique est exposée dans ce guide de prétraitement d'usine EV/automobile pour une région voisine d'une petite municipalité et dans l'analyse parallèle sur le prétraitement des eaux usées d'usines EV/automobile pour une juridiction équivalente du Michigan.