Pourquoi l'élimination du nickel compte en 2026
Pour éliminer le nickel des eaux usées industrielles, une unité dédiée s'impose — précipitation, échange d'ions, électrocoagulation, adsorption ou osmose inverse — car la boue activée présente une faible affinité pour Ni²⁺. Les objectifs de conception vont du rejet en réseau à quelques mg/L Ni jusqu'à la réutilisation en boucle fermée après polissage. La précipitation par hydroxyde se conduit à pH 9,0–10,0 ; les résines sélectives ou les anodes sacrificielles prennent en charge les co-métaux concurrents.
La production mondiale de nickel a atteint 2,7 millions de tonnes en 2019 et continue de progresser avec la demande en cathodes de batteries et en acier inoxydable (LePan 2020, cité dans Chemosphere 2021). Cette croissance accroît les volumes d'eaux chargées en Ni issues des ateliers d'électroplaquage, des chaînes de traitement de surface et des usines de précurseurs. Le nickel est un cancérogène avéré et une cause majeure de dermatite de contact allergique chez les opérateurs exposés (Cempel et Nikel 2006, cités dans Springer 2022) ; les règles de rejet ne cessent de se durcir. Des synthèses industrielles anciennes citaient souvent un plafond OMS d'effluent industriel proche de <3 mg/L Ni ; la valeur guide de l'OMS pour l'eau potable est 0,07 mg/L (70 µg/L), retenue dans l'évaluation 2021 (fiche nickel OMS, 2022). Selon l'US EPA 40 CFR Part 433 — normes de prétraitement pour les sources existantes de traitement de surface (PSES) — le nickel total est limité à 3,98 mg/L en maximum journalier et à 2,38 mg/L en moyenne mensuelle. De nombreuses POTW américaines renforcent ces valeurs par des limites locales. La norme chinoise GB 25467 et la directive européenne sur les émissions industrielles poussent également les sites vers un rejet inférieur à 1 mg/L ou vers la réutilisation. Les systèmes classiques à boues activées ont une faible affinité pour Ni²⁺ (Padmavathy 2008, cité dans Chemosphere 2021) : un polissage biologique seul n'est donc pas fiable. Les gènes de résistance au Ni co-apparaissent par ailleurs avec des gènes de résistance aux antibiotiques (Chemosphere 2021) ; un polissage biologique mal tenu peut donc élargir l'empreinte antibiorésistance du site. Le contrôle du nickel exige ainsi un équipement pensé pour sa chimie, et non un sous-produit du traitement DBO/DCO.
Chimie du nickel dans les eaux usées : ce qu'il faut savoir avant de choisir un procédé
La spéciation du nickel dépend du pH et ne pardonne rien à une filière de traitement. En dessous de pH 8 environ, Ni²⁺ reste soluble sous forme d'ion hexaaqua libre. La précipitation par hydroxyde domine entre pH 9 et 10, avec un minimum théorique de solubilité vers pH 9,5. Au-dessus de pH 11, la redissolution amphotère sous forme d'ions nickelate remet le Ni en solution et anéantit le rendement. Dans l'étude d'électrocoagulation (EC) de Springer 2022, la fenêtre qui a permis 99,9 % d'abattement du Ni sur un effluent synthétique associait une densité de courant de 10 mA/cm², un pH de 9,2 et un espacement inter-électrodes de 4 cm. Le même réacteur n'a atteint que 99,4 % sur une eau résiduaire réelle de placage, soit un écart de 0,5 point à intégrer dans les garanties fournisseurs. Les flux de traitement de surface multi-métaux compliquent la tâche : Cu²⁺, Zn²⁺ et Cr³⁺ se disputent le même réseau d'hydroxydes, les mêmes résines chélatantes et les mêmes sites de sorption. Un procédé Ni « sélectif » peut vite devenir « premier arrivé, premier servi » dès que les co-ions dépassent quelques dizaines de mg/L. La revue Chemosphere 2021 est explicite : Ni²⁺ exige un adsorbant sélectif, car l'ion a une faible affinité pour les voies classiques. C'est pourquoi l'échange d'ions, l'EC et les biosorbants adaptés font mieux qu'une boue activée générique ou qu'un adoucissement à la chaux pour le polissage de traces.
| Paramètre | Fenêtre de fonctionnement | Conséquence pour l'ingénierie |
|---|---|---|
| pH pour la précipitation de Ni(OH)₂ | 9,0–10,0 (minimum de solubilité vers 9,5) | Maintenir le pH dans la bande ; éviter pH > 11 pour empêcher la redissolution |
| Densité de courant EC (Springer 2022) | 10 mA/cm² avec électrodes en Zn | Ancrer les essais pilotes à cette densité avant extrapolation |
| Espacement des électrodes EC (Springer 2022) | 4 cm | Un espacement plus serré augmente le rendement de courant mais complique le changement d'échelle |
| Écart d'abattement EC synthétique vs réel | 99,9 % vs 99,4 % | Déprécier les offres fournisseurs d'environ 0,5 point pour une eau résiduaire réelle |
| Co-ions concurrents fréquents | Cu²⁺, Zn²⁺, Cr³⁺ | Orienter le choix vers une résine sélective ou une EC avec anodes sacrificielles Zn/Fe |
| Plafond OMS d'effluent industriel | <3 mg/L Ni | Définit le plancher de toute conception orientée rejet |
Pour la plupart des stations que nous dimensionnons en traitement de surface et en précurseurs de batteries, le pH de précipitation se maintient à l'extrémité basse de 9,0–9,5 lorsque les coûts d'évacuation des boues dominent. Ne remontez vers 9,5–10,0 que si le Ni soluble résiduel après décantation manque encore la valeur de l'autorisation. Gardez la ligne OMS <3 mg/L Ni du tableau comme plancher historique que de nombreux fournisseurs citent encore, tout en ancrant la conformité « traitement de surface » américaine sur les chiffres EPA Part 433 PSES ci-dessus.
Les cinq principales technologies pour éliminer le nickel des eaux usées
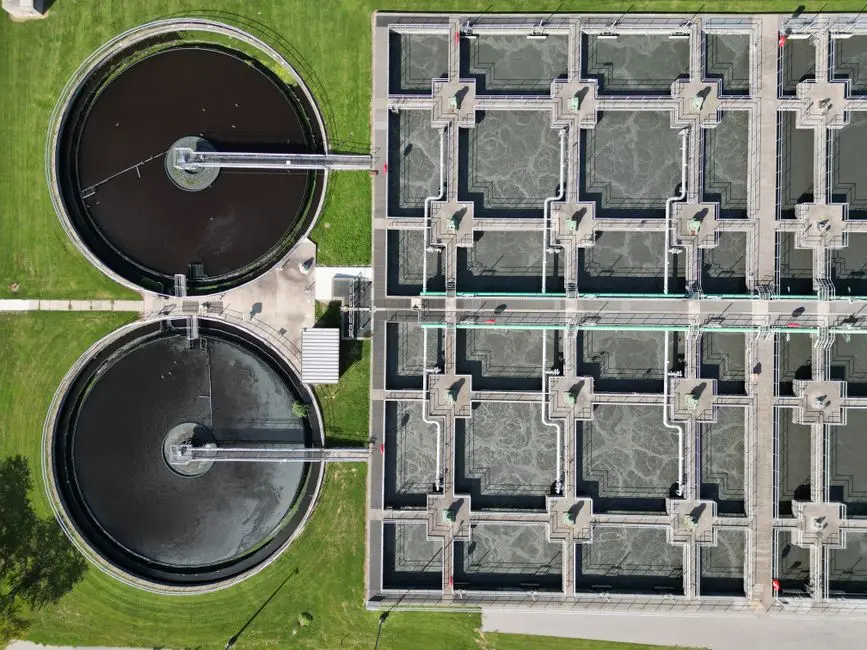
Cinq technologies portent l'essentiel de la charge en 2026 : précipitation chimique, échange d'ions, électrocoagulation, adsorption et osmose inverse. Chaque section ci-dessous associe mécanisme, fenêtre de fonctionnement et un chiffre d'abattement 2022–2023 à inscrire sur la grille d'évaluation fournisseurs.
Précipitation chimique. L'élévation du pH à 9–10 par NaOH ou chaux éteinte convertit Ni²⁺ en Ni(OH)₂, qui décante sous forme d'une boue d'hydroxyde dense. À pH et dose optimisés, l'abattement se situe entre 95 % et 99 % sur des effluents d'électroplaquage typiques. L'ouvrage se résume à une cuve agitée alimentant un décanteur lamellaire HydropureWater pour la décantation de l'hydroxyde de nickel. La contrepartie tient au volume de boues : chaque kilogramme de Ni précipité entraîne 3 à 5 kg de matières sèches d'hydroxyde. Ces boues doivent être déshydratées puis expédiées vers une installation de déchets dangereux dans la plupart des juridictions.
Échange d'ions. Les résines cationiques ou chélatantes sélectives (acide iminodiacétique, aminométhylphosphonique) fixent Ni²⁺ sur leurs sites fonctionnels et polissent jusqu'à <1 mg/L lorsque l'effluent est pré-filtré et sa dureté contrôlée. Les résines s'encrassent vite au contact d'huile, de graisses et de calcium : un filtre multimédia et un adoucisseur en amont sont quasiment obligatoires. La régénération libère une saumure de faible volume mais riche en Ni, plus facile à valoriser qu'une boue d'hydroxyde en vrac.
Électrocoagulation. Des anodes sacrificielles en Zn ou en Fe se dissolvent dans l'eau, formant in situ des coagulants qui entraînent Ni²⁺ hors de la solution. L'étude Springer 2022 a rapporté 99,9 % d'abattement du Ni sur effluent synthétique et 99,4 % sur eau résiduaire réelle de placage, avec 50 % d'abattement de DCO en co-bénéfice sur l'effluent réel. Le CAPEX est élevé (redresseurs, râteliers d'électrodes, gestion des boues). La technologie affiche vingt ans de service sous des règles de rejet toujours plus strictes (Springer 2022), et les boues produites sont plus décantables que celles de la précipitation chimique.
Adsorption. Des biosorbants économiques — balle de blé activée, cosse de pois d'Angole, paille de riz, chitosane modifié — extraient Ni²⁺ de flux dilués. L'étude EM International 2023 a relevé 72,50 % d'abattement du Ni avec la balle de blé activée et 74,17 % avec la cosse de pois d'Angole sur un effluent à 6 mg/L de Ni. Après un troisième cycle d'adsorption, le résidu est tombé à 1,65 mg/L et à 1,55 mg/L, satisfaisant le plafond historique OMS <3 mg/L. Les flux industriels réels dépassent rarement 6 mg/L de Ni total : l'adsorption se conçoit donc surtout comme un polissage ou un tampon de pointe, et non comme un cheval de bataille primaire. Des travaux 2025 relus par des pairs sur des écorces d'agrumes traitées aux ultrasons pour l'élimination de Ni et Zn vont dans le même sens : les agro-sorbants conviennent au polissage de flux dilués, pas au traitement de surface en vrac.
Osmose inverse. Les membranes OI à film composite rejettent >99 % de Ni²⁺ en test passage unique, mais s'entartrent rapidement sur la dureté, le fer et la silice qui co-précipitent. L'OI est une étape de polissage, pas un cheval de bataille primaire de l'élimination du Ni. Pour les sites qui visent une qualité de réutilisation, une OI industrielle HydropureWater pour le polissage du nickel jusqu'à la qualité de réutilisation s'associe en amont à un BRM à plaques planes. McGraw-Hill 2020 a montré que les étapes tertiaires avancées surpassent systématiquement le traitement primaire/secondaire pour les contaminants à l'état de traces.
Comparaison côte à côte : rendement, coût, boues, emprise au sol
Le tableau ci-dessous est conçu pour un dossier d'évaluation fournisseurs à partir des données EC de Springer 2022, des données d'adsorption EM International 2023, de la revue Chemosphere 2021 et des fourchettes de coûts standard d'ingénierie de station pour 2026. Le CAPEX est normalisé pour une ligne de traitement de surface à 10 m³/h. Les postes d'OPEX sont listés par impact décroissant.
| Technologie | Influent type (mg/L Ni) | Abattement meilleur cas | Fourchette CAPEX (USD, 10 m³/h) | Poste OPEX dominant | Volume de boues | Compétence opérateur |
|---|---|---|---|---|---|---|
| Précipitation chimique + lamellaire | 10–500 | 95–99 % | 40 000 à 90 000 $ | Dose NaOH/chaux, évacuation des boues | Élevé (3–5 kg de MS par kg Ni) | Faible |
| Échange d'ions (résine sélective) | 1–50 | Effluent <1 mg/L | 60 000 à 140 000 $ | Remplacement résine, réactifs de régénération | Faible (saumure concentrée) | Moyenne |
| Électrocoagulation (Zn/Fe) | 10–300 | 99,9 % synthétique / 99,4 % réel (Springer 2022) | 120 000 à 260 000 $ | Consommation d'électrodes, kWh | Modéré, plus décantable | Moyenne à élevée |
| Adsorption (agro-biosorbant) | 1–25 | 72,5–74,2 % en un passage ; <3 mg/L au 3ᵉ cycle (EM International 2023) | 20 000 à 50 000 $ | Remplacement d'adsorbant, énergie d'agitation | Biosorbant usé (déchet solide) | Faible |
| Osmose inverse (polissage) | <10 (post-prétraitement) | >99 % | 80 000 à 180 000 $ | Remplacement membranes, produits CIP, énergie | Concentrat (5–25 % de l'alimentation) | Élevée |
Le CAPEX de l'électrocoagulation est le plus élevé des cinq, mais ses vingt ans de service sous des règles toujours plus strictes (Springer 2022) et ses 99,4 % d'abattement sur eau résiduaire réelle en font la spécification la plus sûre lorsque les limites de rejet ne se négocient pas. L'OI est la plus coûteuse à exploiter par mètre cube traité. Ne dimensionnez jamais l'OI comme cheval de bataille primaire de l'élimination du Ni : l'entartrage membranaire par la dureté co-précipitante mettra une filière OI seule à genoux en quelques semaines.
Arbre de décision : quelle méthode d'élimination du nickel pour votre influent
La concentration en entrée, l'intention de réutilisation et la complexité du flux opèrent une première sélection. Si votre effluent reste <10 mg/L Ni et que vous visez un simple rejet en réseau, pilotez une précipitation à pH 9,5 avec un dosage automatisé de NaOH et chaux pour la précipitation du nickel, puis décantez dans un décanteur lamellaire. Ce chemin présente le CAPEX le plus bas et la plus faible exigence de compétence opérateur. Pour 10–100 mg/L Ni, choisissez entre échange d'ions (faible débit, intention de réutilisation, flux exempt d'huile) et électrocoagulation (débit plus élevé, flux multi-métaux, besoin de co-abattement de la DCO). Pour >100 mg/L Ni, ou tout objectif de réutilisation en boucle fermée, la filière défendable combine précipitation ou EC pour l'abattement de masse, puis une OI industrielle HydropureWater pour le polissage du nickel jusqu'à la qualité de réutilisation. Les flux multi-métaux (Cu, Zn, Cr co-présents) doivent privilégier la résine chélatante sélective ou l'EC à électrodes Zn/Fe, deux options qui tolèrent mieux les ions concurrents que la précipitation par hydroxyde seule. Pour une réutilisation stricte sur une ligne batteries ou semi-conducteurs, concevez le polissage OI en cohérence avec les critères de conception OI pour l'étape de polissage de réutilisation du nickel. Placez en amont un système FAD pour le prétraitement des eaux chargées en nickel afin d'éliminer huiles et hydroxydes flottés qui encrasseraient sinon les membranes.
Liste de contrôle avant de figer le P&ID :
- Plage de Ni²⁺ mesurée à l'heure de pointe, et non seulement moyenne journalière (mg/L)
- Co-ions Cu²⁺, Zn²⁺, Cr³⁺, dureté, huiles et graisses, silice
- Base réglementaire : valeurs catégorielles EPA 40 CFR Part 433 ou limite locale de la POTW
- Rejet ou réutilisation ; en cas de réutilisation, cibles de conductivité et de silice pour l'OI
- Classe de boues et coût d'évacuation par tonne sèche
- Emprise disponible pour décanteur, duplex de résines ou skid redresseur d'EC
- Compétence opérateur et couverture de nuit pour la conduite du pH et la maintenance des électrodes
Concevoir la filière complète pour la conformité 2026
Un réacteur d'élimination du nickel ne fonctionne pas seul dans une filière conforme en 2026. Démarrez par un dégrilleur rotatif pour les solides grossiers, un bassin d'égalisation pour amortir débit et pH, et un skid de dosage chimique automatique pour l'ajustement du pH jusqu'à la consigne de précipitation. Le réacteur central est l'unité Ni choisie : une cuve de précipitation alimentant un décanteur lamellaire, une colonne d'échange d'ions en duplex, ou une cellule d'EC avec redresseur et râtelier d'électrodes. En aval, un filtre multimédia protège les membranes OI du report de MES, et un banc OI polit jusqu'à la qualité de réutilisation lorsque le site en a besoin. L'arrière du dispositif est un filtre-presse à cadres pour la déshydratation des boues d'hydroxyde de nickel, qui réduit le volume de boues à expédier en déchet dangereux — référence utile pour les stations déjà familières de la déshydratation des boues de cuivre et de nickel dans les fabs de circuits imprimés. Le plafond historique OMS <3 mg/L n'a été atteint par les adsorbants balle de blé et cosse de pois d'Angole qu'au troisième cycle d'adsorption dans l'étude EM International 2023. C'est un précédent utile pour dimensionner tout polissage tertiaire : concevez deux à trois étages de contact, et non un seul. Les sites soumis aux normes catégorielles EPA doivent aussi ancrer leur conformité sur le cadre EPA 40 CFR Part 403 de conformité au prétraitement pour métaux lourds. Intégrez dès le premier jour la cadence de surveillance, de reporting et d'auto-inspection.
À qui s'adresse ce guide / étape suivante
Ce guide s'adresse aux ingénieurs de station, aux EPC et aux responsables achats qui dimensionnent le traitement du Ni sur des effluents d'électroplaquage, de traitement de surface, de précurseurs de batteries ou de circuits imprimés. Dès que vous disposez des données d'influent Ni, de co-ions et d'autorisation, demandez un devis HydropureWater pour le traitement des eaux chargées en nickel en précisant le débit (m³/h), le pic de Ni (mg/L) et la limite applicable, afin que la liste de skids corresponde à votre autorisation.
Questions fréquentes
Quel pH choisir pour la précipitation chimique du nickel ?
Maintenez le pH entre 9,0 et 10,0 ; le minimum théorique de solubilité de Ni(OH)₂ se situe vers pH 9,5. Au-dessus de pH 11, la redissolution amphotère forme des ions nickelate qui remettent le Ni en solution et détruisent le rendement. La plupart des stations de placage que nous mettons en service démarrent à pH 9,2–9,5, puis n'ajustent à la hausse que si le Ni soluble résiduel après clarification manque encore le seuil journalier.
L'électrocoagulation peut-elle atteindre 99,9 % d'abattement du nickel sur une eau résiduaire réelle ?
Non. L'étude Springer 2022 sur électrodes en Zn a rapporté 99,9 % sur effluent synthétique mais 99,4 % sur eau résiduaire réelle de placage. Inscrivez cet écart de 0,5 point dans les garanties fournisseurs et les critères d'acceptation pilote avant de figer le CAPEX. Les flux réels chargés en Cu²⁺, Zn²⁺ et huile se rapprocheront en général du chiffre bas, sauf si le prétraitement est solide.
Quelle méthode d'élimination du nickel est la moins chère pour un flux dilué sous 10 mg/L ?
La précipitation chimique à pH 9,5 suivie d'un décanteur lamellaire offre le CAPEX le plus bas et la plus faible exigence de compétence opérateur. Le CAPEX type pour une ligne à 10 m³/h se situe dans la fourchette 40 000 à 90 000 $ en dollars 2026. L'échange d'ions ou l'adsorption peuvent rester gagnants côté OPEX lorsque l'évacuation des boues coûte cher et que le flux est exempt d'huile.
L'osmose inverse suffit-elle pour le nickel sans prétraitement ?
Non. L'OI rejette >99 % de Ni²⁺ en test passage unique, mais la dureté, le fer et la silice co-précipitants entartrent la membrane en quelques semaines. Associez l'OI à une précipitation ou à une EC en prétraitement et à un filtre multimédia de garde. Dimensionnez l'OI uniquement en polissage, après que le Ni de masse est déjà passé sous environ 10 mg/L.
Quelle limite de nickel l'EPA Part 433 fixe-t-elle pour le traitement de surface ?
Selon l'US EPA 40 CFR Part 433 PSES pour le traitement de surface, le nickel total est limité à 3,98 mg/L pour un maximum journalier et à 2,38 mg/L en moyenne mensuelle. Les règlements locaux de POTW fixent souvent des valeurs plus strictes : concevez donc sur la base la plus contraignante entre la norme catégorielle et l'autorisation de raccordement.