Pourquoi l'effluent d'une usine textile est un cas particulier pour un DAF
Le traitement humide textile rejette un mélange qu'aucun guide de dimensionnement DAF générique ne prend en compte : chaud, chargé en tensioactifs, riche en colorants et chargé en polymères d'ensimage synthétiques. Les quatre opérations unitaires amont apportent chacune une signature polluante distincte que le DAF doit gérer dans un flux unique après bassin tampon :
- Ensimage — PVA et carboxyméthylcellulose (CMC) à 60–90 °C, flux le plus chaud de l'usine et principale source de DBO/DCO par kg de tissu.
- Dégraissage — NaOH 5–10 g/L plus tensioactifs non ioniques à 70–95 °C, générant des émulsions huile-dans-eau stables.
- Teinture — colorants réactifs, dispersés et de cuve, avec des colorants réactifs hydrolysés contribuant pour 10–30 % à la DCO totale.
- Impression — résidus de pigments, épaississants synthétiques (typiquement 15–25 g/L) et urée, peu biodégradables et générateurs de mousse dans le bac de flottation.
L'influent textile après bassin tampon se situe dans les plages publiées dans la table d'ingénierie HydropureWater : huiles et graisses 200–1 000 mg/L, MES 200–800 mg/L et DCO 800–2 000 mg/L, avec des flux chauds dépassant 50–80 °C. La haute température est le paramètre que la plupart des fiches techniques DAF génériques omettent : la constante de Henry pour l'air double environ entre 25 °C et 70 °C, de sorte que le rapport air/eau réel à pression saturateur fixe de 60 psi chute de 30–40 % sur un influent chaud. C'est pourquoi un DAF textile doit être spécifié et exploité dans le haut de la plage de pression saturateur (60–70 psi) et avec un taux de recirculation élevé (25–30 %) pour compenser.
La contrainte de conformité en 2026 ne prête pas à discussion. Les normes d'entrée en CETP indiennes, appliquées par le CPCB et les State Pollution Control Boards, plafonnent les huiles et graisses à 100 mg/L et les matières en suspension à 100 mg/L pour les usines membres, avec un renforcement des contrôles via le ZDHC MRSL 3.1 et les programmes d'audit des donneurs d'ordre sourçant en Inde, au Bangladesh, en Türkiye et au Vietnam. Les usines qui ne tiennent pas ces valeurs à la regard du CETP s'exposent à des réductions de production, pas seulement à des amendes : un risque au niveau de la direction qui replace la demande CAPEX DAF comme un investissement de continuité d'exploitation.
| Flux procédé | Temp. (°C) | Huiles/FOG (mg/L) | MES (mg/L) | DCO (mg/L) | Polluant clé |
|---|---|---|---|---|---|
| Ensimage (PVA/CMC) | 60–90 | 50–200 | 200–600 | 1 500–4 000 | Ensimant synthétique, DBO |
| Dégraissage (NaOH + tensioactif) | 70–95 | 500–1 500 | 300–800 | 2 000–5 000 | Huile émulsionnée |
| Teinture (réactif/dispersé) | 40–80 | 100–400 | 200–600 | 800–2 000 | Colorant hydrolysé, sel |
| Lavage d'impression | 30–50 | 200–600 | 400–1 200 | 1 000–2 500 | Épaississants, pigments |
| Influent mélangé après bassin tampon | 50–80 | 200–1 000 | 200–800 | 800–2 000 | — |
Comment fonctionne un séparateur huile-eau DAF dans une usine textile
Un séparateur huile-eau par flottation à air dissous est une chaîne physico-chimique à quatre étages : bassin tampon, coagulation, flocculation, puis flottation. Chaque étage se règle sur les auxiliaires textiles en jeu, et un défaut sur l'un d'eux fait chuter le rendement épuratoire, quel que soit le montant investi dans le bac.
Étage 1 — Bassin tampon et ajustement du pH. Un bassin tampon offrant 4–8 heures de temps de séjour hydraulique lisse les variations de température et les à-coups entre les vidanges de cuves de teinture. L'étude RSM de la Durban University of Technology (DUT) a montré qu'un pH 5 donne de meilleurs résultats qu'un dosage alcalin sur les ensimages synthétiques et les émulsions huileuses, avec 1 M H₃PO₄ identifié comme l'acide le plus économique pour un abattement de 85 % en fonctionnement continu (DUT, 2020). Pour les usines traitant des hydrolysats de colorants réactifs, une correction de pH en deux étapes (cassure acide à pH 5, puis neutralisation à 6,5–8,5 avant polissage biologique ou BRM) constitue la pratique standard.
Étage 2 — Coagulation. Doser 50–200 mg/L de coagulant inorganique cationique (alun, PAC ou chlorure ferrique) pour neutraliser le potentiel zêta négatif des gouttelettes d'huile et des micelles de colorants dispersés. La comparaison par jar-test de la DUT a classé les inorganiques cationiques au-dessus des organiques polymères sur le critère du coût par kg de polluant éliminé, même si les polymères produisaient une conductivité légèrement plus basse dans le flux clarifié (DUT, 2020). Le chlorure de polyaluminium à 30–45 mg/L est l'optimum opérationnel pour les ensimages synthétiques, associé à un temps de contact en flottation de 15 minutes.
Étage 3 — Flocculation. Doser 1–5 mg/L de polyacrylamide (PAM) anionique ou non ionique dans une chambre de mélange lent (G ≈ 20–50 s⁻¹, 10–20 min) pour ponter les gouttelettes déstabilisées en flocs de 0,5–3 mm visibles à l'œil nu. Le surdosage à ce stade est la cause la plus fréquente d'échec de transposition jar-test → pleine échelle ; un skid de dosage piloté par API est non négociable.
Étage 4 — Flottation. Recirculer 10–30 % de l'effluent clarifié (ou, dans les installations à haute température, 25–35 % pour compenser les pertes liées à la loi de Henry) à travers un saturateur garni à 40–70 psi, puis évacuer via une vanne de détente dans la zone de contact. Des microbulles de 0,01–0,1 mm nucléent sur les flocs et les entraînent en surface en 20–60 minutes de rétention dans la zone de contact. Un écumeur spiralé conduit la couche flottée vers une trémie à boues.
Le choix du DAF plutôt que la flottation à air dispersé n'est pas esthétique. Les unités à air dispersé génèrent des bulles d'environ 1 mm qui soulèvent les huiles grossières mais laissent passer la fraction de 0,01–0,1 mm qui domine les émulsions textiles (Seven Seas, 2024). Pour les émulsions stabilisées par du PVA, le DAF est le seul séparateur primaire réaliste.
Paramètres de conception et rendements adaptés au textile
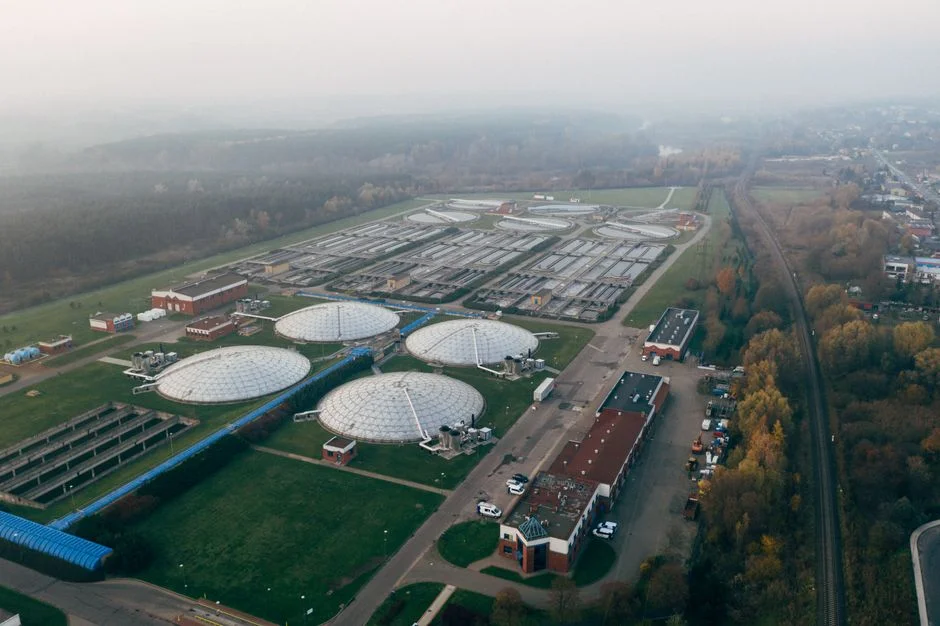
Quatre chiffres doivent être verrouillés dans la fiche technique avant que toute cotation fournisseur soit prise au sérieux : charge hydraulique superficielle, rétention en zone de contact, pression saturateur et taux de recirculation. Les plages ci-dessous proviennent de la table d'ingénierie HydropureWater, validées sur l'enveloppe pilote continu de la DUT :
- Charge hydraulique superficielle : 5–15 m³/m²/h. Prévoir 5–8 m³/m²/h pour les eaux de lavage d'impression et autres flux chargés en épaississants ; 10–15 m³/m²/h pour l'ensimage et le dégraissage où les FOG sont élevées et le temps de séjour compte plus que le débit.
- Rétention en zone de contact : 20–60 min. Vingt à trente minutes suffisent pour les lignes d'ensimage à faibles FOG ; 40–60 min sont nécessaires pour les eaux d'impression dont les épaississants freinent l'accrochage des bulles.
- Pression saturateur : 40–70 psi (275–485 kPa). Sur un influent textile chaud (50–80 °C), spécifier le haut de la plage, 60–70 psi ; l'optimum RSM de la DUT à 300–425 kPa s'applique à un effluent de raffinerie à température ambiante, donc la valeur par défaut textile doit être plus élevée.
- Rapport air/eau recirculé : 5–10 % en volume à 25 °C, mais 8–12 % effectif pour les flux chauds, avec une part de recirculation de 25–30 % pour compenser la baisse de solubilité du gaz.
Rendements épuratoires défendables que l'ingénieur peut présenter en comité de direction : huiles et graisses >95 % (HydropureWater, 2025-09), DCO 75–85 % (DUT, 2020), MES 80–95 %. Un DAF correctement réglé sur un influent textile fait passer les huiles de 200–1 000 mg/L à <50 mg/L et les MES de 200–800 mg/L à <100 mg/L, ce qui correspond à l'enveloppe d'entrée CETP exigée de la plupart des usines indiennes et bangladaises en 2026.
Les matériaux de construction doivent être spécifiés en cohérence avec le profil en chlorures du perméat d'ensimage. L'inox 304 convient lorsque les chlorures restent sous 200 mg/L ; l'inox 316 ou le PRV devient nécessaire pour des flux plus chargés en chlorures ou lorsque les bains de colorants réactifs, riches en sel, dominent.
| Paramètre | Défaut textile | Ajustement flux chaud | Source |
|---|---|---|---|
| Charge hydraulique (m³/m²/h) | 5–15 | 5–8 (FOG élevés) | Table DAF HydropureWater |
| Rétention (min) | 20–60 | 40–60 (lavage d'impression) | Table DAF HydropureWater |
| Pression saturateur (psi) | 40–70 | 60–70 à >60 °C | HydropureWater + DUT RSM |
| Recirculation (% débit) | 10–30 | 25–30 à chaud | Table DAF HydropureWater |
| Rapport air/eau (vol %) | 5–10 | 8–12 à chaud | DUT RSM |
| Dose coagulant (mg/L) | 50–200 | 30–45 PAC (optimum DUT) | DUT, 2020 |
| Dose flocculant (mg/L) | 1–5 | 2–3 PAM anionique | Table DAF HydropureWater |
| Abattement huiles et graisses | >95 % | — | HydropureWater, 2025-09 |
| Abattement DCO | 75–85 % | — | DUT, 2020 |
| Abattement MES | 80–95 % | — | HydropureWater, 2025-09 |
DAF seul ou DAF + BRM : choisir la bonne chaîne textile
La question CAPEX 2026 n'est pas de savoir s'il faut installer un DAF, mais de savoir si l'on s'arrête au DAF pour un rejet en CETP ou si l'on ajoute un BRM pour une réutilisation in situ. La décision repose sur trois critères : l'objectif de rejet de l'usine, l'économie de la réutilisation et le coût de la protection des membranes en amont.
Voie DAF seul. Un DAF textile correctement réglé fournit des huiles et graisses <50 mg/L, MES <100 mg/L et DCO <800 mg/L sur le flux après bassin tampon, bien dans l'enveloppe d'entrée CETP du CPCB et dans les autorisations équivalentes au Bangladesh, en Türkiye et au Vietnam. Le CAPEX est plus bas (une seule unité primaire, pas de remplacement membranaire) et l'exploitation reste stable dans une fourchette OPEX de 0,10–0,50 USD/m³ dominée par les polymères et la gestion des boues. L'inconvénient : l'effluent n'est pas réutilisable. Les TDS restent dans la plage 3 000–8 000 mg/L en raison des sels de teinture, et la couleur persiste.
Voie DAF + BRM. Le BRM apporte une séparation solide–liquide <1 μm et un effluent biologiquement poli, avec une DCO typiquement <50 mg/L, utilisable comme alimentation d'OI pour une boucle de réutilisation d'eau de procédé de 60–80 %. Point critique : le DAF doit précéder le BRM, sans quoi un BRM nourri d'effluent textile brut s'encrasse en quelques jours. Le DAF abaisse les huiles à <50 mg/L et les MES à <100 mg/L, ce qui protège les membranes et maintient les intervalles de nettoyage sur l'enveloppe constructeur de 6–12 mois. Le CAPEX BRM est du même ordre que celui du DAF à débit comparable, de sorte qu'une boucle de réutilisation à 200 m³/j se situe typiquement dans une enveloppe de 60 000–120 000 USD pour le seul skid BRM.
Pour une usine textile dimensionnant son CAPEX 2026, la règle de décision opérationnelle est la suivante : FOG d'influent >200 mg/L ou MES >500 mg/L → DAF obligatoire ; objectif de réutilisation >50 % de l'eau de procédé → ajouter un BRM en aval du DAF. Les deux technologies ne se substituent pas ; elles s'empilent. Une installation de flottation à air dissous dimensionnée pour l'enveloppe textile, suivie, lorsque la réutilisation est recherchée, d'un système bioréacteur à membranes (BRM), constitue la configuration à évaluer par l'équipe achats.
| Critère | DAF seul (rejet CETP) | DAF + BRM (réutilisation) |
|---|---|---|
| Huiles et graisses effluent | <50 mg/L | <5 mg/L |
| MES effluent | <100 mg/L | <1 mg/L (turbidité) |
| DCO effluent | <800 mg/L | <50 mg/L |
| Aptitude à la réutilisation | Non | Alimentation OI, 60–80 % de réutilisation |
| Enveloppe CAPEX (200 m³/j) | 30 000–60 000 USD | 90 000–180 000 USD (BRM inclus) |
| Enveloppe OPEX (USD/m³) | 0,10–0,50 | 0,30–0,80 |
| Protection membranaire | Sans objet | DAF obligatoire en amont |
| Cible de conformité | Entrée CETP | Filière zéro rejet liquide |
Repères CAPEX, OPEX et emprise au sol pour un DAF textile
La fourchette CAPEX DAF textile publiée par HydropureWater est de 50 000–500 000 USD pour des débits de 10–300 m³/h, avec construction en inox et automatisation complète dans le haut de la plage. Le catalogue DAF couvre 4–300 m³/h en 13 modèles standards, soit la même enveloppe de débit avec un CAPEX typiquement inférieur de 15–25 % pour un périmètre matériaux et instrumentation comparable (données terrain HydropureWater, 2026).
L'OPEX se situe entre 0,10 et 0,50 USD par mètre cube traité, dominé par les coagulants, flocculants et la gestion des boues. Le coût des polymères représente environ 40 % de l'OPEX, l'énergie de la pompe de recirculation et du compresseur environ 25 %, le reste provenant de la déshydratation et de l'évacuation des boues. La consommation énergétique par mètre cube sur une usine à 200 m³/j se situe typiquement entre 0,4 et 0,8 kWh/m³, modeste face au poste chimie mais à intégrer dans le reporting scope 2 de l'équipe HSE.
L'emprise au sol découle directement de la charge hydraulique superficielle. À 10 m³/m²/h, chaque m³/h de débit nominal nécessite 0,1 m² de surface de flottation, soit environ 0,3–0,5 m² d'emprise DAF totale incluant saturateur, carter d'écumeur et passerelles d'accès. Une usine à 200 m³/j (≈8,3 m³/h sur 24 heures) mobilise donc 25–40 m² d'emprise DAF, suffisamment compact pour s'insérer dans un bâtiment de station d'épuration existant sans extension de génie civil.
Ordre de grandeur pour le dossier CAPEX 2026 : un DAF textile à 200 m³/j avec zone de contact en inox 316, saturateur PRV et API complet se situe dans la fourchette 30 000–60 000 USD ; le BRM ajouté pour une boucle de réutilisation à 60 % est du même ordre, de sorte qu'un ensemble DAF + BRM complet à 200 m³/j se chiffre entre 90 000 et 180 000 USD selon les matériaux et le périmètre de la boucle de réutilisation. Pour une comparaison plus large des technologies de traitement primaire, le cadre de décision DAF vs décanteur reprend la même logique pour les applications à MES élevées.
Checklist sourcing : comment spécifier un DAF grade textile en 2026
Envoyez la demande de données techniques suivante à chaque fournisseur présélectionné avant d'accepter une visite site. Tout fournisseur incapable de répondre par écrit n'est pas encore qualifié.
- Courbe de charge hydraulique sur la plage 5–15 m³/m²/h, avec le point de fonctionnement indiqué pour votre enveloppe d'influent (huiles 200–1 000 mg/L, MES 200–800 mg/L, 50–80 °C).
- Conception du saturateur : pression nominale, garnissage, temps de séjour (1–3 min) et tolérance documentée à la température de votre influent.
- Courbe de la pompe de recirculation et périmètre variateur, incluant NPSH et rendement au point de design.
- Matériaux de construction avec tenue aux chlorures explicite, plus une liste de références d'installations textiles toujours en service après plus de 5 ans.
- Périmètre API incluant sondes pH/température sur le bassin tampon, verrouillages automatiques de dosage polymère et télémétrie à distance.
Accessoires obligatoires : un skid de dosage coagulant et flocculant piloté par API dimensionné pour les plages 50–200 mg/L et 1–5 mg/L ; une ligne de traitement des boues vers un filtre-presse à plaques et cadres (objectif 18–22 % de siccité pour évacuation hors site ou incinération) ; et un bassin tampon amont avec un décanteur haute efficacité pour sables et fibres avant la zone de contact DAF.
Anticipez les trois modes de défaillance signalés par HydropureWater — colmatage du saturateur, blocage de l'écumeur et surdosage polymère — en demandant au fournisseur de traiter chaque point par écrit, avec son intervalle de maintenance recommandé et le pack pièces de rechange inclus dans l'offre. Exigez un jar-test sur site reproduisant l'optimum RSM de la DUT (pH 5, 15 min de flottation, 30–45 mg/L PAC) sur un échantillon représentatif de votre influent après bassin tampon avant de signer le bon de commande. Tout fournisseur qui s'oppose au jar-test cache quelque chose.
Pour les usines évaluant une modernisation plus large de la station d'épuration, le guide technologique sur le traitement des eaux usées textiles couvre les options biologiques et tertiaires, tandis que le guide coûts et conformité d'un système DAF donne une décomposition CAPEX/OPEX parallèle qui se transpose proprement à l'Inde, au Bangladesh et à la Türkiye.
Questions fréquentes
Quel rendement un DAF textile peut-il atteindre sur les huiles et graisses ?
Un DAF textile correctement réglé assure un abattement des huiles et graisses >95 % sur un influent après bassin tampon de 200–1 000 mg/L, ramenant la sortie à <50 mg/L (données d'ingénierie HydropureWater, 2025-09). Pour les FOG émulsionnés issus du dégraissage, le chiffre est identique dès lors que la coagulation est correctement dosée, soit 50–200 mg/L de PAC ou d'alun plus 1–5 mg/L de polyacrylamide anionique.
Quelle charge hydraulique et quel temps de séjour spécifier pour un DAF textile ?
Spécifier 5–15 m³/m²/h de charge hydraulique superficielle et 20–60 minutes de rétention en zone de contact. Prévoir 5–8 m³/m²/h et 40–60 min pour les eaux de lavage d'impression à forte charge en épaississants ; 10–15 m³/m²/h et 20–30 min pour l'ensimage et le dégraissage, où les FOG sont élevés mais sans épaississants.
Quand privilégier un DAF à un décanteur lamellaire pour un effluent textile ?
Recourir au DAF dès que les FOG d'influent dépassent 200 mg/L, que les MES dépassent 500 mg/L ou que des émulsions stables sont présentes, ce qui couvre quasiment tous les flux de dégraissage, teinture et lavage d'impression. Un décanteur lamellaire n'est acceptable que pour les flux à faibles FOG (<200 mg/L), comme les eaux de rinçage dilué d'une chaîne d'apprêt, où le surcoût du DAF ne se justifie pas.
Quelles doses de coagulant et de flocculant sont typiques pour un DAF textile ?
50–200 mg/L de coagulant inorganique cationique (PAC constitue la valeur par défaut textile, optimum RSM de la DUT à 30–45 mg/L pour les ensimages synthétiques), suivis de 1–5 mg/L de polyacrylamide anionique ou non ionique. Le surdosage en polyacrylamide est la cause la plus fréquente d'échec de transposition jar-test → pleine échelle ; la dose doit donc être pilotée par un skid avec compteur API, et non par une vanne manuelle.
L'effluent d'un DAF peut-il être réutilisé directement dans le procédé textile ?
Pas directement. L'effluent de DAF respecte les limites d'entrée CETP, mais contient 3 000–8 000 mg/L de TDS issus des sels de teinture et une couleur persistante. Pour 60–80 % de réutilisation d'eau de procédé, un BRM (fournissant une DCO <50 mg/L avec une turbidité <1 μm) suivi d'un polissage OI est requis en aval du DAF, ce qui explique pourquoi DAF et BRM sont des opérations unitaires empilées et non substituables.