Les spécifications d'une presse à bandes pour la déshydratation des boues couvrent un débit d'alimentation de 0,65 à 12 m³/h, une siccité de 18 à 35 % MS, une largeur de bande de 0,5 à 3,5 m et une charge en solides de 100 à 600 kg/h/m. Rapprochez ces valeurs du type de boue, du débit et de la filière d'élimination avant de figer la taille du modèle.
Spécifications d'une presse à bandes pour la déshydratation des boues : paramètres critiques et repères
Les autres points de consigne usuels comprennent une tension de bande de 4 à 8 kN/m, une pression hydraulique de 6 à 12 bar et une concentration en MES du filtrat souvent maintenue sous 200 mg/L dans le cadre des limites NPDES de l'installation. La consommation énergétique se situe généralement entre 0,2 et 0,5 kWh/m³ de boue traitée, selon la largeur de bande, la charge en solides et le niveau d'automatisation. Les paramètres d'achat critiques sont la charge en solides, la siccité du gâteau pour une teneur en solides d'alimentation donnée, la largeur de bande, la pression hydraulique et l'énergie spécifique. La charge en solides typique se situe entre 100 et 600 kg/h par mètre de largeur de bande pour une alimentation à environ 1 à 6 % MES. Un gâteau municipal atteint souvent 18 à 25 % MS ; de nombreux gâteaux industriels atteignent 25 à 35 % MS avec un conditionnement polymère adapté.
Les presses industrielles standard traitent une alimentation de 0,65 m³/h à plus de 12 m³/h selon la largeur de bande et la concentration en solides. Lorsque le débit continu dépasse la capacité d'une presse, des unités en parallèle ou une presse à filtres à plateaux et cadres pour la déshydratation des boues en mode batch peuvent convenir pour des objectifs de siccité très élevés. La clarté du filtrat dépend de la dose de polymère et de la maille de la bande ; une concentration en MES du filtrat supérieure à environ 200 mg/L traduit généralement une floculation insuffisante ou une mauvaise maille, et non l'absence de règle fédérale sur le filtrat.
| Paramètre | Modèles compacts (0,5–1,0 m) | Modèles standard (1,5–2,0 m) | Modèles industriels (2,5–3,5 m) |
|---|---|---|---|
| Débit d'alimentation (m³/h) | 0,65 – 2,5 | 3,0 – 7,5 | 8,0 – 12,0+ |
| Charge en solides (kg/h/m) | 100 – 250 | 250 – 450 | 450 – 600 |
| Puissance moteur (kW) | 1,5 – 3,0 | 4,0 – 7,5 | 11,0 – 15,0 |
| Pression hydraulique (bar) | 6 – 8 | 8 – 12 | 12 – 16 (haute pression) |
| Consommation énergétique (kWh/m³) | 0,3 – 0,5 | 0,2 – 0,4 | 0,15 – 0,3 |
La longueur de bande et la pression hydraulique restent des paramètres secondaires. Les presses standard fonctionnent à 6 à 12 bar ; les châssis haute pression proches de 16 bar peuvent retirer 2 à 4 % d'humidité supplémentaires sur des boues difficiles lorsque le châssis et les paliers sont dimensionnés pour cette charge. Les variateurs de vitesse sur l'entraînement principal et sur les pompes d'eau de lavage réduisent souvent la consommation énergétique de 10 à 15 % lors des variations de charge de boue.
Lisez la fiche technique par rapport à votre alimentation, et non par rapport au modèle le plus large. Un débit annoncé de 0,65 m³/h sur une boue peu chargée désigne une machine différente d'un 0,65 m³/h proche de 6 % MES. Demandez la siccité du gâteau à votre dose de polymère et confirmez l'eau de lavage à 50 à 100 L/min par mètre de largeur de bande à 5 à 7 bar avant d'accepter la puissance moteur. La plupart des unités municipales que nous dimensionnons se situent dans la partie basse de la plage 100 à 600 kg/h par mètre.
Comment fonctionne la déshydratation sur presse à bandes ?
La déshydratation sur presse à bandes élimine l'eau libre et interstitielle en trois étapes mécaniques : drainage gravitaire, compression en coin et cisaillement haute pression entre deux bandes poreuses. Le drainage gravitaire retire généralement 50 à 70 % de l'eau libre avant que la boue n'entre dans les zones de compression. La presse transforme alors une boue liquide pompable en un gâteau empilable, transportable, stockable ou évacuable.
La boue conditionnée chimiquement est d'abord étalée sur une bande poreuse mobile dans la zone de gravité. La charge hydrostatique pousse l'eau à travers la maille. Des zones de gravité indépendantes dotées d'une trame plus ouverte peuvent réduire la consommation de polymère de 10 à 15 % par rapport à une trame intégrée serrée à même teneur en solides d'alimentation. Dans la zone de coin, les deux bandes convergent et la pression augmente progressivement, de sorte que le « sandwich » de boue reste cohérent sans extrusion latérale ni colmatage prématuré de la bande. Les ingénieurs qui comparent les deux zones d'une presse à bandes doivent traiter la gravité et la pression comme des points de fonctionnement distincts, et non comme une vitesse moyenne unique.
La déshydratation finale a lieu dans la zone de cisaillement haute pression. Les bandes s'enroulent autour de rouleaux de diamètre décroissant : pression et cisaillement augmentent donc quand le rayon diminue. La tension de bande de 4 à 8 kN/m est le principal facteur de siccité ; une tension plus élevée améliore la capture des solides mais réduit la durée de vie des bandes polyester ou polypropylène. La vitesse optimale de bande se situe généralement entre 1 et 5 m/min : une vitesse plus lente augmente le temps de séjour et la siccité, mais réduit le débit. Les données du secteur montrent qu'une configuration 3 bandes, avec gravité séparée de la pression, peut améliorer le rendement énergétique de 15 à 20 % par rapport aux conceptions 2 bandes intégrées, en autorisant des vitesses de bande différentes par étage.
Le choix des matériaux conditionne la durabilité. Les bandes polyester conviennent à la plupart des services municipaux grâce à leur résistance à la traction. Les boues industrielles corrosives nécessitent souvent du polypropylène pour la résistance chimique. Le choix entre bacs de récupération en inox et bacs en béton intégrés modifie le coût génie civil et la durée d'installation. Les bacs modulaires en inox évitent les travaux de béton complexes et raccourcissent les arrêts lors des modernisations.
Les opérateurs que nous accompagnons rapprochent la vitesse de bande de la borne basse de 1 à 5 m/min lorsque le contrat d'évacuation est indexé sur la siccité et que le débit journalier reste sous la valeur nominale. Ils n'augmentent la vitesse que tant que le drainage gravitaire retire encore 50 à 70 % de l'eau libre avant le coin.
Comparaison des modèles de presse à bandes : systèmes 2 bandes contre 3 bandes
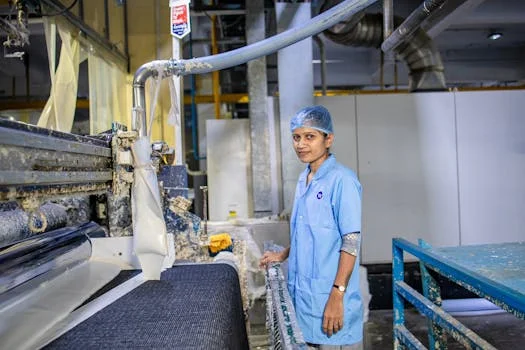
Un système 2 bandes échange un châssis plus simple et un investissement plus faible contre un contrôle indépendant plus limité de la vitesse de drainage. L'investissement pour ces unités se situe généralement entre 50 000 et 150 000 $. Il convient aux petites stations d'épuration municipales ou aux industries agroalimentaires où une siccité de 20 à 25 % MS suffit. Pour une vision plus large des équipements, consultez notre guide spécifications des machines de déshydratation des boues.
Un système 3 bandes utilise une bande et un entraînement de gravité indépendants. La gravité peut tourner plus lentement que la section de pression, ce qui évacue davantage d'eau avant la compression. Les sites industriels à fort volume rapportent une siccité supérieure de 3 à 5 % et jusqu'à 15 % de polymère en moins par rapport aux unités 2 bandes sur la même boue. L'investissement est plus élevé (150 000 à 300 000 $), mais la masse de gâteau plus faible raccourcit souvent le temps de retour lorsque les matières sèches dépassent environ 10 tonnes par jour.
| Caractéristique | Système 2 bandes | Système 3 bandes | Modèle haute pression |
|---|---|---|---|
| Application principale | STEP petite/moyenne | Industrie haut volume | Boue difficile/huileuse |
| Zone de gravité | Intégrée | Indépendante/étendue | Intégrée avec pré-épaississeur |
| Coût d'investissement relatif | 1,0x | 1,8x – 2,2x | 2,0x – 2,5x |
| Efficacité polymère | Standard | Élevée (10 à 15 % d'économie) | Variable |
| Empreinte | Compacte | Grande | Moyenne |
L'automatisation différencie aussi les modèles. Les unités manuelles exigent des interventions fréquentes de centrage et de tension. Les versions semi-automatiques ajoutent un dosage polymère par automate. Les presses entièrement automatiques ajoutent des cycles d'auto-nettoyage, une liaison SCADA et un suivi ultrasonique. L'automatisation complète ajoute généralement 30 000 à 80 000 $, mais peut réduire la main-d'œuvre sur site de 40 à 60 % en fonctionnement 24/7.
Les équipes qui traitent moins d'environ 10 tonnes par jour de matières sèches restent généralement sur le châssis 2 bandes, sauf si la facture polymère est le vrai sujet d'inquiétude. Le surcoût du 3 bandes, soit 1,8x à 2,2x d'investissement relatif, ne se rentabilise que lorsque l'économie de polymère et les 3 à 5 % de siccité supplémentaire se confirment sur la même boue.
Type de boue et conditionnement : adapter la presse à vos eaux usées
Les boues municipales arrivent généralement à 1 à 4 % MES et nécessitent un système automatisé de dosage de polymère pour presses à bandes pour former des flocs solides. Le polyacrylamide cationique reste le choix courant à environ 3 à 8 kg de polymère par tonne de matières sèches. Un sous-dosage colmate la bande par les fines ; un surdosage provoque du glissement et un gâteau collant difficile à libérer.
Les boues industrielles varient davantage. Les fibres de pâte et papier drainent souvent bien ; les boues pétrochimiques huileuses peuvent demander des tensioactifs ou une correction de pH. Pour une alimentation inférieure à 1 % MES, une flottation à air dissous (FAD) pour le pré-épaississement des boues en amont, jusqu'à 4 à 6 % de solides, peut réduire la largeur de bande requise de 30 à 50 %. Les données terrain montrent qu'une boue au-dessus de 30 °C peut drainer environ 12 % plus vite qu'une alimentation froide à même concentration, car la viscosité baisse.
Maintenez le pH entre 6,0 et 8,0 pour la plupart des polymères commerciaux. Sous pH 5,0 ou au-dessus de pH 9,0, la formation de ponts échoue souvent et les flocs se cassent dans la zone de coin. Neutralisez d'abord, ou passez à un polymère de grade à forte charge, avant d'incriminer la maille de la bande ou la géométrie des rouleaux.
Conformité et normes environnementales pour les presses à bandes
L'attention réglementaire porte sur la destination des biosolides et la qualité du retour du filtrat, et non sur un seuil fédéral unique de siccité pour la classe B. Des orientations antérieures considéraient souvent qu'un gâteau municipal à 18 à 25 % MS suffisait pour la manutention et le transport en classe B. Les critères microbiologiques de classe B restent définis séparément par la partie 503 et ne sont pas remplacés par la seule siccité du gâteau de presse. Les options de réduction de l'attractivité vectorielle par séchage figurent au 40 CFR 503.33(b) : selon 503.33(b)(7), le pourcentage de matières solides des boues d'épuration ne contenant pas de solides non stabilisés issus d'un traitement primaire doit être supérieur ou égal à 75 % ; selon 503.33(b)(8), les boues contenant ces solides primaires non stabilisés doivent atteindre au moins 90 %. Ces deux niveaux correspondent à des solides séchés thermiquement, très au-dessus de tout gâteau sortant d'une presse à bandes.
La plupart des installations que nous dimensionnons restent à 18 à 25 % MS en sortie de presse et atteignent la réduction de l'attractivité vectorielle par digestion et par les autres options du 503.33(b), et non par séchage. Dans l'UE, la directive 91/271/CEE continue de structurer la gestion des résidus d'eaux urbaines, et de nombreuses installations visent environ 20 à 30 % de siccité pour la manutention du gâteau municipal. Selon la Commission européenne, la directive révisée sur le traitement des eaux urbaines résiduaires est entrée en vigueur le 1er janvier 2025 et, jusqu'en 2028, les 27 États membres continuent de rapporter leurs données sous l'ancienne directive avant que le système de reporting ne bascule sur la directive révisée en 2028. Ce même programme prévoit des stations d'épuration énergétiquement neutres d'ici 2045, ainsi que la collecte et le traitement des eaux usées dans toutes les zones urbaines de plus de 1 000 habitants — des objectifs au niveau de l'installation qui encadrent le cahier des charges énergétique, et non la siccité.
Cet objectif énergétique explique pourquoi les motorisations IE3 ou IE4 et un programme ISO 50001 gardent leur place dans le cahier des charges, même s'ils ne modifient pas le %MS du gâteau. L'énergie d'une presse à bandes à 0,2 à 0,5 kWh/m³ représente une faible part de la puissance de l'installation, mais c'est la part que le cahier des charges de déshydratation peut réellement maîtriser.
La qualité du filtrat est définie par chaque autorisation NPDES. Beaucoup d'autorisations maintiennent la concentration en MES du filtrat retourné sous 200 mg/L ; les autorisations agroalimentaires ou pharmaceutiques peuvent descendre jusqu'à 50 mg/L et exiger alors un polissage. Selon l'OSHA 29 CFR 1910.95 Tableau G-16, l'exposition sonore admissible reste 90 dBA pour un poste de 8 heures, avec un seuil d'action de protection auditive à 85 dBA en TWA. Les presses à bandes modernes tournent souvent à 75 à 85 dBA, mais les locaux fermés peuvent nécessiter des capotages pour respecter les règlements locaux. Lorsque le bruit dépasse le tableau G-16, le 29 CFR 1910.95(b)(1) impose la mise en œuvre de mesures administratives ou techniques réalisables avant que la protection individuelle ne prenne en charge l'exposition.
Les programmes énergétiques se réfèrent de plus en plus à ISO 50001 et aux moteurs IE3 ou IE4. Les dispositifs de sécurité suivent généralement ANSI Z245.1-2020 pour les arrêts d'urgence, les capteurs de centrage et les protections de points de pincement. Les exportations marquées CE doivent également satisfaire la directive Machines 2006/42/CE pour la protection des opérateurs.
Combien coûte une presse à filtres de 2 tonnes ?
Une presse à filtres de 2 tonnes de matières sèches par jour se situe généralement dans la fourchette d'investissement compacte à standard, souvent proche d'un châssis 2 bandes de 1,0 à 1,5 m plutôt que d'une grosse unité industrielle 3 bandes. L'investissement pour un système 2 bandes de 1,5 m se situe typiquement vers 100 000 $, tandis qu'un châssis 3 bandes haute performance de largeur équivalente peut atteindre environ 200 000 $. Pour une vision d'ensemble, rapprochez ces chiffres d'une analyse coûts du traitement des eaux usées et du guide associé coût et prix d'une presse à bandes en 2026 : tarification B2B, ROI et guide de spécifications. Les acheteurs qui comparent le coût d'une presse à bandes pour une STEP de 0,5 mgp à 2 % de solides doivent dimensionner sur la charge en solides (kg/h/m), et non sur le seul débit hydraulique nominal.
Le coût d'exploitation se situe généralement entre 0,50 et 2,00 $ par m³ de boue traitée. Le polymère représente 40 à 60 % de l'OPEX ; l'énergie reste souvent sous 0,20 $ par m³. Les bandes durent environ 2 000 à 6 000 heures de fonctionnement ; un changement de bande de 2,0 m coûte typiquement 8 000 à 15 000 $ main-d'œuvre comprise, et la maintenance d'une presse à filtres suit sa propre check-list pour que les interventions de presse à plaques ne soient pas transposées au centrage de bande. Lorsque les frais de mise en décharge dépassent 100 $ par tonne, un gâteau plus sec en 3 bandes peut l'emporter sur le coût total de possession malgré un CAPEX plus élevé.
| Poste de coût | Repère annuel (USD) | Coût par m³ traité |
|---|---|---|
| Produits polymères | 15 000 – 45 000 $ | 0,20 – 1,00 $ |
| Consommation énergétique | 2 500 – 6 000 $ | 0,05 – 0,20 $ |
| Main-d'œuvre et exploitation | 8 000 – 18 000 $ | 0,10 – 0,30 $ |
| Maintenance et bandes | 5 000 – 12 000 $ | 0,05 – 0,20 $ |
| OPEX total | 30 500 – 81 000 $ | 0,40 – 1,70 $ |
Le temps de retour se situe généralement entre 2 et 5 ans, et peut approcher 18 mois lorsque les frais de transport dominent. Un gain de 1 % de siccité fait souvent économiser plusieurs dizaines de milliers de dollars par an sur les sites à fort volume, à dose de polymère stable. Sur les projets que nous chiffrons, la plage de 2 à 5 ans ne se rapproche de 18 mois que lorsque les frais de mise en décharge dépassent 100 $ par tonne.
Utilisez les spécifications d'une presse à bandes pour la déshydratation des boues comme un cahier des charges fonctionnel, et non comme une unique cellule de catalogue. Certains dossiers d'achat portent encore la requête mal orthographiée « belt filrer press selection gaude » ; traitez cette requête comme ce même cahier des charges — solides d'alimentation, objectif de siccité au contrat de transport et largeur de bande.
Liste de sélection : (1) mesurez le %MES d'alimentation et le pic de débit en m³/h ; (2) fixez l'objectif de %MS du gâteau à partir du contrat d'élimination ; (3) confirmez la concentration en MES du filtrat dans l'autorisation NPDES ; (4) choisissez entre 2 bandes et 3 bandes selon les objectifs de polymère et de siccité ; (5) vérifiez le matériau de bande vis-à-vis du pH et des solvants ; (6) prévoyez l'eau de lavage à 50 à 100 L/min par mètre de largeur de bande à 5 à 7 bar ; (7) budgétez la durée de bande à votre consigne de tension. HydropureWater peut dimensionner une presse à partir de votre échantillon de boue et de votre cahier des charges si vous souhaitez une vérification ferme côté hydraulique et charge en solides.
À qui s'adresse ce contenu : ingénieurs d'exploitation et équipes EPC sélectionnant une déshydratation continue pour des boues municipales ou industrielles à siccité moyenne. À qui s'adresser ailleurs : projets exigeant un gâteau à plus de 35 % MS en une étape, ou normes d'eau ultra-pure/semi-conducteurs. Étape suivante : figez les solides d'alimentation, l'objectif de MS et les limites de filtrat dans l'autorisation, puis comparez une offre 2 bandes et une offre 3 bandes sur la même base kg/h/m, ou transmettez le cahier des charges via la revue de spécification de déshydratation des boues.
Questions fréquentes
Quelle est la durée de vie typique d'une bande filtrante ?
Une bande polyester de qualité en service municipal dure généralement entre 3 000 et 6 000 heures de fonctionnement. Les services industriels abrasifs, comme les mines ou le lavage de sable, peuvent réduire cette durée à environ 2 000 heures. Une pression d'eau de lavage à 6 bar ou plus et un centrage correct prolongent davantage la durée de bande que des hausses de tension ponctuelles. Inspectez l'usure des jonctions et l'effilochage des bords à chaque arrêt programmé pour remplacer les bandes avant qu'une déchirure n'arrête la ligne.
Quelle siccité attendre par rapport à une centrifugeuse ?
Les presses à bandes atteignent typiquement 18 à 30 % de siccité sur des boues bien conditionnées, tandis que les centrifugeuses atteignent souvent 25 à 35 % à alimentation comparable. Les presses à bandes consomment généralement 0,2 à 0,5 kWh/m³ contre environ 1,0 à 2,0 kWh/m³ pour les centrifugeuses, avec une maintenance courante plus simple. Choisissez une centrifugeuse lorsque le contrat d'évacuation impose la fourchette haute de siccité ; gardez la presse à bandes lorsque l'énergie, le polymère et le coût des pièces de rechange dominent le coût du cycle de vie.
Une presse à bandes peut-elle traiter une boue huileuse ?
Oui, une boue huileuse peut être déshydratée sur presse à bandes lorsque le conditionnement et le lavage sont conçus pour l'huile. L'huile tend à colmater les pores de la maille ; les installations combinent donc coagulants, polymères à forte charge et lavage haute pression continu de la bande. Pilotez une courbe de dose sur votre résidu réel avant de figer la trame et l'espacement des buses de lavage. Les sites pétrochimiques et agroalimentaires suivent couramment cette voie tant que l'objectif de siccité reste dans le milieu de la plage des 20 % MS.
Quel débit d'eau de lavage une presse à bandes nécessite-t-elle ?
Une presse à bandes requiert typiquement 50 à 100 litres d'eau de lavage par minute par mètre de largeur de bande. Délivrez cette eau à 5 à 7 bar pour que les jets évacuent polymère et fines hors de la maille. Une pression insuffisante laisse des panneaux colmatés qui élèvent la concentration en MES du filtrat et réduisent la charge en solides effective. Mesurez l'eau de lavage séparément de l'eau de procédé pour que les opérateurs détectent l'usure des buses avant que la qualité du gâteau ne dérive.
La partie 503 fixe-t-elle un seuil fédéral de siccité pour le gâteau de presse à bandes ?
Non, la partie 503 ne fixe pas d'exigence de siccité que le gâteau d'une presse à bandes devrait atteindre. Les options de réduction de l'attractivité vectorielle par séchage du 40 CFR 503.33(b)(7) et (b)(8) exigent au moins 75 % ou 90 % de matières solides, soit des niveaux obtenus par séchage thermique, et non par presse à bandes. Les critères microbiologiques de classe B relèvent d'autres dispositions de la partie 503, et la qualité du filtrat retourné est définie par chaque autorisation NPDES.