Un filtre-presse à bandes extrait l'eau libre et interstitielle grâce à deux zones de filtration : le drainage par gravité, puis la pression mécanique exercée par une zone de coin et des rouleaux haute pression. Les charges industrielles qui répondent bien au conditionnement atteignent souvent 30–55 % de matières sèches (MS). De nombreux biosolides municipaux finissent plus bas. Des vitesses différentielles de bandes de 0,5–5 m/min ajoutent un cisaillement qui favorise la libération d'eau. Le dosage de polymère se situe couramment dans la plage 0,5–3 kg/tonne MS sur les lignes industrielles.
Que permet la déshydratation sur filtre-presse à bandes ?
La déshydratation sur filtre-presse à bandes transforme une boue diluée en un gâteau manipulable par drainage gravitaire, puis par compression entre bandes. Les biosolides municipaux finissent souvent autour de 12–44 % MS. Beaucoup de gâteaux industriels atteignent environ 30–55 % MS lorsque le dosage de polymère et la pression des rouleaux sont adaptés à la charge. La capture des solides reste élevée tant que la floculation et le lavage des bandes restent maîtrisés.
Les ingénieurs de station retiennent la déshydratation sur filtre-presse à bandes lorsque le débit continu d'environ 5–50 m³/h compte davantage que la siccité maximale du gâteau. Les presses à plateaux en batch l'emportent encore lorsque les frais d'élimination pénalisent chaque tonne humide. La consommation d'énergie sur bandes en continu est couramment citée à 0,2–0,5 kWh/m³ de boue traitée en service municipal normal.
Pourquoi la siccité du gâteau varie sur bandes industrielles
Le défaut de guidage des bandes et une floculation inadaptée sont à l'origine de 30–40 % des arrêts non planifiés en déshydratation industrielle, et produisent souvent une bouillasse plutôt qu'un gâteau empilable. Un responsable d'usine agroalimentaire voit typiquement sa siccité fluctuer entre 25 % et 40 % MS d'un jour à l'autre, malgré une boue d'entrée stable. Cette variabilité traduit rarement une défaillance de la boue elle-même ; elle provient d'une mauvaise maîtrise des paramètres mécaniques et chimiques de la presse.
Les causes racines se regroupent en trois domaines. Le dosage de floculant sort de la plage 0,5–3 kg/tonne MS. La tension des bandes dérive au-delà de ±10 % et canalise la pression. Les rouleaux se désalignent au-delà d'une tolérance de 1 mm. Quand ces paramètres dérivent, la structure du floc s'effondre prématurément et piège l'eau interstitielle. Les modèles de coûts considèrent qu'une baisse de seulement 10 % de siccité représente un surcoût d'élimination d'environ 8–12 $ par tonne de gâteau humide, lié à la masse d'eau supplémentaire. Pour une station traitant 50 tonnes de matières sèches par mois, cela représente jusqu'à 7 200 $ de perte annuelle évitable. Selon la fiche technique EPA 832-F-00-057 (septembre 2000), l'exploitation et la maintenance globales d'un filtre-presse à bandes couvrent environ 80–200 $ par tonne sèche de solides ; la siccité et la maîtrise du polymère dominent donc le coût de possession.
Deux zones dans un filtre-presse à bandes : gravité et pression
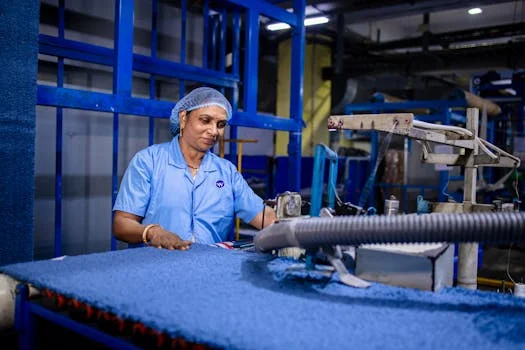
Les deux zones d'un filtre-presse à bandes fonctionnent en série : le drainage gravitaire retire d'abord l'eau libre, puis un train de pression comprime le gâteau. Selon l'EPA 832-F-00-057 (2000), la zone gravitaire doit élever les solides d'environ 5–10 points avant la fermeture des bandes, après conditionnement au polymère. À une vitesse de bande de 1–3 m/min sur un tablier gravitaire de 1–3 mètres, de nombreuses charges passent d'une boue diluée à environ 5–10 % MS avant le début de la zone de coin.
La zone basse pression exploite l'enroulement des bandes autour de rouleaux de grand diamètre (200–400 mm), créant un gradient de pression de 50–200 kPa. La teneur en MS y monte à 20–30 %. La zone haute pression finale comporte 3–8 rouleaux de diamètres décroissants (150–300 mm). À mesure que le diamètre diminue, la pression monte jusqu'à 300–600 kPa, poussant les gâteaux coopératifs vers une siccité finale de 40–55 % MS. Une vitesse différentielle de 0,5–5 m/min entre bande supérieure et bande inférieure induit un cisaillement qui réaligne les particules et peut libérer 15–25 % d'eau de plus que la pression seule (références Alfa Laval ASH). La plupart des bandes industrielles sont en polyester ou polypropylène, avec des porosités de 10–50 μm et une résistance à la traction de 200–400 N/cm pour supporter ces efforts.
| Zone de déshydratation | Mécanisme mécanique | Plage de pression (kPa) | Solides visés (% MS) | Temps de séjour typique |
|---|---|---|---|---|
| Drainage gravitaire | Charge hydrostatique / porosité | 0 - 5 | 5 % - 15 % | 30 - 90 secondes |
| Coin (basse pression) | Convergence des bandes sous tension | 50 - 200 | 15 % - 30 % | 20 - 45 secondes |
| Zone haute pression | Compression par rouleaux en S | 300 - 600 | 30 % - 55 % | 45 - 120 secondes |
| Zone de cisaillement | Vitesse différentielle des bandes | Variable | +15 % d'efficacité | Continu |
Physique des zones de pression : diamètre de rouleau et tension de bande
La pression effective (P) sur un gâteau de boue vaut la tension de bande (T) divisée par le rayon du rouleau (R), soit P = T/R. Les petits rouleaux (par exemple 150 mm) génèrent une pression nettement plus élevée (jusqu'à 600 kPa) que les grands rouleaux, mais offrent un temps de contact plus court. À l'inverse, les grands rouleaux (400 mm) procurent un temps de contact de 1,5–2,5 secondes à des pressions plus basses (200 kPa), nécessaires à la stabilisation initiale du gâteau avant les stades de fort cisaillement.
Pour une répartition uniforme de la pression, la tension de bande doit être rigoureusement maintenue entre 50–150 N/cm, avec une tolérance de ±10 %. Si la tension est inégale, la surface de contact devient irrégulière. Un angle d'enroulement de 10–30° est la valeur standard industrielle. L'expérience terrain montre qu'un désalignement de rouleau supérieur à 1 mm peut réduire l'uniformité de pression de 25 %, créant des zones humides et une usure des bords de bande. La séquence des rouleaux doit élever la pression progressivement, en réduisant le rayon des rouleaux pour éviter que la boue ne soit expulsée latéralement.
| Diamètre du rouleau (mm) | Pression appliquée à 100 N/cm de tension (kPa) | Temps de contact (à 2 m/min) | Rôle technique |
|---|---|---|---|
| 400 mm | 250 kPa | 2,4 secondes | Stabilisation initiale du gâteau |
| 300 mm | 333 kPa | 1,8 secondes | Déshydratation intermédiaire |
| 200 mm | 500 kPa | 1,2 secondes | Extraction d'eau haute pression |
| 150 mm | 667 kPa | 0,9 secondes | Finition du gâteau / siccité maximale |
Conditionnement des boues : la variable cachée des filtres-presses à bandes
La consommation de floculant représente 30–45 % du coût total de cycle de vie d'un filtre-presse à bandes, ce qui en fait la variable opérationnelle la plus critique. Pour les boues municipales, un polyacrylamide cationique (PAM) est généralement utilisé pour neutraliser la charge négative des particules organiques. Les boues industrielles, comme les hydroxydes métalliques, nécessitent en revanche un PAM anionique. Les anciens guides de station utilisaient une fenêtre de dosage de 0,5–3 kg/tonne MS. Selon l'EPA 832-F-00-057 (2000), la plage de polymère s'étend de 1–10 g/kg MS selon la classe de boue. Les boues primaires brutes se situent souvent à 1–5 g/kg. Les boues activées difficiles se rapprochent de la borne haute.
L'intensité de mélange compte autant : un gradient de vitesse G de 500–1 000 s⁻¹ pendant 10–30 secondes est requis pour obtenir une taille de floc optimale de 1–3 mm. Le surdosage est une erreur fréquente ; s'il peut gagner 2–5 points de siccité, il alourdit l'OPEX de 3–7 $ par tonne sèche et peut entraîner un colmatage des bandes. Les installations modernes recourent à un système automatisé de dosage de floculant piloté par automate pour ajuster en temps réel l'injection chimique selon le débit d'entrée. Comprendre comment les clarificateurs DAF prétraitent les boues avant filtre-presse est essentiel : un prétraitement efficace peut réduire la demande en polymère jusqu'à 20 % en éliminant huiles et graisses qui gênent la floculation.
| Type de boue | Polymère recommandé | Plage de dosage (kg/tonne MS) | Siccité attendue (% MS) |
|---|---|---|---|
| Boue municipale (primaire) | PAM cationique forte charge | 1,0 - 2,0 | 25 % - 35 % |
| Boue municipale (digérée) | PAM cationique charge moyenne | 2,0 - 4,0 | 18 % - 25 % |
| Hydroxyde métallique | PAM anionique / coagulant | 1,5 - 3,0 | 35 % - 50 % |
| Papier et pâte | PAM cationique faible charge | 0,5 - 1,5 | 30 % - 45 % |
Filtre-presse à bandes vs filtre-presse à plateaux : spécifications pour boues industrielles
Les filtres-presses à bandes en continu consomment typiquement 0,2–0,5 kWh/m³ de boue traitée ; ils offrent un débit plus élevé mais une siccité de pointe inférieure aux presses à plateaux en batch. Pour les applications municipales à fort débit (5–50 m³/h), le filtre-presse à bandes est la référence grâce à son CAPEX plus bas et à son fonctionnement continu. En revanche, pour les flux industriels dangereux ou à faible débit où les coûts d'élimination sont extrêmes, un filtre-presse à plateaux pour boues dangereuses peut se justifier. Les presses à plateaux atteignent 30–45 % MS même sur des boues difficiles, là où un filtre à bandes peine à dépasser 30 % sur la même boue sans consommation chimique excessive.
Les profils de maintenance diffèrent sensiblement. Un filtre-presse à bandes demande un lavage hebdomadaire des bandes et un alignement mensuel des rouleaux pour éviter les défauts de guidage. Une presse à plateaux impose un nettoyage quotidien des plateaux et un remplacement annuel des membranes. La comparaison TCO 2026 entre filtre-presse à bandes et à plateaux aide les exploitants à décider en connaissance de cause. Pour la plupart des modernisations industrielles sur boues non dangereuses, le filtre à bandes reste le choix de meilleur ROI grâce à son fonctionnement automatisé et continu.
| Caractéristique | Filtre-presse à bandes (BFP) | Filtre-presse à plateaux (PFP) |
|---|---|---|
| Mode de fonctionnement | Continu | Batch |
| Débit | 5 - 50 m³/h | 1 - 10 m³/h |
| Consommation énergétique | 0,2 - 0,5 kWh/m³ | 0,1 - 0,3 kWh/m³ |
| Besoin en main-d'œuvre | Faible (automatisé) | Élevé (manuel / semi-auto) |
| Maintenance | Lavage bandes, alignement | Nettoyage plateaux, remplacement toiles |
Diagnostic de base d'un filtre-presse à plateaux
Le diagnostic d'un filtre-presse à plateaux commence par le colmatage des toiles, le remplissage incomplet ou le tassement irrégulier des chambres, lorsque la clarté du filtrat chute ou que la durée de cycle s'allonge. Vérifiez la siccité de l'alimentation, l'état de la pré-couche ou du polymère, et l'intégrité des toiles avant d'augmenter les consignes de pression. Si les cycles manquent encore la siccité cible sur des gâteaux collants ou dangereux, un filtre-presse à plateaux pour déshydratation des boues spécialisé surpasse souvent un filtre à bandes sur ces charges.
Quel est le coût d'un filtre-presse à bandes pour une station d'épuration de 0,5 MGD ?
Le coût d'un filtre-presse à bandes pour une station d'épuration de 0,5 MGD avec une alimentation à environ 2 % MS dépend davantage de la largeur de bande, des heures de service, du polymère et des frais d'enlèvement du gâteau que de la capacité hydraulique nominale. Selon l'EPA 832-F-00-057 (2000), le CAPEX constructeur avoisinait alors 47 500 $ pour une bande de 0,5 m (~500 lb sec/h). Une bande de 1,5 m (~1 625 lb sec/h) valait environ 115 000 $ à 5 % MS. Ces chiffres excluent l'installation et les auxiliaires. La même fiche note que la déshydratation mécanique peut ne pas être la voie la plus économique pour les stations de moins de 4 MGD ; un site de 0,5 MGD doit donc comparer lits de séchage et déshydratation externalisée avant d'acheter de l'acier.
À 2 % MS, la charge hydraulique augmente pour une même masse sèche ; l'opérateur ralentit alors la bande ou l'élargit pour protéger le drainage gravitaire. L'exploitation et la maintenance déclarées par l'EPA de 80–200 $ par tonne sèche incluent déjà polymère, main-d'œuvre, eau de lavage et énergie. Les tableaux de dimensionnement détaillés et le langage normatif figurent sur la page sœur guide de sélection et spécifications du filtre-presse à bandes lorsque vous avez besoin d'un libellé de spécification plutôt que de la physique des zones.
Comment adapter les spécifications du filtre-presse à votre boue
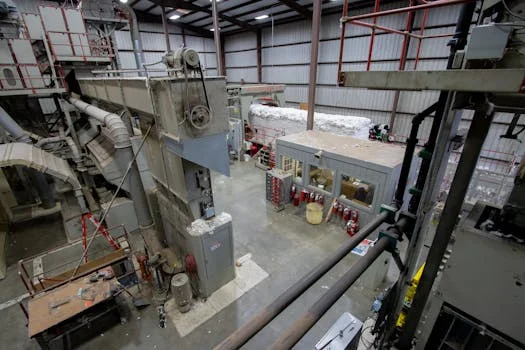
Sélectionner un filtre-presse à bandes sans essai pilote ni jar-test polymère laisse la siccité au hasard. Utilisez cette check-list avant de figer une commande :
- Mesurez le % MS, les matières volatiles, les huiles et graisses, ainsi que les sables pouvant endommager les bandes.
- Réalisez des jar-tests polymère entre 0,5 et 3 kg/tonne MS, puis confirmez sur bande pilote louée ou prêtée par un fournisseur.
- Dimensionnez la largeur de bande sur la charge en matières sèches (kg MS/h·m), pas uniquement sur le MGD de la station.
- Spécifiez la longueur du tablier gravitaire, le nombre et le diamètre des rouleaux, ainsi que la régulation de tension (±10 %).
- Exigez le lavage automatique, le guidage automatique et un accès aisé au changement de bande de secours.
- Modélisez le coût d'élimination au cas actuel et au cas à −10 % de siccité.
- Comparez le service continu sur bandes au cycle en batch sur plateaux lorsque le gâteau doit dépasser ~30 % MS sur boue dure.
À qui s'adresse ce guide : aux EPC et ingénieurs de station choisissant une déshydratation continue sur boues municipales ou industrielles non dangereuses. À qui il ne s'adresse pas : sites nécessitant un gâteau très sec sur solides huileux ou dangereux, ou stations de moins de ~4 MGD pouvant encore recourir économiquement aux lits de séchage. Prochaine étape : transmettez la siccité d'alimentation et la siccité cible du gâteau pour vérifier un point de fonctionnement et une plage de polymère avant de figer les plans d'implantation.
Questions fréquentes
Quelles sont les deux étapes principales de déshydratation sur filtre-presse à bandes ?
Les deux zones principales sont le drainage gravitaire et la pression mécanique. Le drainage gravitaire retire l'eau libre à travers une bande poreuse avant que les bandes ne se ferment. La pression s'établit ensuite dans une zone de coin, suivie d'un train de rouleaux haute pression qui élève encore la siccité du gâteau. Le cisaillement issu d'une légère différence de vitesse entre bandes améliore la libération d'eau au-delà de la simple compression statique.
Quelle siccité un filtre-presse à bandes peut-il atteindre ?
De nombreux gâteaux industriels se situent entre 30 % et 55 % MS lorsque la boue répond bien au polymère et aux rouleaux haute pression.
Quelle quantité de polymère exige la déshydratation sur filtre-presse à bandes ?
Les consignes industrielles courantes se situent près de 0,5–3 kg/tonne MS, surtout sur charges coopératives. L'EPA 832-F-00-057 indique des plages municipales plus larges de 1–10 g/kg MS selon le type de boue, avec une boue primaire généralement à 1–5 g/kg et des boues activées difficiles plus élevées (EPA, 2000). Le surdosage peut colmater les bandes et alourdir l'OPEX de plusieurs dollars par tonne sèche.
Quand choisir une presse à plateaux plutôt qu'une presse à bandes ?
Choisissez une presse à plateaux lorsqu'un service en batch est acceptable et que le coût d'élimination valorise chaque point de siccité supplémentaire sur boue difficile ou dangereuse. Les filtres à bandes conviennent aux services continus de 5–50 m³/h avec peu de main-d'œuvre. Les presses à plateaux conviennent aux flux de 1–10 m³/h exigeant 30–45 % MS sans consommation chimique extrême.
Quelles causes produisent des zones humides et des défauts de guidage ?
Les zones humides et défauts de guidage résultent généralement d'une tension irrégulière au-delà de ±10 %, d'un désalignement de rouleau supérieur à 1 mm environ, ou d'une floculation défaillante qui inonde la zone gravitaire. Corrigez d'abord le dosage de polymère et le lavage des bandes, puis réalignez les rouleaux et retendez les deux bandes. Une usure persistante des bords signale un canalage de pression qui dégradera aussi la siccité moyenne.