Quelle filière de traitement convient aux eaux usées industrielles de Pune ?
Les industriels de Pune traitent généralement les eaux usées à forte DCO au moyen d’une filière avec maîtrise à la source. Le procédé égalise les débits variables, élimine les matières en suspension, les huiles, les graisses et les flottants, puis réduit la charge organique biodégradable par traitement biologique. Les effluents sont ensuite décantés. Les flux à forte concentration peuvent nécessiter une séparation, une correction du pH ou un procédé biologique étagé. La FAD convient lorsque les matières en suspension, les huiles et graisses et les matières colloïdales gênent le traitement. En 2026, les projets de réutilisation peuvent ajouter un BRM ou un traitement tertiaire. Les boues sont séparées et déshydratées. Le dimensionnement final des équipements doit reposer sur les débits, la DCO, la DBO, les MES, les huiles et graisses, le pH et les eaux de rejet mesurés, ainsi que sur les conditions d’autorisation du MPCB.
Les eaux usées industrielles sont des eaux de production dont le débit et la composition varient selon le cycle d’exploitation de l’usine. Une valeur élevée de DCO révèle une charge organique, mais ne détermine ni la biodégradabilité, ni la charge hydraulique, ni les exigences de séparation des solides, ni la norme de rejet. Le dimensionnement doit donc relier le profil mesuré des influents à l’objectif de traitement. La concentration en DCO seule ne suffit pas à choisir un réacteur biologique.
Le livre blanc Urban Wastewater Scenario in India, publié en août 2022 par NITI Aayog, présente les traitements primaire, secondaire et tertiaire comme la hiérarchie de base. Pour les flux industriels à forte DCO, cette hiérarchie nécessite des contrôles supplémentaires. Il faut séparer les sources, égaliser les débits, éliminer les huiles et graisses, puis protéger les équipements biologiques contre les charges de choc.
- Caractériser chaque flux de production et séparer les rejets incompatibles.
- Égaliser le débit accepté et corriger le pH lorsque nécessaire.
- Déverser les eaux usées sur un crible et éliminer les solides, les flottants et les huiles et graisses.
- Utiliser la FAD ou la clarification lamellaire pour protéger l’étape biologique.
- Réduire les matières organiques biodégradables par un procédé biologique correctement chargé.
- Décanter les solides biologiques et acheminer les boues vers leur traitement et leur déshydratation.
- Ajouter une filtration, des membranes, une désinfection ou tout autre traitement tertiaire selon les exigences du rejet.
L’électrocoagulation est une méthode documentée d’élimination de la DCO, évaluée avec des électrodes en aluminium ou en fer dans l’article de l’International Journal of Advanced Research intitulé COD Removal from Municipal Wastewater Using Electrocoagulation by Different Al/Fe Electrodes. Elle doit donc être considérée comme une option spécifique à tester sur les effluents réels, et non comme l’installation par défaut pour toutes les eaux usées industrielles.
La filière finale doit tenir compte de la catégorie d’autorisation applicable du MPCB, du milieu récepteur et de la destination du rejet. Le guide d’achat et d’ingénierie des stations de traitement des eaux usées industrielles à Pune fournit un cadre plus large pour cette sélection spécifique au site.
| Étape de décision | Éléments justificatifs requis | Livrable d’ingénierie |
|---|---|---|
| Maîtrise à la source | Inventaire des flux et planning de production | Stratégie de séparation, de dérivation et d’égalisation |
| Traitement primaire | Données de débit, de solides, d’huiles et graisses et de contaminants du procédé | Choix du crible et de la FAD ou de la clarification |
| Traitement biologique | DCO, DBO, biodégradabilité, nutriments et profil hydraulique | Type de procédé, base de charge et besoins d’aération |
| Traitement tertiaire et réutilisation | Usage prévu et exigences du circuit de réception | Plan de filtration, de BRM, de désinfection et de validation |
| Résidus et transfert | Caractéristiques des boues et critères d’acceptation | Matrice des responsabilités pour le traitement, la déshydratation, le suivi et la gestion |
Caractériser les eaux usées avant de choisir les équipements
Un seul résultat d’analyse ne permet pas de dimensionner une station de traitement des eaux usées industrielles pour un flux de production variable selon les équipes, les campagnes ou les cycles de nettoyage. L’acheteur doit prévoir un plan d’échantillonnage dans le temps couvrant la production normale, les pointes, les arrêts, les périodes d’inactivité et les rejets d’eau de purge. Chaque échantillon doit être identifié par sa date, son heure, l’état de production et le point de prélèvement.
Mesurez le débit, la DCO, la DBO, les MES, les huiles et graisses, le pH, la température, les nutriments et les contaminants propres au procédé de fabrication. La proposition doit préciser les bases de mesure et les unités avant toute comparaison des équipements. Elle doit également distinguer, si nécessaire, la DCO totale de la DCO filtrée. Les fractions dissoute et particulaire déterminent la part de charge traitée par voie biologique ou par séparation physique.
Une DCO élevée doit être classée comme facilement biodégradable, lentement biodégradable ou non biodégradable. La revue Sustainability intitulée Integrated Management of Industrial Wastewater in the Food Sector, publiée en 2023, indique que les effluents de transformation alimentaire peuvent contenir des concentrations considérables de protéines et de lipides. La récupération à la source ou le traitement biologique peuvent donc être envisagés. Cela ne démontre toutefois pas la biodégradabilité du rejet d’une usine donnée.
Les données de débit en production et pendant les périodes d’inactivité sont aussi importantes que la concentration moyenne. Une station dimensionnée sur la DCO moyenne, mais exposée à des rejets brefs à forte concentration, peut subir un choc biologique. Un bassin tampon fondé uniquement sur le débit moyen risque de ne pas contenir la pointe réelle. La comparaison entre le BRM et les boues activées classiques doit donc reposer sur la même base d’influents et la même base hydraulique.
| Donnée requise | Question de conception | Impact sur le choix |
|---|---|---|
| Débit et planning de production | Quels sont les débits de pointe, moyens, d’inactivité et de purge ? | Détermine l’égalisation et la charge hydraulique |
| DCO et DBO | Quelle part de la charge organique est biodégradable ? | Détermine la charge du procédé biologique et les essais nécessaires |
| MES et huiles et graisses | Quelle quantité de matière doit être éliminée physiquement ? | Détermine les besoins de criblage, de FAD ou de clarification |
| pH et température | Le flux nécessite-t-il une correction ou un contrôle thermique ? | Détermine le dosage de réactifs et les conditions biologiques |
| Nutriments | L’azote et le phosphore sont-ils suffisants et équilibrés ? | Détermine les besoins nutritifs du procédé biologique |
| Contaminants du procédé | Certains composés sont-ils inhibants, toxiques ou non biodégradables ? | Détermine la séparation ou l’élimination spécialisée |
| Eaux de purge et de nettoyage | Les flux concentrés ou incompatibles peuvent-ils être dérivés ? | Détermine les commandes de sécurité et le dimensionnement des bassins |
Égaliser les débits et protéger le procédé biologique
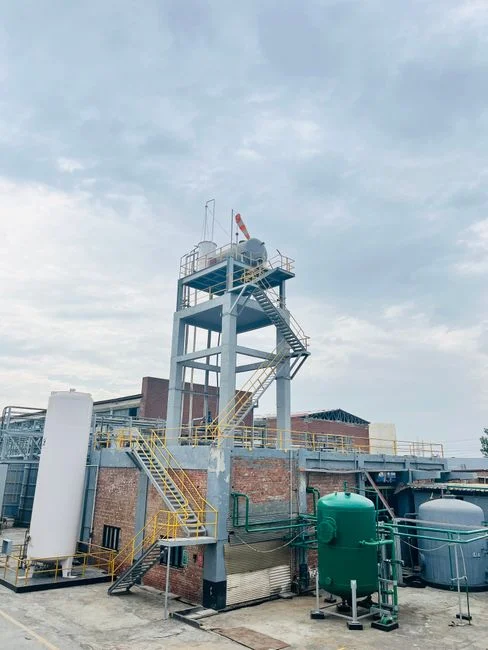
L’égalisation est l’étape de contrôle qui sépare le réacteur biologique des variations de débit de production et des pics de DCO. Le mélange évite les dépôts locaux. L’aération permet de contrôler les odeurs et la demande d’oxydation. Une mise à disposition contrôlée assure au traitement biologique une charge plus stable. Le volume utile et le contrôle de sortie doivent être établis à partir des débits de production et d’inactivité mesurés, et non d’une moyenne journalière supposée.
La séparation doit intervenir avant l’introduction de flux incompatibles dans une station commune. Le registre de séparation doit identifier l’unité source, le responsable, la composition, le débit, les combinaisons autorisées, le point de dérivation d’urgence et la procédure de mise à disposition. L’égalisation peut redistribuer une charge de choc, mais ne rend pas un flux non biodégradable ou inhibant acceptable pour un traitement biologique.
Lorsque l’ajout de réactifs doit être reproductible, un dosage commandé par automate programmable assure une séquence définie pour la correction du pH, le coagulant, le flocculant ou les produits chimiques spécialisés. Le système de dosage automatique de réactifs chimiques doit être évalué dans le périmètre de conduite du procédé. L’évaluation couvre l’étalonnage, le fonctionnement en service et les dispositions de sécurité.
L’élimination biologique de la DCO et de la DBO dépend d’une aération suffisante, d’un équilibre nutritif, d’une biomasse active, de conditions de rétention adaptées et d’une charge hydraulique stable. Amalgam Biotech cite les populations microbiennes faibles ou inactives, le déséquilibre nutritif, le foisonnement des boues, le moussage et la mauvaise décantation parmi les causes d’une performance instable de la station. Ses services comprennent le diagnostic, l’optimisation du dosage, la stabilisation du procédé et le dépannage.
Les produits biologiques et les additifs de procédé soutiennent donc le réacteur. Ils ne remplacent ni la caractérisation des influents, ni l’égalisation, ni la correction des nutriments, ni la vérification du transfert d’oxygène et du mélange. Un volume nominal de réacteur peut rester inadapté si la charge est excessive ou si la population microbienne n’est pas maintenue.
Choisir la FAD ou la clarification selon la charge en solides
La FAD constitue le meilleur candidat pour le traitement primaire lorsque les flottants, les huiles et graisses, les matières en suspension ou les matières colloïdales sont importants. Une séparation rapide protège alors les équipements biologiques en aval. Un système industriel de FAD pour le prétraitement des eaux à forte DCO doit être évalué selon les caractéristiques des eaux usées, les variations hydrauliques, les boues récupérées et les exigences de commande.
Les spécifications FAD de HydropureWater couvrent 4–300 m³/h pour 13 modèles standard. Elles décrivent une technologie à microbulles avec écumage automatique. Il s’agit de caractéristiques produit, et non de performances propres au site. Le modèle choisi doit toujours correspondre au profil de débit et de solides de l’usine.
Un décanteur lamellaire convient lorsque la compacité de la séparation, la flocculation et la recirculation des boues sont prioritaires. HydropureWater indique des vitesses de charge superficielle de 20–40 m/h et jusqu’à 30 % de consommation chimique en moins pour sa configuration. La comparaison doit là encore s’appuyer sur les eaux usées réelles, la chimie de coagulation, le débit d’exploitation et le circuit de gestion des boues.
| Critère de choix | Avantage de la FAD | Avantage de la clarification lamellaire |
|---|---|---|
| Contaminant principal | Flottants, huiles et graisses, matières en suspension ou matières colloïdales | Matières en suspension flocculées nécessitant une séparation compacte |
| Récupération des solides | Récupération des boues flottées par écumage automatique | Récupération des solides décantés et recirculation des boues |
| Implantation | Comparer l’emprise du skid à la capacité de séparation requise | Comparer la hauteur du garnissage à plaques inclinées à la charge hydraulique requise |
| Utilisation de réactifs | Évaluer les besoins de coagulant, de flocculant et d’air de recirculation | Évaluer les besoins de coagulant et de flocculant selon la configuration spécifiée |
| Effet en aval | Vérifier la réduction des solides et des huiles et graisses entrant dans l’étape biologique | Vérifier la performance de séparation et de surverse avant le traitement biologique |
| Maintenance | Inspecter l’écumeur, le circuit de recirculation, les buses et les commandes | Inspecter la collecte des boues, la recirculation et l’état du garnissage |
Aucun équipement ne remplace la réduction biologique de la DCO. Le prétraitement physique élimine principalement les flottants et les solides qui surchargeraient le réacteur. Le choix doit donc reposer sur les caractéristiques mesurées des eaux usées, la capture de solides requise, l’emprise, les propriétés des boues récupérées, la consommation de réactifs, la maintenance et les besoins du traitement aval. Une affirmation générique de rendement ne suffit pas.
Réduire la DCO par voie biologique et confirmer le circuit final des effluents
L’étape biologique oxyde les matières organiques biodégradables, mais le réacteur ne peut pas être choisi à partir d’une seule valeur de DCO. La conception doit traiter les caractéristiques des influents, l’équilibre nutritif, l’aération, les conditions de rétention, l’état de la biomasse et la stabilité hydraulique. Les effluents traités nécessitent ensuite une séparation des solides avant leur rejet ou leur réutilisation.
Les boues activées ou un autre procédé biologique éprouvé peuvent convenir lorsque l’objectif de rejet et l’emprise disponible s’y prêtent. Le BRM devient pertinent lorsque l’objectif de réutilisation justifie une séparation membranaire et un contrôle plus précis des solides. Il ne supprime toutefois ni le besoin de prétraitement physique, ni celui d’une charge biologique stable.
Les spécifications BRM de HydropureWater couvrent 10–2 000 m³/jour, une filtration inférieure à 1 μm, un encombrement réduit de 60 % par rapport aux systèmes classiques et des effluents proches de la qualité requise pour la réutilisation. Il s’agit de caractéristiques produit déclarées. L’usine doit encore vérifier la compatibilité des influents, le contrôle du colmatage des membranes, le prétraitement, l’aération, les commandes, le nettoyage et les paramètres de qualité requis pour son application réelle de réutilisation.
Le traitement à la source et l’affinage pour la réutilisation restent deux décisions distinctes. Le traitement biologique peut réduire la DCO et la DBO. La filtration, la désinfection, les membranes et la validation de la qualité déterminent ensuite si l’eau convient à la réutilisation. Le système de traitement des eaux usées par BRM pour la réutilisation industrielle doit donc être évalué comme un ensemble biologique et de séparation des solides. Le système d’électrodéionisation EDI convient uniquement lorsque l’application de réutilisation prévue exige une eau déminéralisée.
Pour des eaux usées contenant des quantités importantes de sels dissous, de colorants, de micropollutants organiques ou d’autres contaminants non éliminés par le procédé biologique, ni la réduction de la DCO ni une filtration inférieure à 1 μm ne démontrent l’adéquation à la réutilisation. Le choix du circuit final doit suivre les données mesurées sur les effluents, la validation du procédé et les exigences du milieu récepteur.
Gérer les boues et vérifier les performances avant le transfert
La production de boues doit être estimée à partir de la capture observée des solides et des caractéristiques mesurées des eaux usées. Le suivi doit ensuite couvrir l’épaississement, la déshydratation, le stockage et l’élimination ou la réutilisation. Le dosage de réactifs, la correction du pH et la réaction biologique modifient tous le volume des boues, leur teneur en eau et les besoins de manipulation. Le bon de commande ne doit donc pas séparer la station principale du plan de gestion des résidus.
Les filtres-presses à plateaux et cadres de HydropureWater sont spécifiés avec des surfaces de filtration allant de 1 m² à 500 m². Ils permettent une commande manuelle, hydraulique ou entièrement automatique par automate programmable. Le filtre-presse à plateaux et cadres doit être choisi selon les solides mesurés dans l’alimentation, le mode d’évacuation du cake, le cycle d’exploitation, la disponibilité des plateaux et les besoins des opérateurs, et non selon la seule surface de filtration.
Le protocole de réception sur site et de performance doit surveiller la DCO, la DBO, les MES, le pH, les huiles et graisses, l’oxygène dissous, le volume des boues et les conditions d’exploitation pertinentes. Il doit définir les points de prélèvement, les méthodes d’analyse, les états de fonctionnement et les conséquences des résultats non conformes. Cette démarche est plus défendable que l’exigence d’un seul résultat composite non validé.
Les anomalies d’exploitation nécessitent également des réponses définies. Le fournisseur doit fournir des procédures couvrant les pics de DCO, les pertes d’huiles et graisses, la mauvaise décantation, le foisonnement des boues, les odeurs, le moussage et les débits anormaux. Ces situations d’exploitation doivent faire l’objet de responsables et d’étapes d’escalade, et ne pas rester de simples observations de mise en service.
Avant le transfert, exigez du fournisseur qu’il définisse la consommation de réactifs et d’électricité, la production attendue de boues, les pièces de rechange, la formation des opérateurs, le périmètre du système de commande, la maintenance préventive et les responsabilités de service continu. La garantie sur les équipements doit être liée à l’enveloppe des influents convenue et au protocole d’essai.
Établir une liste de contrôle des fournisseurs et de la conformité à Pune
Des devis comparables exigent le même jeu de données d’influents, la même base de débit, le même objectif de traitement et les mêmes exigences de rejet. Si chaque soumissionnaire interprète différemment le débit, la DCO ou la qualité de réutilisation, les prix ne sont pas comparables. L’offre apparemment la plus basse peut transférer le risque vers l’usine.
Demandez à chaque soumissionnaire le diagramme de procédé proposé, les calculs hydrauliques, les calculs de dimensionnement des équipements, la philosophie de commande, les garanties de performance, le protocole d’acceptation, le périmètre d’exploitation et maintenance et les références d’industries comparables. Le fournisseur doit également préciser quelle partie assume la santé biologique, le dosage de réactifs, la gestion des boues, la documentation et la coordination réglementaire.
Confirmez que le fournisseur appliquera les conditions d’autorisation applicables du MPCB et les exigences du State Pollution Control Board. Aucune limite universelle de rejet à forte DCO ne doit être inscrite dans la spécification avant d’avoir identifié la catégorie d’autorisation et le circuit de réception.
Le soutien local exige un engagement précis. Amalgam Biotech indique son adresse à Baner, Pune, dans ses informations fournisseurs de 2026. Il y propose notamment le diagnostic, l’optimisation du dosage, la stabilisation du procédé et le dépannage. La seule présence d’un fournisseur ne prouve pas sa capacité à traiter les eaux usées industrielles. Demandez le nom des personnes chargées des interventions, les modalités d’accès au site et la responsabilité relative aux problèmes biologiques.
| Point de contrôle des achats | Éléments justificatifs exigés du soumissionnaire | Décision de l’acheteur |
|---|---|---|
| Base de conception | Jeu de données d’influents signé et définition du rejet | Les offres reposent-elles sur le même périmètre ? |
| Conception du procédé | Diagramme de flux, calculs et charges des équipements | La filière proposée convient-elle aux eaux usées réelles ? |
| Performance | Garantie liée aux conditions et au protocole d'essai | Le fournisseur peut-il être tenu responsable d’un résultat auditable ? |
| Conformité | Matrice de conformité aux conditions d’autorisation et au circuit de réception | Les responsabilités et la documentation sont-elles définies ? |
| Exploitation | Consommations, production de boues, formation et périmètre de maintenance | Le cycle de vie de l’installation est-il compris ? |
| Soutien local | Contacts nommés, périmètre d’intervention et processus d’escalade | Les problèmes d’exploitation peuvent-ils être pris en charge à Pune ? |
Utilisez la référence fournie sur les limites de prétraitement industriel et la planification de l’acceptation comme source de questions pour la vérification du prétraitement. Les critères finaux de réception à Pune doivent toutefois rester propres à l’autorisation applicable et au circuit de rejet.
Questions fréquentes
Quelles informations une usine de Pune doit-elle fournir avant qu’un fournisseur puisse chiffrer précisément ses équipements ?
Fournissez un relevé de débit couvrant les périodes de production, d’inactivité et de purge. Joignez les résultats d’analyse en fonction du temps pour la DCO, la DBO, les MES, les huiles et graisses, le pH, la température et les nutriments. Précisez les contaminants propres au procédé, les conditions d’autorisation applicables et le circuit de rejet, de prétraitement des égouts ou de réutilisation. Indiquez les méthodes d’échantillonnage, les unités et si la DCO et les MES sont totales ou filtrées. Les soumissionnaires effectueront ainsi leurs calculs sur la même base.
Comment dimensionner un système de FAD pour des eaux usées à forte DCO ?
Ne dimensionnez pas la flottation à partir de la seule DCO. Exigez que la capacité de la FAD soit calculée selon le débit mesuré, les matières en suspension, les flottants, les huiles et graisses, les caractéristiques colloïdales et l’état des solides requis en aval. Le fournisseur doit montrer comment le débit de pointe, le circuit de recirculation, l’écumage, les besoins de coagulant ou de flocculant et les boues récupérées influencent le choix de l’unité.
Quand le BRM est-il préférable aux boues activées classiques ?
L’évaluation du BRM se justifie lorsque l’objectif de réutilisation exige une séparation plus précise des solides ou lorsque l’emprise disponible favorise la configuration membranaire. Exigez des références sur des eaux usées comparables, un prétraitement physique adéquat, une charge biologique stable, une aération, un contrôle du colmatage, un accès pour le nettoyage et une validation locale des paramètres de réutilisation. La comparaison supplémentaire entre le BRM et les boues activées classiques doit utiliser les mesures de l’alimentation de l’usine, et non une affirmation de catalogue.
Comment comparer le prix, le service local et les essais de réception des fournisseurs ?
Comparez le périmètre complet : équipements, génie civil, réactifs, électricité, soutien biologique, gestion des boues, commandes, formation, maintenance et documentation. Exigez un engagement d’accès au site et une responsabilité technique nominative. Liez ensuite le paiement ou la réception à un essai de performance convenu, réalisé dans des conditions d’exploitation définies. Le prix inférieur des équipements peut ne pas correspondre au coût total du cycle de vie si les arrêts, la gestion des boues ou les consommables sont exclus.