Comment les eaux usées de distillerie influencent le choix d’une presse
Une presse à bandes permet de déshydrater les solides séparés des eaux usées de distillerie. Elle ne doit toutefois être retenue qu’après la caractérisation des effluents et la réduction, en amont, de la charge transmise à la déshydratation. Les effluents des distilleries viticoles sont généralement acides, avec un pH de 3,5–5,0. Leur DCO est habituellement de 10 000–60 000 mg/L et ils contiennent notamment des sucres, de l’alcool, des protéines, des glucides, des lipides, des matières en suspension et des composés inorganiques (Stellenbosch University, 2007). La presse élimine l’eau de la boue séparée. Elle ne retire pas la DCO dissoute et ne remplace pas le traitement biologique, chimique ou l’élimination des solides.
Le dimensionnement doit prendre en compte les variations journalières et saisonnières importantes du débit et de la composition. Il ne doit pas reposer sur une seule condition moyenne des effluents (Stellenbosch University, 2007). Cette variabilité influence le bassin tampon, la charge biologique, la capture des solides, le dosage de réactifs et le débit de solides envoyé à la presse. Un essai sur un seul flux propre ou hors saison ne peut donc pas représenter la production de pointe sans prélèvements supplémentaires.
Le traitement en amont fait partie du cahier des charges de la presse. Il ne constitue pas une préférence indépendante. L’étude de Stellenbosch University indique que les zones humides assurent généralement un traitement secondaire et conviennent mal aux effluents à fort volume dont la DCO dépasse 5 000 mg/L (2007). Une distillerie dispose donc d’une chaîne de traitement capable de réduire la charge organique et de produire une boue séparée, conditionnée et à caractéristiques de déshydratation stables.
Pour l’évaluation de l’ensemble de la station, distinguez les effluents bruts de la boue issue du procédé en amont retenu. La DCO reste un indicateur de charge organique. La capacité de la presse dépend toutefois des solides mesurés à l’entrée du conditionnement. Il convient donc d’examiner l’traitement des eaux usées industrielles à forte DCO avant de sélectionner une déshydratation mécanique. Le guide de dimensionnement des systèmes de traitement des eaux usées industrielles fournit le cadre général de calcul des capacités.
Fonctionnement d’une presse à bandes
L’US EPA définit une presse à bandes comme un équipement retirant l’eau des résidus liquides des eaux usées. Il produit une matière non liquide appelée siccité (US EPA, septembre 2000). La déshydratation mécanique ne commence qu’après la séparation des solides du flux liquide. La presse réduit la teneur en eau de cette boue au lieu de traiter l’ensemble du débit d’effluents de distillerie.
La séquence operative est simple :
- La boue conditionnée pénètre entre deux bandes poreuses.
- Les bandes transportent la boue entre des rouleaux presseurs qui appliquent une force mécanique.
- L’eau traverse les bandes poreuses et quitte la zone de filtration.
- Les solides comprimés forment une siccité, évacuée vers le système de traitement retenu.
Cette disposition de filtration par bandes poreuses est également décrite dans la comparaison commerciale de Dubhe Water Treatment. Les presses à bandes placent la boue entre deux bandes et appliquent une pression au moyen d’une succession de rouleaux. Cette comparaison indique également une siccité typique de 20–30 %. Il s’agit d’un repère, et non d’un résultat garanti pour les boues de distillerie (Dubhe Water Treatment, date non précisée).
Plusieurs variables doivent figurer dans le manuel d’exploitation et le test de réception. Elles concernent la dose de réactifs de conditionnement, le mélange, la tension des bandes, leur alignement, leur lavage, la régularité de l’alimentation et l’évacuation de la siccité. L’alimentation doit être assez stable pour maintenir les performances de filtration. L’opérateur doit disposer de limites claires pour le conditionnement, la séquence de lavage, le démarrage, l’arrêt et la gestion d’une boue non conforme. Pour une comparaison avec une autre technique de séparation mécanique, consultez la presse filtrante à plateaux et cadres.
Établir le cahier des charges propre à la distillerie
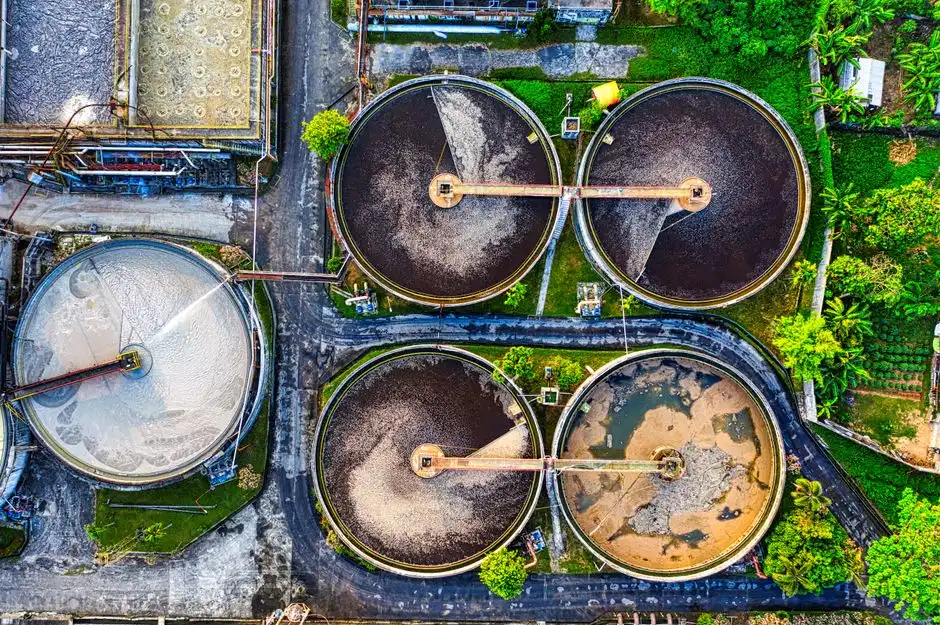
Un cahier des charges défendable pour la presse commence par le débit mesuré de solides, et non par la DCO ni une taille de machine présumée. Définissez d’abord le parcours du procédé : collecte, tamponnage, traitement biologique ou chimique en amont, clarification ou épaississement, conditionnement de la boue, pressage à bandes et gestion de la siccité. Un décanteur lamellaire peut convenir lorsqu’une séparation des solides est requise. Le système automatique de dosage de réactifs peut soutenir le procédé de conditionnement retenu. Aucun de ces équipements ne détermine la capacité de la presse sans données vérifiées sur les solides.
La caractérisation de Stellenbosch University a mesuré une DCO de 12 609–21 150 mg/L et a mis en évidence d’importantes variations dans le temps (2007). Les prélèvements doivent donc représenter les pointes de production, les périodes de faible charge, les variations saisonnières, les opérations de nettoyage et les changements de produits ou de régime. La DCO relève du dimensionnement du traitement en amont, car elle indique la charge organique. Elle ne remplace pas directement la capacité de filtration, la capture des solides ni le rendement en siccité.
| Donnée de conception | Éléments justificatifs requis | Incidence sur le choix de la presse |
|---|---|---|
| Débit des eaux usées | Débits journaliers, saisonniers et de pointe | Détermine le tamponnage et la charge du traitement en amont |
| Caractérisation des eaux usées | pH, DCO, matières en suspension et constituants pertinents | Étaie les décisions de traitement et de conditionnement |
| Boue entrant dans la presse | Concentration et débit des solides après le traitement en amont | Fournit la charge directe de déshydratation mécanique |
| Base d’exploitation | Débit de pointe des solides, heures de fonctionnement, régularité de l’alimentation et méthode de conditionnement | Détermine la capacité et les exigences d’exploitation |
| Exigence relative à la siccité | Teneur en eau admissible, mode d’évacuation et destination ultérieure | Fixe l’état requis de la siccité et le périmètre de gestion |
| Réseaux et commande | Besoin d’eau de lavage, alimentation électrique, périmètre de commande et interfaces du site | Étaie l’installation, les coûts d’exploitation et les essais de réception |
Demandez à chaque fournisseur d’indiquer sa base de conception garantie : concentration des solides à l’entrée, débit horaire de pointe des solides, heures de fonctionnement, régularité de l’alimentation, base de conditionnement, mode d’évacuation de la siccité et état acceptable du produit. La recherche fournie ne contient aucune largeur de bande, surface de filtration ou nombre de machines validés pour une distillerie. Leur publication ne serait donc pas techniquement fondée. Ces valeurs doivent être déterminées à partir du procédé vérifié, avec une exigence de répétabilité lorsque l’alimentation varie.
Comparer les presses à bandes, vis et plateaux-cadres
Aucune technologie de déshydratation n’est universellement adaptée à une distillerie. Les presses à bandes sont couramment envisagées pour les applications à fort débit et les boues variables. Les presses vis peuvent être privilégiées lorsque la consommation d’eau de lavage et l’encombrement réduit sont prioritaires (Dubhe Water Treatment, date non précisée). La comparaison indique une siccité typique de 20–30 % pour les presses à bandes. Elle précise également que les presses vis utilisent jusqu’à 90 % d’eau de lavage en moins que les presses à bandes traditionnelles. Cette affirmation comparative s’applique dans le périmètre indiqué et ne constitue pas une économie accessible à chaque installation.
| Critère de décision | Presse à bandes | Presse vis | Presse à plateaux et cadres |
|---|---|---|---|
| Principe de séparation | Boue conditionnée entre des bandes poreuses ; pression appliquée par les rouleaux | Boue conditionnée comprimée dans une zone de séparation entraînée par une vis | Boue retenue dans des compartiments et séparée à travers des plaques filtrantes |
| Comparaison publiée | Siccité typique de 20–30 % | Jusqu’à 90 % d’eau de lavage en moins que les presses à bandes traditionnelles | Surfaces de filtration de 1 m² à 500 m² |
| Principal enjeu d’exploitation | Consommation d’eau de lavage, attention de l’opérateur, bandes et pièces d’usure associées | La réduction réelle de l’eau de lavage doit être confirmée pour la charge proposée | Temps de cycle, main-d’œuvre, gestion de la siccité, besoins de lavage et périmètre d’automatisation |
| Configuration disponible | Filtration continue sur bandes et évacuation automatique de la siccité | Déshydratation continue par vis | Fonctionnement manuel, hydraulique ou entièrement automatique commandé par API |
La comparaison de Dubhe Water Treatment indique que les presses à bandes exigent davantage d’attention et d’eau de lavage que les presses vis. Elle identifie les bandes et les accessoires associés comme surfaces d’usure. Elle précise aussi que les presses vis peuvent réduire l’humidité de la siccité ou améliorer l’efficacité de l’eau de lavage dans certaines applications. Sa valeur relative ne constitue toutefois pas une garantie de performance pour une distillerie (date non précisée).
Une presse filtrante à plateaux et cadres fournit un troisième point de comparaison. Le catalogue produit vérifié recense des surfaces de filtration de 1 m² à 500 m² et des modes de fonctionnement manuel, hydraulique ou entièrement automatique commandé par API (catalogue produit vérifié HydropureWater, version actuelle 2026). Son adéquation doit toutefois être évaluée à partir du débit mesuré de solides, du temps de cycle, des effectifs, des besoins en eau et en électricité, des besoins de lavage et de la gestion de la siccité. Choisissez selon le procédé vérifié plutôt que selon une catégorie d’équipement.
Maîtriser l’eau de lavage, la qualité de la siccité et les coûts ultérieurs
La consommation d’eau de lavage doit être traitée comme une donnée de projet et une question de flux de retour. L’US EPA indique que la déshydratation des solides des eaux usées réduit leur volume résiduel et peut diminuer les coûts de stockage, de traitement, de transfert, d’utilisation finale ou d’élimination ultérieurs (US EPA, septembre 2000). Cet avantage dépend de la destination de la siccité et de sa gestion. Il ne peut pas être évalué à partir du seul prix d’achat ou de la siccité.
Exigez de chaque fournisseur le débit d’eau de lavage attendu par heure de fonctionnement et l’identification du point de retour dans le procédé. Le lavage peut empêcher l’encrassement des bandes et préserver les performances de filtration. Son besoin peut toutefois ajouter des exigences de pompage, de tuyauterie, de tamponnage et de traitement. La comparaison de Dubhe Water Treatment indique jusqu’à 90 % d’eau de lavage en moins avec les presses vis. Utilisez cette donnée pour demander une comparaison des besoins du site en eau et en électricité, sans présumer que toute la réduction comparative sera réalisée (date non précisée).
Définissez la qualité de la siccité selon les besoins de manipulation. Indiquez si elle doit être pelletable, pompable, convoyable ou adaptée à un procédé ultérieur précis. Si elle entre dans un incinérateur, une décharge, une plateforme de compostage ou un traitement biologique, le procédé receveur doit définir ses conditions d’acceptation.
Demandez une comparaison des heures opérateur, du remplacement attendu des pièces d’usure, du traitement de l’eau de lavage et des exigences d’élimination de la siccité. La recherche fournie ne fournit ni intervalle d’entretien universel, ni durée de vie des pièces d’usure, ni coût d’exploitation, ni devis pour une application de distillerie. Aucune de ces valeurs ne doit donc être présumée. Pour la préparation et le dosage des réactifs, précisez comment le système automatique de dosage de réactifs retenu s’intègre aux commandes de la presse et aux procédures de l’opérateur.
Utiliser une grille de sélection avant la commande
Toute proposition conforme doit préciser sa base de conception et les conditions de garantie des performances. N’acceptez pas une taille de machine sans les caractéristiques des solides à l’entrée, la méthode de conditionnement, le débit de pointe des solides, le programme d’exploitation et les hypothèses de régularité de l’alimentation. Demandez si l’unité proposée traite des effluents bruts ou une boue déjà traitée. Le fournisseur doit définir le traitement en amont et la base du conditionnement de la boue.
Comparez les propositions selon les mêmes critères :
- Capacité d’alimentation, capture des solides et siccité dans les conditions définies.
- Heures de fonctionnement, besoins en eau de lavage, consommation électrique et autres besoins en énergie.
- Commandes, instrumentation, stations locales, fonctionnement par API, alarmes et protections.
- Pièces d’usure, accès à la maintenance, remplacement des bandes ou accessoires et périmètre des pièces de rechange.
- Équipements d’évacuation, de collecte et de transfert de la siccité.
- Documentation, assistance à la mise en service, formation des opérateurs et protocole proposé pour les prélèvements et la réception.
L’US EPA reconnaît les presses à bandes comme équipements de déshydratation. La recherche fournie n’établit toutefois aucun seuil de performance universel pour les applications de distillerie (US EPA, septembre 2000). Les essais de réception doivent donc utiliser la charge de boue convenue. Ils doivent définir l’échantillonnage, la mesure de la capture des solides et de la siccité, ainsi que la représentation des variations d’alimentation. Ils doivent également préciser les conditions de correction ou de nouvel essai. Le guide de sélection des presses filtrantes industrielles fournit une méthode utile pour vérifier les conditions d’essai, mais la base de boue doit rester propre à la distillerie.
N’approuvez pas la sélection finale avant que le fournisseur ait examiné le schéma du procédé, les performances du traitement en amont, les propriétés attendues de la boue, le programme d’exploitation, le point de retour de l’eau de lavage, la destination de la siccité, les raccordements aux réseaux et les ressources de maintenance. La décision d’achat reste ainsi fondée sur un cahier des charges vérifiable, plutôt que sur une configuration d’équipement non étayée.
Questions fréquentes
Comment dimensionner une presse à bandes pour les eaux usées de distillerie ?
Dimensionnez la presse à partir du débit de pointe vérifié des solides, de leur concentration à l’entrée, des heures de fonctionnement, du conditionnement, de la régularité de l’alimentation et des exigences relatives à la siccité. La DCO seule ne suffit pas. Recueillez les débits journaliers et saisonniers, les matières en suspension, le pH, la DCO et les données sur les solides de la boue après traitement. L’étude de Stellenbosch University a mesuré une DCO de 12 609–21 150 mg/L et constaté d’importantes variations journalières et saisonnières (2007). Un seul échantillon moyen ne constitue donc pas une base de conception suffisante.
Quelle siccité un acheteur doit-il attendre ?
La comparaison commerciale indique une siccité typique de 20–30 % pour les presses à bandes. L’US EPA définit le produit de la presse comme une siccité non liquide.
Questions fréquentes
Comment dimensionner une presse à bandes pour les eaux usées de distillerie ?
Le dimensionnement dépend du taux de charge hydraulique en m³/h et du taux de charge en solides de la boue, en kg/h. Vous devez calculer le débit massique de matières sèches à partir d’une concentration initiale généralement comprise entre 2 % et 6 %. Appliquez ensuite un facteur de charge des bandes adapté au type de vinasse, notamment la vinasse diluée ou totale. Le dimensionnement standard suppose une vitesse de bande de 1 à 3 mètres par minute et une capacité de traitement permettant d’obtenir une siccité de 25 % à 35 % de matières totales.
Une presse à bandes ou une presse vis convient-elle mieux à un flux de boues de distillerie ?
Une presse à bandes est généralement supérieure pour les boues de distillerie abondantes, diluées et traitées en continu à haut débit. Les presses vis consomment moins d’énergie et conviennent mieux aux solides organiques fibreux ou collants à concentration initiale élevée. Les presses à bandes offrent toutefois une surface de filtration plus importante, souvent nécessaire pour gérer les fortes variations hydrauliques dans les stations de traitement des effluents de distillerie.
Quelle quantité d’eau de lavage consomme une presse à bandes par rapport à une presse vis ?
Une presse à bandes consomme généralement beaucoup plus d’eau de lavage qu’une presse vis. Elle en exige souvent 2 à 5 mètres cubes par tonne de matières sèches traitées afin de préserver la perméabilité des bandes et d’éviter le colmatage. Une presse vis utilise peu d’eau grâce à son mécanisme d’autonettoyage ou à des cycles d’arrosage intermittents. Elle convient donc davantage aux sites où la réutilisation de l’eau ou le volume rejeté constitue une contrainte d’exploitation importante.
Quelles données sur les eaux usées et les boues faut-il fournir avant de commander une presse à bandes ?
Fournissez les débits hydrauliques moyen et de pointe en m³/j, la concentration de matières en suspension en mg/L et le pourcentage de matières volatiles. Ajoutez la résistance spécifique à la filtration de la boue, le temps de succion capillaire, le pH et la DCO. Ces données permettent de spécifier correctement le système de floculation et la taille des pores des bandes selon la composition de votre sous-produit.
Une presse à bandes peut-elle traiter directement les eaux usées brutes de distillerie ?
Non. Une presse à bandes ne peut pas traiter directement les effluents bruts de distillerie. Il s’agit d’un équipement de déshydratation mécanique destiné aux boues concentrées, et non d’un dispositif de clarification de la phase liquide. Les effluents bruts doivent d’abord subir un traitement primaire et secondaire, notamment une digestion anaérobie ou une flottation à air dissous (FAD), afin de concentrer les solides à 1,5 %–2 % avant la déshydratation finale.