Quelles règles encadrent un rejet vers le réseau d’assainissement dans la zone de Tyndall AFB ?
Les usines d’équipements de transport près de Tyndall AFB respectent généralement les exigences de prétraitement grâce à une filière pilotée par l’autorisation. Elles caractérisent les eaux usées industrielles, contrôlent à la source les flux dangereux ou incompatibles, égalisent et traitent le débit combiné, puis vérifient la conformité au point de raccordement à la station d’épuration (STEP). L’EPA précise que les limites locales de la STEP sont propres au site et peuvent être numériques ou narratives, notamment sous forme de bonnes pratiques de gestion. Les normes fédérales catégorielles applicables peuvent également s’appliquer. Une filière industrielle type combine le dégrillage, l’égalisation, la flottation à air dissous pour les huiles et les matières en suspension, le contrôle du pH, la précipitation chimique des métaux, la décantation, l’affinage biologique facultatif et l’ajustement final du pH. Les limites finales doivent provenir du mécanisme de contrôle en vigueur de la STEP receveuse et de l’autorisation de l’usine, et non d’un guide de conception générique.
La limite réglementaire applicable au rejet n’est pas un seuil national générique. L’EPA définit les normes de prétraitement comme les limites de rejet de polluants applicables aux utilisateurs industriels. Les limites locales répondent aux besoins de la STEP, de ses procédés de gestion des boues et des milieux récepteurs (EPA, Pretreatment Standards and Requirements—Local Limits). Les limites applicables s’imposent au rejet en sortie de canalisation de l’utilisateur industriel, au point de raccordement au réseau de collecte de la STEP (EPA, Pretreatment Standards and Requirements—Local Limits).
Commencez par le cadre fédéral : 40 CFR Part 403 régit les exigences générales de prétraitement, et 40 CFR 403.5(c) identifie les STEP admissibles devant élaborer des limites locales (EPA, Pretreatment Standards and Requirements—Local Limits). Obtenez ensuite le mécanisme de contrôle actuel des utilisateurs industriels de la STEP desservante et l’autorisation de rejet de l’usine. Déterminez séparément si l’usine relève d’une catégorie industrielle soumise à une norme fédérale catégorielle applicable. Une comparaison fondée sur l’autorisation entre limites locales et fédérales permet de distinguer ces niveaux juridiques.
| Document ou décision | Ce qu’il établit | Question pour l’ingénieur de l’usine |
|---|---|---|
| Mécanisme de contrôle de la STEP receveuse | Limites numériques propres au site, exigences narratives, interdictions, suivi et bonnes pratiques de gestion | Quelle STEP dessert la parcelle, et le document actuel est-il intégré à l’autorisation de l’usine ? |
| Autorisation de prétraitement de l’usine | Point de rejet approuvé, flux autorisés, suivi, déclaration et conditions de conformité | Le point de rejet autorisé correspond-il au raccordement physique au réseau ? |
| Norme fédérale catégorielle | Exigences fondées sur la technologie applicables aux utilisateurs industriels catégoriels admissibles | La fabrication et la classification des eaux usées de l’usine satisfont-elles la définition de la catégorie ? |
| Caractérisation des eaux usées | Concentrations mesurées, masses, variabilité du débit et chimie des flux | Quelle opération unitaire chaque charge mesurée justifie-t-elle ? |
Ne présentez pas une concentration générique comme la « limite de la zone de Tyndall » avant de l’avoir rapprochée de la STEP desservante, du mécanisme de contrôle actuel et de l’autorisation individuelle. Les eaux pluviales, la gestion des sols de chantier et le prétraitement des eaux usées sanitaires suivent des voies de conformité distinctes. Les enregistrements de l’un ne remplacent jamais ceux des autres.
Cartographier les flux avant de choisir les équipements
Une usine d’équipements de transport doit caractériser chaque flux avant de les combiner. Un lavage de pièces par lots, une purge de lubrifiant d’usinage et un rinçage de revêtement peuvent présenter des chimies et des voies d’élimination incompatibles. Un guide commercial de 2026 recense six flux courants : le débordement du laveuse de pièces, le rejet du vibrateur de finition, la purge de lubrifiant d’usinage, l’eau de rinçage du revêtement par conversion, les condensats d’air comprimé huileux et le lavage général du sol (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits).
Cette même source présente des données de terrain de 2025–2026 situant la DCO entre 1 500 et 8 000 mg/L, les huiles et graisses entre 200 et 5 000 mg/L, les MES entre 500 et 3 000 mg/L, le zinc, le cuivre, le chrome et le plomb entre 5 et 100 mg/L, ainsi que le pH entre 3 et 11 selon les postes (HydropureWater, données de terrain, 2025–2026). Ces valeurs servent de repères de caractérisation, et non de limites de rejet réglementaires. Elles permettent d’identifier les objectifs de traitement probables et les priorités d’échantillonnage, sans définir ce que la STEP receveuse autorise.
| Flux | Question de caractérisation | Décision potentielle avant traitement |
|---|---|---|
| Débordement du laveuse de pièces | Détergent, huile, pH et rythme des rejets par lots ? | Séparer les chimies incompatibles ou réduire les produits de nettoyage à la source |
| Rejet du vibrateur de finition | Matières en suspension, huile et chimie de nettoyage ? | Dégriller les solides et déterminer si l’huile est libre ou dispersée |
| Purge de lubrifiant d’usinage | Émulsion stable, teneur en colloïdes, métaux et chimie des additifs ? | Évaluer le traitement de rupture d’émulsion plutôt qu’une simple séparation gravitaire |
| Eau de rinçage du revêtement par conversion | Métaux, pH, phosphate ou nitrite et possibilité de séparation ? | Collecter séparément si une réduction ou une précipitation est nécessaire |
| Condensat d’air comprimé huileux | Concentration en huile, émulsification, variabilité du débit et contaminants ? | Séparer si l’élimination des huiles et des solides l’exige |
| Lavage du sol | Huile, solides, détergents, métaux et agents de nettoyage ? | Interdire les produits de nettoyage incompatibles et définir une collecte contrôlée |
La simple séparation gravitaire convient mal à certains flux d’usinage. Le guide commercial de 2026 indique que les lubrifiants semi-synthétiques et les compounds de tressage utilisent des émulsifiants sulf(on)atés et des additifs pour pressions extrêmes afin de maintenir des gouttelettes d’huile inférieures à 20 µm en suspension stable (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). Si l’usine confirme cette condition, la conception doit traiter l’huile dispersée et les colloïdes, sans supposer qu’un séparateur API ou CPI récupérera la phase huileuse.
Élaborez un plan d’échantillonnage par flux couvrant le débit, le pH, la DCO, les MES, les huiles et graisses et les métaux applicables. Prévoyez des échantillons événementiels pour les rejets par lots et les vidanges. Demandez la chimie du procédé, les calendriers de lots, les dispositifs de prétraitement existants, les inventaires de matières dangereuses et les documents de raccordement avant de finaliser les équipements. Pour les lignes contenant des métaux, examinez d’abord si une comparaison entre le BRM et les boues activées classiques pour les métaux fabriqués est pertinente. La séparation, la réduction à la source ou la précipitation dédiée peuvent constituer le besoin déterminant.
Construire une filière de traitement qui répond à l’autorisation
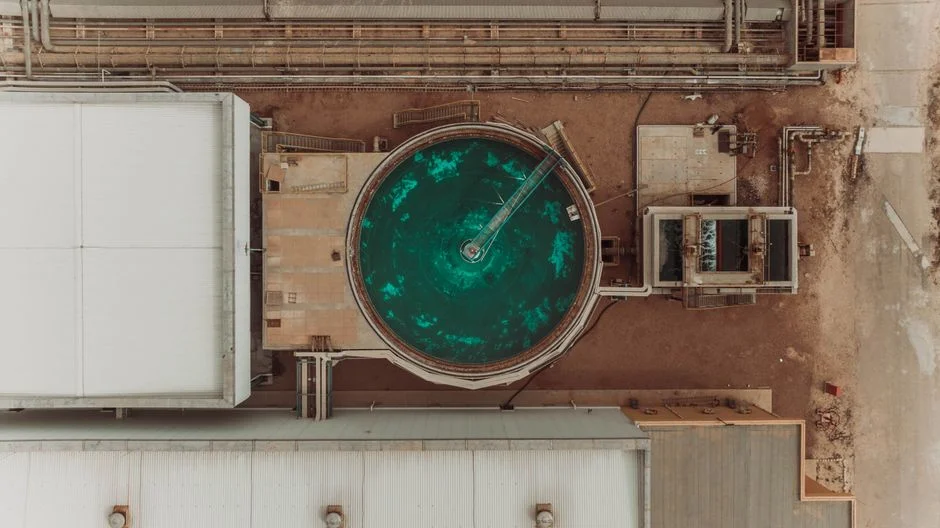
Une filière de traitement défendable suit les déchets depuis le contrôle à la source jusqu’au rejet vérifié. Elle assure la séparation des flux, l’égalisation, l’élimination physique, le traitement chimique si nécessaire, la séparation des solides et l’affinage facultatif. Chaque étape doit correspondre à une charge de polluants mesurée, à une capacité de conception ou à une condition de l’autorisation. Un « ensemble de prétraitement » générique ne remplace pas cette logique.
- Contrôle à la source et séparation : éliminer les matières incompatibles, récupérer ou réduire les produits chimiques à la source et séparer les flux nécessitant des traitements distincts.
- Dégrillage : retirer chiffons, plastiques, débris filamenteux de lubrifiant et fibres avant les pompes et les équipements de traitement.
- Égalisation : amortir les rejets par lots, les variations de pH et les concentrations de polluants avant la filière de traitement.
- Élimination des huiles et des solides : appliquer la FAD lorsque l’huile dispersée, les huiles et graisses, les colloïdes ou les matières en suspension dominent.
- Contrôle du pH et précipitation des métaux : ajouter un traitement chimique uniquement lorsque la caractérisation et les critères de l’autorisation le justifient.
- Séparation des solides : séparer les solides précipités ou floculés.
- Affinage biologique facultatif : ajouter une capacité biologique uniquement lorsque les exigences de la STEP receveuse le justifient.
- Suivi final et gestion des boues : vérifier le rejet et clôturer le bilan massique des déchets et des solides.
La source commerciale décrit un dégrilleur rotatif mécanique à barreaux de 1–3 mm d’ouverture. Il élimine chiffons, cales plastiques et débris filamenteux de lubrifiant avant l’encrassement des pompes FAD ou le dépôt sur les plaques lamellaires (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). Choisissez l’ouverture et la capacité à partir de l’inventaire réel des solides, sans reprendre cette description mécaniquement.
Pour l’égalisation, la même source de 2026 décrit une conception de 8–24 heures au débit de pointe et 12 heures comme objectif ingénierie courant. L’objectif consiste à amortir les variations de pH, d’huiles et de graisses et de DCO (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). La conception hydraulique finale doit tenir compte des rejets par lots et du retour de filtrat. Un calcul de capacité FAD fondé sur les données pour une usine de véhicules électriques illustre pourquoi le seul débit moyen ne suffit pas au dimensionnement.
| Étape du procédé | Donnée de conception | Question relative à l’autorisation ou à l’exploitation |
|---|---|---|
| Dégrillage | Type de débris, dimensions et débit de pointe | L’élimination protège-t-elle les équipements aval sans créer une voie d’élimination des solides non autorisée ? |
| Égalisation | Rejets par lots, débit horaire, retour de filtrat et capacité de rétention | Le bassin empêchera-t-il les rejets interdits ou les chocs de charge ? |
| FAD | Huile, huiles et graisses, colloïdes, MES, variabilité du débit et des charges | L’unité peut-elle éliminer la fraction dispersée présente à la concentration mesurée ? |
| Précipitation chimique | Métaux, pH, état d’oxydation et chimie de précipitation | Quels métaux nécessitent un traitement et quel critère final régit le dosage ? |
| Séparation des solides | Propriétés des flocs, charge en solides et volume de boues | Les boues résultantes sont-elles gérées selon un code déchets confirmé indépendamment ? |
| Affinage biologique | DCO biodégradable, ammoniac, température et variabilité | La STEP exige-t-elle un traitement biologique ou une autre finalité ? |
Pour la FAD, la source commerciale annonce un rendement d’élimination de 85–95 % pour les huiles et graisses et de 80–90 % pour les MES (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). Considérez ces valeurs comme des fourchettes de performance déclarées, et non comme des résultats locaux garantis ou des limites réglementaires. Vérifiez la chimie du coagulant et documentez une rupture d’émulsion efficace lors des essais pilote ou de la mise en service.
Pour les rinçages de revêtement contenant des métaux, la source décrit un ajustement du pH à 8,5–9,5, suivi d’une précipitation des hydroxydes (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). Déterminez le pH cible et les critères d’élimination à partir de la chimie mesurée et des exigences de l’autorisation. Une comparaison entre la FAD et le décanteur pour les eaux usées de véhicules électriques clarifie que ces équipements reposent sur différents mécanismes d’élimination des solides.
Terminez la filière par l’ajustement final du pH, un échantillonnage représentatif proportionnel au débit ou fondé sur les événements, ainsi qu’une documentation du rejet au raccordement de la STEP. Clôturez également le bilan massique des boues. Si un dosage de réactifs est nécessaire, spécifiez un système automatique de dosage de réactifs commandé par automate programmable, avec stockage contrôlé, verrouillage et registres d’exploitation.
Adapter la FAD, la décantation et le BRM à la contrainte réelle
Le choix des équipements doit suivre la contrainte de séparation et le polluant, plutôt qu’une technologie préférée. La FAD convient lorsque l’huile dispersée, les huiles et graisses, les colloïdes ou les matières en suspension dominent. La décantation convient lorsque les solides floculés ou précipités doivent être séparés. Le BRM ne convient que si l’objectif de traitement exige la rétention biologique des solides et la filtration.
Le catalogue commercial FAD couvre 4–300 m³/h avec 13 modèles standard pour les applications de prétraitement industriel (catalogue commercial HydropureWater, 2026). Cette gamme ne constitue pas une capacité recommandée pour une usine de la zone de Tyndall. Dimensionnez à partir des conditions de débit vérifiées les plus élevées, des charges polluantes, de la variabilité d’exploitation et de la chimie du traitement. Consultez le calcul de capacité FAD pour une usine d’équipements de transport avant d’accepter une sélection issue d’un catalogue.
| Technologie | Contrainte principale traitée | Éléments à fournir au fournisseur |
|---|---|---|
| FAD | Huile dispersée, huiles et graisses, colloïdes et matières en suspension flottantes | Plage de débit, analyse des eaux usées huileuses, caractéristiques de l’émulsion, objectif d’élimination et demande en réactifs |
| Décanteur lamellaire | Séparation des solides floculés ou précipités | Charge en solides, propriétés des flocs, volume de boues et concentration en solides requise |
| BRM | Rétention biologique des solides associée à la filtration membranaire | Objectif biologique, débit et charge, surface membranaire, enveloppe d’exploitation et qualité finale requise |
Le catalogue commercial décrit un décanteur lamellaire réunissant recirculation des boues, floculation et séparation sur plaques inclinées dans une même structure. Son BRM est présenté comme fonctionnant entre 1 et 2 000 m³/j et produisant un effluent proche de la qualité de réutilisation (catalogue commercial HydropureWater, 2026). Ces descriptions n’indiquent pas qu’un BRM est nécessaire pour une usine d’équipements de transport. L’autorisation de la STEP receveuse, les polluants caractérisés et le point final de rejet requis déterminent ce choix.
Exigez de chaque soumissionnaire la définition des hypothèses de dimensionnement, du cycle de service, de la variabilité, de l’encombrement et des utilités. Précisez également la gestion des boues, les commandes, le suivi et l’appui aux documents réglementaires. Le système commercial assure l’injection commandée par automate programmable de coagulants, floculants, correcteurs de pH et produits chimiques spécialisés (catalogue commercial HydropureWater, 2026). Le principal test de réception ne repose pas sur le seul dosage automatique. Il exige un fonctionnement stable à la dose chimique spécifiée et une conformité documentée au point de rejet.
Vérifier la conformité avant et pendant le rejet
La conformité doit être démontrée au rejet en sortie de canalisation de l’utilisateur industriel, ou au point de raccordement au réseau de collecte de la STEP (EPA, Pretreatment Standards and Requirements—Local Limits). L’échantillonnage représentatif est donc essentiel, car les performances d’une unité de traitement n’établissent pas l’état du rejet autorisé.
La règle de base de 40 CFR 403.12(b) impose un suivi au moins trimestriel (40 CFR 403.12(b), tel que résumé par HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). L’autorité de contrôle de la STEP peut exiger un suivi mensuel ou plus fréquent. L’autorisation de l’usine doit fixer la fréquence, les paramètres, les méthodes, les points d’échantillonnage et les dates de déclaration effectivement applicables.
- Établissez des points d’échantillonnage, des procédures de conservation, des méthodes de laboratoire et un échantillonnage proportionnel au débit ou fondé sur les événements.
- Étalonnez les instruments en ligne de pH, de débit et autres, puis conservez les relevés d’étalonnage.
- Consignez la consommation de réactifs, les changements d’exploitation, les dérivations, les arrêts, les résultats analytiques, les actions correctives et les échanges avec la STEP dans un registre unique.
- Clôturez le bilan massique des déchets et des boues, depuis l’ajout de réactifs jusqu’à la déshydratation des solides et au retour du filtrat.
Le recyclage du filtrat doit être inclus dans les calculs de débit d’égalisation (HydropureWater, 2026, How US Transportation Equipment Plants Meet Pretreatment Limits). Sinon, la conception hydraulique omet un retour susceptible de modifier le niveau du bassin tampon et les charges de traitement ultérieures. Une examen des bilans massiques de prétraitement axé sur la conformité constitue une référence utile pour organiser ces enregistrements.
Pour la gestion des solides, la source commerciale indique qu’une presse filtrante à plaques et cadres fonctionnant entre 6 et 10 bar vise une siccité de 25–35 % (HydropureWater, données de terrain, 2025–2026). Ces valeurs décrivent une enveloppe d’exploitation de l’équipement, et non une détermination du code déchets. Confirmez indépendamment le code applicable selon 40 CFR Part 261 et les règles de l’État pour le producteur avant toute déclaration de boues ou de refus de traitement.
Que signifie la reconstruction de Tyndall AFB pour la conformité industrielle ?
Le dossier de l’Office of the Special Counsel indique que Tyndall AFB fait l’objet d’une reconstruction après la destruction de la base par l’ouragan Michael en octobre 2018. Cette opération accompagne l’installation d’une nouvelle mission F-35 (Office of the Special Counsel, Tyndall AFB MILCON Rebuild and Installation Restoration). Le dossier précise également que l’Air Force a demandé un Florida Environmental Resources Permit pour les constructions militaires de la zone 1 le 26 février 2021. Le FDEP a accepté d’intégrer la note sur la gestion des sols aux autorisations de ressources associées (Office of the Special Counsel, Tyndall AFB MILCON Rebuild and Installation Restoration).
Ces dossiers démontrent une surveillance environnementale active et des activités de conformité des entreprises dans la zone de Tyndall. Ils n’établissent pas les limites de réseau d’assainissement applicables à une usine privée d’équipements de transport. Pour un utilisateur privé, la voie déterminante reste l’identification de la STEP desservante, de son mécanisme de contrôle actuel, de toute norme fédérale catégorielle applicable et de la caractérisation spécifique des eaux usées. La gestion des sols de chantier, des eaux pluviales contaminées et du prétraitement des eaux usées sanitaires constitue trois volets de conformité distincts. Un examen comparatif des applications FAD et décanteur peut soutenir le choix du procédé, sans remplacer l’autorisation déterminante.
Questions fréquentes
Quel budget prévoir pour le prétraitement d’une usine d’équipements de transport près de Tyndall AFB ?
Ne chiffrez pas le système à partir du débit moyen ou d’un ensemble de traitement générique. Demandez un devis fondé sur les débits et charges polluantes mesurés, la variabilité des lots, l’espace et les utilités, la demande en réactifs, la gestion des boues, les commandes, le suivi et le point final de rejet requis. L’étude ne fournit aucun prix spécifique au site de Tyndall. Exigez donc des postes distincts pour les équipements, l’installation, le système de réactifs, les commandes, la mise en service et l’élimination des solides.
Comment sélectionner un fournisseur d’équipements de prétraitement ?
Évaluez d’abord l’adéquation à l’application, puis exigez un appui au changement d’échelle, des descriptions de commandes, des dispositions de suivi et une intégration des réactifs et des boues. Le fournisseur doit fournir un appui aux documents réglementaires. Il doit montrer comment son unité répond à la chimie mesurée de l’usine, au lieu de s’appuyer uniquement sur les débits catalogués ou les rendements déclarés.
Un bassin tampon peut-il traiter tous les flux d’eaux usées ?
Pas avant la caractérisation de chaque flux. Séparez ou traitez les flux incompatibles lorsque leur chimie, leur comportement par lots ou leur point de rejet diffèrent. Le plan d’échantillonnage doit couvrir le débit, le pH, la DCO, les MES, les huiles et graisses, les métaux applicables, la chimie du procédé et les calendriers de rejets avant l’acceptation de la conception hydraulique.
Quand un BRM est-il justifié pour une usine d’équipements de transport ?
Utilisez un BRM lorsque l’objectif de traitement exige ses fonctions de rétention biologique des solides et de filtration. Si le problème déterminant concerne l’huile dispersée, les huiles et graisses, les colloïdes ou les métaux précipités, une FAD ou une filière de séparation des solides peut convenir. La comparaison entre le BRM et les boues activées classiques pour les métaux fabriqués doit donc suivre la caractérisation et l’examen de l’autorisation, et non les précéder.
Équipements associés
- système FAD industriel pour l’élimination des huiles et des matières en suspension — spécifications, plage de capacité et données techniques