Quel type de station de traitement des eaux usées industrielles votre site nécessite-t-il ?
Une station de traitement des eaux usées industrielles au Panama doit être choisie selon le flux réel, le point de rejet et l’objectif de réutilisation, plutôt que selon une capacité standard. Le cas panaméen documenté de PROMARINA à Puerto Caimito est illustratif : 2 560 m³/jour d’eaux usées de transformation du poisson, à forte teneur en sel, huiles et graisses, ont été traitées par dégrillage, flottation primaire, coagulation-floculation et FAD avant rejet en mer. Une conception industrielle pratique peut combiner prétraitement, FAD, traitement biologique, filtration membranaire d’affinage et déshydratation des boues. Les équipements définitifs et les exigences d’autorisation doivent être confirmés par les analyses du projet et la réglementation panaméenne applicable.
La première décision concerne le milieu de rejet : réseau d’assainissement, exutoire superficiel autorisé, rejet en mer ou point de réutilisation interne. Chaque destination modifie la qualité d’eau requise et les preuves nécessaires à l’approbation. Un rejet en mer n’autorise pas automatiquement à supprimer le traitement des huiles, graisses, solides ou du pH. Un objectif de réutilisation ne peut pas être défini sur la seule apparence de l’eau.
Le cas industriel panaméen documenté le plus proche est celui de PROMARINA, producteur de farine et d’huile de poisson à Puerto Caimito. L’étude de cas de SIGMADAF, publiée sur son site, indique 2 560 m³/jour produits pendant un seul poste. Ces eaux usées contenaient beaucoup de sel, d’huiles et de graisses. Le site utilisait un dégrillage grossier et fin avant la clarification par flottation, puis le rejet en mer.
Avant de demander un devis, exigez le débit de conception, le programme de production et de lavage, les débits minimal et maximal, les volumes d’eaux de rejet, les résultats analytiques actuels et la liste complète des produits chimiques de nettoyage. Le guide d’achat des stations de traitement des eaux usées industrielles fournit un cadre commercial plus large. Le train de traitement doit néanmoins respecter les exigences propres au Panama.
Cas panaméen : traitement des huiles, graisses et du sel à 2 560 m³/jour
L’installation PROMARINA montre que la gestion des boues et des matières récupérées doit être prévue avec le traitement liquide. SIGMADAF indique que son projet de remplacement a réutilisé les cuves existantes pour le traitement physicochimique et deux unités FAD FPAC100. Les solides et graisses séparés ont été renvoyés à la production, car la source indique qu’ils ne contenaient pas de produits chimiques.
Le procédé commençait par un dégrillage grossier et fin dans des séparateurs à tambour perforés. La flottation préalable séparait les huiles et graisses dans une première cuve, en remplacement d’équipements décrits comme moins efficaces. Les eaux usées conditionnées entraient ensuite dans un clarificateur FAD. Deux flocculateurs tubulaires en ligne recevaient de l’acide pour ajuster le pH, du chlorure ferrique comme coagulant et un polyélectrolyte. Leur diamètre et leur longueur ont été dimensionnés pour assurer un temps de contact, une vitesse et une formation douce des flocs adaptés.
| Élément de conception | Configuration PROMARINA documentée | Conséquence technique |
|---|---|---|
| Débit des eaux usées | 2 560 m³/jour pendant un poste | Les charges horaires et par lots doivent être vérifiées, au-delà du seul débit journalier. |
| Prétraitement | Dégrillage grossier et fin par tambours perforés | Une protection est nécessaire avant la flottation et les équipements en aval. |
| Conditionnement | Acide, chlorure ferrique et polyélectrolyte | La demande de réactifs dépend de la chimie des eaux usées et de la réaction du pH. |
| Flottation | Deux unités SIGMADAF FPAC100 | Les unités en parallèle et la base de dimensionnement doivent être indiquées dans l’offre. |
| Bulles de flottation | Bulles fines de 30–50 microns | La génération des bulles et l’adhérence des solides exigent une conception spécifique. |
| Concentration des flottés | Jusqu’à 4–5 % de solides | La récupération des matières et la déshydratation en aval doivent être prévues. |
| Boues estimées | 300 m³/jour | Le volume des boues et la charge de déshydratation doivent être vérifiés pour chaque projet. |
| Déshydratation | Décanteuse centrifuge | Les propriétés des boues déterminent la méthode de déshydratation adaptée. |
Des bulles fines de 30–50 microns se sont fixées aux solides, récupérés par écumage dans un trémie de collecte à une teneur allant jusqu’à 4–5 % de solides. Les boues décantées ont été évacuées au moyen d’une vis et d’une vanne de vidange automatique. SIGMADAF estime le flux de boues à 300 m³/jour. Celui-ci a été déshydraté par décanteuse centrifuge. Le projet présente un concept de traitement complet, mais ne constitue ni un schéma standard ni une garantie de performance.
Pour un train comparable, demandez un système FAD pour l’élimination des huiles, graisses et solides en suspension. Précisez aussi les modalités de collecte des solides récupérés. Lorsqu’une presse filtrante est techniquement adaptée, évaluez le presse filtrante pour la déshydratation des boues selon la rhéologie, la siccité visée, les heures de fonctionnement et les exigences de décharge du gâteau.
Caractériser les eaux usées avant de choisir les équipements
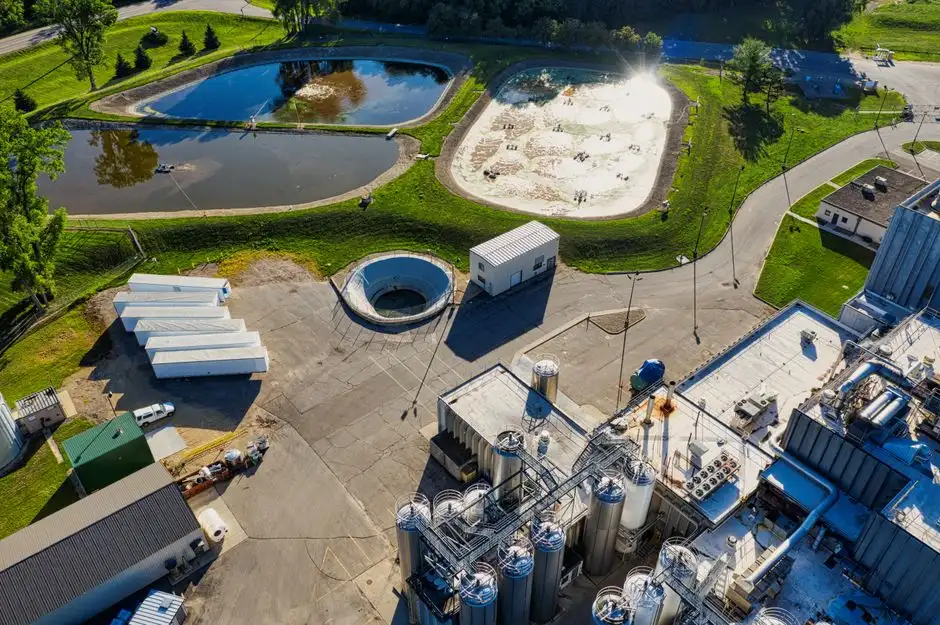
Les données représentatives des eaux usées déterminent le train de traitement, et non l’intitulé de l’application. Prélevez des échantillons pendant les cycles de production, de nettoyage et de lavage. Exigez les résultats de pH, huiles et graisses, solides en suspension, DCO et DBO₅. Ajoutez les paramètres propres au secteur : sel, nutriments, métaux, solvants ou résidus pharmaceutiques, selon le cas.
Utilisez le cas PROMARINA pour définir les bonnes questions analytiques. Cette installation traitait spécifiquement des eaux usées à forte teneur en sel, huiles et graisses. Un projet de transformation agroalimentaire doit donc mesurer ces caractéristiques au lieu de se contenter de la description générale « effluents de transformation du poisson ». La même règle s’applique ailleurs : les flux fortement salés et les eaux usées chimiques variables exigent des prétraitements différents.
| Informations à obtenir | Impact sur le choix des équipements | Éléments à demander au fournisseur |
|---|---|---|
| Durée du rejet et programme de production | Détermine les charges hydrauliques et polluantes de pointe. | Base de dimensionnement, mode d’exploitation et stratégie de réduction de charge. |
| Analyse représentative en laboratoire | Établit les objectifs de traitement et la demande de réactifs. | Calculs de procédé fondés sur les caractéristiques indiquées. |
| Plan de séparation des flux | Détermine si les effluents incompatibles peuvent être séparés. | Points d’échantillonnage et de séparation proposés. |
| Données sur les eaux de rejet et les produits de nettoyage | Identifient les charges de choc et les limites de traitement. | Limites d’exploitation, bassin tampon et mesures de gestion des dérives. |
| Capacité des cuves et réseaux existants | Détermine les contraintes d’extension d’un site existant. | Plan d’implantation, charge électrique, stockage des réactifs et liste des utilités. |
| Exigence de rejet ou de réutilisation | Fixe la qualité d’eau usée requise. | Paramètres garantis et méthode d’essai de réception. |
Documentez l’origine de chaque flux et sa possibilité de séparation. Demandez les durées de rejet, les conditions de pointe, les volumes d’eaux de rejet, les volumes des cuves existantes, la disponibilité électrique et les dispositions de stockage des réactifs. Ces données permettent de dimensionner pompes, dégrilleurs, bassins tampons, systèmes de dosage et équipements de traitement.
Les Effluent Guidelines de l’EPA américaine expliquent que la réglementation des eaux usées industrielles est élaborée par catégorie et fondée sur les performances de traitement et de contrôle. Elles constituent un contexte international utile, mais ne définissent pas les exigences juridiques panaméennes. L’acheteur doit identifier l’autorité compétente, l’autorisation et les conditions de rejet applicables au réseau ou aux eaux de surface.
Lorsque la chimie est incertaine ou le procédé novateur, exigez un essai pilote ou un test de performance réalisé avec le soutien du fournisseur. Le dosage de réactifs peut ensuite être spécifié comme un système de dosage de réactifs commandé par API. La capacité des pompes et la logique de contrôle doivent dépendre du pH, du débit et des résultats mesurés, plutôt que du seul volume nominal des cuves.
Construire le train de traitement adapté
Le dégrillage et la séparation primaire protègent les pompes, les systèmes biologiques et les membranes en aval. Le cas PROMARINA plaçait un dégrillage grossier et fin avant la flottation. Son cuve préliminaire séparait les huiles et graisses avant la coagulation-floculation et la FAD. Cette séquence réduit la charge arrivant aux étapes aval les plus sensibles.
Utilisez la FAD lorsque les solides en suspension, les huiles, les graisses, les FOG et les matières colloïdales constituent les principaux objectifs d’élimination. La gamme FAD HydropureWater fournie couvre 4–300 m³/h sur 13 modèles standard. Dimensionnez-la selon le débit horaire, les conditions de chargement par lots et la redondance d’exploitation requise. La plage publiée ne remplace pas les calculs de procédé.
Utilisez la coagulation-flocculation avant la flottation ou la clarification lorsque les eaux usées nécessitent un conditionnement chimique. L’acide, le coagulant, le flocculant et les réactifs d’ajustement du pH doivent être dosés sous commande API. La demande de réactifs doit être établie par des essais sur les eaux usées, y compris face aux variations d’huiles, de solides et de pH.
Utilisez un BRM lorsqu’un procédé biologique compact et une séparation fine des solides sont nécessaires. Le BRM HydropureWater fourni associe une boue activée à une filtration membranaire immergée en PVDF inférieure à 1 μm. Sa capacité annoncée va de 10 à 2 000 m³/jour. Pour les applications industrielles, comparez cette configuration biologique compacte avec le BRM et la boue activée conventionnelle selon la biodégradabilité, l’emprise, les caractéristiques des boues et les exigences opérateur.
Utilisez l’ultrafiltration comme barrière contre les solides avant un affinage de qualité supérieure. La gamme d’ultrafiltration fournie emploie des membranes PVDF de 0,03 μm, accepte une turbidité d’entrée jusqu’à 300 ppm et couvre 2 000–40 000 L/h. Ces limites définissent un domaine de préqualification, sans garantir que toute eau usée puisse alimenter la membrane.
Utilisez l’osmose inverse lorsque l’objectif de réutilisation exige une élimination supplémentaire des sels dissous. La gamme industrielle d’osmose inverse fournie est annoncée avec des taux de récupération pouvant atteindre 95 %. La caractérisation de l’eau d’alimentation, le risque d’entartrage, l’élimination du concentrat et le prétraitement restent des conditions de conception. Un système industriel d’osmose inverse pour une réutilisation de haute qualité doit être précédé des barrières appropriées et d’un objectif de qualité défini.
Les zones humides construites peuvent compléter l’affinage, mais ne remplacent pas automatiquement le prétraitement industriel. Wageningen University and Research a étudié leur utilisation pour éliminer les micropolluants des effluents de station d’épuration dans une thèse publiée le 23 septembre 2022. Tout usage sur un site industriel exige une évaluation distincte des surfaces, du bilan hydraulique, des saisons et de l’élimination des polluants.
| Fonction du procédé | Utilisation appropriée | Donnée de conception ou risque principal |
|---|---|---|
| Dégrillage et séparation primaire | Retirer les débris, huiles libres, graisses et solides grossiers. | Composition des flux, ouverture des dégrilleurs et gestion des matières extraites. |
| FAD | Séparer les solides en suspension, huiles, graisses et colloïdes conditionnés. | Propriétés des flocs, vitesse de flotation, débit de pointe et volume des boues récupérées. |
| BRM | Assurer un traitement biologique avec séparation fine des solides. | Biodégradabilité, charge, colmatage membranaire et gestion des boues. |
| Ultrafiltration | Créer une barrière contre les solides avant l’affinage. | Turbidité d’entrée, compatibilité membranaire et stratégie de nettoyage. |
| Osmose inverse | Éliminer les polluants dissous pour une réutilisation définie. | Chimie de l’eau d’alimentation, entartrage, récupération et élimination du concentrat. |
| Déshydratation des boues | Réduire le volume des boues avant stockage, transport ou élimination. | Propriétés des boues, siccité visée, heures de fonctionnement et élimination du gâteau. |
Intégrez la concentration, l’extraction, le stockage et la déshydratation des boues dans le train de traitement. La gamme fournie de presses filtrantes à plaques propose des surfaces de filtration de 1 à 500 m², avec commande manuelle, hydraulique ou automatique sous API. Le choix des équipements doit reposer sur les caractéristiques des boues et le cycle d’exploitation requis, et non sur la seule surface de filtration.
Adapter l’objectif de traitement à la norme applicable
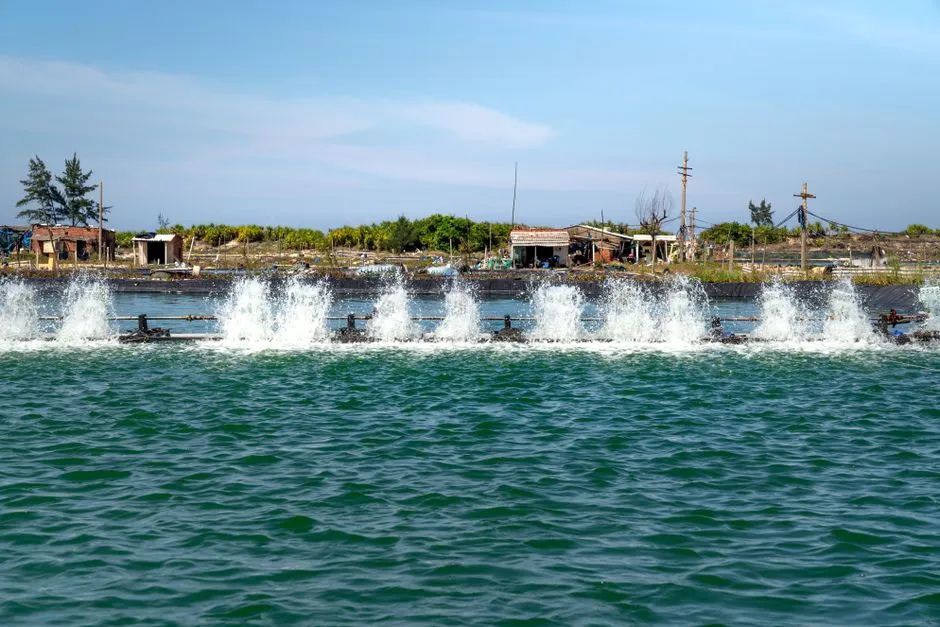
Définissez trois scénarios de conception avant de sélectionner les équipements : rejet conforme, réutilisation comme eau de procédé et réutilisation de qualité supérieure. Chaque scénario exige un objectif de qualité, un plan de suivi et une méthode de vérification distincts. Une eau usée claire ne prouve ni sa sécurité chimique, ni son aptitude microbiologique, ni son acceptabilité réglementaire.
Pour un rejet conforme, utilisez les exigences de l’autorité environnementale panaméenne ou de l’autorité du réseau d’assainissement comme base d’autorisation. Définissez les paramètres suivis à partir de l’autorisation et de la convention de rejet, au lieu d’appliquer des limites génériques. Les références internationales, telles que les Effluent Guidelines de l’EPA américaine, soutiennent le principe d’une réglementation par catégorie. Elles ne remplacent toutefois pas l’approbation panaméenne.
Pour une réutilisation agricole ou liée à l’eau potable, traitez l’eau comme un produit conçu avec une spécification définie. Des travaux de l’University of Twente ont étudié la nanofiltration comme étape d’affinage des effluents de station d’épuration et son rôle potentiel dans la production d’eau adaptée à un usage agricole ou indirect potable. La voie retenue doit traiter les polluants concernés, les barrières de traitement, le suivi et les exigences sanitaires.
Pour une réutilisation directe en eau potable ou un usage industriel spécialisé, exigez une étude propre au projet sur la qualité de l’eau et la santé publique. La perméabilité membranaire ou une faible turbidité n’établissent ni l’autorisation, ni la sécurité chimique, ni l’aptitude à l’usage prévu.
Un équipement de désinfection peut être inclus lorsque l’objectif de réutilisation ou la réglementation applicable l’exige. Un stérilisateur UV pour applications de traitement de l’eau et un générateur d’ozone pour une désinfection contrôlée doivent être évalués selon l’application, la chimie, le débit et la méthode de suivi requis.
Rattachez chaque garantie à un essai de réception écrit. Précisez la condition de débit, le point de prélèvement, la méthode de laboratoire, le paramètre, la limite, la durée et la période de garantie du traitement. Définissez le traitement des démarrages, des débits non conformes, des interruptions de réactifs, des dérives temporaires et des échantillons invalides. L’équipement conforme devient ainsi une obligation technique exécutoire.
Planifier le budget, les achats et les tests de performance
Un devis défendable distingue les équipements de procédé, les travaux de génie civil, les commandes, les réactifs, la gestion des boues, la mise en service et les coûts d’exploitation. Exigez une garantie de procédé, une liste d’équipements, la charge électrique, la consommation de réactifs, le plan d’implantation, les utilités, le périmètre des commandes, le plan de mise en service, la liste des pièces de rechange et une estimation détaillée des coûts d’exploitation.
Demandez à chaque fournisseur d’indiquer le débit de conception, le mode d’exploitation, la base de charge hydraulique, l’objectif de qualité, la stratégie de réduction de charge et les caractéristiques des eaux usées utilisées. Si ces données manquent, les prix ne sont pas comparables, car le fournisseur a pu retenir une autre hypothèse d’effluent ou d’objectif de traitement.
Établissez le dossier de données avant achat comme livrable contractuel, lorsque cette approche convient. Il doit comprendre l’analyse des eaux usées, l’historique des débits, les exigences de rejet, l’objectif de réutilisation et les données d’essai pilote. Le périmètre du système de dosage de réactifs commandé par API doit identifier le stockage, la préparation, le metering, les commandes, les verrouillages et la consommation estimée.
Le périmètre clés en main de PROMARINA constitue une référence utile pour définir les prestations. L’étude de cas de SIGMADAF recense les équipements FAD, les pompes, la tuyauterie, les vannes, le pompage des boues, la déshydratation, la préparation et le dosage des réactifs, l’instrumentation, le MCC et la commande API, le câblage, le transport, les pièces de rechange, la supervision, la mise en service et la formation. Utilisez ce niveau de détail pour repérer les omissions des devis.
| Élément du devis | Informations requises | Vérification par l’acheteur |
|---|---|---|
| Procédé et travaux de génie civil | Base de conception, calculs de procédé, liste d’équipements et plans. | L’offre correspond-elle explicitement aux eaux usées caractérisées ? |
| Commandes et instrumentation | Liste des entrées-sorties, alarmes, verrouillages, périmètre API et exigences électriques. | Les modes de défaillance et les commandes de dérivation sont-ils définis ? |
| Gestion des boues | Extraction, stockage, déshydratation, manipulation du gâteau et filière d’élimination. | Le volume de boues repose-t-il sur des données mesurées ou garanties ? |
| Mise en service | Essais en usine, essais sur site, formation, pièces de rechange et documents de remise. | Qui reste responsable jusqu’à la réception des performances ? |
| Coûts d’exploitation | Énergie, réactifs, main-d’œuvre, maintenance, remplacement des membranes et transport des boues. | Les hypothèses et exclusions tarifaires sont-elles visibles ? |
| Conditions commerciales | Prix, planning, échéances de paiement, garantie et exclusions. | Les modifications de la base des eaux usées sont-elles traitées contractuellement ? |
Comparez le coût total de possession plutôt que le seul prix des équipements. Incluez les réactifs, l’élimination ou le transport des boues, l’énergie, le temps opérateur, le nettoyage et le remplacement des membranes, ainsi que l’élimination des flottés FAD ou du gâteau de presse filtrante. Exigez des essais en usine, des essais de réception sur site et un test de performance avec des eaux usées représentatives.
Pour la déshydratation des boues, exigez que le fournisseur définisse la consistance d’alimentation attendue, l’état du gâteau visé, le cycle et un essai représentatif. Si une presse filtrante est proposée, précisez la disposition des plaques, le mode de fermeture, la capacité d’évacuation et la méthode de décharge du gâteau. Les prix et délais de livraison définitifs nécessitent des devis propres au projet, car la recherche fournie présente un cas d’étude et non une grille tarifaire générale pour le Panama.
Questions fréquentes
Comment dimensionner une station de traitement des eaux usées industrielles au Panama ?
Dimensionnez la station selon le débit horaire, les pointes, les charges par lots, l’analyse des eaux usées, l’objectif de traitement et les heures d’exploitation. La production journalière seule ne suffit pas. Fournissez les historiques de durée de rejet, les conditions minimales et maximales, les volumes d’eaux de rejet, les volumes des cuves existantes et les résultats analytiques représentatifs. Ces données déterminent la capacité de dégrillage, le bassin tampon, la charge FAD, le traitement biologique et le prétraitement membranaire. Le cas PROMARINA, avec 2 560 m³/jour produits pendant un poste, montre l’importance du programme par poste.
Quels postes doit inclure le budget d’une station de traitement ?
Demandez des prix distincts pour les travaux de génie civil, les équipements de procédé, l’électricité et les commandes, le stockage et le dosage des réactifs, la déshydratation et l’élimination des boues, le transport, l’installation, la mise en service, la formation, les pièces de rechange et les coûts annuels d’exploitation. Demandez au fournisseur d’indiquer les caractéristiques des eaux usées, la base de débit, les garanties et les exclusions justifiant chaque prix. Aucun tarif général panaméen ne peut être déduit de la recherche fournie. Obtenez un devis propre au projet avec le dossier de caractérisation joint.
Comment sélectionner un fournisseur pour un projet de traitement des eaux usées industrielles ?
Sélectionnez le fournisseur selon une réponse technique et commerciale complète : références comparables, données pilote si la chimie est incertaine, garantie de procédé définie, critères de réception, exigences d’utilités, périmètre des commandes, plan de mise en service et support après-vente. Vérifiez que les livrables mécaniques, électriques, chimiques, boues et documentaires sont inclus, plutôt qu’un simple ensemble dimensionné. Le périmètre clés en main de PROMARINA recensé par SIGMADAF fournit une liste de contrôle utile.
Une station de traitement nécessite-t-elle un BRM, une ultrafiltration ou une osmose inverse pour la réutilisation ?
Pas automatiquement. Le rejet de base, la réutilisation comme eau de procédé et la réutilisation de qualité supérieure correspondent à des objectifs différents. L’ultrafiltration peut constituer une barrière contre les solides si l’eau d’alimentation convient. L’osmose inverse peut traiter les polluants dissous après un prétraitement adéquat et une caractérisation de l’eau d’alimentation. Des travaux de l’University of Twente ont étudié la nanofiltration pour l’affinage des effluents de station d’épuration en vue d’applications agricoles ou potables indirectes. L’aptitude à la réutilisation exige toutefois une étude propre au projet sur la qualité et la santé publique.
Quelles exigences panaméennes déterminent la conformité de la station ?
L’autorisation propre au projet et les exigences de l’autorité de réception déterminent la conformité. Identifiez l’autorité environnementale applicable, la convention de branchement ou les conditions de rejet avant de définir les garanties de traitement. Les Effluent Guidelines de l’EPA américaine fournissent un contexte international, car elles appliquent des normes de traitement et de contrôle par catégorie. Elles ne remplacent pas l’approbation panaméenne. Incluez chaque paramètre autorisé et chaque méthode de réception dans le périmètre du fournisseur.
Quels essais doivent être prévus avant la réception de la station ?
Définissez les essais en usine, la réception sur site et les tests de performance avant l’attribution du contrat. Le test de performance doit préciser la condition de débit, les eaux usées représentatives, le point de prélèvement, la méthode de laboratoire, le paramètre, la limite d’acceptation, la durée et la période de garantie. Définissez également le traitement des débits non conformes, des échantillons invalides, des interruptions de réactifs et des dérives temporaires. La référence sur les spécifications, coûts et rentabilité des stations d’épuration préfabriquées peut structurer la comparaison commerciale, mais ne remplace pas les critères d’acceptation propres au projet.
Équipements associés
- bioréacteur à membranes pour effluents industriels — spécifications, plage de capacité et données techniques
- système d’ultrafiltration pour l’affinage des eaux usées — spécifications, plage de capacité et données techniques