Pourquoi les résidus d’antibiotiques compliquent l’élimination de la DCO
Le traitement de la DCO des eaux usées de fermentation antibiotique doit protéger les organismes biologiques responsables de l’oxydation de la charge organique. Les antibiotiques résiduels peuvent en effet inhiber ces organismes, même lorsque les eaux usées contiennent des composés de fermentation facilement biodégradables. La demande chimique en oxygène (DCO) caractérise la charge organique oxydable, mais ne garantit pas la compatibilité biologique du flux. Une étude publiée en 2026 dans Bioresource Technology a montré que 50 mg/L de chlortétracycline inhibaient la méthanogenèse et réduisaient l’élimination de la DCO de 97 % à 86 % dans un bioréacteur anaérobie à membrane céramique traitant des eaux usées d’élevage porcin (Hu, Ma et Chen, 2026-05-02). Cette étude révèle un risque pour le traitement biologique, sans définir de seuil universel pour les effluents pharmaceutiques ou de fermentation antibiotique.
Les effluents de fermentation peuvent associer des antibiotiques résiduels à des sucres biodégradables, des solvants et d’autres composés organiques. Ces substances ont des effets différents. Le carbone facilement biodégradable peut soutenir le traitement biologique, tandis que l’activité antibiotique peut supprimer la méthanogenèse ou l’oxydation aérobie. L’élimination de la DCO et la maîtrise des inhibitions constituent donc deux problèmes de conception liés, qui nécessitent des justifications distinctes. Un système intégré de traitement des eaux usées par BRM ne doit pas être retenu au seul motif qu’il assure une forte élimination de la DCO dans une condition d’alimentation donnée. Sa réponse biologique doit être vérifiée avec les composés antibiotiques et la variabilité de production attendues sur le site.
Cette distinction est particulièrement importante lors des achats. Une DCO plus faible en sortie peut résulter d’une dilution, d’une séparation des solides ou d’une acclimatation biologique à court terme, plutôt que d’une oxydation stable de la charge organique dissoute. La base de conception doit donc relier la DCO et la demande biologique en oxygène (DBO) à la biodégradabilité. Elle doit ensuite établir séparément l’activité antibiotique, la réponse à la toxicité et la fonction de traitement de chaque unité.
Caractériser les eaux usées avant de choisir les équipements
La DCO et la DBO doivent être mesurées conjointement, car leur relation indique la fraction biodégradable de la charge organique. La DCO seule ne permet pas d’établir cette conclusion. La demande d’analyse doit également identifier les composés antibiotiques et leurs concentrations responsables d’une éventuelle inhibition biologique. Une caractérisation solide sépare donc la charge oxydable des contaminants physiques, de l’activité antibiotique et de la variabilité d’exploitation.
| Paramètre | Question de conception | Justifications requises |
|---|---|---|
| DCO et DBO | Quelle fraction de la charge organique est biodégradable ? | Échantillons composites représentatifs et méthodes d’analyse constantes |
| Solides en suspension et sédimentables | Les solides encrasseront-ils les équipements ou perturberont-ils la séparation biologique ? | Données de concentration pendant la production, le nettoyage et les vidanges de lots |
| Huiles, graisses, couleur et sels de procédé | Quelles fonctions de prétraitement sont nécessaires avant le traitement biologique ? | Résultats par composé, au-delà d’un simple examen visuel |
| Identité et concentration des antibiotiques | Quels organismes biologiques peuvent être inhibés ? | Analyse ciblée des composés et justification de l’inhibition biologique |
| pH, température et nutriments | Le processus biologique peut-il rester maîtrisé ? | Plages d’exploitation, bilan des nutriments et évaluation de l’alcalinité |
| Débit et charge en DCO | Quelle capacité de tamponnage et de traitement est nécessaire ? | Mesures de débit et de charge dans le temps sur tout le cycle de production |
Les solides en suspension et sédimentables influencent l’état des membranes et la gestion des boues. Les huiles et graisses peuvent perturber l’activité biologique et la séparation. La couleur masque les observations du procédé et révèle certaines fractions organiques. Les sels contribuent aux effets osmotiques et ioniques. Ces paramètres doivent être reliés aux fonctions prévues des unités, plutôt que présentés comme une liste d’échantillonnage générique.
Demandez des échantillons composites et chronologiques pendant la production, le nettoyage, les vidanges de lots et les opérations de dilution. Un prélèvement ponctuel peut manquer un pic d’antibiotiques ou diluer une vidange concentrée. Il conduit alors à sous-dimensionner le prétraitement et à rendre le dimensionnement biologique peu fiable. Le dégrilleur rotatif mécanique protège les équipements aval des fibres. Le dosage automatique de réactifs doit être spécifié uniquement lorsque l’ajustement du pH ou l’alimentation en coagulant et flocculant est nécessaire. La consommation de réactifs devient alors une variable d’exploitation assortie d’une règle de conduite définie.
Construire un train de traitement autour de la charge en DCO
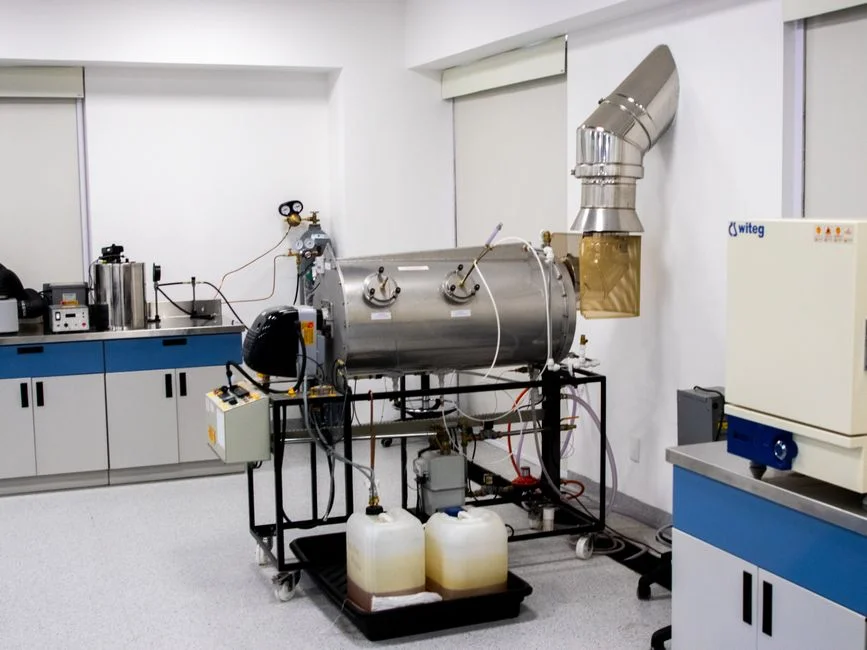
Chaque unité du train de traitement doit assurer une fonction distincte. Elle élimine les matières susceptibles d’endommager les équipements, stabilise l’alimentation, réduit biologiquement la DCO biodégradable et sépare les solides ou résidus par membrane. La séquence suit les besoins de traitement mesurés, plutôt qu’une catégorie d’équipement privilégiée.
- Dégriller et tamponner. Utilisez un dégrillage fin ou un prétraitement mécanique pour retirer linges, plastiques et fibres susceptibles d’obstruer les équipements biologiques ou les membranes. Le bassin tampon limite ensuite les chocs de charge et de débit à court terme, selon le profil réel des vidanges de lots.
- Éliminer les matières flottantes et colloïdales si nécessaire. Si les solides en suspension, les huiles, les graisses ou les flottants menacent le traitement aval, utilisez une flottation à air dissous pour les eaux usées industrielles. La FAD n’assure pas la conversion principale de la DCO. Son rôle consiste à réduire les matières qui perturberaient le traitement biologique ou les membranes.
- Stabiliser la chimie si nécessaire. Le dosage automatique peut contrôler le pH ou alimenter coagulant et flocculant. L’opérateur doit toutefois disposer d’une règle de conduite face aux variations de l’alcalinité, des solides et de la demande de réactifs.
- Convertir biologiquement la DCO soluble lorsque la caractérisation le permet. Une étape anaérobie peut convertir la DCO soluble tout en produisant du méthane. Une étape biologique aérobie peut ensuite assurer la nitrification, l’aération et la gestion des boues de manière contrôlée. Dans l’étude 2026 sur les eaux usées d’élevage porcin, 10 mg/L de chlortétracycline ont augmenté le rendement en méthane de 28 % après une brève adaptation, tandis que 50 mg/L inhibaient la méthanogenèse (Hu, Ma et Chen, 2026-05-02). Ces résultats révèlent une réponse dépendante de la concentration dans ce BRM anaérobie à membrane céramique. Ils ne fixent aucune limite d’exploitation pour les effluents de fermentation.
- Retenir les solides et raffiner par membrane si nécessaire. Le BRM associe traitement biologique et rétention membranaire des solides. L’ultrafiltration assure une séparation physique sans réactifs lorsque les bactéries, colloïdes et solides en suspension doivent être éliminés.
| Étape du procédé | Fonction principale | Déclencheur de sélection |
|---|---|---|
| Dégrillage mécanique | Éliminer les fibres et les solides grossiers | Risque d’obstruction ou d’abrasion |
| FAD | Éliminer les solides en suspension, colloïdes, huiles, graisses et flottants | Matières susceptibles de perturber la biologie ou les membranes |
| Traitement anaérobie | Convertir la DCO soluble et produire du méthane | La DCO biodégradable et la récupération du méthane sont envisageables |
| Traitement aérobie | Poursuivre l’oxydation de la DCO et soutenir la nitrification si nécessaire | Une charge biodégradable résiduelle et une aération maîtrisée sont disponibles |
| BRM | Associer traitement biologique et rétention membranaire des solides | Un traitement biologique compact et une séparation des solides sont nécessaires |
| Ultrafiltration | Éliminer bactéries, colloïdes et solides en suspension sans réactifs | Un raffinement physique ou un prétraitement membranaire est nécessaire |
Une étude 2023 du Journal of Cleaner Production portant sur un bioréacteur à membrane anaérobie traitant des eaux usées pharmaceutiques réelles a signalé l’effet favorable de la couche de colmatage sur l’élimination des antibiotiques et des gènes de résistance aux antibiotiques. Cette conclusion justifie la prise en compte du milieu membranaire, sans remplacer les essais spécifiques à l’alimentation.
Comparer les options de traitement selon leur fonction principale
La FAD, le BRM, l’ultrafiltration et le traitement électrochimique assurent des fonctions différentes. Leurs pourcentages d’élimination ne sont donc pas directement comparables. Une comparaison techniquement solide part de la lacune de performance que chaque unité doit corriger.
| Option | Fonction principale | Justification ou base matériel | Limite principale |
|---|---|---|---|
| FAD | Éliminer les solides en suspension, les huiles et graisses et les matières colloïdales avant le traitement biologique | Plages disponibles de 4–300 m³/h | Ne convertit pas à elle seule la DCO dissoute biodégradable |
| BRM | Associer traitement par boues activées et filtration membranaire immergée en PVDF | Plages disponibles de 10–2 000 m³/jour ; filtration de conception inférieure à 1 μm | L’inhibition antibiotique et le colmatage des membranes restent propres à l’alimentation |
| Ultrafiltration | Éliminer bactéries, colloïdes et solides en suspension sans réactifs | Plage de 2 000–40 000 L/h avec membranes PVDF de 0,03 μm, rétrolavage automatique et aérage | Sa fonction principale est la séparation physique, pas la biodégradation de la DCO |
| Traitement électrochimique | Traiter les huiles et la DCO uniquement si le profil d’alimentation correspond au mécanisme testé | Étude sur des eaux usées pétrolières : 99,5 % d’élimination de la DCO et 94,2 % des huiles à 12 kWh/m³ | Testé sur des eaux usées pétrolières, pas sur des effluents de fermentation antibiotique |
Les résultats électrochimiques proviennent d’eaux usées pétrolières contenant initialement 95 mg/L d’huile, 710 mg/L de DCO et 73 mg/L de MES. Ils ont été obtenus dans les conditions expérimentales de l’étude (Muslim et Asel, s. d.). Ils ne peuvent être transposés directement aux eaux usées de fermentation antibiotique. De même, une étude 2023 de MDPI Fermentation utilisant des eaux usées de brasserie a signalé 54 % d’élimination totale de la DCO dans un réacteur séquentiel anaérobie-aérobie (MDPI AG, 2023). Ce résultat éclaire le comportement d’un réacteur séquentiel, mais les eaux usées de brasserie ne sont pas équivalentes aux effluents pharmaceutiques antibiotiques.
Les plages matérielles décrivent les configurations disponibles, sans garantir les performances d’un projet. Sélectionnez chaque unité en associant sa fonction principale à la lacune mesurée. Vérifiez ensuite le train complet dans des conditions représentatives de concentration antibiotique et de cycle de production.
Suivre l’état biologique et les performances des membranes
Le suivi doit distinguer la dégradation biologique du colmatage membranaire, car les deux peuvent réduire les performances globales. Pour les étapes biologiques, suivez l’élimination de la DCO, la production de méthane si le traitement anaérobie est utilisé, la demande d’aération, le comportement de décantation et les caractéristiques des boues. Une baisse de l’élimination de la DCO accompagnée d’une diminution du rendement en méthane peut signaler une perte d’activité biologique. Une demande d’aération croissante ne suffit toutefois pas à en établir la cause.
Les performances vis-à-vis des antibiotiques nécessitent un suivi distinct. Dans l’étude 2026 sur le chlortétracycline, l’élimination de la toxicité aiguë a diminué de 68 % à 46 % lorsque les concentrations antibiotiques étaient élevées. La part de la biodégradation dans l’élimination du chlortétracycline a également reculé de 42 % à 19 % (Hu, Ma et Chen, 2026-05-02). Ces résultats excluent d’utiliser l’élimination de la DCO comme indicateur indirect de la maîtrise de la toxicité ou des antibiotiques.
Pour les systèmes BRM et d’ultrafiltration, enregistrez la pression transmembranaire, le flux normalisé, la fréquence de nettoyage et la turbidité du filtrat. Les tendances de la pression transmembranaire indiquent la résistance hydraulique. Le flux normalisé distingue la productivité membranaire des variations d’exploitation. La turbidité permet de vérifier la séparation des solides. La fréquence de nettoyage doit être interprétée comme un résultat d’exploitation, et non comme un coût de maintenance isolé.
| Domaine | Paramètre de suivi | Interprétation |
|---|---|---|
| Alimentation | DCO, DBO, débit, composés antibiotiques, solides, pH et température | Variation de charge, biodégradabilité et risque d’inhibition |
| Étape biologique | Élimination de la DCO, rendement en méthane, demande d’aération, décantation et caractéristiques des boues | État biologique et stabilité du procédé |
| Réponse aux antibiotiques | Élimination des composés et réponse de la toxicité aiguë | Réduction de l’activité antibiotique et de la charge organique |
| Étape membranaire | Pression transmembranaire, flux normalisé, turbidité et fréquence de nettoyage | Évolution du colmatage et performance de séparation |
| Effluent | DCO, antibiotiques concernés, solides et réponse biologique | Conformité ou aptitude à la réutilisation pendant les cycles réels de production |
Les essais de réception doivent mesurer la DCO, les composés antibiotiques concernés, les solides et la réponse biologique à l’entrée et à la sortie. Utilisez un module de bioréacteur à membranes BRM et une stratégie de pièces membranaires documentant les hypothèses de nettoyage et de remplacement. La durée de vie des membranes ne doit pas être considérée comme illimitée. Une revue des pièces d’équipement et des médias doit également préciser les stocks disponibles localement et les défaillances susceptibles d’arrêter le traitement.
Appliquer une méthode de sélection adaptée aux besoins
Commencez par les objectifs de rejet ou de réutilisation. Associez ensuite chaque objectif aux contraintes de DCO, de solides, d’antibiotiques, de nutriments, de toxicité et de colmatage. Cette démarche empêche un fournisseur de substituer un rendement générique « d’élimination de la DCO » à une obligation complète de performance.
| Étape d’achat | Réponse requise du fournisseur | Résultat décisionnel |
|---|---|---|
| Définir les objectifs | Associer chaque exigence d’autorisation ou de réutilisation à un paramètre mesurable | Séparer les critères de DCO, d’antibiotiques, de toxicité et de solides |
| Définir les fonctions des unités | Identifier les matières éliminées par le dégrillage, la FAD, la biologie, le BRM ou l’ultrafiltration | Train de traitement sans fonctions dupliquées |
| Établir la base de conception | Utiliser les débits, charges en DCO, concentrations d’antibiotiques et variabilités mesurés | Capacité et charge hydraulique fondées sur des données |
| Tester les performances | Fournir des données spécifiques à l’alimentation, des résultats d’essai pilote ou un essai de performance convenu | Contribution au traitement vérifiée |
| Comparer le cycle de vie | Chiffrer le remplacement des membranes, les réactifs, les boues, l’énergie, la commande et la disponibilité des opérateurs | Comparaison du budget et des risques d’exploitation |
Les capacités disponibles des BRM couvrent 10–2 000 m³/jour, tandis que celles des unités d’ultrafiltration couvrent 2 000–40 000 L/h. La capacité doit correspondre aux débits moyen et de pointe mesurés, au profil des vidanges de lots, à la charge en DCO et au niveau de récupération requis. Il s’agit de plages matérielles disponibles, et non de dimensions de station recommandées.
Exigez du fournisseur qu’il identifie la fonction de chaque unité, présente des justifications spécifiques à l’alimentation et précise comment la variabilité sera représentée lors d’un essai pilote ou de réception. La revue du cycle de vie doit inclure le remplacement des membranes, la consommation de réactifs, la gestion des boues, la demande d’énergie, la commande et la disponibilité des opérateurs. Lorsque la déshydratation des boues est nécessaire, les presses filtrantes à plateaux et cadres doivent être évaluées selon le comportement mesuré de la boue retenue, plutôt que présumées comme solution aval.
Ne supposez pas que le résultat électrochimique de 99,5 % d’élimination de la DCO sur des eaux usées pétrolières ou celui de 54 % sur un réacteur séquentiel pour des eaux usées de brasserie s’applique aux eaux usées de fermentation antibiotique. Aucun de ces essais n’a porté sur l’alimentation cible. La base défendable repose sur des essais spécifiques à l’alimentation, avec des limites d’acceptation convenues.
Questions fréquentes
Quelle capacité de traitement une station pour les eaux usées de fermentation antibiotique doit-elle prévoir ?
Dimensionnez la station à partir des débits moyen et de pointe mesurés, du profil de rejet du cycle de production, de la charge en DCO, des conditions relatives aux antibiotiques et du niveau de récupération requis. Le seul volume des cuves est insuffisant. L’acheteur doit demander des données de débit et de charge chronologiques couvrant les vidanges de lots, le nettoyage et la dilution. Il doit ensuite demander au fournisseur d’exposer la base de conception et de confirmer la capacité du système intégré de traitement des eaux usées par BRM à traiter la charge résultante.
Le BRM peut-il éliminer simultanément les antibiotiques et la DCO ?
Le BRM peut associer l’élimination biologique de la DCO à la séparation membranaire des solides, sans garantir l’élimination des antibiotiques. Une étude 2023 du Journal of Cleaner Production sur des eaux usées pharmaceutiques antibiotiques réelles a montré que la couche de colmatage favorisait l’élimination des antibiotiques et des gènes de résistance. Les achats doivent néanmoins exiger des performances par composé dans les concentrations et conditions d’exploitation prévues.
Quelle option faut-il choisir en premier : la FAD, l’ultrafiltration ou le BRM ?
La sélection découle de la lacune de traitement identifiée. La FAD vise principalement les solides en suspension, les flottants, les huiles, les graisses et les matières colloïdales. L’ultrafiltration constitue principalement une étape de séparation membranaire physique des bactéries, colloïdes et solides en suspension. Le BRM associe traitement biologique et séparation membranaire. Le dosage automatique de réactifs doit ensuite être retenu uniquement lorsque le contrôle du pH ou l’ajout de coagulant et de flocculant est nécessaire.
Comment un fournisseur doit-il démontrer les performances d’élimination de la DCO ?
Exigez une composition d’entrée définie, une analyse de laboratoire, des données d’essai pilote ou un protocole d’essai de réception convenu couvrant la variabilité de production et de nettoyage. Incluez les composés antibiotiques concernés, les solides, les indicateurs de réponse biologique et les mesures de colmatage membranaire lorsqu’une membrane est utilisée. Un pourcentage de DCO sans définition de l’alimentation, plan d’échantillonnage et conditions d’exploitation ne constitue pas une justification suffisante.
Quel est le risque de conformité associé à une dépendance exclusive envers l’élimination de la DCO ?
L’élimination de la DCO seule ne démontre ni l’élimination des antibiotiques, ni la maîtrise de la toxicité, ni la conformité des solides, ni la gestion du risque lié aux gènes de résistance. Associez les exigences d’autorisation et de réutilisation à des paramètres distincts et à des commandes d’exploitation. Exigez ensuite un essai de réception pour chaque exigence applicable. Cette démarche évite qu’un faible résultat de DCO masque une inhibition biologique résiduelle ou des contaminants non mesurés par la DCO.