Pourquoi le traitement de la DCO des eaux usées de l’industrie des aliments pour animaux est-il particulier ?
Le traitement de la DCO des eaux usées de l’industrie des aliments pour animaux doit être conçu comme une chaîne de traitement, et non comme un seul équipement d’élimination de la DCO. Ces usines produisent généralement des MES, des huiles et graisses, de la DBO/DCO, de l’ammoniaque et du phosphore. Le dégrillage et la DAF éliminent d’abord les solides, les huiles et les organiques non solubles, tandis que les boues activées ou le MBBR réduisent biologiquement la DBO/DCO soluble. Le MBR ajoute une séparation membranaire et permet de réduire l’emprise au sol. L’électrocoagulation a également permis d’obtenir 99,5 % d’élimination de la DCO dans une étude de laboratoire sur des eaux usées pétrolières, mais ce résultat ne peut être transposé aux effluents de l’industrie des aliments pour animaux sans essais pilote.
La DCO est une mesure globale des matières oxydables. Elle ne permet pas de distinguer les organiques solubles des huiles et graisses, des solides en suspension ou de l’ammoniaque. Une spécification limitée à la DCO laisse donc indéfinies les principales fonctions de traitement. JWC Environmental recense des concentrations élevées de MES, d’huiles et graisses, de DCO et de DBO dans les eaux usées de transformation des aliments pour animaux. WaterTech souligne également la présence d’azote ammoniacal et de phosphore avec la DBO/DCO et les huiles et graisses.
Le profil des effluents varie selon l’activité de production. La fabrication d’aliments humides, le mélange des ingrédients, la cuisson et le nettoyage des équipements génèrent des flux différents, dont les concentrations et les besoins de traitement diffèrent. Chaque flux doit être caractérisé séparément avant leur regroupement.
La séparation à la source constitue la première décision de conception. Les eaux de lavage des équipements, les rinçages au contact des produits, les eaux de nettoyage des sols ainsi que les eaux de refroidissement ou des services auxiliaires doivent être examinés pour déceler les graisses récupérables, les ingrédients fibreux, les produits chimiques de nettoyage et le planning de production. L’objectif n’est pas seulement de maximiser l’élimination de la DCO, mais d’éviter qu’un flux concentré n’impose inutilement une charge biologique et d’égalisation disproportionnée à l’ensemble de l’usine.
Une caractérisation complète doit donc porter sur la DBO et la DCO solubles, les MES, les huiles et graisses, l’ammoniaque, le phosphore, le pH et la température. La comparaison des technologies d’élimination de la DCO des eaux usées de transformation de viande fournit un contexte complémentaire, mais la conception finale doit rester adaptée aux flux et aux conditions de rejet de l’installation.
Construire la chaîne de traitement selon le profil des effluents
La séparation physique, l’oxydation biologique et la séparation des solides remplissent des fonctions différentes. La séquence de traitement doit donc suivre le profil des polluants. Selon la logique de procédé de WaterTech, les huiles et graisses, les MES et la fraction particulaire de la DBO/DCO sont éliminés avant le traitement biologique de la DBO/DCO soluble, de l’ammoniaque et, si nécessaire, du phosphore.
Le dégrillage constitue le point de contrôle en amont. JWC Environmental décrit le dégrillage des solides lourds avant la séparation chimique ou physique comme une étape intégrale du traitement des eaux usées de l’industrie des aliments pour animaux. Les ingrédients fibreux, les fragments de rendering et les autres solides lourds peuvent obstruer les pompes, les vannes et les conduites de transfert, augmenter la charge de boues en aval et provoquer des problèmes d’odeurs. Le dégrillage mécanique doit donc protéger la DAF et les étapes biologiques, et non être considéré comme un accessoire facultatif.
La DAF élimine ensuite les matières séparables physiquement. L’air sous pression forme des microbulles qui adhèrent aux huiles et graisses, aux MES et aux organiques non solubles. Les matières ainsi fixées remontent, puis sont raclées vers un système de collecte de la schume. Un système industriel de DAF pour le prétraitement des huiles et graisses et des solides constitue donc une étape de séparation physique, et non un substitut à l’oxydation biologique des organiques solubles.
Les boues activées assurent ensuite la fonction biologique : les microorganismes consomment la matière organique et produisent du dioxyde de carbone, de l’eau et de la biomasse. La biomasse doit alors être séparée, généralement par décantation secondaire, avec régulation de la recirculation et de l’évacuation. Le MBBR retient la biomasse attachée sur des supports mobiles. WaterTech le décrit comme une option à film fixe pour réduire la DBO/DCO soluble et permettre la nitrification et la dénitrification. La gestion du phosphore peut nécessiter une précipitation chimique suivie d’une séparation des solides.
- Séparer les flux de production et caractériser chaque source d’eau usée.
- Dégriller les solides lourds avant l’homogénéisation et la séparation physique.
- Prévoir un bassin d’égalisation lorsque le débit, les huiles et graisses ou les solides l’exigent.
- Utiliser la DAF pour les huiles et graisses récupérables, les solides en suspension et les organiques non solubles.
- Appliquer les boues activées ou le MBBR pour traiter la DBO/DCO soluble et les nutriments requis.
- Décanter les solides biologiques ou mettre en œuvre une séparation membranaire lorsque nécessaire.
- Ajouter une désinfection ou un traitement de réutilisation lorsque les exigences de rejet ou de réutilisation l’imposent.
| Étape de traitement | Fonction principale | Question de conception |
|---|---|---|
| Dégrillage | Solides lourds et matières fibreuses | Quels matériaux peuvent obstruer ou surcharger les équipements en aval ? |
| Égalisation | Variation du débit, de la concentration et de la charge | Quels flux doivent être amortis avant le traitement ? |
| DAF | Huiles et graisses, MES et organiques non solubles | Quelle charge de solides et de flottés doit être éliminée avant l’étape biologique ? |
| Boues activées ou MBBR | DBO/DCO soluble et nutriments sélectionnés | Quels objectifs de charge biologique et d’élimination des nutriments s’appliquent ? |
| Décantation ou MBR | Biomasse et solides en suspension résiduels | La décantation classique suffit-elle, ou la séparation membranaire est-elle justifiée ? |
Comparer les principales technologies d’élimination de la DCO
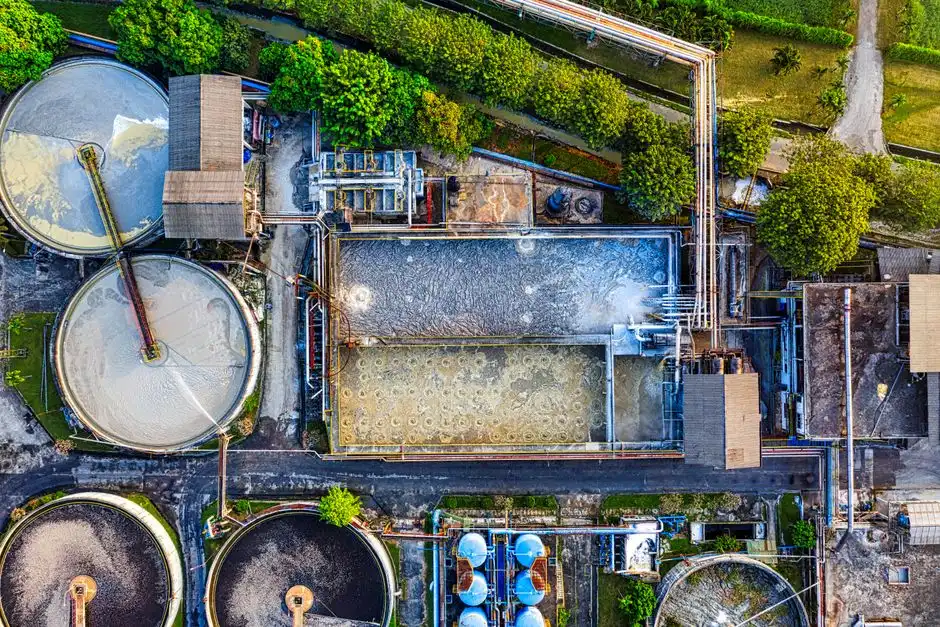
La DAF, les boues activées, le MBBR, le MBR et l’électrocoagulation doivent être comparés selon leur mécanisme et leur fonction de traitement. Ces technologies ne constituent pas des produits interchangeables. La distinction essentielle porte sur l’élimination physique des matières flottantes ou suspendues, l’oxydation biologique des organiques solubles, la séparation membranaire de la biomasse ou la déstabilisation électrochimique des polluants.
La DAF convient principalement aux huiles et graisses, aux matières grasses, aux solides en suspension et aux matières colloïdales. Son rôle est le prétraitement : récupérer les flottés, réduire les solides entraînés et protéger le procédé biologique en aval. Le catalogue HydropureWater présente 13 modèles de DAF couvrant une plage de 4 à 300 m³/h. Cette plage constitue une référence de catalogue, et non une règle universelle de dimensionnement. Le débit hydraulique et la charge de polluants doivent être évalués séparément.
Les boues activées utilisent des microorganismes en suspension pour oxyder les organiques solubles, avant la séparation de la biomasse. La décantation finale et les systèmes de gestion des boues font partie intégrante du procédé. Le MBBR retient la biomasse sur des supports situés dans un réacteur à écoulement traversant. Cette configuration réduit la DBO/DCO soluble et peut assurer la nitrification et la dénitrification, sous réserve des caractéristiques de l’effluent et des objectifs du procédé.
Le MBR associe traitement biologique et séparation membranaire des solides. Le catalogue HydropureWater indique une capacité de 10 à 2 000 m³/jour, des membranes PVDF immergées, une filtration inférieure à 1 μm et une emprise au sol réduite de 60 % par rapport aux systèmes classiques. Ces spécifications de catalogue ne constituent pas des performances garanties pour un projet de l’industrie des aliments pour animaux. Un bioréacteur à membranes pour un traitement biologique compact doit être évalué selon la qualité d’effluent requise, les caractéristiques de l’effluent admis dans les membranes, la charge et les systèmes de conduite.
L’électrocoagulation peut constituer une option de traitement chimique et électrique à pH contrôlé, mais le résultat le plus probant de l’étude fournie reste limité. Abbas Muslim et Asel ont rapporté 99,5 % d’élimination de la DCO et 94,2 % d’élimination des huiles dans une cellule de laboratoire de 2 L traitant des eaux usées pétrolières huileuses, avec une DCO initiale de 710 mg/L et une teneur initiale en huile de 95 mg/L. Il ne s’agissait pas d’une étude sur les eaux usées de l’industrie des aliments pour animaux.
| Technologie | Rôle principal | Condition d’application la plus favorable | Principale incertitude de conception |
|---|---|---|---|
| DAF | Séparation physique | Élimination avant l’étape biologique des huiles et graisses, des MES et des colloïdes | Charges hydraulique et solides ; gestion des flottés et de la schume |
| Boues activées | Oxydation biologique et décantation | Réduction de la DBO/DCO soluble avec séparation classique de la biomasse | Production de boues, décantation et conduite du procédé |
| MBBR | Traitement biologique à film fixe | Réduction de la DBO/DCO soluble et traitement de nutriments sélectionnés | Configuration des supports, temps de séjour hydraulique et séparation des solides en aval |
| MBR | Traitement biologique avec séparation membranaire | Installation compacte ou séparation membranaire des solides | Effluent admis dans les membranes, colmatage, nettoyage et écart entre catalogue et garanties |
| Électrocoagulation | Déstabilisation électrochimique et séparation | Traitement démontré de la matrice réelle des effluents | Montée en échelle, consommation d’électrodes, sels, énergie et production de boues |
Paramètres de conception et limites des données
Les données disponibles sur l’électrocoagulation servent à définir un essai pilote, et non à garantir la performance d’une installation industrielle de l’industrie des aliments pour animaux. Abbas Muslim et Asel ont utilisé quatre électrodes en aluminium et quatre en fer, espacées de 2 cm. Les électrodes étaient immergées sur 12 cm, à pH 7, avec un temps de traitement de 50 minutes. La tension appliquée était de 10,5 V et la concentration de chlorure de sodium de 0,5 g/L. L’étude a estimé la consommation d’énergie à 12 kWh/m³ et a indiqué une teneur en MES de 73 mg/L.
Ces valeurs proviennent d’une cellule de coagulation de 2 L traitant des eaux usées pétrolières huileuses. Le rendement annoncé de 99,5 % ne peut donc pas être appliqué directement aux eaux usées de rendering d’aliments pour animaux, dont la matrice, le débit, les solides, les huiles et graisses et les cycles d’exploitation diffèrent. Ces résultats doivent servir de référence pour définir les variables de l’essai pilote et les essais de montée en échelle.
Demandez à chaque fournisseur des données spécifiques à l’industrie des aliments pour animaux ou des résultats pilotes couvrant la charge hydraulique proposée, les besoins chimiques, la consommation d’électrodes si l’électrocoagulation est envisagée, le rendement en boues, l’énergie consommée et la stratégie de conduite. Un pourcentage obtenu en laboratoire, sans caractérisation de l’effluent, configuration de cellule et conditions opératoires, ne suffit pas pour accepter une proposition.
Avant de dimensionner un équipement, déterminez le débit et ses variations journalières, la DCO et la DBO, les MES, les huiles et graisses, l’ammoniaque, le phosphore, le pH, la température et la composition de chaque flux de production. Les campagnes de nettoyage et les opérations de rendering doivent être représentées dans le programme de caractérisation, car leurs charges peuvent différer sensiblement de celles des autres productions.
| Paramètre publié pour l’électrocoagulation | Valeur d’Abbas Muslim et Asel | Interprétation technique |
|---|---|---|
| Configuration des électrodes | 4 électrodes en aluminium et 4 en fer | Référence de laboratoire uniquement |
| Écartement des électrodes | 2 cm | Doit être testé avec la configuration d’électrodes proposée |
| Immersion | 12 cm | La montée en échelle et les effets de densité de courant exigent une évaluation |
| pH | 7 | Le pH réel de l’effluent peut différer |
| Temps de traitement | 50 minutes | Ne constitue pas un temps de séjour hydraulique à l’échelle industrielle |
| Tension | 10,5 V | Ne doit pas être transposée sans données sur la géométrie et la densité de courant |
| Chlorure de sodium | 0,5 g/L | Le sel résiduel et les effets sur le milieu récepteur exigent une étude |
| Consommation d’énergie estimée | 12 kWh/m³ | Valeur rapportée pour les eaux usées pétrolières, sans garantie pour les aliments pour animaux |
| MES indiquées | 73 mg/L | Résultat d’étude à portée limitée |
Choisir les équipements selon l’objectif de traitement
Le choix des équipements de prétraitement doit partir des matières indésirables entrant dans chaque unité, et non d’une promesse générique d’élimination de la DCO. Pour les ingrédients fibreux, les fragments de rendering et les autres solides lourds, le dégrillage constitue la mesure de contrôle pertinente. JWC Environmental décrit le dégrillage des solides lourds avant la séparation chimique ou physique comme une étape intégrale et souligne l’importance de la charge en solides et de la maîtrise des odeurs.
Choisissez la DAF lorsque l’objectif amont consiste à récupérer les huiles et graisses et à éliminer les solides en suspension avant le traitement biologique. Dimensionnez l’unité à partir de la plage de débit réelle, des charges de MES et d’huiles et graisses, des caractéristiques des huiles, de l’élimination requise et des critères biologiques en aval. La seule capacité hydraulique ne permet pas de déterminer les performances d’élimination.
Choisissez les boues activées lorsque la réduction de la DBO/DCO soluble et la décantation conventionnelle de la biomasse en suspension conviennent au procédé. Choisissez le MBBR lorsque la rétention à film fixe, la réduction de la DCO soluble et la possibilité d’assurer la nitrification et la dénitrification justifient sa configuration avec supports mobiles. Dans les deux cas, l’élimination des nutriments doit être reliée aux exigences de rejet, et non présumée.
Choisissez le MBR lorsque la séparation membranaire des solides, une installation compacte ou un effluent de qualité supérieure fait partie du projet approuvé. Les capacités publiées de 10 à 2 000 m³/jour et la filtration inférieure à 1 μm servent uniquement de références de catalogue. Le fournisseur doit les relier à la plage d’effluent admis, à la base de charge et aux objectifs de traitement proposés.
| Si la décision principale consiste à… | Évaluer d’abord | Informations demandées au fournisseur |
|---|---|---|
| Protéger les équipements en aval des solides lourds | Dégrillage | Caractéristiques des solides, base de charge, gestion des solides retenus et maîtrise des odeurs |
| Récupérer les huiles et graisses et réduire les MES | DAF | Plage de débit, caractéristiques des huiles et graisses, élimination requise, réactifs, gestion des flottés et charge en aval |
| Réduire biologiquement la DBO/DCO soluble | Boues activées ou MBBR | Plage d’effluent admis, base de charge, objectifs de nutriments, rendement en boues et exigences de décantation |
| Séparer la biomasse par membrane ou réduire l’emprise | MBR | Objectifs de sortie, configuration membranaire, stratégie de nettoyage, commande et base de performance |
| Tester l’élimination chimique et électrique | Essai pilote d’électrocoagulation | Résultats sur les effluents réels, consommation d’électrodes, énergie, réactifs, boues et base de montée en échelle |
Chaque proposition doit distinguer les paramètres de sortie garantis des capacités de catalogue. Une garantie doit être reliée à une plage d’effluent admis convenue et à une caractérisation des eaux usées. À titre de comparaison, les paramètres de conception de la DCO pour les eaux usées de transformation de volailles illustrent la nécessité d’une base de charge documentée, mais ils ne remplacent pas les essais propres au projet.
Essais pilotes, mise en service et risques d’exploitation
Un essai pilote représentatif doit couvrir les cycles de production et de nettoyage, plutôt que reposer sur un seul prélèvement instantané. Cette précaution est particulièrement importante lorsque les opérations de rendering, de lavage ou de formulation génèrent des charges intermittentes d’huiles et graisses et de solides qu’un essai de laboratoire court peut ne pas reproduire.
Suivez l’élimination de la DCO avec celle des MES, des huiles et graisses, de l’ammoniaque et du phosphore. La mesure de la seule DCO peut masquer une dégradation de l’élimination des nutriments, des flottés ou de la séparation des solides. L’essai pilote doit également vérifier la production de boues, l’élimination de la schume, la maîtrise des odeurs, la consommation de réactifs, la demande d’énergie et la réponse de la commande automatique.
Confirmez la charge arrivant à l’étape biologique après la DAF. Les huiles et graisses et les solides en suspension résiduels peuvent modifier la demande d’aération, la croissance de la biomasse, la production de boues et les performances de la décantation en aval. Un essai réussi de DAF doit donc comprendre des mesures de la qualité de l’eau après la DAF, et pas seulement l’aspect ou le volume des flottés récupérés.
Pour la déshydratation mécanique des boues, évaluez les équipements de déshydratation des boues de transformation alimentaire selon les propriétés réelles des boues produites par la DAF ou le traitement biologique. La méthode de déshydratation retenue doit convenir à la structure du cake, à la teneur en solides et aux exigences de manipulation issues de la chaîne de traitement.
La mise en service doit inclure un protocole d’acceptation convenu, fondé sur la STEP locale ou l’autorisation de rejet applicable, ainsi que sur les limites de prétraitement contractées par l’installation. Les données fournies n’établissent aucune limite universelle de DCO. La base de sortie doit donc provenir de l’autorisation applicable ou de l’accord d’assainissement, et non d’une référence de catalogue.
Questions fréquentes
La DAF suffit-elle à éliminer la DCO des eaux usées des aliments pour animaux ?
La DAF élimine les huiles et graisses, les MES et les organiques non solubles, mais ne remplace pas le traitement biologique de la DBO/DCO soluble. La logique de procédé de WaterTech place donc la séparation physique avant les boues activées ou le MBBR. Une chaîne constituée uniquement d’une DAF convient uniquement si l’objectif de traitement et l’autorité de rejet l’autorisent et si la charge soluble résiduelle respecte l’exigence applicable.
Comment dimensionner et budgéter un système de DAF ?
Le dimensionnement exige la plage de débit, la charge de solides en suspension, les caractéristiques des huiles et graisses, l’élimination requise et les critères biologiques en aval. La plage de catalogue de 4 à 300 m³/h sur 13 modèles standard ne constitue pas une règle universelle de dimensionnement. Pour la tarification, demandez une offre écrite fondée sur les paramètres des effluents, les matériaux sélectionnés, les commandes, la gestion des flottés, les besoins chimiques, le périmètre d’installation et la base de performance. Les données fournies ne permettent pas d’établir une tarification défendable pour une installation de l’industrie des aliments pour animaux.
Quand un MBR est-il nécessaire ?
Le MBR se justifie lorsque le projet exige une séparation membranaire des solides, une installation compacte ou un effluent défini de qualité supérieure. Des boues activées conventionnelles avec une décantation efficace peuvent suffire lorsque ces objectifs ne sont pas requis. La décision doit comparer le procédé biologique, la séparation des solides en aval, l’emprise au sol, le colmatage des membranes, les implications du nettoyage, les systèmes de conduite et les exigences du cycle de vie.
Comment comparer les propositions de fournisseurs concurrents ?
Demandez à chaque fournisseur d’utiliser la même plage d’effluent admis, la même garantie de sortie et la même base de charge. Les propositions doivent également présenter la même consommation d’énergie et de réactifs, le même rendement en boues, le même périmètre de commande et la même base d’essais pilotes. Demandez au fournisseur d’identifier les figures issues du catalogue, celles calculées pour le cas proposé et celles garanties pour une plage d’eaux usées convenue. Un prix d’équipement inférieur n’est pas directement comparable si les performances et les obligations d’exploitation diffèrent.
Quelles données collecter lors d’un essai d’électrocoagulation ?
Utilisez l’étude d’Abbas Muslim et Asel sur les eaux usées pétrolières comme référence pour les variables étudiées : quatre électrodes en aluminium et quatre en fer, un espacement de 2 cm, une immersion de 12 cm, un pH de 7, une durée de traitement de 50 minutes, une tension de 10,5 V et une concentration de chlorure de sodium de 0,5 g/L. Ne considérez pas ces valeurs comme des réglages prédéfinis pour l’installation. Testez les eaux usées réelles de l’industrie des aliments pour animaux pendant des cycles d’exploitation représentatifs et mesurez la DCO, les huiles, les MES, l’énergie consommée, l’ajout de réactifs ou de sel, la consommation d’électrodes et la production de boues.