Fonctionnement de la digestion anaérobie des eaux usées de distillerie
Un digesteur anaérobie destiné aux eaux usées de distillerie utilise des micro-organismes anaérobies pour convertir les matières organiques biodégradables en biogaz et en solides stabilisés. Ces eaux usées conviennent à la digestion anaérobie, car elles contiennent une matière organique facilement dégradable. Leur forte charge, leur acidité, leur couleur, les solides et les perturbations du procédé rendent toutefois l’égalisation, le contrôle du pH et le prétraitement indispensables. Un projet viable repose donc sur une chaîne de traitement, et non sur un réacteur isolé. Elle doit relier le contrôle de l’alimentation, la méthanogenèse, la gestion du biogaz et l’affinage de l’effluent.
La digestion anaérobie se déroule en quatre étapes biologiques reliées. L’hydrolyse transforme les polymères insolubles en composés solubles. L’acidogenèse convertit ces composés en acides organiques, hydrogène, dioxyde de carbone et ammoniac. L’acétogenèse transforme les acides organiques et l’hydrogène en acétate, dioxyde de carbone et hydrogène. La méthanogenèse produit le méthane : les organismes méthanogènes convertissent les produits de l’acétogenèse en méthane et en dioxyde de carbone.
Le biogaz brut contient du méthane et du dioxyde de carbone. Il peut être brûlé pour produire de la chaleur ou de l’électricité, être upgraded en gaz naturel renouvelable ou transformé en carburant de transport. La voie commerciale retenue modifie le traitement du gaz requis. La capture du méthane n’équivale donc pas à la production d’un gaz conforme aux spécifications des réseaux.
Les recherches sur les eaux usées provenant de distilleries décrivent un effluent à forte charge, acide et coloré. Il contient des nutriments organiques susceptibles de favoriser la croissance microbienne et de servir de substrats pour produire de l’énergie renouvelable (Elsevier BV, Optimization of distillery-sourced wastewater anaerobic digestion for biogas production). Ces caractéristiques favorables n’éliminent pas la nécessité d’un contrôle du procédé.
Le circuit pratique est le suivant :
- Caractériser et égaliser les eaux usées.
- Corriger le pH et retirer ou gérer les solides, les sables et les FOG, si nécessaire.
- Alimenter le réacteur méthanogène et gérer en sécurité le biogaz produit.
- Séparer et affiner l’effluent liquide.
- Gérer les solides digérés séparés selon une filière de réutilisation ou d’élimination approuvée.
Les solides digérés séparés peuvent avoir des usages agricoles ou être compostés. Le flux liquide peut également permettre de récupérer des nutriments. Toute réutilisation propre au projet exige toutefois une vérification de la qualité applicable et de la réglementation. Le préchauffage d’un réacteur pour un effluent industriel organique comparable est traité dans le guide 2026 d’ingénierie du réacteur UASB pour les eaux usées de levurerie.
Caractérisation de l’alimentation avant le choix du réacteur
Le dimensionnement d’un réacteur doit reposer sur un plan d’échantillonnage représentatif, et non sur un seul échantillon composite de laboratoire. La campagne doit couvrir la production normale, les cycles de nettoyage, les vidanges par batch et les autres variations documentées. Les eaux usées de distillerie peuvent changer sensiblement selon le programme de production, les purges de colonne, l’apport d’eau de lavage et la gestion des résidus de procédé.
L’acheteur doit obtenir des mesures de DCO, DBO, solides totaux et solubles, matières en suspension, pH, alcalinité, nutriments, couleur et FOG. Il doit également recueillir les constituants du procédé pertinents pour le site. L’étude fournie ne fixe aucune limite d’acceptation universelle pour ces eaux usées. Chaque fournisseur doit donc évaluer le même effluent mesuré et la même plage d’exploitation proposée.
La température, le pH et les conditions liées à la rétention ont été étudiés comme variables d’exploitation dans l’étude d’optimisation des eaux usées de distillerie (Elsevier BV, Optimization of distillery-sourced wastewater anaerobic digestion for biogas production). Ils doivent rester explicites lors de la conception pilote et des comparaisons d’exploitation, plutôt que d’être dissimulés dans une garantie générique de charge.
| Dossier de données | Impact sur la décision | Exigence d’achat |
|---|---|---|
| DCO et DBO | Définir la charge organique et l’objectif de traitement du digesteur. | Résultats représentatifs pondérés par le débit, avec méthodes analytiques indiquées. |
| Débit et programme de production | Déterminer les variations hydrauliques, le besoin d’égalisation et le comportement lors des vidanges par batch. | Périodes normales, de pointe, de nettoyage et de perturbation documentées séparément. |
| pH et alcalinité | Identifier le risque d’acidification et l’incertitude de la demande chimique. | Données horaires ou par batch, et non un seul prélèvement instantané. |
| Solides, sables, fibres et FOG | Détecter les risques d’encrassement, de défaut de mélange, de court-circuitage et de surcharge en solides. | Fractions totales et solubles, avec une revue de la gestion des solides. |
| Couleur et nutriments | Établir les contraintes de l’affinage aval et de la réutilisation. | Exutoire de rejet et base réglementaire applicable identifiés. |
| Recirculations et flux secondaires | Éviter de comptabiliser incorrectement des flux dilués ou concentrés. | Eau de refroidissement, eau de lavage, traitement des drêches et pertes de nettoyage en place répertoriés séparément. |
Les charges hydrauliques et organiques doivent être établies à partir des données du site ou de travaux pilotes validés. Des charges génériques ne peuvent pas être présentées comme des performances garanties pour une alimentation de distillerie non précisée. Le criblage mécanique peut être étudié comme protection en amont. Le crible mécanique rotatif à barre constitue une option à évaluer si le flux contient des matières à retirer avant l’égalisation ou le pompage.
Prétraitement et égalisation pour stabiliser le digesteur
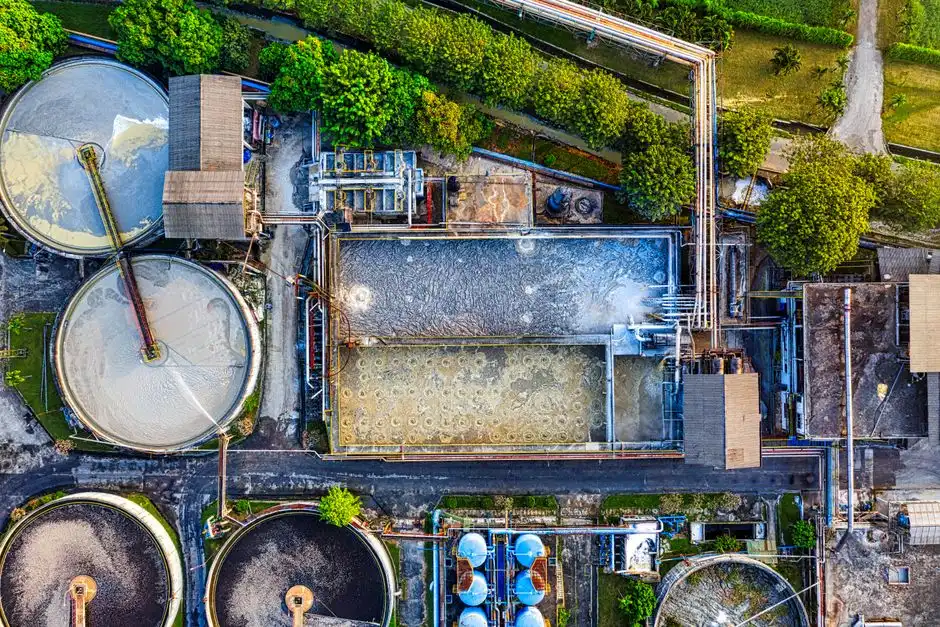
L’égalisation constitue l’interface principale entre une production de distillerie variable et un procédé anaérobie stable. Elle limite les pics de débit et de charge organique, amortit les vidanges par batch et laisse à l’exploitant le temps de réagir aux écarts de pH, de solides ou de FOG. Le volume requis doit découler du régime de production mesuré, et non d’une règle générique.
L’étude d’optimisation décrit les eaux usées comme acides et retient le pH comme variable d’exploitation (Elsevier BV, Optimization of distillery-sourced wastewater anaerobic digestion for biogas production). La correction du pH relève donc de la stratégie d’exploitation. La demande chimique doit toutefois être calculée à partir de l’alcalinité mesurée et de l’évolution du pH. Le dosage de réactifs chemical piloté par automate pour le contrôle du pH du digesteur peut être étudié lorsque l’automatisation et la surveillance du dosage sont justifiées.
Les solides en suspension, les colloïdes, les fibres, le sable et les grès nécessitent une analyse distincte. Leur présence peut accroître la charge en solides, perturber le mélange, favoriser le court-circuitage ou créer des problèmes de séparation en aval. Un crible mécanique rotatif à barre peut convenir aux matières discontinues devant être interceptées avant les pompes ou le réacteur.
| Fonction de prétraitement | Base de sélection | Conséquence de la décision |
|---|---|---|
| Égalisation du débit et de la charge organique | Programme de production, vidanges par batch, débit mesuré et variation de la DCO. | À inclure lorsque la variabilité mesurée peut déstabiliser le procédé biologique. |
| Contrôle du pH et de l’alcalinité | pH, alcalinité, comportement de génération d’acides et compatibilité chimique. | À définir : réactif, équipements de dosage, logique de commande et stockage. |
| Élimination des solides et des sables | Concentration en solides en suspension, taille des particules, fibres et observations sur les grès. | À spécifier : duty de séparation requise avant le choix du réacteur. |
| Élimination des FOG ou des huiles | Mesures des huiles, graisses et matières flottantes, avec revue du procédé amont. | Évaluer la FAD uniquement lorsque les flottables ou huiles émulsionnées le justifient. |
| Dosage de réactifs | Chimie mesurée, plage cible et temps de réponse requis. | Le dosage automatique constitue un utilitaire contrôlé, pas un substitut aux données d’alimentation. |
La FAD doit être considérée comme une option ciblée de prétraitement, et non comme un choix par défaut. Un système de FAD pour le prétraitement des eaux usées de distillerie mérite d’être étudié lorsque des huiles, FOG, solides en suspension ou matières colloïdales pourraient nuire au digesteur ou aux équipements aval. L’étude hydrodynamique, l’échantillonnage et les essais pilotes doivent déterminer si cette option est justifiée.
Choix d’un réacteur anaérobie et du système de gaz
Le choix du réacteur doit tenir compte de l’alimentation caractérisée, des charges hydraulique et organique, des exigences de mélange, de l’emprise, des compétences de l’exploitant, de l’usage final du biogaz et des contraintes d’installation. Les options doivent être comparées à partir des mêmes données de site. Une garantie générique fondée sur une alimentation synthétique ou de laboratoire ne constitue pas une base suffisante pour un projet de distillerie.
La méthanogenèse transforme les produits de l’acétogenèse en méthane et en dioxyde de carbone. La conception du réacteur doit donc préserver cette séquence biologique. La température, le pH et les variables liées à la rétention issues de l’étude constituent une base initiale pour les essais pilotes et les comparaisons d’exploitation (Elsevier BV, Optimization of distillery-sourced wastewater anaerobic digestion for biogas production).
| Décision | Questions auxquelles l’acheteur doit répondre | Justificatifs requis |
|---|---|---|
| Architecture du réacteur | Quelle configuration répond aux exigences de solides, de mélange et de rétention ? | Base de conception spécifique au site, calculs de procédé et installations de référence. |
| Plage d’exploitation | Comment le réacteur réagira-t-il à un faible débit, aux batches concentrés et aux écarts de pH ? | Philosophie de commande, critères de perturbation et protocole de mise en service. |
| Mélange et solides | Comment les solides seront-ils maintenus en suspension, décantés ou retirés ? | Stratégie de mélange, inventaire des solides et périmètre de séparation. |
| Destination du gaz | L’objectif est-il la chaleur, l’électricité, le gaz naturel renouvelable, la réduction du brûlage à la torche ou un autre usage ? | Bilan énergétique et exigences de traitement aval du gaz. |
| Sécurité du gaz | Comment l’humidité, le sulfure d’hydrogène, la pression et la propagation de flamme seront-ils maîtrisés ? | Étude des risques, détection, isolement et schémas des systèmes de sécurité. |
| Garantie du fournisseur | Quelles conditions d’alimentation et d’exploitation définissent la garantie ? | Plage d’alimentation convenue, méthodes d’essai et recours en cas de non-conformité. |
Le périmètre du gaz doit distinguer la capture du biogaz brut de la conversion énergétique et de l’enrichissement. Une déshumidification peut être nécessaire avant les équipements sensibles à la condensation. Le contrôle du sulfure d’hydrogène protège les équipements de traitement et de combustion lorsque le gaz contient du soufre. La régulation de pression, les coupe-flammes, la manipulation sûre du gaz, le stockage, l’utilisation et la décision de brûlage à la torche relèvent de l’ingénierie préliminaire.
Les données de marché confirment la pertinence commerciale de l’utilisation électrique, mais ne déterminent pas l’économie d’un réacteur de distillerie. L’American Biogas Council a signalé en septembre 2026 que 89 % des installations interrogées produisent de l’électricité à partir du biogaz sur site. Treize pour cent brûlent principalement à la torche le biogaz capté, tandis que 4 % produisent du gaz naturel renouvelable. Ces pourcentages décrivent des installations américaines de récupération des ressources en eau, et non des projets de distillerie.
Affinage de l’effluent digéré pour respecter les exigences
La digestion anaérobie réduit les matières organiques biodégradables et peut produire du biogaz. Elle ne doit toutefois pas être considérée automatiquement comme la solution complète de conformité. L’effluent liquide digéré peut encore contenir de la DCO résiduelle, de la couleur, des solides ou des nutriments. L’affinage requis dépend de l’exutoire de rejet et de l’autorisation applicable.
Les recherches sur le post-traitement des eaux usées de distillerie digérées en anaérobie montrent pourquoi la couleur doit être évaluée séparément. Pour une DCO initiale de 3 000 mg/L et un débit d’ozone de 22,5 mg O3/L/min, l’utilisation de l’ozone atteignait 99 %. La réduction de la couleur ne)simplement de 20 % après 60 minutes. Dans des conditions permettant une réduction de couleur supérieure à 80 %, l’utilisation de l’ozone est restée supérieure à 95 % (Ozone Science and Engineering, 2019, Ozonolysis Post-Treatment of Anaerobically Digested Distillery Wastewater Effluent). L’efficacité de l’oxydant et l’élimination de la couleur ne peuvent donc pas être optimisées séparément.
| Problème résiduel à vérifier | Étude requise | Périmètre de traitement possible |
|---|---|---|
| DCO résiduelle | Limite de rejet et répartition entre DCO soluble et particulaire. | Aération, affinage biologique ou autre processus choisi selon la qualité résiduelle. |
| Couleur | Unités de couleur, origine et réponse à l’oxydation envisagée. | Oxydation avancée évaluée avec la demande d’oxydant et les effets sur les boues. |
| Solides en suspension | Profil des solides après digestion. | Décantation ou séparation des solides. |
| Nutriments | Azote et phosphore au regard de l’exutoire de rejet. | Traitement ou récupération des nutriments après une étude spécifique au site. |
| Toxicité | Exigences de rejet et prise en compte du milieu récepteur. | Évaluation en laboratoire avant le choix final du procédé. |
Demandez au laboratoire quelles normes de rejet s’appliquent et quels paramètres elles couvrent. L’étude fournie ne fixe aucune limite universelle pour un digesteur de distillerie. Un acheteur ne doit donc pas déduire la conformité des seules performances du réacteur.
Les options à étudier comprennent la séparation des solides, l’aération, l’affinage, la station de traitement integratee à un bioréacteur à membranes, la filtration et l’oxydation avancée. Pour les solides digérés, une presse filtrante à plateaux peut être étudiée lorsqu’une déshydratation mécanique est nécessaire. Le choix final doit reposer sur la qualité résiduelle mesurée et les exigences de rejet.
Du concept du procédé à l’achat des équipements
Un cahier des charges prêt pour l’achat doit contenir un dossier de données intégré. Il doit présenter la caractérisation des eaux usées, le régime de débit, le programme de production, le pH, l’alcalinité, la DCO, les solides, les FOG, les nutriments, l’exutoire de rejet et l’usage final du biogaz envisagé. Les fournisseurs doivent chiffrer leurs offres sur la base de ce même dossier. Les différences de périmètre apparaîtront ainsi clairement, au lieu d’être masquées par des hypothèses incompatibles.
Exigez de chaque fournisseur qu’il associe ses équipements à chaque interface. Un devis de réacteur isolé ne suffit pas. L’égalisation, le chauffage, le mélange, le traitement du gaz et l’affinage peuvent déterminer le fonctionnement de l’étape biologique. Les exclusions doivent être énumérées explicitement pour les cuves de réacteur, le chauffage, le mélange, le stockage du gaz, le traitement, les soufflantes, les utilités, les commandes, les travaux électriques, le génie civil, la désodorisation, la mise en service et la formation des opérateurs.
| Livraison attendue du fournisseur | Question acceptable | Vérification par l’acheteur |
|---|---|---|
| Base de conception | Quelle alimentation mesurée et quelle plage d’exploitation ont été utilisées ? | Correspondent-elles à la campagne sur site et à la variabilité de production ? |
| Schéma de flux du procédé | Les interfaces amont et aval sont-elles représentées ? | Identifier chaque unité et utilitaire traversant la limite du fournisseur. |
| Liste des travaux exclus | Qu’est-ce qui n’est pas compris dans le prix ? | Comparer les exclusions relatives au génie civil, à l’électricité, aux commandes, au gaz et à la mise en service. |
| Essai de réception | Comment les performances seront-elles démontrées ? | Définir les échantillons, la durée, les conditions d’exploitation et les recours. |
| Réponse d’exploitation | Que se passe-t-il en cas de faible débit, de batch concentré, d’écart de pH, de FOG, de surcharge en solides ou d’inadéquation entre la demande et l’utilisation du gaz ? | Examiner les alarmes, les verrouillages, les actions de l’opérateur et les exclusions de garantie. |
| Objectif économique | Le projet est-il justifié par la stabilisation, la chaleur, l’électricité, le gaz naturel renouvelable, la réduction du brûlage à la torche ou une combinaison ? | Examiner chaque source de valeur séparément, sans cumuler des bénéfices non comparables. |
Définissez les essais de réception en fonction de la variabilité de production du site, et non d’une alimentation de laboratoire étroite. La stratégie de commande peut être élaborée selon les principes du guide 2026 d’ingénierie des réseaux de capteurs sans fil pour le traitement des eaux usées. Les discussions sur les coûts d’exploitation doivent également rester liées aux équipements et à la chaîne de traitement retenus, comme l’expose le guide 2026 des coûts d’exploitation et de la décomposition de l’OPEX pour les BRM.
Données de marché et risques de projet en 2026
L’adoption aux États-Unis montre que la digestion anaérobie est une technologie établie. Le nombre d’installations ne constitue toutefois pas une base de conception pour une distillerie. L’American Biogas Council a signalé en septembre 2026 que 1 213 installations américaines de récupération des ressources en eau exploitent des digesteurs anaérobies. Elles captent chaque année plus de 100 Bcf de biogaz.
Cette même enquête a recensé 108 installations ayant mis leur digesteur hors service. Ce bilan justifie l’examen des capacités d’exploitation, de la compatibilité des alimentations et des décisions prises sur le cycle de vie. Il ne permet pas de considérer le nombre d’installations comme une preuve d’aptitude.
Les déchets de boissons et de distillerie figurent également dans la répartition des alimentations recensée. Parmi 92 répondants ayant indiqué leur alimentation, les déchets de boissons et de distillerie représentaient 2 %. Les déchets alimentaires non précisés constituaient la principale catégorie citée, à 63 % (American Biogas Council, septembre 2026). Ce résultat confirme l’existence de cette catégorie d’alimentations, mais ne fixe ni charge, ni emprise, ni performance pour un réacteur de distillerie.
Environ trois quarts des quelque 5 000 installations américaines de récupération des ressources en eau dépassant 1 MGD n’exploitent pas de digesteur. Les installations équipées traitent 63 % des eaux usées traitées par les installations américaines de récupération des ressources en eau (American Biogas Council, septembre 2026). Ces chiffres indiquent un potentiel d’intégration substantiel, sans garantir l’applicabilité à un effluent industriel à forte charge.
La faisabilité propre au projet dépend encore de la variabilité de l’alimentation, de l’alcalinité, de la température, des solides, des FOG, du mélange, du besoin de chauffage, de la sécurité du gaz, des opérateurs et de l’exutoire de rejet retenu. L’enquête à grande échelle fournit un contexte de marché. Elle ne fournit ni formule de dimensionnement d’un réacteur de distillerie ni performance garantie.
Questions fréquentes
Quel est le coût d’investissement d’un digesteur anaérobie pour les eaux usées de distillerie ?
L’étude fournie ne fournit aucun prix d’investissement universel pour cette application. Demandez une.offre spécifique à l’alimentation, qui distingue le réacteur, le prétraitement, le chauffage, le mélange, le traitement du gaz, les commandes, le génie civil et la mise en service. Demandez au fournisseur d’indiquer les utilitaires et travaux exclus. Les offres ne seront alors pas comparables. La même structure doit servir à l’achat d’équipements de déshydratation des boues au Maroc et de tout autre ensemble d’équipements aval.
Comment une distillerie doit-elle dimensionner un digesteur anaérobie ?
Dimensionnez le réacteur à partir de données représentatives de DCO, de débit, de pH, d’alcalinité, de solides, de température et de variabilité d’exploitation. Utilisez une méthode de conception validée ou des essais pilotes lorsque l’alimentation est à forte charge, fonctionne par batch ou reste mal caractérisée. Exigez du fournisseur qu’il montre comment le volume, la rétention, le mélange et les hypothèses de recirculation découlent de ces données. Définissez également la plage d’alimentation associée à toute garantie.
Quel prétraitement est normalement requis avant la digestion anaérobie ?
L’égalisation, le contrôle du pH et l’élimination des solides en suspension ou des FOG nuisibles sont des fonctions courantes. La caractérisation réelle des eaux usées détermine toutefois lesquelles sont nécessaires. Le criblage, la FAD et le dosage automatique de réactifs doivent chacun avoir une fonction de procédé définie. Cette fonction doit repose sur l’échantillonnage, la revue du procédé ou les essais pilotes. Aucun équipement ne doit être inclus uniquement parce qu’un autre projet l’utilise.
Un digesteur anaérobie seul rend-il les eaux usées de distillerie conformes ?
Aucune conclusion automatique de conformité n’est justifiée. Considérez la digestion anaérobie comme l’étape biologique et de récupération d’énergie. Vérifiez ensuite la DCO, la couleur, les solides, les nutriments et la toxicité résiduels au regard des exigences de rejet applicables. Ajoutez la séparation des solides, l’affinage biologique, le traitement par BRM ou l’oxydation avancée lorsque l’effluent mesuré et l’autorisation l’exigent.
Comment sélectionner un fournisseur ?
Comparez les offres à partir des mêmes données d’alimentation, de la même plage d’exploitation, du même scénario d’utilisation du gaz et des mêmes exclusions, périmètres de commande, essais de mise en service, formations, garanties et capacités de service local. Accordez du poids aux performances démontrées lors des écarts de pH, des batches concentrés, des charges en solides ou en FOG, des conditions de faible débit et de l’inadéquation entre la demande et l’utilisation du gaz. Une performance annoncée n’est utile que si les conditions d’essai correspondent à la plage d’exploitation de la distillerie.