Pourquoi les eaux usées de levurerie conviennent au UASB, mais ne constituent pas une station complète
Un réacteur UASB peut traiter les eaux usées de levurerie à des charges organiques élevées. Il constitue toutefois généralement une étape d’un ensemble de traitement, plutôt qu’un système complet de conformité. Une étude consacrée aux effluents de levurerie a relevé une charge maximale de 10 kgDCO/m³·j avec un temps de séjour hydraulique de 36 heures. Environ 35 % de la DCO était soluble et non biodégradable dans les conditions étudiées. La configuration avec recyclage a traité des charges légèrement supérieures et produit des granules plus petites et plus homogènes. Comme le traitement UASB n’élimine pas efficacement l’azote, le phosphore ni les agents pathogènes, chaque site doit déterminer ses besoins de prétraitement, d’alcalinité, de nutriments, de granulation, de gestion du biogaz et de post-traitement au moyen d’essais spécifiques.
Le réacteur à couche anaérobie de bouilles à flux ascendant fait monter l’effluent à travers un lit de bouilles granulaires anaérobies. La biomasse reste ainsi dans le réacteur, tandis que les matières organiques biodégradables sont transformées en biogaz. Le gaz et le liquide traité sont séparés près du sommet. Pour les levureries, les objectifs principaux de l’étape réacteur sont la réduction de la DCO, la récupération d’énergie par capture du biogaz et la réduction de l’aération nécessaire au traitement aérobie.
Les données directes sont encourageantes, mais restent délimitées. L’étude d’Environmental Technology sur les effluents de levurerie a rapporté une charge maximale de 10 kgDCO/m³·j avec un temps de séjour hydraulique de 36 heures, pour trois configurations. Elle a également mesuré environ 35 % de DCO soluble et non biodégradable dans les conditions testées. Cette fraction limite l’abattement possible et doit être intégrée à tout bilan de matière ou garantie de performance.
Une revue critique publiée en 2024 présente le UASB comme l’une des technologies anaérobies à haut débit les plus anciennes et éprouvées. Elle mentionne toutefois son démarrage long, son faible abattement de l’azote et du phosphore, ainsi que sa faible réduction des agents pathogènes. Ces limites sont déterminantes : l’abattement de la DCO et la récupération du biogaz ne garantissent ni la conformité du rejet ni l’aptitude à la réutilisation. Un prétraitement par flottation à air dissous (FAD) peut être pertinent si des matières en suspension, huileuses ou colloïdales risquent de perturber la granulation. L’ensemble de traitement doit néanmoins comporter un objectif final clairement défini pour l’effluent.
Établir les données de conception avant de dimensionner le réacteur
Le dimensionnement du réacteur doit partir d’une caractérisation composites dans le temps des effluents réels de l’usine. Il ne doit pas reposer sur une charge générique appliquée aux eaux usées de levurerie. Les données de conception comprennent le débit, la DCO totale et soluble, la DBO₅, les matières en suspension, le pH, l’alcalinité, la température, les nutriments et les sulfates. Les recherches fournies ne définissent aucune limite universelle pour les effluents de levurerie. Les données du site doivent donc prévaloir.
Les données provenant d’industries alimentaires voisines permettent d’identifier les analyses nécessaires. Elles ne peuvent toutefois être transposées directement à une levurerie. La revue critique de 2024 a rapporté une DCO de 2 à 32,5 g/L, une DBO₅ de 0,25 à 0,8 g/L, un pH de 3,3 à 12 et une alcalinité de 0,27 à 2,45 g CaCO₃/L pour une brasserie. Elle a rapporté une DCO de 0,5 à 10,4 g/L, une DBO₅ de 0,24 à 5,9 g/L et une alcalinité de 0,213 à 1,55 g CaCO₃/L pour l’industrie laitière. L’écart avec le lactosérum, dont la DCO atteint 102,1 g/L et la DBO₅ 60 g/L, montre que les effluents concentrés peuvent exiger une séparation ou une dilution.
Le fractionnement de la DCO constitue l’analyse déterminante encore manquante. L’étude sur les levures a montré qu’environ 35 % de la DCO était soluble et non biodégradable. La DCO totale seule ne permet donc pas de déterminer la charge treatable. Les fractions solubles biodégradables, lentement biodégradables et particulaires doivent être séparées, car elles influencent le taux de charge, l’hydrolyse et la DCO finale accessible.
- Échantillonner les effluents de production, de rinçage et de nettoyage pendant les périodes normales et de pointe.
- Identifier les vidanges par batch, les pratiques de dilution et les produits chimiques de nettoyage, sans les diluer dans une moyenne.
- Exiger de chaque proposition qu’elle précise si la charge repose sur la DCO totale ou la DCO soluble biodégradable, ainsi que ses hypothèses de TSH et de température.
- Vérifier l’ensemble de traitement par des essais pilote soumis à la variabilité représentative de l’effluent.
La protection mécanique doit précéder le traitement biologique. Un dégrilleur rotatif mécanique permet d’éliminer les chiffons et les matières fibreuses. Un système automatique de dosage du pH et des nutriments peut ensuite être nécessaire, une fois la dose et la logique de contrôle établies.
| Donnée de conception | Enjeu | Donnée probante ou décision requise |
|---|---|---|
| Débit et profil de production | Détermine la charge hydraulique et l’exposition aux chocs | Historique composites dans le temps des débits, y compris vidanges par batch et rinçages |
| DCO totale et soluble | Distingue la charge appliquée de la DCO soluble potentiellement réfractaire | Fractionnement de la DCO ; l’étude sur les levures a mesuré environ 35 % de DCO soluble non biodégradable dans ses conditions |
| Alcalinité, pH et température | Contrôle le pouvoir tampon et les conditions de réaction biologique | Mesures sur site et hypothèses d’exploitation du fournisseur |
| Nutriments et sulfates | Détermine la nécessité d’une supplémentation ou d’une inhibition | Bilan des nutriments et conception du dosage |
| Matières en suspension et produits chimiques de nettoyage | Identifie les risques de prétraitement et de compatibilité chimique | Échantillonnage par source et évaluation de l’effluent pilote |
Choisir entre les configurations UASB simple, avec recyclage et en série
Le choix de la configuration doit être confronté à la variabilité de l’effluent et aux performances requises des granules. Il ne doit pas dépendre du nombre de réacteurs figurant dans une proposition. L’étude d’Environmental Technology a comparé un UASB simple, un UASB avec recyclage et une combinaison en série. La charge maximale documentée était de 10 kgDCO/m³·j avec un TSH de 36 heures, mais ce résultat concerne uniquement l’effluent et les conditions testés.
Le réacteur avec recyclage a traité des charges légèrement supérieures et développé des granules plus petites et de taille plus homogène. Ce constat constitue un critère pilote utile : comparer la répartition granulométrique, la sédimentation, le mélange et la rétention entre configurations. Un système de recyclage retient principalement la biomasse et améliore le contact entre l’effluent et les granules actives. Il ne doit pas servir à justifier une charge à haut débit sans discrimination, notamment pendant le démarrage ou lors de chocs de charge.
Une disposition en série permet de répartir le traitement entre plusieurs réacteurs et offre davantage de possibilités de régulation. Elle doit être justifiée par la stabilité, l’emprise au sol et l’accès à la maintenance. Elle peut améliorer le fonctionnement sous charge variable, mais les équipements supplémentaires et la complexité de commande doivent être comparés aux bénéfices démontrés.
| Configuration | Avantage établi par les données | Question à résoudre lors des essais pilote |
|---|---|---|
| UASB simple | Directement étudié dans l’étude sur les levures | Peut-il conserver un inventaire de granules suffisant pendant le démarrage et les charges variables ? |
| UASB avec recyclage | A traité des charges légèrement supérieures et produit des granules plus petites et plus homogènes | Les gains restent-ils disponibles avec l’effluent, la température et le dispositif de recyclage réels ? |
| Combinaison en série | Permet de répartir le traitement entre plusieurs réacteurs | La configuration supplémentaire améliore-t-elle suffisamment la stabilité pour justifier son emprise et sa charge de maintenance ? |
| Autre réacteur anaérobie à haut débit | La revue de 2024 cite EGSB, GRABBR, AFB et ASBR comme solutions de rechange | Une autre configuration offrirait-elle un meilleur mélange hydraulique, une meilleure résilience ou un mode d’exploitation plus adapté ? |
La comparaison pilote doit utiliser le même effluent, la même température, la même méthode d’échantillonnage et les mêmes définitions de performance. Si un fournisseur propose EGSB, GRABBR, AFB ou ASBR, exigez les mêmes informations relatives aux données de conception et aux performances. Un intitulé technologique ne suffit pas à démontrer l’adéquation du procédé.
Protéger la granulation par le prétraitement et le contrôle de l’alcalinité et des nutriments
La granulation échoue lorsque la chimie de l’effluent, le pouvoir tampon ou les conditions hydrauliques ne sont pas maîtrisés. La revue critique de 2024 a rapporté une alcalinité de 0,27 à 2,45 g CaCO₃/L dans l’industrie brassicole et de 0,213 à 1,55 g CaCO₃/L dans l’industrie laitière. Ces plages issues d’industries voisines montrent pourquoi l’alcalinité doit être mesurée. La concentration en DCO ne détermine pas le pouvoir tampon du réacteur.
Le bilan des nutriments dépend également de chaque industrie. La même revue de 2024 a rapporté un rapport C/N/P d’environ 200/3,5/1 pour l’industrie laitière, indiquant une limitation par l’azote malgré la DCO élevée. Pour les effluents de levurerie, exigez un bilan en phosphore, azote et micronutriments fondé sur l’effluent mesuré et la production de boues attendue. Le fournisseur doit préciser le dosage proposé, la forme chimique et la logique de contrôle. L’ajout de nutriments selon les besoins ne constitue pas une conception exécutable.
Le bassin tampon absorbe les variations de production et évite que les vidanges par batch atteignent le réacteur. L’élimination des solides protège le lit granulaire et réduit la charge en boues. La gestion de la température répond aux conditions de réaction retenues dans le calcul de charge. Le contrôle du pH stabilise chimiquement l’effluent sans exposer la biomasse anaérobie active à un dosage chimique incompatible.
Le prétraitement doit être choisi selon la composition, et non par convention. Le dégrillage élimine les chiffons et les matières fibreuses. Le prétraitement par flottation à air dissous des eaux usées de levurerie doit être étudié en présence de matières en suspension, d’huiles et graisses ou de matières colloïdales susceptibles de dégrader la sédimentation des granules ou la séparation hydraulique. Lorsqu’une correction chimique est nécessaire, la compatibilité, le mélange et la sécurité du système automatique de dosage du pH et des nutriments doivent être évalués.
Le choix et le dosage des produits chimiques nécessitent une revue de conception. Le fournisseur doit expliquer l’effet de chaque réactif sur le pH, l’alcalinité, la production de sulfures, les nutriments traces et les boues granulaires. Un contact chimique direct avec la biomasse active est inacceptable sans évaluation préalable de compatibilité.
Concevoir le démarrage, le suivi et le plan de sécurité du biogaz
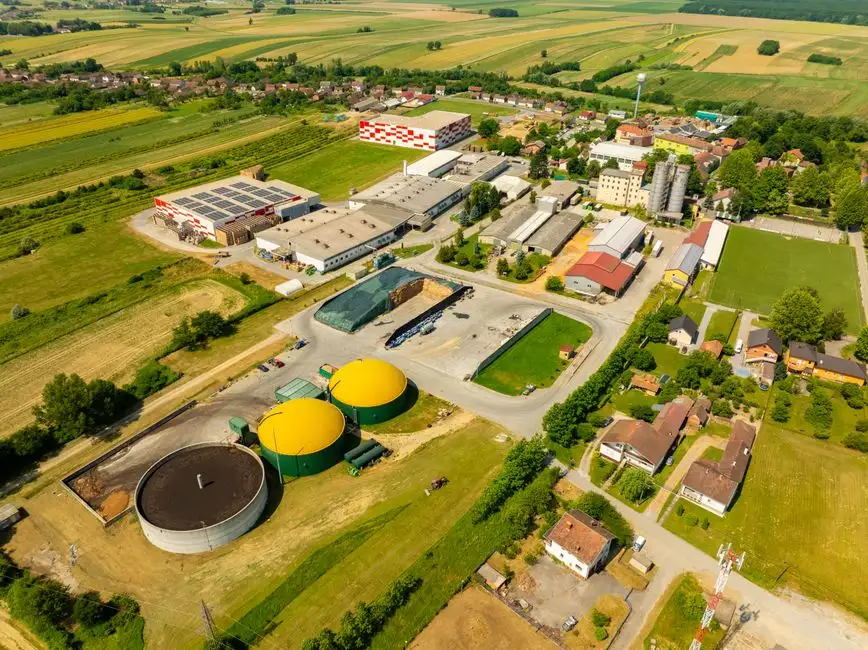
Le démarrage doit être traité comme un programme d’acclimatation biologique, et non comme une mise en service automatique. La revue critique de 2024 mentionne le démarrage long comme disadvantage du UASB. Le contrat doit donc prévoir une montée de charge écrite, des points d’arrêt, des critères de réception et une réponse définie en cas de non-respect. Un essai pilote ou commercial ne doit pas commencer à la charge de conception.
Le plan d’exploitation doit suivre l’abattement de la DCO, la production de méthane ou la qualité du gaz, l’alcalinité, le pH, les acides gras volatils, l’état du lit de boues, la taille des granules et leur sédimentation. Ces mesures distinguent les signes précoces d’instabilité biologique des problèmes hydrauliques ou de réseau de gaz. L’observation de granules plus petites et plus homogènes dans le réacteur avec recyclage fournit un critère de comparaison mesurable pour les essais pilote.
- Établir la composition de référence de l’effluent et les performances du réacteur à une charge prudente.
- Augmenter la charge uniquement lorsque les critères de suivi définis sont satisfaits.
- Maintenir la charge et enquêter si le pH, l’alcalinité, les acides gras volatils, la production de gaz ou l’état des boues se dégradent.
- Confirmer un fonctionnement répétable avec les variations de production et de rinçage avant d’accepter les données de charge commerciales.
Les règles d’alerte et d’intervention doivent couvrir les écarts de pH ou d’alcalinité, la surcharge organique, le moussage excessif, les fluctuations du gaz et la perte de boues granulaires. Chaque alerte doit prévoir une action de l’opérateur, une méthode de diagnostic et une voie d’escalade clairement définie.
Le traitement du gaz, la condensation et les dispositifs de sécurité doivent figurer dans le périmètre d’ingénierie du fournisseur. Les recherches fournies ne définissent aucune concentration universelle de méthane, limite de sécurité ou dégagement applicable aux équipements. Ces paramètres doivent être établis selon les normes locales et une conception d’ingénierie. Les dispositions de valorisation ou de torchage du biogaz doivent être définies contractuellement, sans être déduites de la seule présence de gaz.
La réception doit également tenir compte des compétences des opérateurs. La formation, les procédures, l’étalonnage des instruments et l’assistance à la mise en service doivent être achevés avant que la station n’assume la charge commerciale ou toute garantie sur l’effluent.
Choisir le post-traitement selon l’objectif réel de l’effluent
Un post-traitement est nécessaire, car le traitement anaérobie n’élimine pas les nutriments ni les agents pathogènes avec une efficacité suffisante pour tous les objectifs de conformité ou de réutilisation. La revue critique de 2024 indique qu’un traitement anaérobie nécessite souvent un traitement complémentaire pour achever le cycle de traitement. Elle cite le faible abattement de l’azote et du phosphore, ainsi que la faible réduction des agents pathogènes parmi les limites du UASB.
Définissez d’abord le résultat attendu : réduction de la DCO et récupération du biogaz, élimination des nutriments, maîtrise des agents pathogènes, polissage des matières en suspension, réutilisation de l’eau ou combinaison de ces objectifs. Chaque finalité modifie le périmètre aval. Une cible de rejet au réseau ne nécessite pas le même polissage qu’une réutilisation. Les spécifications de réutilisation peuvent ajouter des exigences relatives aux solides, aux nutriments et à la qualité microbiologique que le UASB n’a jamais été conçu pour respecter.
| Objectif de l’effluent | Critère d’évaluation | Décision de traitement pertinente |
|---|---|---|
| Réduction de la DCO et récupération du biogaz | DCO soluble résiduelle et production de gaz exploitable | Confirmer le bilan de matière du UASB et la séparation des solides en aval |
| Réduction de l’azote et du phosphore | Limites de rejet ou de réutilisation | Choisir une étape biologique ou chimique d’élimination des nutriments |
| Maîtrise des agents pathogènes | Réduction microbienne requise | Prévoir une étape validée de désinfection ou de polissage |
| Polissage des matières en suspension | Solides granulaires et biomasse résiduels | Adapter la clarification et la filtration à la qualité finale requise en solides |
| Réutilisation de l’eau | Exigences combinées de chimie, de solides et de microbiologie | Évaluer l’ultrafiltration pour le polissage de l’effluent UASB ou d’autres barrières adaptées aux critères de réutilisation |
Le choix des procédés aval doit découler des solides résiduels et de la qualité cible de l’eau, plutôt que d’une séquence fixe. Lorsqu’une séparation plus poussée des solides est requise, une solution à membrane telle qu’un système intégré de traitement par bioréacteur à membranes doit être évaluée selon les critères propres au site.
La récupération de ressources peut prolonger le procédé, mais elle n’est pas automatique. Une revue de Frontiers in Microbiology publiée en 2026 a identifié les systèmes intégrés UASB-PPB pour la récupération de PHA. Elle a également identifié la gestion de la lumière, la récupération de la biomasse, le contrôle des nutriments et l’intégration du procédé comme obstacles à la commercialisation. Ces éléments justifient une comparaison spécifique au projet, et non une exigence standard pour chaque installation de traitement des eaux usées de levurerie.
Évaluer les fournisseurs et les essais pilote avant l’achat
Une proposition comparable doit présenter l’ensemble des données de conception, et pas uniquement le volume du réacteur et le taux de charge nominal. Exigez de chaque fournisseur l’évidence disponible sur les effluents, la configuration du réacteur, le taux de charge applicable, la base du TSH, l’hypothèse de température, la capacité hydraulique, l’enveloppe de performance attendue et les limites de sa garantie.
Les données de performance doivent être traçables. Demandez si elles proviennent d’une levurerie, d’une brasserie, d’une industrie laitière ou d’un autre effluent industriel. Les plages brasserie et industrie laitière de la revue de 2024 fournissent un contexte de présélection, mais ne sont pas interchangeables. L’étude plus ancienne sur les levures doit être considérée comme un point de référence, non comme un résultat commercial garanti.
Exigez un calendrier écrit de démarrage, une stratégie de granulation, un dispositif de recyclage, une méthode d’échantillonnage des boues, un programme d’instrumentation, une formation des opérateurs et un plan d’assistance. Exigez également une limite de périmètre précisant si l’égalisation, le dégrillage, l’épuration du gaz, le pompage, le contrôle du débit, le post-traitement, la gestion des boues, les systèmes de commande et la mise en service sont inclus.
| Point de contrôle de l’achat | Éléments probants à fournir | Décision de réception |
|---|---|---|
| Données de conception | Débit, DCO, biodégradabilité, température, alcalinité, nutriments et profil de débit mesurés | Rejeter une proposition fondée uniquement sur la DCO totale ou des données génériques de l’industrie alimentaire |
| Choix du réacteur | Justification de la configuration, base de charge, TSH et hypothèses de recyclage | Comparer les solutions avec le même effluent et les mêmes critères de réception |
| Validation pilote | Résultats avec un effluent représentatif, journal de démarrage, mesures des granules et données de suivi | Utiliser la référence de 10 kgDCO/m³·j avec un TSH de 36 heures uniquement lorsque les conditions sont identiques |
| Limite du périmètre | Équipements complets, commandes, sécurité du gaz, mise en service, formation et gestion aval des boues | Identifier les exclusions avant toute comparaison commerciale |
| Engagements sur le cycle de vie | Attention des opérateurs, consommation d’énergie et de réactifs, utilisation du biogaz, maintenance et gestion aval des boues | Demander des propositions propres au site ; les recherches fournies ne permettent aucun coût générique |
Les essais pilote sont justifiés lorsque l’effluent diffère sensiblement de l’étude sur les levures. Ils le sont également lorsque la production saisonnière, les produits chimiques de nettoyage et les vidanges par batch dominent le fonctionnement. L’essai pilote doit tester la configuration proposée, la montée de charge, la logique de commande et la réponse du suivi. Après démonstration des performances, transposez ces résultats dans une garantie commerciale précisant les conditions d’effluent, le domaine d’exploitation et les exclusions.
Questions fréquentes
Comment dimensionner un réacteur UASB pour les eaux usées de levurerie ?
Le volume du réacteur ne peut pas être choisi de manière responsable sans les critères de débit, de DCO totale et soluble, de biodégradabilité, de température et d’hydraulique propres au site. Appliquez la charge soluble biodégradable mesurée, plutôt que la DCO totale seule, au TSH et à la configuration choisis. Confirmez ensuite ces données par des essais pilote.
Quelles preuves faut-il demander lors du choix d’un fournisseur de UASB ?
Demandez des données probantes sur des effluents comparables, des données de conception transparentes et des plans de démarrage et de suivi. Exigez également les détails de l’instrumentation, la formation des opérateurs et une limite de périmètre complète. Un taux de charge générique, dépourvu de conditions d’effluent ou de cas de référence, ne constitue pas une preuve suffisante.
Le traitement UASB seul permet-il de respecter les exigences de rejet ou de réutilisation ?
Aucune conclusion générale de conformité ne peut être tirée de l’abattement de la DCO ou de la récupération du biogaz par UASB. La revue critique de 2024 mentionne le faible abattement de l’azote et du phosphore, ainsi que la faible réduction des agents pathogènes. La conformité finale doit donc être vérifiée selon l’autorisation de rejet, les critères de rejet au réseau ou les critères de réutilisation applicables.
Quelles informations sont nécessaires pour le prix et le délai de livraison ?
Demandez un devis spécifique au site après avoir caractérisé les eaux usées et défini le périmètre du réacteur, du prétraitement et du post-traitement. Les recherches fournies ne permettent aucun prix ni délai générique. Demandez au fournisseur de préciser les hypothèses de conception, les exclusions, le calendrier de livraison et l’effet commercial de chaque modification du périmètre.