Un réacteur EGSB convient-il aux eaux usées de biodiesel ?
Le réacteur à lit de boues granulaires expansé est une option compacte de traitement anaérobie biologique pour certaines eaux usées industrielles à forte charge. Les données générales disponibles sur l’EGSB ne suffisent toutefois pas à confirmer son aptitude à traiter les eaux usées de biodiesel. Le procédé utilise des boues granulaires et de fortes vitesses ascensionnelles pour améliorer le transfert de matière. Une présentation commerciale indique une charge organique de 15–30 kg DCO/m³/j. Les données universitaires fournies portent sur les effluents d’abattoirs, les effluents antibiotiques et le petit-lait, pas sur les eaux usées de biodiesel. Une évaluation fiable exige donc de caractériser la DCO, les huiles et graisses, les FOG, les MES, le pH, la température, la toxicité, les nutriments et les variations de débit avant de fixer le prétraitement, le dimensionnement, la recirculation et l’affinage.
Le réacteur n’est pas simplement une version réduite d’un UASB. Clean Water Technology décrit l’EGSB comme une amélioration sophistiquée de la technologie UASB, opérant à des vitesses ascensionnelles extrêmement élevées et favorisant le transfert de matière tout en éliminant des quantités élevées de matière organique dans un faible volume. Ce concept compact à haut débit mérite une étude de faisabilité lorsque l’effluent présente une charge organique biodégradable importante et que l’installation maîtrise les solides, les FOG et les chocs hydrauliques.
La limite de faisabilité dépend des données propres à chaque application. Les recherches fournies comprennent une étude d’IWA Publishing sur le traitement des eaux usées d’abattoirs par EGSB, une étude publiée dans Ecotoxicology and Environmental Safety utilisant un réacteur EGSB de laboratoire pour des eaux usées antibiotiques et une étude de 2023 dans Frontiers in Sustainable Food Systems consacrée au traitement du petit-lait. Elles montrent que l’EGSB a été étudié pour d’autres effluents, mais n’établissent ni l’abattement, ni la charge, ni la stabilité de la granulation, ni le rendement en méthane applicables aux eaux usées de production de biodiesel.
La référence de charge de 15–30 kg DCO/m³/j de CECTank permet un criblage préliminaire, après définition de l’effluent réel, de la configuration du réacteur et de la chaîne de traitement. Si le bassin tampon ne peut amortir les rejets par lots et les pics d’eau de lavage, ou si les FOG et les substances inhibitrices menacent les boues granulaires, l’évaluation de l’EGSB doit s’arrêter à l’étape de faisabilité. Le guide de sélection des réacteurs UASB fournit un contexte supplémentaire sur l’architecture des réacteurs.
Fonctionnement du traitement par EGSB
Les eaux usées remontent à travers un lit expansé de boues granulaires denses. La biomasse microbienne y reste en contact assez longtemps avec le liquide pour convertir les matières organiques biodégradables en méthane et en dioxyde de carbone. La vitesse ascensionnelle élevée augmente le contact entre le liquide et la biomasse et favorise le transfert de matière, caractéristique centrale soulignée par Clean Water Technology.
Trois sorties doivent être dimensionnées séparément :
- Abattement de la matière organique : le réacteur traite les matières biodégradables contenues dans le courant liquide. Cette fonction exige un objectif de traitement et des données fondées sur l’effluent caractérisé, plutôt qu’une affirmation générique sur l’abattement de la DCO.
- Production de méthane : la production gazeuse fournit un combustible et impose des exigences de sécurité. L’étude de 2023 dans Frontiers in Sustainable Food Systems sur le petit-lait rapporte une syntrophie entre bactéries et archées qui accroît la production de méthane dans un bioréacteur EGSB. Elle n’établit toutefois aucun rendement applicable aux eaux usées de biodiesel.
- Gestion des boues : la biomasse granulaire retenue, les boues excédentaires et les solides de prétraitement nécessitent un inventaire, une stratégie de séparation et une voie d’évacuation ou de valorisation.
La recirculation des eaux usées favorise le mélange du liquide et peut diluer les toxines, conformément à la description de CECTank. Elle influence également la répartition hydraulique et la rétention des solides. Les recherches fournies n’établissent aucun taux de recirculation propre au biodiesel. Cette valeur doit être calculée à partir des caractéristiques de l’effluent, de la configuration du réacteur, des exigences de vitesse ascensionnelle et des essais pilotes.
Les boues granulaires ne sont pas interchangeables avec les boues floconneuses. Le fournisseur doit préciser comment le lit est établi, comment la rétention des particules est assurée, quelle disposition d’évacuation des boues est prévue et comment le système réagit aux perturbations organiques, hydrauliques et toxiques. Pour l’étape de criblage mécanique industriel, l’évaluation doit identifier l’endroit où les solides visibles sont éliminés et distinguer cette fonction de l’élimination des fines particules et des FOG exigée avant le traitement biologique.
Caractérisation des eaux usées de biodiesel avant le choix du réacteur
Le débit journalier moyen ne suffit pas pour dimensionner un EGSB. Les rejets par lots et la dilution par l’eau de lavage peuvent modifier plus rapidement la charge organique, la température et les concentrations que le réacteur ne peut s’adapter. Le dimensionnement doit suivre le programme de production et le cheminement hydraulique de chaque opération génératrice d’effluents.
Demandez des relevés de débit horaires et journaliers couvrant la production normale, l’arrêt, le démarrage, le nettoyage et les rejets anormaux. Pour chaque courant, identifiez les rejets par lots, les apports d’eau pluviale ou de lavage, les temps de séjour et le régime d’exploitation des unités de production de biodiesel. Ces données permettent d’établir un bilan de matière moyen et la charge transitoire atteignant la chaîne de traitement proposée.
| Donnée de dimensionnement | Informations requises | Décision concernée |
|---|---|---|
| Débit | Débit horaire et journalier, rejets par lots, pics d’eau de lavage et programme de production | Tamponnement, volume du réacteur et charge hydraulique de pointe |
| Charge organique | DCO, demande biochimique en oxygène et relevés de charge par lot | Biodégradabilité, charge organique et besoins d’affinage |
| Solides et FOG | Solides totaux et suspendus, huiles et graisses et FOG, lorsque ces derniers sont pertinents | Criblage, besoin de FAD et protection des granulats |
| État chimique | pH, température, salinité et bilan des nutriments | Conditionnement, stabilité biologique et demande d’alcalinité |
| Inhibiteurs | Produits de nettoyage, méthanol, soude, acides et autres additifs de procédé | Maîtrise des sources, évaluation de la toxicité et limites d’acceptation |
Le bilan de matière organique doit montrer la quantité de DCO et de FOG atteignant réellement le réacteur après séparation, récupération et prétraitement physique. Une DCO moyenne calculée sur l’ensemble de l’usine peut masquer le lot responsable d’un lavage de boues, d’un choc de pH ou d’une charge acide.
Identifiez l’inventaire complet des produits chimiques de l’usine et déterminez s’ils rejoignent des drains séparés ou la future alimentation du réacteur. Utilisez un bioessai ou des essais pilotes pour évaluer leur effet sur les micro-organismes anaérobies. Les étiquettes chimiques seules ne permettent pas d’établir un seuil d’inhibition.
Les sources fournies ne comportent aucune limite, aucun résultat pilote ni aucun débit de charge EGSB propre au biodiesel. Ces valeurs doivent provenir de la caractérisation, des données de conception du fournisseur et des essais appropriés. L’examen du prétraitement par FAD pour les eaux usées de biodiesel doit donc commencer par la mesure du comportement des solides et des FOG, et non par une fonction d’équipement supposée.
Prétraitement et tamponnement pour une chaîne EGSB de biodiesel
Une chaîne de traitement fiable protège l’EGSB contre les contaminants et les transitoires qui déterminent l’activité des boues granulaires.
- Criblage et séparation des sources : éliminez les débris visibles et empêchez l’eau de lavage ou les flux à forte concentration d’entrer dans l’alimentation du réacteur.
- Tamponnement : homogénéisez et atténuez les variations par lots et hydrauliques avant l’étape biologique.
- Élimination des solides et des FOG : séparez les matières susceptibles de recouvrir les granulats, de flotter, de colmater le réacteur ou de gêner les transferts gazeux.
- Conditionnement : ajustez le pH et les nutriments uniquement là où la caractérisation révèle un besoin.
- Traitement EGSB : appliquez la charge organique caractérisée dans une plage d’exploitation démontrée.
- Affinage : satisfaites l’exigence finale de rejet ou de réutilisation après le traitement biologique.
- Résidus et gestion du gaz : prévoyez des filières pour les boues, l’huile séparée et les gaz de dégagement, ainsi que les dispositifs de sécurité.
Un système de FAD pour les eaux usées de biodiesel peut éliminer les solides suspendus, les huiles et graisses et les matières colloïdales avant le traitement anaérobie biologique. Le catalogue HydropureWater identifie ces objectifs d’élimination et présente 13 modèles standard de 4 à 300 m³/h. Il s’agit d’un critère de sélection, pas d’une preuve que la FAD résoudra les problèmes d’émulsion ou de FOG de l’usine. Les performances dépendent des effluents réels et des conditions d’exploitation.
Lorsque la caractérisation révèle un déficit de pH ou de nutriments, le dosage automatique de réactifs et le contrôle du pH peuvent assurer un conditionnement maîtrisé. Ce produit est décrit comme commandé par automate et monté sur châssis pour une installation rapide. Le choix des produits, les doses, le stockage, la capacité de réponse et les effets en aval restent soumis à une conception d’ingénierie.
Le tamponnement est essentiel, car CECTank signale la sensibilité aux charges de choc comme un inconvénient de l’EGSB et rappelle que la recirculation dilue les toxines. Ces éléments justifient l’amélioration du contrôle amont et la confirmation de la réponse du réacteur par des essais pilotes. Ils ne justifient pas la copie d’une valeur hydraulique ou de recirculation générique.
| Étape décisive | Données requises | Condition de poursuite |
|---|---|---|
| Caractérisation des eaux usées | Débit, DCO, FOG, solides, pH, température, nutriments et inventaire des inhibiteurs | La base de conception complète et les charges par lot sont définies |
| Prétraitement physique | Performances d’élimination des solides et des huiles sur des effluents représentatifs | Les conditions d’alimentation de l’EGSB restent dans l’enveloppe démontrée par le fournisseur |
| Évaluation de la toxicité | Bioessai ou réponse pilote aux produits chimiques réels du procédé | Aucun risque de toxicité non résolu |
| Essais pilotes | Charge, stabilité, production gazeuse et comportement des solides documentés | Les performances soutiennent la base de conception proposée |
Les essais pilotes et l’évaluation de la toxicité doivent précéder toute décision sur la capacité de l’EGSB ou son débit de charge garanti.
Paramètres de conception EGSB et limites des données
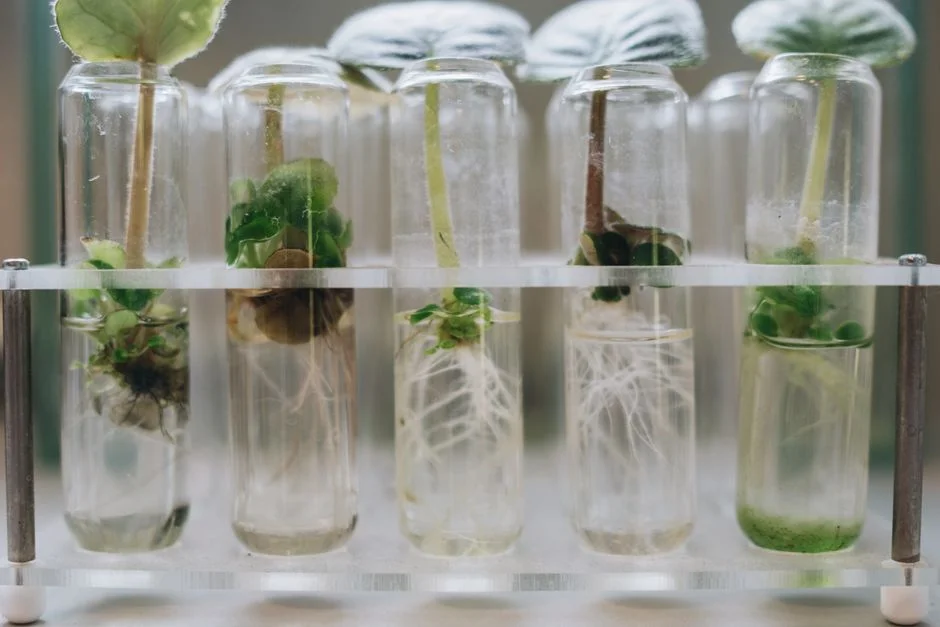
CECTank indique une charge organique de référence de 15–30 kg DCO/m³/j pour l’EGSB, qualifiée d’« ultra-élevée » dans sa présentation commerciale. Cette référence provient d’une source commerciale et permet uniquement un criblage préliminaire. Le fournisseur doit la concilier avec les effluents caractérisés, la vitesse ascensionnelle retenue, le temps de séjour hydraulique, la configuration du réacteur et le prétraitement.
Les données universitaires ont un domaine plus restreint. Ecotoxicology and Environmental Safety a étudié un réacteur de laboratoire de 1,47 L, portant sur la réponse à l’ajout de céfalexine, à la température et au temps de séjour hydraulique. IWA Publishing a publié une étude intitulée « Anaerobic treatment of slaughterhouse wastewater in an expanded granular sludge bed (EGSB) reactor », mais l’extrait fourni ne révèle pas ses résultats d’exploitation. L’article de 2023 dans Frontiers in Sustainable Food Systems étaye la production de méthane par syntrophie entre bactéries et archées lors du traitement du petit-lait.
| Paramètre | État des données | Éléments à obtenir de l’acheteur |
|---|---|---|
| Charge organique | CECTank rapporte 15–30 kg DCO/m³/j comme référence commerciale EGSB | Charge calculée à partir de la DCO caractérisée et du volume retenu |
| Échelle du réacteur et conditions d’essai | Ecotoxicology and Environmental Safety a utilisé un réacteur EGSB de laboratoire de 1,47 L pour des effluents antibiotiques | Échelle pilote pertinente, support, température et historique d’exploitation |
| Réponse environnementale | L’étude sur les antibiotiques a examiné la céfalexine, la température et le temps de séjour hydraulique | Données de toxicité et de réponse à la température propres à l’usine |
| Comportement du méthane | L’étude de 2023 a analysé la production de méthane lors du traitement du petit-lait par EGSB | Profil du gaz, base de production et conception de sécurité pour l’effluent de biodiesel |
| Dimensionnement final | Aucune garantie propre au biodiesel ne figure dans les recherches fournies | Calculs du fournisseur pour le volume, la vitesse ascensionnelle, le séjour, la charge, l’inventaire de boues et la recirculation |
Le fournisseur doit calculer le volume du réacteur, la vitesse ascensionnelle, le temps de séjour hydraulique, la température, le pH, la charge organique, les critères de granulation, l’inventaire de boues et la recirculation à partir de l’effluent caractérisé. Les enveloppes d’exploitation doivent être étayées par des installations comparables ou des données pilotes. Le transfert générique des résultats d’abattoirs, de traitements antibiotiques ou du petit-lait constitue une hypothèse à vérifier, et non une solution de rechange aux données propres au biodiesel.
Choisir entre EGSB, UASB et une solution à prétraitement renforcé
L’EGSB doit être choisi lorsque les effluents caractérisés et les contraintes du site le justifient, et non parce que son concept à haut débit minimise le réacteur sur le papier. Le UASB peut offrir une configuration plus simple et éprouvée, tandis qu’un prétraitement physique approfondi peut rendre le traitement anaérobie plus défendable. Si l’alimentation ne permet pas une exploitation anaérobie stable, une filière aérobie avec affinage peut présenter moins de risques.
| Critère | EGSB | UASB | Solution à prétraitement renforcé |
|---|---|---|---|
| Potentiel anaérobie à haut débit | À étudier pour les effluents compatibles ; les performances sur le biodiesel restent non démontrées dans les recherches fournies | Catégorie de réacteur établie pour des applications anaérobies comparables | Peut réduire la charge de contaminants avant le traitement biologique |
| Encombrement | Concept compact à tour haute | Généralement moins dépendant de la configuration EGSB à haute vitesse ascensionnelle | Les équipements physiques et l’espace peuvent annuler le gain de compacité biologique |
| Gestion des charges de choc | Sensible sans tamponnement ni commande efficaces | Exige une gestion stable de l’effluent et une rétention des boues | La séparation physique peut amortir la charge biologique |
| Complexité capitalistique | Exige davantage de recirculation et une conception à haute vitesse ascensionnelle | Peut être plus simple, sous réserve des conditions du site | Nécessite davantage d’équipements de prétraitement, de pompes et de commandes |
| Adéquation à une rénovation | Dépend de l’encombrement, de la hauteur, de l’accès et de l’hydraulique | Dépend des récipients et séparateurs disponibles | Souvent plus souple lorsque l’espace de traitement physique est disponible |
| Données d’application | Les études fournies portent sur d’autres effluents, pas sur le biodiesel | Expérience industrielle plus large, mais conception spécifique à l’effluent toujours nécessaire | Les performances des équipements doivent être démontrées sur des effluents représentatifs |
Comparez ces options selon la même alimentation, le même objectif de traitement, les mêmes données pilotes, le même plan d’implantation et les mêmes hypothèses de cycle de vie. Le guide de sélection des réacteurs UASB fournit une comparaison architecturale utile. Le guide du prétraitement industriel pour UASB aide à distinguer les fonctions physiques du réacteur biologique.
Liste de vérification pour l’achat d’un fournisseur EGSB
Une proposition comparable doit présenter la base de conception, plutôt qu’une simple capacité de réacteur assortie d’un débit de charge. Exigez que le soumissionnaire précise les hypothèses mesurées sur l’effluent, les responsabilités de prétraitement, le volume du réacteur, la charge organique calculée et la plage d’exploitation prévue.
| Élément d’achat | Livrable requis | Essai d’acceptation |
|---|---|---|
| Base de conception | Effluent caractérisé, régime hydraulique, température, pH, DCO, FOG et hypothèses relatives aux solides | Les données d’entrée concordent avec les relevés de l’usine et les conditions mesurées par lot |
| Performances comparables | Installations EGSB ou résultats pilotes avec DCO, FOG, MES, température, pH et toxicité similaires | Le fournisseur explique les différences au lieu de citer uniquement des applications sans rapport |
| Garantie | Point de mesure, paramètre, période de moyenne, effluent d’essai et remède en cas de sous-performance | Les termes sont mesurables et liés à une base de conformité convenue |
| Démarrage et commande | Granulation, ensemencement, surveillance, alarmes, procédures d’arrêt et de redémarrage | Les procédures définissent les responsabilités, les contrôles d’acceptation et les points d’arrêt |
| Équipements auxiliaires | Recirculation, capture du gaz, surveillance du méthane, désodorisation, gestion des boues, maintenance et pièces de rechange | Les limites de batteries concordent avec le plan du site et les exigences de l’autorisation de rejet |
Demandez comment le fournisseur absorbera les changements de programme de production, de pratiques de lavage et de dosage des réactifs. Ces hypothèses peuvent modifier les charges hydrauliques et organiques après l’installation. La souplesse d’exploitation doit donc être intégrée à la discussion sur les garanties.
La limite des équipements doit également couvrir les résidus en aval. Si la filtration par presse à plateaux figure dans la chaîne proposée, précisez l’état de l’alimentation, la gestion du cake, le lavage, l’exposition des opérateurs et la responsabilité d’élimination. Identifiez également le responsable de l’utilisation du biogaz, de la torchère ou de sa collecte, de la désodorisation et des systèmes de sécurité.
Questions fréquentes
Quel est le coût d’un réacteur EGSB pour les eaux usées de biodiesel ?
Les recherches fournies ne permettent pas d’établir un prix fiable. Le coût dépend de l’effluent caractérisé, du prétraitement, du volume du réacteur, de la recirculation, de la gestion du gaz, de l’affinage et des conditions d’installation. Demandez à chaque soumissionnaire une décomposition des coûts fondée sur la même alimentation et les mêmes limites de batteries. Demandez séparément les prix du réacteur et des équipements auxiliaires, du prétraitement, du génie civil, des commandes, du démarrage, de la gestion des boues, des équipements de biogaz, de la surveillance et de la maintenance, ainsi que les postes exclus.
Quelles données de dimensionnement faut-il fournir avant de commander un réacteur EGSB ?
Fournissez les relevés de débit horaires et journaliers, les rejets par lots, les programmes de production, la DCO, la demande biochimique en oxygène, les solides totaux et suspendus, les huiles et graisses, les FOG, le pH, la température, la salinité, les nutriments et l’inventaire complet des produits de nettoyage et additifs de procédé. Incluez un bilan de matière indiquant ce qui atteint le réacteur après maîtrise des sources et prétraitement physique. Demandez les calculs du fournisseur pour le volume, la charge organique, la vitesse ascensionnelle, le temps de séjour hydraulique, l’inventaire de boues et la recirculation, ainsi que les limites d’exploitation retenues dans ces calculs.
Quelle expérience fournisseur vérifier pour un réacteur à lit de boues granulaires expansé ?
Demandez des installations EGSB comparables et des résultats pilotes pour des effluents présentant des caractéristiques similaires de DCO, FOG, MES, température, pH et toxicité. L’étude d’Ecotoxicology and Environmental Safety sur les effluents antibiotiques utilisait un seul réacteur EGSB de laboratoire de 1,47 L. Un résultat de laboratoire ne constitue donc pas une preuve commerciale à l’échelle industrielle. Vérifiez les données d’alimentation, l’échelle du réacteur, la plage d’exploitation, les commandes et la durée d’essai. L’étude IWA Publishing sur les eaux usées d’abattoirs et l’étude Frontiers de 2023 sur le petit-lait constituent des données universitaires pertinentes, mais aucune des deux n’établit les performances propres au biodiesel.
Quels sont les délais de livraison et de mise en service des équipements ?
Les recherches fournies n’indiquent aucun délai. Demandez à chaque fournisseur un planning daté et confrontez-le à l’arrêt de l’usine ou à la fenêtre d’installation. Exigez que la fabrication, le FAT, l’expédition, le montage, les raccordements, le remplissage, l’ensemencement, la granulation, les essais de performance et la réception soient des jalons distincts, avec les responsabilités et les conséquences des retards associées. Obtenez les conditions d’autorisation applicables auprès de l’autorité compétente et confirmez que la surveillance du gaz, la désodorisation et les autres obligations de conformité sont incluses dans le périmètre du fournisseur.
Les eaux usées de production de biodiesel peuvent-elles être traitées par EGSB sans unité de FAD ?
Les recherches fournies ne permettent pas de conclure pour le biodiesel. Le catalogue FAD de HydropureWater identifie les solides suspendus, les huiles et graisses et les matières colloïdales comme objectifs d’élimination, mais la capacité de l’équipement ne détermine toutefois pas sa nécessité. Utilisez des effluents représentatifs pour vérifier si l’alimentation respecte l’enveloppe de solides et de FOG démontrée par le fournisseur. Si la FAD est omise, exigez la base technique et une garantie sur l’état de l’alimentation du réacteur. Si elle est nécessaire, définissez l’objectif de séparation et le traitement aval des matières récupérées.