Ce que montrent les données sur l’EGSB et les eaux usées de levures
Un réacteur EGSB peut traiter les eaux usées de levures, mais sa faisabilité dépend davantage de la charge organique et des conditions d’exploitation que de la seule proportion de levures. Les données évaluées par les pairs dans une brasserie indiquent un EGSB exploité à 35±2 °C et 4,0 kg/(m³·jour), avec un ajout direct de levure de brasserie limité à 1,1 % en volume. Des proportions de levures supérieures ont été testées dans un ASBR distinct. Ces résultats ne doivent donc pas servir de garanties de dimensionnement pour l’EGSB. Chaque projet doit caractériser la DCO, les solides en suspension, le pH, la température, les huiles et graisses et l’ammoniaque. Des essais spécifiques au site doivent ensuite vérifier la charge hydraulique, la granulation, la gestion du biogaz, l’élimination des solides et la reprise après incident.
Le réacteur à lit de boues granuleuses expansé, ou EGSB, est une configuration anaérobie à haut débit. La biomasse granulaire y retient les solides actifs, tandis que les matières organiques biodégradables sont transformées et produisent du biogaz. Son intérêt par rapport à un réacteur UASB pour les eaux usées de levures dépend de la capacité de l’effluent à maintenir des granules stables sans les laver, sans encrasser le système de gaz et sans dépasser la capacité tampon du réacteur.
Les données directes les plus pertinentes proviennent de l’étude de brasserie publiée dans Water Research en 2017. Elle rapporte un fonctionnement de l’EGSB à 35±2 °C et une charge organique moyenne de 4,0 kg/(m³·jour). La même étude n’a relevé aucun effet défavorable avec 1,1 % de levure de brasserie en volume, à condition que l’EGSB puisse absorber la charge supplémentaire. Ses résultats concernant les proportions élevées de levures et le biogaz proviennent d’un réacteur anaérobie séquentiel discontinu, et non de l’EGSB.
| Catégorie de données | Portée des résultats | Interprétation autorisée |
|---|---|---|
| Données directes sur l’EGSB et les levures | EGSB de brasserie à 35±2 °C et 4,0 kg/(m³·jour), avec ajout de levure jusqu’à 1,1 % en volume sans impact défavorable lorsque la charge supplémentaire était admise | Ces données soutiennent une étude de faisabilité, mais ne constituent ni une garantie universelle d’élimination ni une règle de dimensionnement |
| Données apparentées sur l’EGSB | EGSB microaérobie traitant des eaux usées domestiques à 15–26 °C (IEEE, 2011) | Elles donnent un contexte d’exploitation pour un autre effluent et un autre procédé, sans servir de base pour une charge de levures |
| Données sans rapport avec l’EGSB | ASBR pilote traitant des eaux usées de brasserie avec des levures à des proportions en volume supérieures | Elles permettent une comparaison avec l’ASBR, mais ne doivent pas être transposées au dimensionnement d’un EGSB |
Les données conduisent donc à une décision conditionnelle. L’EGSB est techniquement pertinent lorsque les caractéristiques de l’effluent et les conditions hydrauliques sont démontrées, et que l’alimentation peut être stabilisée en amont. Les études fournies ne définissent aucun taux universel d’élimination des levures, volume standard de réacteur, charge organique garantie ou performance d’un EGSB à grande échelle pour chaque flux de brasserie ou de transformation agroalimentaire.
Pourquoi les eaux usées de levures peuvent surcharger un réacteur EGSB
Les eaux usées de levures peuvent combiner des solides biodégradables concentrés à une charge hydraulique et organique rapide. L’égalisation seule ne supprime donc pas le mécanisme de surcharge. La caractérisation doit distinguer la DCO totale de la DCO soluble et quantifier les solides en suspension, les solides volatils en suspension, le pH, la température, l’azote ammoniacal total, les huiles et graisses ainsi que la biodégradabilité. Ces données déterminent si le flux peut soutenir une boue granulaire ou nécessite une élimination des solides et une tamponnisation en amont.
Les données d’échec les plus explicites proviennent de l’étude de 2017 publiée dans Water Research. Un réacteur à lit granulaire avec séparation de phase a fonctionné à une charge organique comparable de 13,38 kg/(m³·jour), avec un mélange de 17 % de levure et d’eaux usées. L’augmentation de la charge à 17,6 kg/(m³·jour), avec 22 % de mélange, a entraîné l’échec du procédé. La reprise a duré cinq jours, pendant laquelle la DCO soluble de l’effluent γ(tCOD) est restée inférieure à 10 000 mg/L. Il s’agit d’observations expérimentales, et non de limites universelles de l’EGSB. Elles montrent toutefois qu’un rapport élevé de mélange ne garantit pas un traitement stable.
| Variable | Données rapportées et portée | Interprétation technique |
|---|---|---|
| Charge organique | Charge organique moyenne de l’EGSB : 4,0 kg/(m³·jour) ; défaillance distincte d’un lit granulaire : 17,6 kg/(m³·jour) avec 22 % de mélange de levure (Water Research, 2017) | La capacité doit être établie à partir de l’alimentation complète, et non de la seule proportion de levures |
| Acides gras volatils | Les fractions massiques d’acides gras volatils ont augmenté avec la charge dans l’étude ASBR ; les fractions d’acide acétique et propionique étaient très faibles avec 17 % de mélange | Les tendances des acides gras volatils constituent un signal précoce de stabilité, mais les comportements rapportés ne proviennent pas de l’EGSB |
| Ammoniaque et NTK | Les concentrations maximales de 2 250 mg/L de NH₄-N et de 2 630 mg/L de NTK ont été mesurées avec 22 % de mélange en 2017 | Ces maxima issus des essais d’échec ne constituent pas des limites usuelles pour l’effluent |
| Température | La levure usagée était à 8±3 °C, tandis que l’effluent de l’EGSB était à 35±2 °C dans l’étude de brasserie | Une égalisation et une protection thermique peuvent être nécessaires avant toute comparaison avec les données d’exploitation antérieures |
L’accumulation d’acides gras volatils doit être traitée comme un indicateur de procédé, et non comme un résultat de laboratoire isolé. Les fractions d’acides gras volatils ont augmenté avec la charge en 2017, tandis que les faibles fractions massiques d’acide acétique et propionique à 17 % de mélange indiquaient un autre état d’exploitation. L’acheteur doit donc suivre conjointement les acides gras volatils, l’alcalinité, le pH et la conversion de la DCO.
L’écart de température importe également pendant l’égalisation. Mélanger directement une levure usagée froide dans un réacteur supposé fonctionner à 35±2 °C pourrait provoquer un trouble hydraulique, thermique et lié à la DCO soluble. Si l’alimentation proposée est plus froide, la base de l’activité des granules et de la capacité du réacteur doit être rétablie plutôt que reprise de données de brasserie en saison chaude.
Critères de prétraitement et de dimensionnement hydraulique à vérifier
La séquence de procédé défendable consiste à caractériser les eaux usées, à les égaliser et à contrôler leur température, puis à les dégriller et à éliminer les solides obstructions. Un prétraitement de protection contre les huiles, les graisses ou d’autres substances doit ensuite être appliqué si nécessaire. L’EGSB reçoit alors l’alimentation, tandis que les boues et le biogaz sont séparés. L’effluent est enfin affiné selon les besoins. Chaque étape doit répondre à une caractéristique mesurée de l’alimentation. Installer un équipement sans définir sa charge de conception crée un risque impossible à chiffrer.
Le dégrillage ne constitue pas une simple étape préliminaire. Un degrilleur mécanique rotatif pour le prétraitement des eaux usées peut éliminer les matières obstructions qui soumetteraient autrement les pompes, les vannes et le traitement biologique aval. Si la caractérisation révèle de l’huile émulsifiée, des solides colloïdaux ou une fraction importante de solides en suspension, un prétraitement par flottation à air dissous pour les solides et les huiles et graisses peut devoir être testé. Cette flottation ne remplace pas un réacteur anaérobie et ne dispense pas de vérifier l’alimentation biologique.
| Élément de conception | Référence documentée ou donnée de projet requise | Action de l’acheteur |
|---|---|---|
| Température | 15–26 °C dans l’étude de 2011 sur un EGSB microaérobie traitant des eaux usées domestiques | Définir la température saisonnière de l’alimentation ainsi que les besoins de chauffage ou d’isolation |
| Débit entrant | 2,5–3,1 L·h⁻¹ dans la même étude de 2011 sur les eaux usées domestiques | Substituer le débit de l’étude par le débit de l’usine et son profil journalier |
| Temps de séjour hydraulique (TSH) | 3,9–4,8 h dans l’étude de 2011 | Calculer le TSH à partir de la configuration retenue et du débit du projet |
| Vitesse ascendante | 2,2–2,9 m·h⁻¹ dans l’étude de 2011 | Vérifier l’ascension totale, le comportement de recirculation et les exigences de rétention des granules |
| Performance de DCO | DCO entrante de 213–1 145 mg/L et DCO sortante de 26,3 mg/L dans le cas de 2011 sur les eaux usées domestiques | Ne pas transposer ce résultat aux eaux usées de levures ; mesurer une alimentation représentative |
| Critères du réacteur et des solides | Aucune valeur d’EGSB propre au projet n’est fournie | Obtenir le débit de conception, la DCO, les solides, l’ascension, la recirculation, le TSH, la rétention des boues et les calculs de séparation des granules |
Le cas de l’EGSB microaérobie montre qu’un EGSB peut fonctionner dans une enveloppe hydraulique définie avec une autre alimentation et une autre configuration de procédé. Il ne démontre aucune performance de traitement des levures. L’étude utilisait des eaux usées domestiques et comportait une élimination chimique du phosphore en aval (IEEE, 2011).
Le choix du réacteur exige donc un traitement spécifique au projet de la vitesse ascendante, du temps de séjour hydraulique, du volume, de l’âge des boues, de la recirculation entre l’entrée et la sortie, de la séparation gaz-liquide et de la séparation des granules. Les sources fournies ne justifient aucune valeur universelle pour ces paramètres. Un système automatique de dosage de réactifs pour régler le pH ou la coagulation doit être spécifié uniquement si la caractérisation ou les essais pilotes établissent un besoin, une plage de dosage et un objectif de régulation.
La température et le TSH influencent également la communauté microbienne dans un EGSB. Une étude de 2020 publiée dans Ecotoxicology and Environmental Safety a utilisé un EGSB de laboratoire de 1,47 L pour examiner la réponse des eaux usées contenant des antibiotiques à la céfalexine, à la température et au TSH. Bien que l’alimentation diffère, ces travaux confirment que ces deux variables doivent être traitées comme des paramètres actifs de conception.
Choisir entre EGSB, UASB, ASBR ou un procédé avec prétraitement
Le choix du réacteur doit suivre les caractéristiques de l’alimentation et les contraintes d’exploitation, plutôt qu’un classement des technologies. Les données directes sur l’EGSB et les levures sont limitées dans les recherches fournies. La forte tolérance aux levures et l’augmentation de la production de biogaz signalées proviennent d’essais sur ASBR. Lorsque l’ajout de levures dépasserait sensiblement les données directes sur l’EGSB, l’acheteur doit comparer un ASBR ou exiger des essais pilotes représentatifs.
| Configuration | Gestion des solides élevés | Ajout élevé de levures | Place des données dans cette décision |
|---|---|---|---|
| EGSB | Exige une stratégie vérifiée d’élimination des solides et de rétention des granules | Les données directes d’une brasserie soutenaient 1,1 % en volume lorsque la charge supplémentaire était admise | Faisabilité sous réserve de caractérisation, d’études hydrauliques et de vérifications pilotes, sans garantie universelle |
| UASB | Exige l’élimination des matières pouvant perturber la rétention des boues et la distribution du débit | Non établie par les données directes sur l’EGSB fournies | Évaluer au moyen d’une comparaison avec un réacteur UASB pour les eaux usées de levures et d’essais spécifiques au projet |
| ASBR | Sensible sur le plan opérationnel à l’alimentation et à la gestion des cycles | Une étude pilote de 2017 a bien fonctionné avec des mélanges allant jusqu’à 8 % en volume et retenu 17 % comme rapport maximal viable dans ses conditions d’essai | Comparaison étayée pour les proportions élevées de levures, mais ces résultats ne peuvent pas être transposés à l’EGSB |
| Procédé avec prétraitement | Convient lorsque les solides, l’huile ou les colloïdes doivent être réduits avant le traitement biologique | Ne permet pas à elle seule de déterminer la capacité du réacteur | À utiliser lorsque la caractérisation établit la nécessité d’un prétraitement, puis dimensionner l’étape biologique selon l’alimentation traitée |
La comparaison avec l’ASBR est importante, car l’étude de 2017 a montré que, dans le système testé, la charge organique résultante pesait davantage que la seule proportion de levures. Cette conclusion peut justifier une comparaison avec l’ASBR, mais elle ne prouve pas qu’un EGSB tolérerait le même mélange. Le comportement hydraulique, la rétention des granules, la distribution de l’alimentation et la structure des cycles diffèrent.
Un procédé avec prétraitement convient lorsque les essais montrent que les solides en suspension, les huiles et graisses ou les matières colloïdales perturbent la rétention des granules ou l’hydraulique du réacteur. Dans ce cas, l’égalisation, le dégrillage et la flottation à air dissous pour les solides et les huiles et graisses doivent précéder le choix du réacteur. La conception biologique doit alors utiliser les caractéristiques de l’alimentation prétraitée, et non celles des eaux usées brutes.
Essais pilotes, mise en service et réception des performances
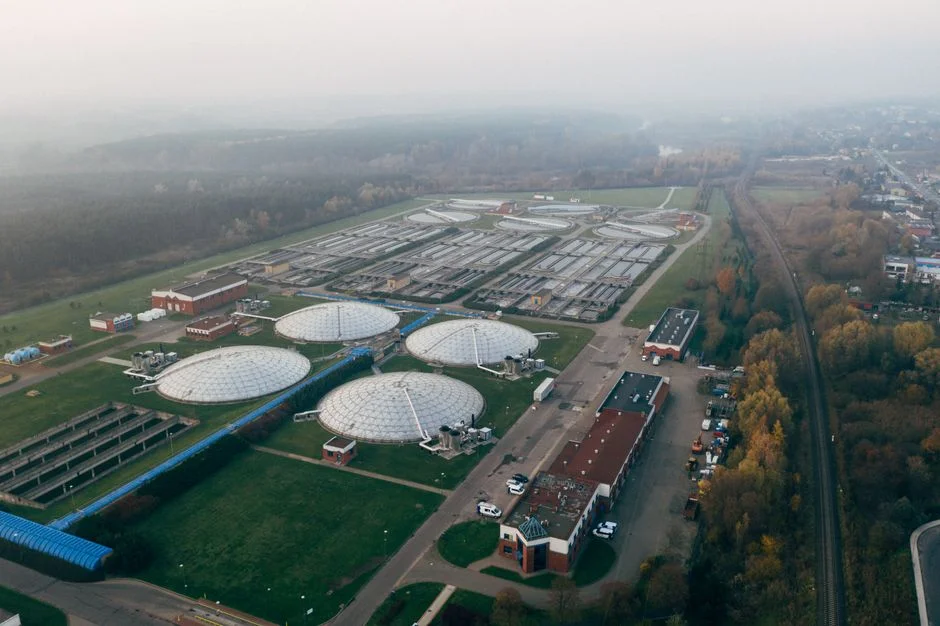
Un essai pilote représentatif doit tester la plage de température saisonnière, la plage de proportion de levures et le profil hydraulique prévus. Il doit suivre la DCO d’entrée, les solides en suspension, le pH, l’ammoniaque, l’alcalinité, les acides gras volatils, la composition du biogaz et l’intégrité de la boue granulaire. Sans cet essai, la proportion de 1,1 % en volume et la charge organique moyenne de 4,0 kg/(m³·jour) rapportées en 2017 dans Water Research servent de repères d’étude, et non de critères automatiques de réception.
La montée en charge doit commencer de manière prudente. Le débit ne doit augmenter que si la conversion de la DCO et l’équilibre entre acides gras volatils et alcalinité restent stables. Avant d’essayer des proportions plus élevées de levures, il faut définir des conditions d’arrêt, des actions de gestion du gaz, des contrôles des solides et une procédure de reprise. La reprise de cinq jours après un échec dans l’étude montre qu’une performance de redémarrage doit être définie explicitement.
| Phase pilote | Données requises | Décision |
|---|---|---|
| Caractérisation de référence | DCO totale et soluble, solides en suspension et solides volatils en suspension, pH, température, ammoniaque, alcalinité, huiles et graisses et biodégradabilité | Confirmer le prétraitement et l’adéquation de l’alimentation à la boue granulaire |
| Charge prudente | Conversion de la DCO, production de gaz, pH, acides gras volatils, alcalinité et état des granules stables | Poursuivre uniquement dans les conditions stables démontrées |
| Essais par paliers de proportion de levures | Réponse mesurée à chaque proportion, y compris reprise après un incident contrôlé | Établir l’enveloppe d’exploitation applicable au changement d’échelle |
| Réception | Conditions définies d’entrée et de sortie, durée d’essai, méthodes analytiques, gestion du gaz et des solides, procédure de redémarrage et formation des opérateurs | Utiliser des essais contractuels de réception plutôt qu’un langage générique de performance |
Les clauses contractuelles doivent préciser la base de mesure de l’entrée, la durée d’exploitation, les méthodes analytiques, la conversion acceptable de la DCO, les exigences de gestion du gaz, la gestion du stock de boues, les limites de perte de granules et les obligations de redémarrage. Tout équipement aval, comme une presse à filtres à plateaux pour la déshydratation des boues ou un générateur de dioxyde de chlore pour une application de désinfection définie, doit être spécifié dans le périmètre du procédé seulement après établissement de sa charge et de ses exigences d’application.
La performance du traitement anaérobie ne relève pas de la conformité au rejet. Les exigences de l’autorisation de rejet et du réseau d’assainissement concernant la DCO, les nutriments, les solides, le pH, la température et les autres paramètres applicables doivent être vérifiées séparément. Le générateur de dioxyde de chlore pour la désinfection des eaux usées peut trouver une place dans un procédé d’affinage défini, mais ne corrige pas l’instabilité biologique en amont et ne crée pas de capacité de rejet supplémentaire.
Questions à poser à un fournisseur d’équipements EGSB
La sélection d’un fournisseur doit commencer par la qualité des données, plutôt que par une déclaration générique de performance. Demandez à chaque fournisseur de citer les installations antérieures pour des levures ou une brasserie. Il doit distinguer les performances de référence à grande échelle des essais en laboratoire ou sur pilote. Tout résultat transféré depuis des eaux usées domestiques, d’abattoirs ou contenant des antibiotiques, ou depuis un autre type de réacteur, doit être clairement identifié.
Demandez la base de dimensionnement du réacteur : débit de conception, DCO totale et soluble, solides en suspension, température, vitesse ascendante, hypothèses de recirculation, temps de séjour hydraulique, rétention des boues, méthode de rétention des granules et gestion du stock de solides. Les données de brasserie de 2017 constituent une référence d’exploitation pour un EGSB à 35±2 °C et 4,0 kg/(m³·jour). Les essais à proportions plus élevées appartiennent à l’ASBR. Le fournisseur doit expliquer comment sa conception proposée tient compte de cette limite des données.
Exigez une stratégie de gestion des incidents couvrant les fortes charges de levures, l’accumulation d’acides gras volatils, les chocs thermiques, les variations de pH, les obstructions, la perte de granules, les problèmes de séparation du gaz et le redémarrage. Pour une alimentation contenant des solides, demandez comment seront maîtrisés le colmatage du dégrilleur, le développement d’un lit de boues et le retrait des solides excédentaires.
Précisez le périmètre commercial. Demandez si le prix comprend l’égalisation, le dégrillage, le prétraitement, le réacteur, la recirculation, la gestion et la valorisation du gaz, la séparation des boues, les commandes, l’instrumentation, la mise en service, la formation et l’affinage aval. Les recherches fournies ne contiennent aucune fourchette défendable pour le coût des équipements. Des offres comparables exigent donc un périmètre identique et une base de conception documentée.
Exigez enfin que le fournisseur précise si chaque garantie repose sur la caractérisation de l’alimentation réelle, des données pilotes continues ou des performances transférées depuis un autre effluent. Les composants de traitement associés peuvent être examinés au moyen des pièces de traitement, vannes et médias filtrants proposés par le fournisseur. Ils ne remplacent toutefois pas la validation d’une conception de réacteur.
Questions fréquentes
Un réacteur EGSB convient-il aux eaux usées de levures ?
Il peut convenir lorsque la charge organique, la température, les solides, la rétention des granules et les risques d’incident sont démontrés pour l’alimentation réelle. Les données directes d’une brasserie publiées dans Water Research en 2017 signalent un fonctionnement de l’EGSB à 35±2 °C et 4,0 kg/(m³·jour), avec ajout de levure de brasserie jusqu’à 1,1 % en volume sans impact défavorable lorsque le réacteur pouvait absorber la charge supplémentaire. Cette base soutient la poursuite des essais, mais ne constitue pas une garantie universelle de performance.
Combien coûte un réacteur EGSB pour les eaux usées de levures ?
Les recherches fournies ne contiennent aucune fourchette de coûts défendable. L’acheteur doit demander des devis distincts pour l’égalisation, le dégrillage, le prétraitement des huiles et graisses ou des solides, le réacteur et la recirculation, la gestion du gaz, la séparation des boues, les commandes, l’instrumentation, la mise en service, la formation et l’affinage. La comparaison des offres exige la même base d’alimentation, le même périmètre de traitement, les mêmes essais de réception et les mêmes exclusions. Dans le cas contraire, les prix ne sont pas comparables.
Comment dimensionner un réacteur EGSB pour les eaux usées de levures ?
Le dimensionnement doit reposer sur le débit du projet, la DCO totale et soluble, les solides en suspension, la température saisonnière, la vitesse ascendante, les hypothèses de recirculation, le temps de séjour hydraulique, la rétention des boues et la séparation des granules. Il ne doit pas reposer sur la seule proportion de levures de 1,1 %. Exigez des essais pilotes représentatifs avant de fixer l’échelle et vérifiez que l’alimentation et le prétraitement proposés produisent les caractéristiques utilisées dans le calcul.
Un EGSB peut-il traiter une proportion de levures supérieure à 1,1 % ?
Le résultat direct sur l’EGSB fourni n’établit pas cette capacité. Les proportions de levures supérieures et les résultats sur le biogaz de l’étude de 2017 proviennent d’essais sur ASBR. Des mélanges allant jusqu’à 8 % en volume n’ont provoqué aucun effet défavorable, et 17 % a été retenu comme rapport maximal viable dans les conditions testées. Transposer ce résultat à un EGSB serait imprudent, car le comportement hydraulique et la rétention des solides diffèrent. Un essai pilote représentatif par paliers constitue la vérification appropriée.
Quel suivi et quelle maintenance un EGSB requièrent-ils pour les eaux usées de levures ?
Il faut suivre la conversion de la DCO, les acides gras volatils, l’alcalinité, le pH, la température, la production et la composition du gaz, l’état de la boue granulaire et le stock de solides. Chaque mesure doit déclencher des actions d’exploitation définies : arrêter ou réduire la charge lorsque les critères de stabilité établis pendant les essais sont dépassés, protéger le système de gaz contre les incidents et retirer les solides excédentaires. Une procédure de redémarrage doit ensuite être suivie. Les défaillances et les reprises doivent être répétées lors de la mise en service, plutôt que découvertes en exploitation.
Équipements associés
- Prétraitement par flottation à air dissous pour les solides et les huiles et graisses — spécifications, plage de capacité et données techniques