Quel traitement un centre de données de Bhiwandi nécessite-t-il réellement ?
Un centre de données à Bhiwandi doit séparer les purges des tours de refroidissement des eaux usées, du concentrat d’osmose inverse, des eaux de rinçage, des drains de laboratoire et des autres rejets de procédé. Le circuit de refroidissement doit ensuite être optimisé au moyen de cycles de concentration mesurés, avant de concevoir les équipements de récupération. Le traitement de référence associe une ultrafiltration en flux latéral à une osmose inverse sur eau saumâtre. L’eau osmosée récupérée peut alimenter la tour de refroidissement lorsque la réglementation et l’exploitation le permettent.
Une étude de référence pour Mumbai utilise une ultrafiltration de 0,03 µm à 1–5 % du débit de circulation et une osmose inverse à 75–80 % de rendement, avec une eau osmosée habituellement comprise entre 10 et 50 mg/L de TDS. Avant de spécifier les équipements à Bhiwandi, il faut vérifier la silice, la dureté, les résidus chimiques, les conditions du MPCB et le devenir du concentrat.
Le cadre spécifique de séparation et de dimensionnement des eaux usées est transférable. Même lorsqu’un même exutoire de site les reçoit, les flux nécessitent des traitements, des caractérisations et des décisions d’élimination distincts. Commencez par le bilan de l’eau de refroidissement et le devenir réglementaire des eaux rejetées. Déterminez ensuite si l’eau récupérée doit retourner dans la tour, alimenter un autre usage non potable autorisé ou quitter le site comme rejet traité.
Il faut distinguer trois objectifs commerciaux : réutilisation de l’eau de refroidissement, conformité des rejets et absence de rejet liquide. Chacun nécessite une chaîne de traitement, une stratégie de rejet et un mode d’exploitation distincts. Ne transposez pas directement à Bhiwandi les limites de rejet, les tarifs ou les hypothèses de consentement de Mumbai. Les fondements de conception exigent l’autorisation actuelle d’établissement et d’exploitation, l’allocation d’eau MIDC, les conditions de l’exutoire ou du rejet et la correspondance avec l’autorité de rejet.
Le cadre indien de consentement et d’audit préalable pour les eaux usées fournit une liste d’acquis utile lors d’une acquisition.
À titre purement indicatif, le guide de conception de Mumbai indique qu’un campus de 20–50 MW peut consommer 0,4–1,0 million de L/jour et perdre 100 000–300 000 L/jour par purge avec une exploitation conventionnelle à quatre cycles (HydropureWater, 2026). Ces valeurs illustrent l’ampleur du problème de récupération, mais ne constituent pas les débits de conception de Bhiwandi.
Établir le bilan de l’eau de refroidissement avant d’acheter les équipements
Le rejet réel doit dépasser le calcul théorique, car les pertes non mesurées et les vidanges d’urgence peuvent augmenter le débit de 15–30 % (Genesis Water Technologies, 2026). Installez des compteurs sur l’eau d’appoint, la purge, l’évaporation, les eaux usées, les eaux de rinçage et chaque autre voie de rejet.
Prélevez des échantillons d’eau d’appoint et de purge pour déterminer les TDS ou la conductivité, la dureté, l’alcalinité, la silice, le calcium, le magnésium, les chlorures, les sulfates, les matières en suspension et le pH. Les résidus chimiques doivent également être caractérisés, car les antiscalants, biocides, inhibiteurs de corrosion et dispersants influent sur la compatibilité des membranes et sur la composition de la purge suivante.
Genesis Water Technologies rapporte des purges de refroidissement typiques comprises entre 1 200 et 6 000 mg/L de TDS et 10 et 50 mg/L de matières en suspension (2026). Elles contiennent également des minéraux d’entartrage, des produits chimiques de traitement accumulés et des matières biologiques. Le scénario de Mumbai constitue une base de pré-étude, et non un relevé applicable à Bhiwandi. Avec une eau d’appoint de 200–600 mg/L de TDS, quatre cycles produisent une purge de 800–2 400 mg/L de TDS. Cinq à six cycles produisent entre 1 200 et 6 000 mg/L de TDS (HydropureWater, 2026). La chimie réelle de l’eau d’appoint à Bhiwandi peut donc modifier le rendement des membranes, le prétraitement et le volume de rejet.
Construisez le modèle autour de trois cas d’exploitation : fonctionnement normal du refroidissement, rinçage par lots et purge supérieure à la normale avec pertes non mesurées ou rejet d’urgence. Dimensionnez la chaîne de récupération à partir du scénario de pointe mesuré, et non de la purge théorique moyenne. Prévoyez un bassin tampon pour absorber les rinçages et préserver la continuité du refroidissement pendant le nettoyage des membranes ou l’isolement d’une chaîne.
| Donnée du bilan | Justifications requises | Usage technique |
|---|---|---|
| Appoint, purge et évaporation | Débit mesuré et planning d’exploitation | Calcule les cycles mesurés et la charge de la chaîne de récupération |
| Chimie de l’eau | Analyses représentatives de l’appoint et de la purge | Définit les contraintes de silice, de dureté et de colmatage des membranes |
| Autres rejets | Comptage et échantillonnage séparés | Empêche l’introduction des eaux usées, du rinçage et du concentrat d’osmose inverse dans la chaîne de purge |
| Stockage et continuité | Inventaire des événements de pointe et réponses d’exploitation | Protège le refroidissement pendant le nettoyage, la déplétion et l’arrêt |
Le cadre de traitement des purges de Krasnodar et le guide de traitement des centres de données à Natal illustrent la nécessité d’associer chaque flux à un usage final. Leurs valeurs de débit et de chimie ne doivent toutefois pas remplacer les mesures réalisées à Bhiwandi.
Choisir la chaîne de traitement adaptée à l’usage final de l’eau
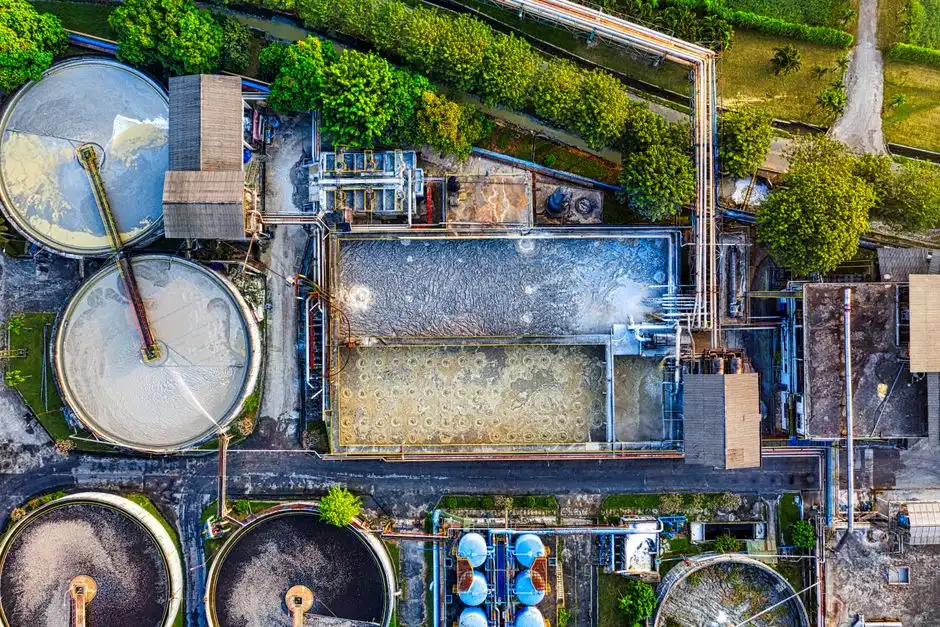
La silice constitue l’espèce limitante pour l’osmose inverse à haut rendement. Une silice et une dureté mesurées déterminent si un antiscalant suffit ou si un adoucissement est nécessaire (HydropureWater, 2026). Le procédé doit suivre cet ordre :
- Optimiser la tour de refroidissement par filtration en flux latéral et cycles de concentration mesurés.
- Éliminer les matières en suspension et la charge biologique avant toute étape membranaire.
- Appliquer l’osmose inverse à haut rendement lorsque l’eau osmosée doit présenter des sels dissous maîtrisés.
- Ajouter l’élimination de la dureté, le contrôle des antiscalants et la gestion de la silice selon la chimie de l’eau d’alimentation.
- Concentrer et cristalliser le rejet final uniquement lorsque l’exutoire ou les contraintes du site imposent l’absence totale de rejet liquide.
Genesis Water Technologies indique qu’une tour à quatre cycles perd environ 25–30 % de son eau d’appoint par purge (2026). Le guide de Mysuru, utilisant la même source, indique que six cycles réduisent la proportion théorique de purge à 20 % (HydropureWater, 2026). La filtration et l’optimisation du refroidissement deviennent donc la première décision d’investissement, et non une mesure secondaire.
L’ultrafiltration en flux latéral traite le flux continu d’eau de refroidissement, mais ne constitue pas l’unique étape de récupération des purges. Genesis situe la capacité habituelle en flux latéral entre 1 et 5 % du débit de circulation (2026). La conception de Mumbai prévoit une ultrafiltration PVDF de 0,03 µm à 10–30 psi avec rétrolavage automatique (HydropureWater, 2026). Un système d’ultrafiltration PVDF de 0,03 µm peut être évalué comme plateforme de prétraitement, à condition que son service final corresponde au débit réel, à la turbidité et à la chimie du refroidissement.
Genesis annonce une élimination de 95 à 99 % des sels dissous, un TDS d’eau osmosée habituel de 10 à 50 mg/L et un rendement d’osmose inverse sur purges de 50 à 85 % (2026). Le schéma de référence de Mumbai prévoit un rendement de 75 à 80 % à 150–250 psi (HydropureWater, 2026). Un système d’osmose inverse industriel pour réutiliser les purges doit donc être choisi selon les performances contractuelles avec l’eau du site, et non selon le rendement maximal du catalogue.
Le contrôle de la silice reste déterminant. Le guide de Mumbai identifie cette espèce comme limitante et décrit le traitement à la chaux chaude ou sur lit fluidisé lorsque le rendement doit augmenter (HydropureWater, 2026). Ses valeurs de référence intérieures sont une TDS inférieure à 1 500–2 100 mg/L, des chlorures inférieurs à 600 mg/L et des sulfates inférieurs à 1 000 mg/L. Elles doivent être vérifiées contre les conditions de consentement de Bhiwandi.
Lorsque le rejet résiduel ne peut être évacué légalement ou pratiquement, envisagez la compression mécanique de vapeur après concentration par osmose inverse, plutôt qu’en première étape sur la purge brute. Le guide de Mumbai annonce un rendement de 95 à 98 % pour la compression mécanique de vapeur, un distillat inférieur à 10 mg/L de TDS et 15–25 kWh pour 1 000 gallons américains (HydropureWater, 2026).
| Étape de traitement | Fonction principale | Condition de sélection |
|---|---|---|
| Optimisation du refroidissement et ultrafiltration en flux latéral | Réduit la purge, les matières en suspension et la charge biologique | À appliquer avant l’augmentation des cycles ou la récupération membranaire |
| Contrôle de la dureté ou de la silice | Protège les membranes et permet un rendement stable | À déterminer selon la silice, la dureté et la chimie du concentrat mesurées |
| Osmose inverse à haut rendement | Maîtrise les sels dissous dans l’eau d’appoint de refroidissement | À spécifier selon le rendement avec l’eau du site et la qualité de l’eau osmosée |
| Compression mécanique de vapeur | Récupère l’eau du concentrat d’osmose inverse | À utiliser lorsque le devenir du rejet final est contraint |
| Cristallisation | Convertit la saumure finale en résidu solide | À réserver à une exigence clairement définie d’absence de rejet |
Genesis annonce un rendement global de 95 à 99 % pour l’absence de rejet liquide, un coût d’investissement de 3 à 8 millions de dollars et un coût d’exploitation de 5 à 15 dollars par thousand gallons (2026). Le guide de traitement de Callao fournit une référence comparative pour la récupération avancée, mais n’impose aucune exigence à Bhiwandi.
Comparer réutilisation, rejet autorisé et absence de rejet liquide
La réutilisation de l’eau d’appoint de refroidissement offre généralement le meilleur potentiel économique. Elle reste néanmoins conditionnée par la chimie de l’eau, sa compatibilité avec le refroidissement et la conformité réglementaire (Genesis Water Technologies, 2026).
| Option | Chaîne de traitement indicative | Base économique | Condition de décision |
|---|---|---|---|
| Réutilisation de l’eau de refroidissement | Ultrafiltration et osmose inverse à haut rendement | Réduction de la demande d’eau douce et des rejets | La qualité de l’eau osmosée et sa chimie sont compatibles avec le programme de refroidissement |
| Rejet autorisé | Traitement adapté aux limites de consentement | Réduction des coûts d’élimination et de traitement | Un exutoire valide et une autorisation permettent le rejet |
| Absence de rejet liquide partielle ou totale | Osmose inverse, compression mécanique de vapeur ou concentration de saumure, puis cristallisation | Récupération maximale et réduction du volume éliminé | Le rejet est interdit ou la disponibilité d’eau douce est limitée |
Pour la réutilisation de l’eau d’appoint, Genesis annonce un rendement de 60 à 85 % (2026). La conception de Mumbai retient un rendement de 75 à 80 % pour l’osmose inverse comme référence 2026 (HydropureWater, 2026). Le schéma de traitement des purges d’un centre de données à Mumbai constitue donc une référence pour développer le procédé, et non un substitut au consentement ou aux analyses de Bhiwandi.
Le traitement destiné à la conformité des rejets ne doit être retenu que lorsqu’un exutoire valide et une autorisation permettent l’évacuation du flux traité. Genesis indique que certaines juridictions imposent une TDS inférieure à 1 500 mg/L et facturent l’élimination directe entre 5 et 15 dollars par thousand gallons (2026). L’acquéreur doit connaître la capacité de l’exutoire local, les redevances applicables et les limites de consentement avant de comparer cette option avec la réutilisation.
Pour l’absence de rejet liquide, le guide de Mumbai chiffre une configuration comparable entre 25 et 65 millions de roupies. Cette option se justifie surtout par une exigence d’absence de rejet ou par l’indisponibilité confirmée d’eau douce (HydropureWater, 2026). Ce montant constitue une référence de pré-étude, et non une estimation applicable à Bhiwandi.
La comparaison du cycle de vie doit intégrer le carbone et l’énergie. Une prépublication Open Engineering de 2026 indique que le traitement représentait environ 80 % de l’écart de potentiel de réchauffement global. Dans le scénario associant ultrafiltration et osmose inverse, la consommation d’énergie dépassait cinq fois celle du scénario utilisant de l’eau douce (Open Engineering Inc., 2026). Intégrez la qualité de l’alimentation électrique, la demande de réactifs, le nettoyage des membranes et le traitement des rejets, au lieu de comparer uniquement les économies d’eau. Le guide d’exploitation et de maintenance des stations d’épuration industrielles présente les considérations d’exploitation pertinentes.
Élaborer un dossier économique à partir des coûts de l’eau et de l’élimination à Bhiwandi
Un dossier économique pour Bhiwandi exige les tarifs mesurés actuels et les coûts d’élimination liés au consentement. Les références régionales de Mumbai ne peuvent servir de devis (HydropureWater, 2026). Demandez le tarif applicable de l’eau industrielle de Bhiwandi ou du MIDC, la redevance d’assainissement, les frais de rejet, le tarif de l’électricité et le régime fiscal applicable.
Le guide de Mumbai indique un tarif régional de l’eau industrielle compris entre 40 et 120 roupies par kL. Ce montant inclut l’allocation, l’assainissement et la révision 2024–2025 (HydropureWater, 2026). Ce guide présente toutefois ces valeurs comme une référence régionale, et non comme un devis pour Bhiwandi.
Le même guide estime qu’une ultrafiltration associée à une osmose inverse, avec un rendement de 75 à 80 %, pourrait réduire de 1,5 à 3 millions de L/mois la consommation d’eau douce sur un site de 20 MW. Le retour sur investissement pourrait atteindre 2,5 à 4 ans grâce aux économies d’eau et de rejet (HydropureWater, 2026). Recalculez ces deux éléments avec les mesures de Bhiwandi, le rendement, le volume de rejet et les redevances actuelles. La puissance nominale du site de Mumbai ne constitue pas une hypothèse de capacité pour Bhiwandi.
Genesis annonce un coût installé de 250 000 à 500 000 dollars pour un système d’osmose inverse de 50 000 GPD, avec un coût de 1,50 à 3,00 dollar par thousand gallons traités (2026). Ce montant inclut l’énergie, les réactifs, le remplacement des membranes et la maintenance. Le guide de Mumbai chiffre l’équipement mondial d’ultrafiltration et d’osmose inverse de 50 000 GPD entre 2,1 et 4,2 millions de roupies. Le coût atteint 4,5 à 11 millions de roupies avec les multiplicateurs d’EPC de Mumbai et un polisseur à lit fluidisé (HydropureWater, 2026). Demandez un devis indien spécifique au site, plutôt que d’appliquer directement ces multiplicateurs.
| Poste de coût | Informations demandées au fournisseur | Base |
|---|---|---|
| Équipements | Ultrafiltration, osmose inverse à haut rendement, commandes, tuyauterie et périmètre du skid installé | Service nominal, enveloppe d’alimentation et garantie de rendement |
| Génie civil et utilités | Fondations, drains, distribution électrique, groupe électrogène de secours et accès | Plan mesuré du site et disponibilité des utilités |
| Ressources d’exploitation | Électricité, antiscalant, biocide, produits de nettoyage et remplacement des membranes | Chimie contractuelle d’alimentation et heures de fonctionnement |
| Rejets et résidus | Collecte, transport et coût de l’élimination ou du traitement autorisé | Devenir final du concentrat et consentement du site |
| Exploitation | Présence, télémétrie, maintenance et pièces de rechange | Engagements de redondance et de délai d’intervention |
Complétez la comparaison avec la qualité de l’alimentation électrique, l’alimentation de secours, la main-d’œuvre d’exploitation, la surveillance, le stockage, les purges d’urgence et les risques de perte de production. Le guide sur le retour sur investissement du traitement de l’eau peut soutenir la structure financière. Les données de flux de trésorerie doivent toutefois provenir des registres de Bhiwandi et des devis fournisseurs.
Spécifier le fournisseur selon la performance, la résilience et la conformité
Le fournisseur doit garantir les performances avec le profil d’eau d’alimentation contractuel de Bhiwandi, et non dans les conditions d’essai avec une eau propre (HydropureWater, 2026). Exigez des garanties relatives à la TDS de l’eau osmosée, au rendement du système, à la consommation d’énergie normalisée, à la consommation de réactifs, à l’enveloppe d’acceptation et au colmatage des membranes. Définissez la période de référence, la méthode d’essai et les conséquences d’un échec. Un résultat obtenu avec de l’eau propre ne démontre pas la capacité à traiter une purge variable contenant de la silice, de la dureté, du biocide et des antiscalants.
Spécifiez une régulation automatique fondée sur la conductivité, une redondance des dosages d’antiscalant et de biocide, une instrumentation du débit et de la pression, ainsi qu’une surveillance de la qualité de l’eau osmosée. Prévoyez également les dispositions de nettoyage des membranes et l’isolement en sécurité pendant la maintenance. Définissez le comportement du système lors d’une baisse du réservoir de réactifs, d’une purge importante, d’une déplétion du stockage ou d’une perte d’alimentation.
Le système d’ultrafiltration de référence utilise des membranes PVDF creuses de 0,03 µm, accepte une turbidité jusqu’à 300 ppm et assure un rétrolavage automatique avec scouring à l’air. Sa capacité nominale varie de 2 000 à 40 000 L/h (HydropureWater, 2026). Le système d’osmose inverse industriel de référence propose une commande automatisée par automate programmable et un rendement jusqu’à 95 %. La garantie du projet doit toutefois être établie à partir de la chimie réelle de Bhiwandi (HydropureWater, 2026).
Avant l’attribution, obtenez :
- Un bilan complet de l’eau, des sels et des rejets, relié aux cas d’exploitation mesurés.
- Les schémas de principe et d’instrumentation, la description des commandes, les schémas électriques et les fiches techniques des équipements.
- Les déclarations de compatibilité des membranes avec le programme chimique complet de l’eau de refroidissement.
- Les protocoles de mise en service, de nettoyage, de réception et d’essai de performance.
- Les manuels d’exploitation et de maintenance, la liste des pièces de rechange, la formation des opérateurs et les engagements de service local.
- Des garanties exécutoires assorties de recours liés aux conditions de l’eau du site et au fonctionnement continu.
Vérifiez le dossier de conformité au regard de l’autorisation actuelle du site. Le guide de Mumbai identifie le comptage des débits, la surveillance en ligne de la TDS et du pH, les registres de purge et l’analyse périodique de l’eau traitée (HydropureWater, 2026). Ses valeurs de rejet restent des références de Mumbai jusqu’à confirmation des conditions de Bhiwandi. Le protocole de maintenance des filtres multicouches et le protocole de mise en service de la flottation à air dissous peuvent soutenir l’examen du prétraitement. Ces documents ne remplacent toutefois pas les critères de réception propres au projet.
Questions fréquentes
Quel traitement convient le mieux aux purges de refroidissement d’un centre de données à Bhiwandi ?
Le traitement de référence associe une ultrafiltration en flux latéral à une osmose inverse à haut rendement pour réutiliser l’eau comme appoint de refroidissement. La référence de Mumbai prévoit un rendement de 75 à 80 % et une eau osmosée de 10 à 50 mg/L de TDS (HydropureWater, 2026). Confirmez la chimie de l’alimentation, la limite de silice, la compatibilité, le rendement et le consentement avant de choisir les équipements.
Combien devrait coûter le traitement des eaux usées ?
Les références disponibles ne sont pas des devis. Genesis annonce 250 000 à 500 000 dollars installés pour une osmose inverse de 50 000 GPD (2026). Le guide de Mumbai indique 2,1 à 4,2 millions de roupies pour l’équipement mondial d’ultrafiltration et d’osmose inverse de 50 000 GPD (HydropureWater, 2026). Demandez un devis indien précisant le débit d’alimentation, le rendement, les membranes, le prétraitement, le génie civil, les utilités, les commandes, la mise en service, le traitement des rejets et la garantie.
Le projet doit-il installer un système complet d’absence de rejet liquide ?
Pas sans contrainte clairement définie. Genesis annonce un rendement de 95 à 99 %, mais un investissement de 3 à 8 millions de dollars et un coût d’exploitation de 5 à 15 dollars par thousand gallons (2026). Évaluez l’absence totale ou partielle de rejet lorsque celui-ci est interdit, que l’exutoire est indisponible ou que l’eau douce est limitée. Dans les autres cas, comparez la réutilisation et le rejet autorisé avec les coûts mesurés de Bhiwandi.
Que doit garantir un fournisseur de traitement des eaux usées ?
Exigez des garanties sur le rendement avec l’eau du site, la qualité de l’eau osmosée, l’énergie normalisée, la consommation de réactifs et les limites d’acceptation de l’alimentation. Précisez également la protection des membranes, la redondance des commandes, le délai d’intervention et les performances soutenues lors des essais de réception. Une capacité générique ou un débit obtenu avec de l’eau propre sont insuffisants.
Les valeurs de permis de Mumbai peuvent-elles être utilisées à Bhiwandi ?
Non. Utilisez-les uniquement comme références de conception. L’acquéreur doit obtenir le consentement MPCB actuel, l’allocation MIDC, les conditions de l’exutoire ou du rejet, les limites de rejet applicables et le plan de réutilisation du site auprès des autorités compétentes avant de figer la conception.