Établir la base de conformité avant de choisir les équipements de traitement
Le document de référence est l’autorisation de prétraitement en vigueur du POTW, et non la fiche technique des équipements. Commencez par l’autorisation d’utilisateur industriel, les limites locales d’utilisation du réseau, l’autorisation de rejet, les obligations de suivi et toute norme catégorielle applicable. Le guide 2026 sur les activités minières et métallurgiques identifie 40 CFR 435 dans le cadre décisionnel, mais la catégorie applicable, les exemptions ou l’absence de couverture catégorielle doivent être confirmées pour chaque usine. Une technologie ne garantit jamais à elle seule l’obtention d’une autorisation.
Demandez au POTW son barème de limites en vigueur, sa liste des rejets interdits, les paramètres de suivi, la fréquence d’échantillonnage, les obligations de reporting et les critères de surtaxe. Les recherches fournies ne contiennent aucune limite numérique applicable à Mount Vernon. Cet article n’infère donc aucune limite de pH, de MES, d’huiles et graisses, de métaux, de débit ou de surtaxe. Distinguez les exigences fédérales catégorielles, les limites locales de prétraitement et les conditions d’autorisation propres au site. Le processus régional de conformité au prétraitement pour les usines minières propose une structure parallèle pour établir cette hiérarchie. La stratégie de conformité aux limites du réseau pour les usines minières explique pourquoi l’examen de l’autorisation locale doit précéder la conception.
Établissez un inventaire par source avant de dimensionner les équipements. Incluez les boues de minéraux lourds, les surverses d’épaississeurs de tailings, le drainage minier acide, les eaux de rinçage de finition métallique, les eaux de lavage huileuses des véhicules et engins, les fluides d’usinage et les rejets discontinus par lots. L’EPA 542-R-14-00, mars 2014, définit les eaux influencées par l’exploitation minière comme des eaux dont la composition chimique a été modifiée par l’exploitation minière ou la transformation des minéraux. Cette définition inclut le drainage acide des roches, les eaux neutres et alcalines, les eaux de transformation des minéraux et les eaux résiduelles. Elle facilite le tri préliminaire, mais ne détermine pas si un effluent relève d’une norme catégorielle donnée.
Caractériser chaque courant d’eau usée avant tout mélange
Le mélange de charges incompatibles masque la charge de conception et peut transformer un simple problème d’élimination des solides en traitement chimique. Séparez les eaux usées de l’usine en quatre profils techniques. Le premier couvre les boues de minéraux lourds et les surverses d’épaississeurs. Le second concerne le drainage minier acide et les eaux de rinçage riches en métaux. Le troisième inclut les eaux de lavage huileuses et les fluides d’usinage. Le quatrième correspond aux eaux de lavage des véhicules miniers et des engins lourds. Caractérisez chaque source pendant les périodes représentatives de production et de rejet par lots, avant d’analyser l’échantillon composite mélangé proposé. Le guide 2026 recommande le dimensionnement à partir d’un profil moyen sur 24 heures fondé sur la durée réelle des rejets, plutôt que sur la puissance nominale de la plus grande pompe. Les rejets par lots restent toutefois à vérifier pour les besoins de pointe hydraulique et de régulation.
| Profil des eaux usées | Caractérisation à obtenir | Contrainte technique principale |
|---|---|---|
| Boues de minéraux lourds et surverses d’épaississeurs | Distribution granulométrique, concentration en solides, sédimentabilité, densité et teneur en huile | Les solides grossiers rapidement sédimentables conviennent à la séparation gravitaire ou lamellaire. Caractérisez la fraction fine avant d’affecter tout le débit à l’une des unités. |
| Drainage minier acide et eaux de rinçage riches en métaux | pH, métaux dissous, métaux attendus comme précipités, alcalinité et comportement de précipitation | Les métaux dissous doivent être transformés en phase solide éliminable avant toute séparation physique. |
| Eaux de lavage huileuses et fluides d’usinage | Huile libre ou émulsifiée, huiles et graisses (FOG), MES, sables, état des gouttelettes et additifs des fluides de coupe ou de tressage | Une huile de flottabilité proche de la neutralité exige un mécanisme de flottation plutôt qu’une simple sédimentation. |
| Eaux de lavage des véhicules miniers ou engins lourds | Huile, sables entraînés, détergents ou autres additifs, MES, variabilité du débit et durée des lots | Ce courant peut contenir à la fois des contaminants flottants et des solides lourds nécessitant des mécanismes d’élimination distincts. |
Pour les boues de minéraux lourds, notez si les particules grossières sédimentent rapidement et si la fraction fine reste importante. Un matériau sans huile à sédimentation rapide se prête généralement à la décantation gravitaire ou lamellaire. Pour le drainage minier acide, l’EPA 542-R-14-00, mars 2014, indique que le traitement actif ou passif des eaux minières vise généralement à augmenter le pH, à réduire les concentrations de métaux dissous et à diminuer le sulfate. Le programme chimique exact doit découler des analyses de l’eau réelle de l’usine. Pour les courants huileux, distinguez l’huile libre des émulsions stabilisées, dont les comportements de séparation diffèrent.
Utilisez un ensemble de dosage de réactifs commandé par automate programmable uniquement après les essais en bécher, qui établissent le choix des réactifs et la plage de dosage. L’échantillonnage doit couvrir le fonctionnement normal, le rejet maximal par lots, les situations perturbées et chaque mélange envisagé. Une source échantillonnée une seule fois ne représente pas un rejet variable d’eaux de lavage ou de surverses d’épaississeur.
Adapter la FAD et les décanteurs aux polluants qu’ils peuvent éliminer
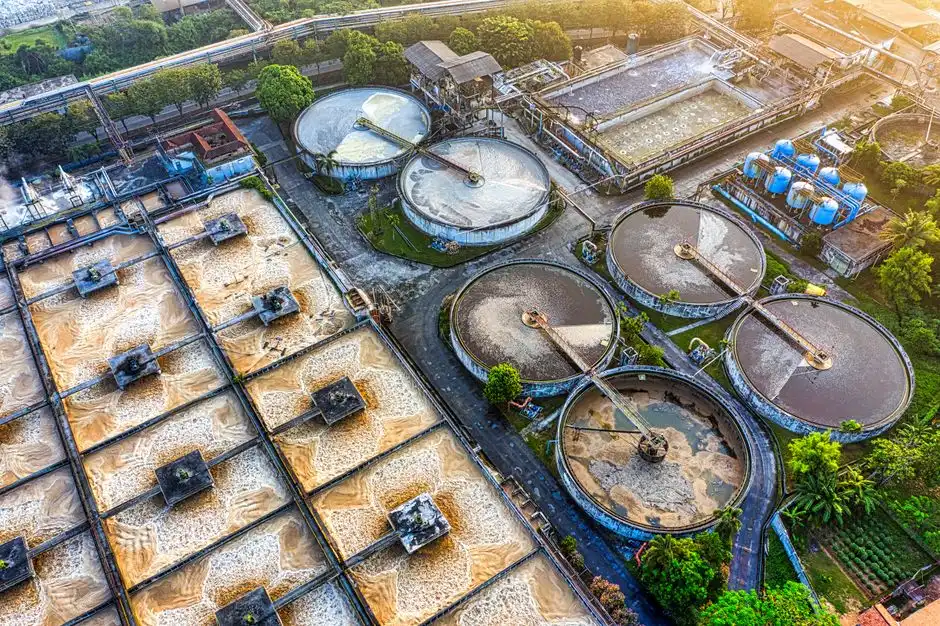
La FAD et la décantation lamellaire ne sont pas interchangeables, car leurs mécanismes de séparation diffèrent. Dans une unité de FAD, un courant de recyclage sous pression libère de l’air par des injecteurs et forme des microbulles. Celles-ci s’adhèrent à l’huile, aux solides fins et aux précipités, puis la couche flottante est évacuée. Rodrigues et Rubio, dans l’International Journal of Mineral Processing, volume 82, numéro 1, février 2007, signalent des tailles de bulles de 30–100 μm et décrivent la flottation de particules minérales fines et ultrafines. Un système FAD packaged pour les eaux usées minières constitue donc une option lorsque l’huile émulsifiée, les particules fines ou les précipités métalliques nouvellement formés déterminent l’objectif de traitement.
La décantation lamellaire utilise des plaques inclinées pour raccourcir la distance de sédimentation. La spécification HydropureWater de son décanteur lamellaire indique un taux de charge superficielle de 20–40 m/h et jusqu’à 30 % de floculant en moins qu’un bassin conventionnel. Il s’agit de spécifications fournisseur, et non de performances garanties à Mount Vernon. Le même guide 2026 rapporte environ 95 % d’élimination d’huile avec la FAD, contre environ 70 % avec le décanteur, sur un courant industriel riche en huile. Des irisations visibles et des pertes d’huiles et graisses (FOG) subsistent toutefois avec les émulsions stabilisées (Ecologix, 2026, tel que reproduit par HydropureWater). En contre-exemple, le guide rapporte environ 90 % de réduction des solides avec le décanteur sur un courant minier à forte charge sédimentaire, à moindre coût (Ecologix, 2026, tel que reproduit par HydropureWater).
| Critère de décision | FAD | Décantation lamellaire |
|---|---|---|
| Mécanisme de séparation | Flottation par microbulles des huiles, fines et précipités qui y adhèrent | Sédimentation sur plaques inclinées des particules présentant une sédimentation appropriée |
| Cas d’alimentation le mieux étayé | Huile émulsifiée, FOG, solides fins et précipités du drainage minier acide | Solides lourds, inertes et sans huile, et floc résiduel |
| Éléments comparatifs rapportés | Environ 95 % d’élimination d’huile sur un courant industriel riche en huile (Ecologix, 2026, tel que reproduit par HydropureWater) | Environ 70 % d’élimination d’huile sur ce courant et environ 90 % de réduction des solides sur un courant minier à forte charge sédimentaire (Ecologix, 2026, tel que reproduit par HydropureWater) |
| Limitation principale | Exige une chimie, un recyclage et une régulation de flottation adaptés | Les plaques inclinées raccourcissent la distance de sédimentation sans modifier la flottabilité. Les gouttes d’huile proches de la neutralité peuvent donc ne pas être captées. |
| Rôle courant dans un train mixte | Élimination principale de l’huile flottante, des fines et des précipités | Polissage final du floc résiduel lourd avant le rejet autorisé |
Pour une charge lourde et sans huile, un décanteur lamellaire pour le polissage du floc résiduel peut être suffisant et moins complexe chimiquement. Pour une charge contenant de l’huile émulsifiée, des fines métalliques inférieures à 50 μm ou des précipités du drainage minier acide, la FAD constitue le meilleur mécanisme primaire. Les charges mixtes justifient souvent une FAD suivie d’un polissage lamellaire, car les unités éliminent des populations de particules différentes. La comparaison détaillée entre FAD et décanteur présente la source de cette règle de sélection.
Créer un train de traitement vérifiable à chaque étape
Le train de traitement doit suivre une séquence mesurable. Caractérisez et homogenisez l’alimentation, conditionnez les polluants sélectionnés, séparez les solides ou la fraction flottante principaux, polissez les solides résiduels, contrôlez le rejet final et acheminez les boues vers la déshydratation. Pour le drainage minier acide, placez l’ajustement du pH avant la séparation des solides. Les métaux ciblés précipitent ainsi en phase solide éliminable. Chaque réactif nécessite un point de consigne étalonné et une alimentation contrôlée. Sinon, une variation de l’alcalinité, de la charge métallique ou du débit peut sortir la chimie de traitement de sa plage validée.
Utilisez les essais en bécher pour choisir le coagulant, le flocculant, le pH cible et l’ordre de dosage sur les eaux usées réelles avant de figer la recette de production. Le guide 2026 fourni indique que l’absence d’essais en bécher constitue la cause la plus fréquente de sous-performance de la FAD. C’est aussi un mode de défaillance qu’une autorité de contrôle peut examiner lors d’une revue 40 CFR 435. Ces essais fournissent le programme chimique nécessaire pour chiffrer les coûts d’exploitation et reproduire les performances dans les commandes automatiques.
| Étape du procédé | Fonction requise | Question de vérification |
|---|---|---|
| Avant traitement | Séparation des sources, homogénéisation, mesure du débit et caractérisation représentative de l’alimentation | Le débit mesuré et la charge en contaminants correspondent-ils à la base de conception choisie ? |
| Conditionnement chimique | Ajustement du pH et dosage de coagulant ou flocculant sélectionnés par essais en bécher | Les points de consigne sont-ils liés au débit mesuré, au pH et à la réponse de dosage validée ? |
| Traitement principal | Flottation FAD pour l’huile, les fines et les précipités, ou décantation des solides appropriés | Le mécanisme choisi correspond-il au contaminant et à l’objectif d’élimination requis ? |
| Polissage | Capture du floc résiduel par décantation lamellaire, si nécessaire | Les MES résiduelles et autres paramètres d’autorisation ont-ils été vérifiés après le polissage ? |
| Rejet final | Suivi spécifique à l’autorisation et confirmation du débit | Les résultats analytiques satisfont-ils chaque exigence applicable au point de rejet autorisé ? |
Dans un train mixte, la FAD élimine l’huile émulsifiée, les solides fins et les précipités du drainage minier acide. La décantation lamellaire en aval assure ensuite le polissage du floc résiduel. Installez l’homogénéisation et la mesure du débit avant le traitement. Utilisez le profil de débit moyen sur 24 heures pour dimensionner le procédé, tout en conservant la capacité et les commandes nécessaires aux rejets réels par lots. Définissez les points de suivi après l’homogénéisation, le traitement principal, le polissage et à la sortie finale. Vérifiez le pH, les MES, les huiles et graisses, les métaux, le débit et tout autre paramètre par rapport à l’autorisation en vigueur, sans traiter cette liste comme une norme universelle de rejet.
Gérer les boues et les coûts d’exploitation dans le cadre de la conformité
Un résultat conforme en matière de qualité de l’eau reste incomplet si les boues résiduelles ne peuvent pas être déshydratées, transportées ou éliminées selon le plan d’exploitation de l’usine. Le guide 2026 fourni indique que les boues de FAD contiennent généralement 3–6 % de matières sèches. Cette teneur est trop faible pour une mise en décharge directe et trop élevée pour un transport sous forme de liquide simple. Lorsque la production d’un gâteau empilable est requise, étudiez une presse filtrante à plateaux et cadres pour les boues de FAD. Intégrez au projet la manutention et l’élimination du gâteau obtenu.
Chiffrez les dépenses d’exploitation avec la dose de polymère établie par essais en bécher, et non avec un tableau générique. Le guide 2026 identifie le polymère comme le principal poste variable d’exploitation d’un système FAD. La consommation de réactifs doit également être liée à l’alcalinité, au débit et à la charge en contaminants mesurés. La décantation peut réduire la demande de réactifs pour une charge en solides lourds. Un train combiné FAD-lamellaire ajoute toutefois des exigences de saturation, de recyclage, d’air comprimé et de déshydratation, qui doivent être évaluées ensemble.
Comparez le périmètre total installé, plutôt que le seul prix des cuves. Le guide fourni identifie la cuve saturée, la pompe de recyclage, l’entraînement du racleur, l’automate programmable, l’ensemble intégré de dosage de réactifs, les commandes et la déshydratation en aval comme composants déterminant l’exploitabilité. Il cite également EPA 625/1-75-003a, Process Design Manual for Suspended Solids Removal, janvier 1975, comme référence technique historique pour la sédimentation, les décanteurs à tubes, les décanteurs à grilles wedge-wire et la flottation. Ce document constitue un contexte historique, et non une autorisation actuelle. L’EPA 542-R-14-00, mars 2014, reste une référence technique utile pour le drainage minier acide et le traitement des métaux. Il est antérieur à 2026 et ne remplace ni l’ingénierie spécifique au site, ni les autorisations en vigueur, ni l’examen de l’autorité de contrôle.
Transformer la conception en dossier d’achat défendable
Chaque devis doit préciser la base de débit de conception, les hypothèses relatives à l’alimentation, les objectifs de traitement, le cycle de service, les matériaux de construction, la philosophie de commande et la méthode d’essai de performance. L’ingénieur destinataire doit savoir si le système proposé a été conçu pour les eaux usées réelles de l’acheteur ou pour une application minière générique. Les références de l’industrie minière doivent être pertinentes pour l’alimentation envisagée. Le guide 2026 fourni cite Rodrigues et Rubio, International Journal of Mineral Processing, volume 82, numéro 1, février 2007, comme référence d’exploitation pour la flottation à microbulles dans les eaux de lavage de véhicules miniers et les applications de drainage minier acide.
Demandez une tarification par poste pour la cuve saturée, la pompe de recyclage, l’entraînement du racleur, l’automate programmable et l’ensemble intégré de dosage de réactifs en inox 304. Exigez également un devis alternatif en inox 316 lorsque les eaux de lavage ou de rinçage de décapage brillant contiennent des chlorures. Demandez un périmètre de programme chimique fondé sur un protocole d’essais en bécher appliqué à l’effluent réel de l’acheteur. Pour les commandes, exigez des preuves de préfabrication, d’essais en usine, de logique d’automate, d’alarmes et de sorties de données permettant de soutenir le reporting réglementaire.
Selon le guide 2026 fourni, la gamme FAD du catalogue HydropureWater couvre 4–300 m³/h et comprend 13 modèles standard. Considérez cette information comme une donnée de catalogue fournisseur, et non comme la preuve qu’un modèle convient à chaque débit de Mount Vernon. La conception doit être vérifiée par rapport au débit moyen réel sur 24 heures, à la durée des rejets, aux conditions de pointe, à la chimie de l’alimentation et au cycle de service.
Définissez un essai de réception avant l’attribution du marché. Les parties doivent convenir des données d’alimentation, des méthodes analytiques, des points d’échantillonnage, des conditions d’exploitation et des critères de réussite. Ces critères doivent découler de l’autorisation applicable et des objectifs de traitement vérifiés, et non uniquement d’une courbe générique de rendement des équipements. Les essais en usine, la mise en service sur site, la formation des opérateurs, les pièces de rechange, les descriptions fonctionnelles des commandes et les protocoles d’essai de performance doivent être identifiés séparément afin d’éviter que les omissions ne deviennent des risques d’intégration sur site.
Questions fréquentes
Une usine minière de Mount Vernon doit-elle choisir une FAD ou un décanteur ?
Choisissez la FAD lorsque l’huile émulsifiée, les FOG, les solides fins ou les précipités du drainage minier acide déterminent la contamination. Choisissez la décantation lamellaire lorsque l’alimentation est dominée par des solides lourds, inertes et sans huile, ou pour le polissage du floc résiduel. Pour les charges mixtes, la séquence défendable consiste généralement en un traitement principal par FAD, suivi d’un polissage lamellaire. Ce choix doit néanmoins être confirmé par la caractérisation des sources et les essais en bécher.
Quels éléments doivent déterminer le dimensionnement d’une FAD ou d’un décanteur ?
Utilisez le profil de débit moyen sur 24 heures établi à partir de la durée réelle des rejets, puis vérifiez les conditions hydrauliques de pointe et les commandes des rejets par lots. La chimie de l’alimentation, la charge en solides ou en huile, le cycle de service et les besoins en réactifs issus des essais en bécher doivent également être intégrés. La puissance nominale de la plus grande pompe intermittente ne constitue pas, à elle seule, une base de dimensionnement défendable. Un ensemble d’épuration doit être dimensionné à partir de données de débit et de contamination documentées.
Combien coûte un système de traitement des eaux usées minières ?
Ne demandez pas de prix et ne l’évaluez pas avant d’obtenir le débit de conception, les analyses de l’alimentation, les objectifs de traitement, le programme chimique, le périmètre des commandes, les matériaux, les conditions d’installation et la filière d’élimination des boues. Les recherches fournies ne contiennent aucun prix défendable pour un système à Mount Vernon. Demandez aux fournisseurs les postes d’investissement et les estimations d’exploitation fondés sur la dose de polymère établie par essais en bécher. Le guide 2026 identifie le polymère comme le principal poste variable d’exploitation d’un système FAD.
Quelles preuves un fournisseur d’équipements d’épuration doit-il fournir ?
Exigez des références minières pertinentes, les hypothèses de conception déclarées, les objectifs de traitement des entrées et sorties, les descriptions fonctionnelles des commandes, les informations sur les matériaux, les enregistrements des essais en usine et un protocole d’acceptation sur site coconçu. Demandez un périmètre de programme chimique fondé sur des essais en bécher sur le courant réel de l’acheteur. Sollicitez des références d’exploitation de l’industrie minière adaptées au drainage minier acide ou aux eaux de lavage de véhicules, telles que Rodrigues et Rubio, International Journal of Mineral Processing, volume 82, numéro 1, février 2007.
Une seule unité de traitement peut-elle prouver la conformité avant le rejet au réseau ?
Non. Les performances des équipements ne prouvent pas la conformité à l’autorisation. L’EPA 542-R-14-00, mars 2014, avertit expressément qu’une technologie sélectionnée peut conduire ou non à la conformité avec les exigences applicables. Démontrez la conformité au moyen de la chaîne complète : conditions de l’autorisation en vigueur, caractérisation représentative des sources, chimie validée par essais en bécher, performances de traitement et de polissage, suivi aux points définis et échantillonnage final selon les méthodes analytiques requises.