Place du filtre-presse dans le traitement des eaux usées d’anodisation
Les lignes d’anodisation rejettent des effluents de rinçage alcalins et acides contenant notamment de l’aluminium, du chrome, du nickel, du cuivre et du zinc. Le traitement doit convertir ces métaux dissous en un solide séparable avant le rejet ou la réutilisation de l’eau. Le schéma admis comprend une égalisation, un ajustement du pH en deux étapes avec coagulation et floculation, un clarificateur ou un épaississeur lamellaire, puis un filtre-presse. Celui-ci déshydrate le sous-flux en un gâteau empilable, tandis que la surverse clarifiée est dirigée vers une étape de finition ou vers le rejet (Met-Chem, page sur le traitement des eaux usées d’anodisation, metchem.com).
Le filtre-presse assure uniquement la séparation solide-liquide d’une suspension épaissie d’hydroxydes. Le dimensionner selon le débit d’eau usée entrant plutôt que selon la masse de matières sèches à traiter constitue l’erreur d’ingénierie la plus fréquente lors des modernisations. Chaque point de siccité supplémentaire du gâteau réduit le tonnage transporté vers une décharge ou un recycleur de métaux. Le filtre-presse doit donc être considéré comme un équipement de maîtrise des coûts autant que comme un dispositif de déshydratation. Le clarificateur lamellaire situé juste en amont stabilise les performances en maîtrisant la concentration de matières solides admises dans le filtre-presse.
Filtre-presse à plateaux encastrés ou à plateaux et cadres : lequel convient aux boues d’anodisation
Selon l’US EPA (EPA 832-F-00-058, septembre 2000), les filtres-presses à plateaux encastrés permettent d’obtenir « la concentration la plus élevée en matières solides du gâteau parmi tous les équipements mécaniques de déshydratation ». Ils sont également « plus fréquemment utilisés dans les applications industrielles que dans les stations d’épuration municipales ». Ce choix convient par défaut à une ligne d’anodisation stable et à flux unique lorsque la siccité maximale est recherchée. Un filtre-presse à plateaux et cadres utilise des plateaux plats et une toile montée séparément. Le changement de toile est donc plus rapide, et l’exploitant peut l’adapter aux variations de composition des boues entre lots. Cette situation est fréquente dans les ateliers traitant à la fois des travaux décoratifs et de l’anodisation dure. Une étude sur un filtre à plateaux et cadres utilisant du coton et une toile en drille, avec une suspension de CaCO₃ à 1–4 % m/m, a rapporté une abattement de 56,00 % des matières solides avec une toile de coton à 4 % m/m de matières sèches dans l’alimentation. Cette étude a été publiée dans le journal JTL du BRIN, l’Agence nationale de la recherche et de l’innovation (ejournal.brin.go.id, article JTL 218). Ce résultat constitue la preuve publiée la plus nette que le choix de la toile influe mesurablement sur les performances du filtre avec une suspension d’hydroxydes, même si l’étude employait un substitut de CaCO₃ plutôt qu’un véritable hydroxyde métallique.
| Critère de choix | Filtre-presse à plateaux encastrés, à chambres | Filtre-presse à plateaux et cadres |
|---|---|---|
| Teneur potentielle en matières solides du gâteau | La plus élevée parmi tous les dispositifs mécaniques de déshydratation (EPA 832-F-00-058, 2000) | Élevée, mais généralement inférieure à celle du filtre à plateaux encastrés pour une même alimentation |
| Manipulation des toiles | Toile fixée au plateau ; changement plus lent | Toile séparée montée sur cadre ; changement plus rapide entre les lots |
| Ligne d’anodisation la plus adaptée | Ligne intégrée, stable et à flux unique | Atelier avec une composition variable entre les lots |
| Coût d’investissement et coût d’élimination sur la durée de vie | Investissement initial élevé, mais coût d’élimination inférieur sur la durée de vie pour une alimentation stable | Investissement initial inférieur et choix plus souple de la toile |
Toile de filtration, matériau des plateaux et pression de service
Trois facteurs déterminent principalement le cahier des charges d’un filtre-presse : la fibre et l’armure de la toile, le matériau des plateaux et la pression de service. Dans l’étude BRIN sur un filtre à plateaux et cadres, le coton a donné de bons résultats avec une alimentation à 4 % m/m de matières sèches (BRIN, article JTL 218). Les filtres industriels utilisent toutefois presque toujours des toiles synthétiques en polypropylène monofilament ou multifilament, car elles tolèrent les résidus acides et alcalins laissés dans le gâteau par l’ajustement amont du pH. Le matériau des plateaux doit supporter toute la plage de pH produite par le traitement amont en cas de perturbation. La fonte avec des plateaux revêtus de polypropylène constitue une association courante pour une chimie d’anodisation variée. Les plateaux entièrement en polypropylène sont utilisés en présence de chlore libre ou de rinçages fortement acides. La pression de service est déterminée par la pompe d’alimentation et normalement spécifiée entre 6 et 15 bar pour les boues d’hydroxydes métalliques. Le temps de cycle et l’épaisseur du gâteau sont alors ajustés en fonction du débit. La surface de filtration est adaptée à la masse de matières sèches par cycle. Les données vérifiées des fabricants de filtres industriels à plateaux et cadres couvrent de 1 à 500 m². Les unités de 1 à 10 m² conviennent aux ateliers par lots, tandis que les cadres de plus grande taille équipent les lignes continues (catalogue produits HydropureWater, filtre-presse à plateaux et cadres, hydropurewater.com).
| Paramètre | Plage industrielle typique pour les boues d’hydroxydes d’anodisation | Source |
|---|---|---|
| Pression de service | 6–15 bar (selon le fournisseur ; voir la note d’achat ci-dessous) | Pratique industrielle ; à confirmer avec les fournisseurs présélectionnés |
| Surface de filtration | 1 m² à 500 m² | Catalogue produits HydropureWater, filtre-presse à plateaux et cadres |
| Toile — meilleur résultat de laboratoire avec un substitut de CaCO₃ | Toile de coton, abattement de 56,00 % des matières solides avec une alimentation à 4 % m/m | Article JTL 218 du BRIN |
| Toile — choix industriel par défaut | Polypropylène monofilament ou multifilament, sélectionné pour sa résistance chimique | Pratique d’ingénierie, sans données de recherche |
| Matériau des plateaux | Fonte avec plateaux revêtus de polypropylène ; entièrement en polypropylène pour une chimie agressive | Pratique d’ingénierie, sans données de recherche |
Note d’achat : la plage de pression de 6 à 15 bar et l’option de plateaux entièrement en polypropylène sont courantes dans les applications industrielles, mais ne sont pas quantifiées dans les recherches fournies. Exigez de chaque fournisseur présélectionné la plage de service précise et la liste des matériaux en contact avec l’eau avant d’émettre le bon de commande.
Dimensionnement du filtre-presse pour la ligne d’anodisation
Dimensionnez le filtre selon le volume d’eau usée réellement rejeté par la ligne, et non selon le débit nominal du réservoir de rinçage. Les périodes d’inactivité, les pertes d’eau entraînées et la densité de chargement modifient le volume d’une semaine à l’autre. Selon Met-Chem, les systèmes par lots des ateliers d’anodisation traitent de 500 à 10 000 gallons par jour. Cette plage constitue l’enveloppe pratique pour les ateliers ne justifiant pas une ligne continue (Met-Chem, metchem.com). Une fois le débit connu, calculez la masse de boues d’hydroxydes à partir de la masse des métaux précipités, du profil de pH du traitement et de la dose de polymère. La masse de matières sèches, plutôt que le volume quotidien, détermine la surface du filtre. Choisissez une siccité cible selon les coûts d’élimination. Un filtre à plateaux encastrés permet d’obtenir la siccité la plus élevée citée par l’EPA (EPA 832-F-00-058, 2000). Une cible plus élevée allonge toutefois le temps de cycle et augmente l’usure des toiles. Enfin, choisissez entre une commande manuelle, hydraulique ou entièrement automatique pilotée par automate programmable, selon la gamme du catalogue HydropureWater (hydropurewater.com). La commande par automate programmable est la norme sur les lignes d’anodisation continues, car elle maintient l’épaisseur du gâteau et le temps de cycle dans une plage étroite malgré les variations de matières solides dans l’alimentation.
Le système automatique de dosage de réactifs, qui assure l’ajustement du pH en deux étapes avant le filtre-presse, rend reproductible le calcul des matières sèches. Un dosage instable en début de traitement provoque au filtre-presse de fortes variations du temps de cycle.
Exploitation du filtre-presse : cycle, évacuation du gâteau et entretien des toiles
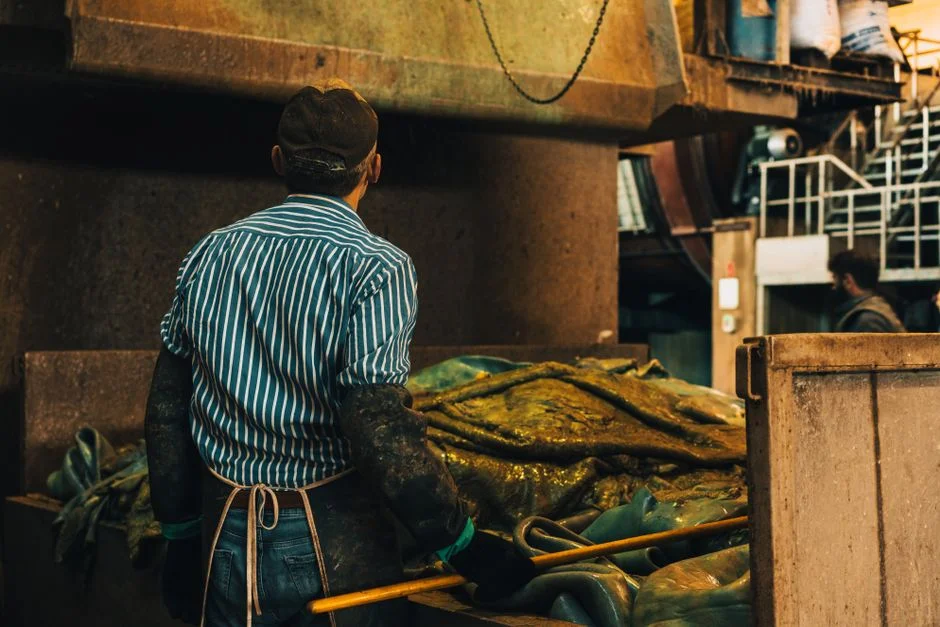
Un cycle de filtration comprend quatre phases : remplissage, pressage, lavage facultatif du gâteau et évacuation. Le réglage de chaque phase pour les boues d’hydroxydes distingue un filtre conforme à sa fiche technique d’un équipement produisant un gâteau humide et des cycles longs. Le gâteau se forme entre les plateaux et se libère par ouverture du faisceau. Une épaisseur uniforme sur l’ensemble du faisceau constitue le meilleur indicateur en atelier de l’équilibre entre la toile, la pression et les matières solides de l’alimentation. Le colmatage de la toile par les flocons fins d’hydroxydes métalliques est la principale cause d’augmentation du temps de cycle en anodisation. Les mesures les plus efficaces consistent à contrôler régulièrement la qualité de l’eau de lavage et à prévoir le remplacement des toiles, plutôt qu’à intervenir après une chute du débit. Le filtrat, c’est-à-dire l’eau extraite du gâteau, retourne normalement dans le bassin d’égalisation pour un nouveau traitement. Il contient encore des métaux dissous que l’ajustement amont du pH devait précipiter et ne doit donc pas être rejeté directement.
Économie d’élimination et influence du choix du filtre
La siccité du gâteau détermine largement le coût d’élimination. Même une faible augmentation de la teneur en matières sèches réduit le nombre de rotations de camions par an et le redevancement par tonne dans une décharge de déchets dangereux. Pour les métaux à plus forte valeur, tels que le nickel et le cuivre, un gâteau plus sec et plus propre améliore également la recyclabilité. Les économies d’exploitation peuvent alors compenser le coût d’investissement du filtre. Les filtres à plateaux encastrés atteignent, selon l’EPA, les siccités les plus élevées parmi tous les mécanismes de déshydratation (EPA 832-F-00-058, 2000). Leur investissement initial est généralement supérieur, mais leur coût d’élimination sur la durée de vie est plus faible pour une alimentation stable. Les filtres à plateaux et cadres acceptent une siccité légèrement inférieure en échange d’une plus grande souplesse de choix des toiles lorsque la chimie varie. L’étude économique de chaque type doit reposer sur la filière d’élimination réellement utilisée par l’usine, et non sur un tarif générique de transport.
Questions fréquentes
Quel type de plateaux, quelle toile et quelle surface faut-il spécifier pour une ligne d’anodisation ?
Pour une ligne intégrée et stable, spécifiez un filtre à plateaux encastrés afin d’obtenir la siccité la plus élevée citée par l’EPA (EPA 832-F-00-058, 2000). Utilisez une toile en polypropylène monofilament pour sa résistance chimique. Dimensionnez la surface de filtration selon la masse de matières sèches produites par le traitement amont, et non selon le débit d’eau usée. L’étude BRIN sur un filtre à plateaux et cadres a rapporté un abattement de 56,00 % des matières solides avec une toile de coton et une suspension de CaCO₃ à 4 % m/m (article JTL 218 du BRIN). Ce résultat constitue un point de comparaison utile entre les toiles. Exigez toutefois un essai en laboratoire ou sur site pilote avec la suspension réelle d’hydroxydes avant de finaliser le cahier des charges.
Quel délai de retour puis-je attendre du filtre-presse ?
Le retour sur investissement dépend de l’écart entre le coût actuel d’élimination et celui du transport d’un gâteau plus sec. Identifiez donc le redevancement par tonne et la teneur en eau actuelle du gâteau au stade de déshydratation existant. L’EPA indique que les filtres à plateaux encastrés atteignent les siccités les plus élevées parmi tous les mécanismes de déshydratation (EPA 832-F-00-058, 2000). Cette donnée technique fonde les économies d’élimination, mais le délai réel dépend des tarifs locaux de transport, de la classification du gâteau dans la décharge et de toute valorisation du nickel ou du cuivre. Demandez ces trois valeurs au service achats avant que les fournisseurs ne chiffrent le retour sur investissement.
Que faut-il vérifier lors de la présélection des fournisseurs de filtres-presses ?
Vérifiez que le fournisseur documente la compatibilité des matériaux en contact avec l’eau sur toute la plage de pH susceptible d’être produite par le traitement amont. Exigez une liste de références de filtres installés pour des boues d’hydroxydes métalliques, plutôt que uniquement pour des boues de biosolides municipaux. Vérifiez aussi que sa gamme de surfaces de filtration couvre la masse de matières sèches réellement produite par le traitement. Le catalogue produits HydropureWater présente des filtres à plateaux et cadres de 1 à 500 m², avec commande manuelle, hydraulique ou par automate programmable (hydropurewater.com). Ce catalogue constitue une référence utile pour évaluer les offerings d’un fournisseur sérieux. Demandez à chaque fournisseur une garantie spécifique au site concernant le temps de cycle et la siccité du gâteau, associée à une teneur donnée en matières solides dans l’alimentation. Cette clause détermine si l’équipement satisfait l’étude économique d’élimination.
Quels sont les délais habituels de livraison et d’installation, et quel risque de conformité faut-il prévoir ?
Les filtres à plateaux et cadres de 1 à 500 m² sont généralement fabriqués sur commande. Le délai dépend donc du nombre de plateaux, de la spécification des toiles et du périmètre de l’automate programmable, plutôt que d’un composant standard de catalogue. Prévoyez un examen réglementaire de la classification du gâteau au site d’élimination qui le reçoit. Aux États-Unis, un gâteau d’hydroxydes provenant d’une ligne d’anodisation est généralement un déchet dangereux, quelle que soit sa teneur en eau. Le transporteur doit disposer du code de déchet approprié sur le manifeste avant le premier départ. Demandez dès le départ au fournisseur un stock de toiles de rechange et un intervalle de remplacement recommandé. La durée de vie des toiles constitue la variable qui perturbe le plus souvent le planning d’exploitation après la réception.