La règle des trois niveaux qui régit les rejets d’une usine automobile vers un réseau d’assainissement
Une usine de véhicules électriques ou automobile ancienne qui rejette ses effluents vers un réseau sanitaire dans la région de Richmond, en Virginie, relève de trois autorités qui se recouvrent. L’ingénieur chargé de la conformité doit déterminer quel niveau fixe chaque valeur du rapport de rejet. L’article 402(b)(8) du Clean Water Act, 33 U.S.C. § 1342(b)(8), impose à l’ouvrage public d’assainissement récepteur d’exploiter un programme de prétraitement qui contrôle les sources importantes. Une usine de batteries ou de peinture qui transmet chaque jour des dizaines de milliers de gallons au HRSD répond précisément à cette définition (EPA, Local Limits Development Guidance, 2015-10-25).
Le premier niveau correspond aux normes nationales catégorielles de prétraitement du chapitre I, sous-chapitre N, parties 405–471 du 40 CFR. L’ordonnance de South Charleston les reproduit mot pour mot comme référence applicable aux usines automobiles ou de véhicules électriques visées par une catégorie de traitement de surface des métaux ou de batteries (South Charleston Ord. 2181, 4-4-13). Le deuxième niveau comprend les normes de prétraitement de l’État citées dans cette ordonnance, section 930.2.3. Elles s’appliquent en complément des catégories fédérales. Le troisième niveau correspond aux limites locales de l’ouvrage public d’assainissement. La section 930.2.4 de cette ordonnance précise qu’elles sont établies selon 40 CFR 403.5(c), avec la méthode MAHL en cinq étapes de l’EPA (South Charleston Ord. 2181, 4-4-13; EPA, 2015-10-25). Deux notions déterminent la rigueur du troisième niveau. Le « passage direct », défini dans le projet d’ordonnance de Richmond, en Californie, désigne un rejet qui provoque seul ou conjointement une violation du permis NPDES de l’ouvrage public d’assainissement. Le « brouillage » désigne un rejet qui empêche ou perturbe le fonctionnement de l’ouvrage, de son personnel ou du traitement de ses boues.
Une lacune importante doit être signalée dès le départ : l’étude fournie ne contient pas les valeurs numériques exactes des limites locales applicables au territoire de Richmond, en Virginie. Le HRSD contrôle une grande partie de cette région. Avant d’indiquer une limite précise de métaux, de FOG ou d’ammoniaque à un régulateur, l’ingénieur doit demander l’ordonnance actuelle du HRSD et la base MAHL de l’ouvrage public d’assainissement récepteur. Les recommandations par équipement reposent donc sur le cadre fédéral et les références publiées ci-dessous.
Quels effluents présentent le risque de prétraitement le plus élevé
Les usines automobiles et de véhicules électriques ne produisent pas un seul effluent. Elles génèrent généralement six ou sept flux distincts, chacun soumis à des paramètres et à des limites différents. Le raccordement de chaque canalisation à la règle applicable constitue la première étape du dimensionnement.
| Effluent de l’usine | Polluants dominants à surveiller | Limite de référence (South Charleston Ord. 2181, 4-4-13) |
|---|---|---|
| Conversion phosphaté, rinçage avant-peinture électrostatique et laveuses de pièces | Cr+6, cuivre, plomb, nickel, zinc, huiles et graisses | Cr+6 0,4 mg/L, Cu 2,5 mg/L, Pb 0,5 mg/L, Ni 3,5 mg/L, Zn 3,0 mg/L, FOG 100 mg/L |
| Eaux d’épuration des cabines de peinture et retombées | Solides de peinture en suspension, solvants, phénols, DBO/MES | DBO 300 mg/L, MES 350 mg/L, seuils de surtaxe ; phénols 1,5 mg/L |
| Lubrifiants d’emboutissage, fluide diélectrique et contamination de l’électrolyte | FOG, ammoniaque | FOG 100 mg/L, NH3-N 30 mg/L |
| Purge de chaudière et extraction de tour de refroidissement | Sels dissous, cuivre et zinc provenant des inhibiteurs de corrosion | Cu 2,5 mg/L, Zn 3,0 mg/L, TDS 1 500 mg/L |
| Eaux domestiques et de cantine | DBO, MES et FOG de fond | Déduits comme « sources non contrôlées » selon la répartition MAHL de l’EPA (EPA, 2015-10-25) |
| Flux à déversements occasionnels (cyanures de placage, solvants de peinture, acides de nettoyage) | CyANure libre et easily destructible, solvants, variations du pH | CyANure libre 0,1 mg/L, cyANure easily destructible 0,05 mg/L ; plan de contrôle des déversements occasionnels obligatoire |
Les effluents de traitement des métaux, tels que la conversion phosphatée, le rinçage avant-peinture électrostatique et les laveuses de pièces, apportent la principale charge de métaux lourds, d’huiles et de graisses. Ce sont les flux les plus susceptibles de dépasser les limites de chrome +6, de cuivre, de plomb, de nickel et de zinc présentées ci-dessus (South Charleston Ord. 2181, 4-4-13). Les effluents des cabines de peinture et de leurs épurateurs transportent des solides de peinture, des solvants et des matières organiques en suspension. La DBO et les MES qui en résultent peuvent franchir les seuils de surtaxe de 300 et 350 mg/L de South Charleston (South Charleston Ord. 2181, 4-4-13). Les fluides diélectriques, les lubrifiants d’emboutissage et les électrolytes contaminés élèvent les FOG et l’ammoniaque au-delà des plafonds respectifs de 100 et 30 mg/L prévus par la même ordonnance. Les purges de chaudière et les extractions de tours de refroidissement ont généralement un faible débit, mais une teneur élevée en sels dissous. Elles captent aussi du cuivre et du zinc lorsque les inhibiteurs de corrosion se dégradent. Le calcul des limites locales doit déduire la charge domestique et de cantine avant de répartir les masses entre les utilisateurs industriels. L’EPA qualifie ces apports de « sources non contrôlées » dans son guide Local Limits Development Guidance (EPA, 2015-10-25). Les rejets occasionnels ou accidentels de cyanures de placage, de solvants de peinture et d’acides de nettoyage imposent un plan de contrôle selon l’ordonnance de South Charleston, section 930.3.3, et celle de Richmond, Californie, section 12.18.030.4.
Comment les usines de véhicules électriques et automobiles traduisent les limites en une chaîne de traitement
Après avoir établi la cartographie des effluents, l’ingénieur traduit chaque limite en une opération unitaire adaptée au schéma P&ID et à la demande de CAPEX (coûts d’investissement). La chaîne présentée ci-dessous constitue la séquence habituelle en 2026 pour une usine automobile ou de véhicules électriques desservie par le HRSD. Chaque étape repose sur une limite précise de l’ordonnance de South Charleston citée précédemment.
La première étape consiste à égaliser les débits et le pH. Le bassin tampon constitue la base de toute usine automobile, car il lisse les charges et maintient le rejet sous le seuil chronique de 66 % sur six mois. Ce seuil définit la non-conformité significative au sens de 40 CFR 403.8(f)(2)(vii), cité dans le projet d’ordonnance de Richmond, Californie. La deuxième étape vise à éliminer l’huile libre, l’eau et les FOG. Un séparateur API ou par coalescence élimine d’abord l’huile libre. Une unité de flottation à air dissous (FAD) traite ensuite les FOG et les solides en suspension. Elle rompt les émulsions et sépare l’huile résiduelle et les solides de peinture afin de respecter la référence de 100 mg/L de FOG. Elle évite également toute perturbation des étapes biologiques ou physico-chimiques en aval (South Charleston Ord. 2181, 4-4-13).
La troisième étape ajuste le pH et précipite les substances chimiques. Un skimmer de dosage de réactifs commandé par automate programmable injecte de la soude ou de l’acide sulfurique pour regulating le pH. Un coagulant, généralement du chlorure ferrique ou un polymère, assure la précipitation des métaux. L’étape répond ainsi aux limites de cuivre, de plomb, de nickel et de zinc présentées ci-dessus (South Charleston Ord. 2181, 4-4-13). La quatrième étape consiste à clarifier les eaux traitées. Un décanteur lamellaire pour la précipitation des métaux retire les flocs d’hydroxydes métalliques dans un emprise compacte adaptée aux sites de Richmond où la surface constructible est limitée. La cinquième étape déshydrate les boues. Une presse filtrante à plateaux et cadres traite les boues contenant les métaux. Elle concentre le précipité sous une forme facile à manipuler et à évacuer hors site. Cette opération réduit les coûts de transport et évite le retour des sels dissous et des métaux dans le circuit d’eau de l’usine. La sixième étape assure l’affinage final et la surveillance. La vérification du pH, du débit et de la température alimente un poste d’échantillonnage automatique. Ces mesures alimentent le rapport d’autosurveillance exigé par l’ouvrage public d’assainissement récepteur et la section sur les rapports périodiques de conformité du projet d’ordonnance de Richmond, Californie.
Une règle s’applique à toutes les étapes. La section 930.2.6 de South Charleston interdit explicitement la dilution comme substitut au traitement. Le directeur général peut imposer des limites de masse à tout utilisateur qui recourt à la dilution pour respecter les normes applicables. Le projet d’ordonnance de Richmond, Californie, répète cette interdiction. Pour approfondir le prétraitement des métaux et la conformité des rejets, consultez le guide sur le prétraitement des métaux et la conformité des rejets. Pour comparer la FAD et le décanteur, consultez le guide consacré au choix entre la FAD et le décanteur pour les eaux usées industrielles métallurgiques. Une analyse plus générale de la conformité du prétraitement dans les usines industrielles est également disponible.
Limites catégorielles ou locales : qui contrôle chaque valeur
Pour déterminer si un désaccord concerne l’EPA, l’État ou l’ouvrage public d’assainissement, identifiez le niveau réglementaire dont provient la valeur contestée. Le tableau ci-dessous est fondé directement sur les ordonnances de South Charleston et de Richmond, Californie, ainsi que sur les références du 40 CFR qu’elles reproduisent.
| Référence | Objet de la règle | Autorité de contrôle |
|---|---|---|
| 40 CFR 403.6(e) — formule de l’effluent combiné | Limite substitutive lorsqu’un effluent catégoriel est mélangé à des eaux usées non réglementées sur un même site | L’autorité de contrôle, soit l’ouvrage public d’assainissement, impose la limite substitutive |
| 40 CFR 403.6(c) et (d) | Conversions équivalentes de masse et de concentration ; interdiction de diluer pour remplacer le traitement | L’ouvrage public d’assainissement documente la conversion ; l’EPA peut la contester |
| South Charleston, section 930.2.2.D — déduction nette/brute | Déduction des polluants présents dans l’eau d’alimentation, jusqu’à la valeur de l’effluent entrant | South Charleston Sanitary Board, dans un rôle analogue à celui du HRSD |
| Définitions des classes IIA et IIB de Richmond, Californie | Seuil d’utilisateur industriel important : ≥25 000 gpd en jour ouvré moyen = classe IIA, avec toutes les obligations de déclaration | L’ouvrage public d’assainissement délivre l’autorisation de rejet des eaux usées |
| South Charleston, section 930.2.5 — droit de révision | L’ouvrage public d’assainissement peut imposer des limites plus strictes par ordonnance ou dans les autorisations individuelles | L’ouvrage public d’assainissement, sous le contrôle de l’EPA et de l’État |
Lorsqu’un effluent catégoriel réglementé est mélangé à des eaux usées non réglementées, le directeur général doit imposer une limite substitutive selon la formule de l’effluent combiné du 40 CFR 403.6(e). La section 930.2.2.C de South Charleston l’exige expressément. Les conversions équivalentes de masse et de concentration suivent le 40 CFR 403.6(c). L’interdiction de diluer pour remplacer le traitement relève du 40 CFR 403.6(d). Ces deux règles figurent à la section 930.2.2 de South Charleston (Ord. 2181, 4-4-13). Les usines qui utilisent l’eau du réseau pour les rinçages peuvent demander un ajustement net/brut selon la section 930.2.2.D de South Charleston. Elles doivent démontrer que l’eau d’alimentation provient du même plan d’eau que le milieu récepteur de l’ouvrage public d’assainissement. Les définitions des classes du projet d’ordonnance de Richmond, Californie, fixent le seuil d’utilisateur industriel important : la classe IIA correspond à ≥25 000 gpd en jour ouvré moyen et la classe IIB à <25 000 gpd. Le franchissement du seuil de 25 000 gpd déclenche l’ensemble des obligations de déclaration applicables aux utilisateurs industriels importants. Le South Charleston Sanitary Board se réserve, en vertu de la section 930.2.5, le droit de fixer des limites plus strictes par ordonnance ou dans les autorisations individuelles de rejet d’eaux usées. Le projet d’ordonnance de Richmond, Californie, prévoit une réserve équivalente.
Dimensionner le système et éviter les manquements courants de l’autorisation
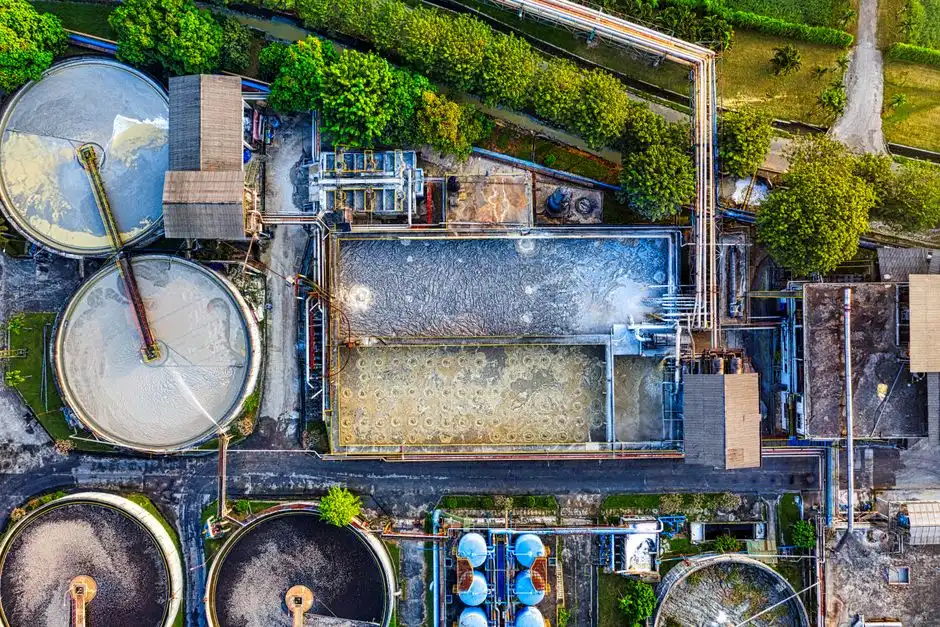
Pour transformer cette analyse limite par limite en une conception défendable pour 2026, il faut recueillir les donnéesappropriées auprès de l’ouvrage public d’assainissement récepteur et éviter les défauts d’autorisation que les ordonnances de South Charleston et de Richmond, Californie, visent à détecter. La première catégorie de données concerne la documentation. L’ordonnance actuelle fixant les limites locales, la base MAHL, le projet d’autorisation d’utilisateur industriel important et la fréquence d’échantillonnage constituent les pièces exigées par ces deux ordonnances comme conditions de rejet.
Pour le dimensionnement hydraulique, le bassin tampon doit prévoir au moins une poste complète de variation attendue du débit avant tout traitement en aval. Cette recommandation découle de l’autorisation explicite de l’égalisation des débits dans le projet d’ordonnance de Richmond, Californie, section 12.18.030.3.B. Il s’agit de la mesure la plus économique contre les déclenchements de non-conformité significative. Les manquements administratifs les plus fréquents concernent les rapports initiaux de surveillance, le défaut de renouvellement périodique de la certification et les dépassements chroniques. Ces derniers déclenchent la règle de 66 % sur six mois du 40 CFR 403.8(f)(2)(vii), citée dans le projet d’ordonnance de Richmond. Les défaillances d’ingénierie les plus fréquentes concernent une FAD ou un décanteur sous-dimensionnés pour les FOG. Elles incluent aussi l’absence de plan de contrôle des déversements occasionnels pour les cyanures de la zone de placage. Un plan incomplet, qui omet les produits chimiques stockés et les procédures de notification, constitue une autre défaillance courante. L’ordonnance de South Charleston, section 930.3.3, et celle de Richmond, Californie, section 12.18.030.4, décrivent ces exigences en détail. Lors d’un audit, le projet d’ordonnance de Richmond accorde à l’ouvrage public d’assainissement un droit d’accès pour l’inspection et l’échantillonnage, y compris selon les procédures de mandat de perquisition. L’usine doit donc conserver les registres et journaux d’étalonnage des analyseurs, puis les fournir sur demande.
Questions fréquentes
Quelles exigences une usine de véhicules électriques ou automobile près de Richmond doit-elle respecter avant un rejet vers le réseau en 2026 ?
L’usine doit respecter les normes nationales catégorielles de prétraitement du chapitre I, sous-chapitre N, parties 405–471 du 40 CFR, lorsqu’une catégorie s’applique. Elle applique également les normes de prétraitement de l’État lorsque la Virginie les impose. Enfin, elle respecte les limites locales de l’ouvrage public d’assainissement récepteur, établies selon 40 CFR 403.5(c) avec la méthode MAHL de l’EPA (South Charleston Ord. 2181, 4-4-13; EPA, Local Limits Development Guidance, 2015-10-25). L’étude fournie ne contient pas les limites locales numériques du HRSD. L’ingénieur doit demander l’ordonnance actuelle du HRSD et la base MAHL de l’ouvrage public d’assainissement récepteur avant d’indiquer des plafonds précis.
Comment un acheteur doit-il définir un système de prétraitement pour une usine de véhicules électriques ou automobile près de Richmond ?
La vérification défendable consiste à associer chaque effluent, notamment l’électrocoat, la conversion phosphatée, la cabine de peinture, l’assemblage et les cellules de batteries, à un paramètre et à une opération unitaire précis. Il faut ensuite vérifier que la chaîne d’équipements choisie traite le pire scénario de déversement occasionnel inscrit dans le plan de contrôle de l’ouvrage public d’assainissement. Pour sélectionner un fournisseur, exigez la preuve qu’il a installé une chaîne intégrée comprenant le bassin tampon, la FAD, le décanteur lamellaire et la presse filtrante. Le plan de mise en service doit documenter les contrôles du pH, du débit et de la température, éléments utilisés pour la conformité réglementaire par les deux ordonnances.
Quel budget de CAPEX un acheteur doit-il prévoir pour une chaîne de prétraitement automobile ?
L’étude fournie ne contient aucun montant de CAPEX pour une chaîne de prétraitement automobile. Aucune fourchette usuelle n’est donc reproduite ici. L’acheteur doit demander une estimation budgétaire spécifique au site à un fournisseur ayant installé une chaîne comparable à débit équivalent. Il doit inclure le coût du plan de contrôle des déversements occasionnels, de la station d’autosurveillance et de l’évacuation hors site des boues exigée par les ordonnances de South Charleston et de Richmond.
Quels risques de conformité l’ingénieur doit-il signaler à la sécurité avant de signer une autorisation ?
Les actions réglementaires signalent surtout deux risques. Le premier concerne les dépassements chroniques qui franchissent le seuil de 66 % sur six mois du 40 CFR 403.8(f)(2)(vii). Le second concerne les plans de contrôle incomplets, qui omettent les produits chimiques stockés et les procédures de notification (South Charleston, section 930.3.3 ; Richmond, Californie, section 12.18.030.4). L’ingénieur doit également signaler la règle antidilution. La section 930.2.6 de South Charleston interdit explicitement d’augmenter le volume d’eau de procédé pour respecter une limite. Cette seule clause a déjà invalidé plusieurs rapports de rejet apparemment conformes.