Ce qu'est un évaporateur à effets multiples et pourquoi les paramètres de conception comptent
Un évaporateur à effets multiples (MEE) est une série de corps d'évaporation (« effets ») dans lesquels la vapeur produite dans un effet se condense à l'intérieur de l'échangeur thermique de l'effet suivant : chaque kilogramme de vapeur primaire est ainsi réutilisé d'un étage à l'autre plutôt que rejeté après une seule évaporation. L'intérêt technico-économique est qu'ajouter des effets réduit la consommation spécifique de vapeur mais augmente le coût d'investissement ; le travail de l'ingénieur est donc un arbitrage de paramètres, et non la recherche d'un optimum unique (Chantasiriwan, MDPI 2020 ; CondorChem, « Multiple effect evaporators for high volumes of wastewater »).
Les cinq familles de paramètres qui pilotent cet arbitrage sont : le nombre d'effets, l'arrangement d'alimentation (co-courant, contre-courant ou parallèle), le profil de vide et de pression, la température d'évaporation (avec son augmentation du point d'ébullition associée), et la répartition de la surface de chauffe entre les effets. Ces familles interagissent : modifier l'une d'elles — par exemple, approfondir le vide sur le dernier effet — décale la température de saturation, donc la différence de température logarithmique moyenne (LMTD) disponible, et donc la surface de chauffe de tous les autres effets. La suite de cet article examine chaque famille, ancre la plage par une valeur sourcée, et se conclut par un tableau de paramètres consolidé issu d'une gamme commerciale réelle.
Nombre d'effets et économie de vapeur
Les unités MEE commerciales pour eaux usées sont proposées en 1, 2 et 3 effets, les gammes CondorChem Envidest DPM et Envidest MFE étant disponibles dans ces trois configurations (« Multiple effect evaporators for high volumes of wastewater », condorchem.com). Les modèles académiques vont en revanche souvent jusqu'à 4 effets — Chantasiriwan (MDPI, publié le 16 mars 2020) articule sa comparaison autour d'un MEE sucrier à 4 effets. L'économie de vapeur croît à peu près avec le nombre d'effets : CondorChem indique qu'un système à 3 effets peut produire environ trois fois plus de distillat qu'un système à un seul effet pour la même vapeur primaire injectée, ce qui correspond à la définition opérationnelle « ≈ 3 kg de distillat par kg de vapeur » pour une unité à 3 effets équilibrée. Au-delà de 4 à 5 effets, le gain marginal d'économie de vapeur diminue tandis que le coût d'investissement et le contrôle des pertes de charge se complexifient ; la littérature note que le recours à une recompression mécanique de vapeur (MVR) ou thermique (TVC) devient alors l'étape suivante plutôt que l'ajout de corps supplémentaires (conséquence qualitative évoquée dans Chantasiriwan, MDPI 2020). Le choix du nombre d'effets doit être fait conjointement avec la température disponible de la source de chaleur perdue ou de vapeur, car chaque effet nécessite une chute de température utilisable par rapport au précédent, et cette chute se réduit à mesure que l'on empile les effets.
Arrangement d'alimentation : co-courant, contre-courant et parallèle
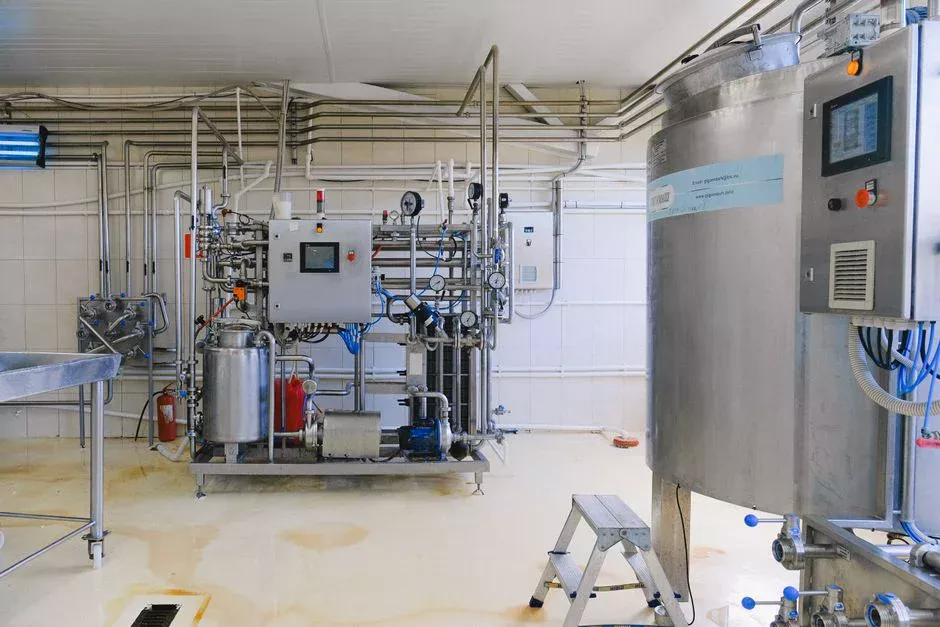
L'alimentation en co-courant maintient la vapeur et le liquide dans le même sens ; le jus le plus concentré est exposé à la température de vapeur saturée la plus basse dans le dernier effet, le flashing entre effets favorise la circulation, et le profil de pression ne requiert pas de pompe entre effets, ce qui explique pourquoi cette configuration domine les évaporateurs sucriers (Chantasiriwan, MDPI 2020). L'alimentation en contre-courant déplace le liquide à l'opposé de la vapeur ; la comparaison mathématique de Chantasiriwan montre que, pour des températures d'entrée identiques des fluides chaud et froid, la LMTD d'un échangeur à contre-courant est plus grande que celle d'un échangeur à courants parallèles. Le transfert thermique entre fluides chaud et froid étant proportionnel à cette LMTD, un MEE à contre-courant transfère plus de chaleur qu'un MEE à co-courant pour une même surface de chauffe, ce qui constitue l'avantage énergétique que Chantasiriwan attribue au contre-courant dans son modèle sucrier à 4 effets. La contrepartie est que le contre-courant exige une pompe sur la ligne de liquide concentré, car le liquide passe de la pression la plus basse à la plus haute, et l'alimentation diluée froide rencontre l'effet le plus froid, ce qui pose problème lorsque le flux le plus concentré est aussi le plus visqueux. L'alimentation en parallèle s'emploie lorsque la température de saturation de l'alimentation dépasse celle du premier effet, ou lorsque de très faibles volumes d'alimentation diluée sont mélangés ; c'est une option secondaire que l'ingénieur doit connaître, non un défaut. Retenir le co-courant lorsque la concentration et la viscosité augmentent fortement avec la teneur en solides ; retenir le contre-courant lorsque le temps de séjour à la température maximale doit être minimisé et que l'alimentation n'est pas fortement visqueuse.
| Paramètre | Co-courant | Contre-courant | Parallèle |
|---|---|---|---|
| Sens vapeur / liquide | Même sens sur tous les effets | Sens opposé (liquide pression basse → haute) | Alimentation répartie entre effets à saturation |
| LMTD à surface de chauffe fixée (S1, MDPI 2020) | Inférieure au contre-courant | Supérieure au co-courant à surface égale | Dépend du cas |
| Pompage entre effets | Inutile (le profil de pression entraîne le flux) | Nécessaire sur la ligne de liquide concentré | Inutile |
| Exposition du concentré à la température | Liquide le plus concentré face à l'effet le plus froid | Liquide le plus concentré face à l'effet le plus chaud | Chaque fraction d'alimentation voit la température de son effet |
| Application la mieux adaptée | Aliments riches en solides où la viscosité augmente fortement avec la concentration | Aliments peu à modérément visqueux où le temps de séjour à Tmax doit être minimisé | Aliments dilués en faible volume ou déjà au-dessus de la saturation du premier effet |
| Exemple industriel | Industrie sucrière, évaporateurs à effets multiples en co-courant (S1) | Plusieurs industries dont le sucre et certaines applications chimiques (S1, citant Bhargawa et al.) | Option secondaire pour aliments à saturation mixte (taxonomie de flux selon S1) |
Profil de vide et de pression entre effets
Chaque effet suivant fonctionne à une température et une pression inférieures à celles de l'effet précédent ; le différentiel de pression entre effets pilote la condensation dans l'étage suivant (CondorChem, « Multiple effect evaporators for high volumes of wastewater »). Pour un MEE d'eaux usées commercial de 1 à 3 effets, les consignes de vide sont d'environ 310/200/125 mbar sur les effets 1, 2 et 3, avec un système de vide dédié sur le dernier effet pour condenser la vapeur finale et extraire les incondensables (CondorChem Envidest DPM et Envidest MFE). Le modèle de MEE sucrier à 4 effets de Chantasiriwan prend comme pressions de référence le premier effet à 112,7 kPa, avec une température de saturation du réchauffeur de jus de Th,0 = 103 °C, et le dernier effet à la pression atmosphérique de 101,3 kPa (Chantasiriwan, MDPI 2020 ; périmètre : étude de cas sucrière). Un vide plus profond abaisse la température d'ébullition et réduit le risque d'encrassement pour les aliments thermosensibles ou incrustants, mais il augmente aussi le volume spécifique de la vapeur, donc le diamètre de la conduite de vapeur et du condenseur — un arbitrage qualitatif que l'ingénieur doit intégrer au dimensionnement des équipements.
Température d'évaporation et augmentation du point d'ébullition
Un MEE commercial à 3 effets pour eaux usées fonctionne à des températures d'évaporation d'environ 70/60/50 °C sur les effets 1, 2 et 3 (CondorChem Envidest DPM/MFE), ce qui correspond directement au profil de vide d'environ 310/200/125 mbar sur la même gamme. Une alimentation industrielle réelle n'est pas de l'eau pure ; elle transporte des solides dissous, de sorte que la température d'ébullition réelle est supérieure à celle de l'eau pure à la même pression : ce décalage est l'augmentation du point d'ébullition (BPE). La BPE doit être ajoutée à la température de saturation de l'eau lors du dimensionnement de chaque effet, car la force motrice thermique de l'équation de transfert de chaleur est la différence entre le côté condensation de la vapeur et le côté ébullition réel du jus ou de l'eau usée (Chantasiriwan, MDPI 2020). Chantasiriwan utilise la relation de BPE Tf = -227,03 + 3 816,44/[18,3036 - ln(7,5(p + ρgH/2 000))] + 2x/(100-x) avec H = 0,3 m comme niveau de liquide supposé dans les corps d'évaporation, où x est la concentration en solides dissous du jus sucrier, g l'accélération gravitationnelle et ρ la masse volumique du jus (S1 ; périmètre : modèle de jus sucrier). La conséquence pratique est que la BPE grignote la force motrice thermique disponible dans chaque effet ; pour les aliments riches en solides, c'est souvent la BPE — et non le vide atteignable — qui limite réellement le nombre d'effets avant que la surface de transfert requise n'explose. C'est la même logique qui impose de dimensionner un MEE en amont d'un procédé de zéro rejet liquide en tenant compte du budget BPE du cristalliseur en aval, et non seulement des tables de saturation de l'eau pure.
Surface de chauffe, pertes thermiques et arbitrages d'économie de vapeur
Chaque kilogramme de vapeur primaire étant réutilisé entre les effets, la surface de chauffe totale et sa répartition entre les effets commandent la consommation spécifique de vapeur (Chantasiriwan, MDPI 2020). Chantasiriwan retient un coefficient de pertes thermiques ε = 0,015 dans son modèle sucrier à 4 effets, une constante à reprendre dans tout prédimensionnement MEE, puis à caler sur les mesures réelles de pertes thermiques une fois l'unité en marche. Des corrélations de transfert de chaleur exemples, spécifiques au cas sucrier : Hugot propose Uh,i = 0,007 Ti (u/1,8)^0,8 avec une vitesse de jus u = 2,0 m/s pour les réchauffeurs de jus, et Wright propose Ui = 0,000049 (110 - xi)^1,1616 Tf,i pour le corps d'évaporateur Robert (Chantasiriwan, MDPI 2020). Il s'agit de corrélations données à titre d'exemple, et non de valeurs universelles pour toute alimentation industrielle ; l'ingénieur doit demander au fournisseur un coefficient U spécifique à son alimentation. Des travaux antérieurs de Chantasiriwan montrent qu'il existe une répartition optimale des surfaces de chauffe entre effets qui minimise la consommation de vapeur : une répartition uniforme sur tous les effets est donc rarement l'option la plus économe en vapeur. Sur le plan thermodynamique plus large, Ramanathan et Rakshit (IOP Conf. Ser. Mater. Sci. Eng. 556, 2019) montrent que les débits massiques de vapeur et d'eau usée pilotent principalement le transfert de chaleur et la production d'entropie dans un MEE à assistance solaire, tandis que la concentration de l'alimentation et le rendement optique côté solaire n'interviennent qu'une fois le transfert thermique et la performance thermodynamique optimisés conjointement. Pour une concentration d'eaux usées, l'analogue pratique est qu'un étage de préconcentration par osmose inverse industrielle en amont du MEE peut déplacer le point de fonctionnement en concentration de l'alimentation, et donc l'équilibre thermique du premier effet.
Synthèse : référentiel des paramètres de conception MEE
L'élément le plus utile qu'un ingénieur procédé puisse apporter en réunion fournisseur est une fiche de paramètres consolidée. Les seules plages commerciales disponibles dans la recherche s'ancrent sur les gammes CondorChem Envidest DPM et Envidest MFE, qui partagent l'enveloppe 1 à 3 effets, les consignes de vide d'environ 310/200/125 mbar et les températures d'évaporation d'environ 70/60/50 °C sur les effets 1, 2 et 3 (CondorChem, condorchem.com). Chantasiriwan (MDPI 2020) montre que le contre-courant améliore le rendement énergétique sur un MEE sucrier à 4 effets ; l'ingénieur doit demander à tout fournisseur de chiffrer les deux configurations, co-courant et contre-courant, lorsque la viscosité de l'alimentation le permet, car l'avantage de LMTD ne se transfère pas à toutes les alimentations. Aucun chiffre de CAPEX ou d'OPEX n'étant inclus dans la recherche, le CAPEX doit être demandé séparément pour chaque configuration, et l'ingénieur a intérêt à joindre à cette demande le cahier des charges, la pression de vapeur disponible, la composition de l'alimentation et la spécification de rejet visée, plutôt que de se fier au prix catalogue. Lorsque le MEE est placé en amont d'une étape de traitement des solides, la même enveloppe définit les conditions d'alimentation des équipements en aval, comme une filtre-presse à plateaux et cadres pour la déshydratation des boues ; les paramètres de conception de l'évaporateur et de la ligne de déshydratation doivent donc être élaborés conjointement plutôt qu'isolément. Un lecteur construisant une boucle eau à l'échelle d'un site peut aussi se référer à l'article sur les bonnes pratiques de gestion des gros volumes d'eau et à l'article sur les solutions eau pour le refroidissement des data centers pour situer le MEE dans une démarche plus large de réutilisation et de rejet.
| Paramètre | Envidest DPM (thermique) | Envidest MFE (circulation forcée, thermique) |
|---|---|---|
| Technologie | Évaporation à énergie thermique | Évaporation à énergie thermique, circulation forcée (FC) |
| Nombre d'effets | 1, 2 ou 3 | 1, 2 ou 3 |
| Capacité (L/jour) | 4 000 à 30 000 | 20 000 à 200 000 |
| Consommation électrique par 1 m³ de distillat | 4 à 12 kWh/m³ | 20 à 110 kWh/m³ |
| Énergie thermique pour évaporation | 130 à 315 kWht | 630 à 2 100 kWht |
| Énergie thermique pour condensation | 130 à 315 kWht | 630 à 2 100 kWht |
| Vide (effets 1 / 2 / 3) | ≈ 310 / 200 / 125 mbar | ≈ 310 / 200 / 125 mbar |
| Température d'évaporation (effets 1 / 2 / 3) | ≈ 70 / 60 / 50 °C | ≈ 70 / 60 / 50 °C |
Questions fréquentes
Quelle plage de capacité attendre d'un MEE à 1 à 3 effets, et comment pilote-t-elle le dimensionnement ?
Les gammes CondorChem Envidest ancrent la capacité des MEE commerciaux à 1 à 3 effets entre 4 000 et 30 000 L/jour pour l'unité DPM (thermique) et entre 20 000 et 200 000 L/jour pour l'unité MFE (circulation forcée, thermique), avec un nombre d'effets partagé de 1 à 3 et des consignes de vide d'environ 310/200/125 mbar (CondorChem, condorchem.com). La démarche concrète pour l'acheteur consiste à demander un bilan matière et énergie spécifique à son alimentation, à son point bas de marche et à son débit de pointe, plutôt que de se contenter d'une valeur catalogue, car la même enveloppe traite des débits très différents selon la composition de l'alimentation et le nombre d'effets retenu.
Comment choisir entre un MEE à co-courant et un MEE à contre-courant lorsque l'on sollicite des fournisseurs ?
Chantasiriwan (MDPI 2020) démontre qu'un MEE à contre-courant donne, à surface de chauffe égale, une différence de température logarithmique moyenne plus élevée que le co-courant, et transfère plus de chaleur par unité de surface dans son modèle sucrier à 4 effets. La démarche concrète pour l'acheteur consiste à demander à chaque fournisseur de chiffrer les deux configurations, co-courant et contre-courant, dans la même enveloppe de surface de chauffe et de pression, et à fournir la courbe de viscosité de son alimentation afin que le fournisseur puisse justifier la pompe inter-effets et la pénalité sur le flux visqueux qu'impose le contre-courant aux flux très concentrés.
Quelles consignes de vide et de température d'évaporation retenir pour un MEE à 3 effets ?
Un MEE d'eaux usées commercial à 3 effets est spécifié à environ 310/200/125 mbar de vide et environ 70/60/50 °C de température d'évaporation sur les effets 1, 2 et 3 (CondorChem Envidest DPM et MFE). La démarche concrète pour l'acheteur consiste à vérifier que le vide du dernier effet de son fournisseur est dimensionné pour la charge d'incondensables de son alimentation, car la stabilité du vide pilote la température de saturation effective et donc la surface de transfert dans chaque effet.
Comment évaluer une proposition MEE d'un fournisseur, et quels risques de conformité ou d'exploitation signaler avant signature ?
CondorChem note que les évaporateurs multi-étages sont « specially recommended for industries with continuous operation or available waste heat, where operating cost savings outweigh higher initial investment », ce qui pose l'arbitrage de sélection comme une décision CAPEX contre OPEX plutôt que comme une comparaison de prix unique. La démarche concrète pour l'acheteur consiste à exiger du fournisseur la communication du coefficient de pertes thermiques (ε) utilisé dans son modèle, de la BPE retenue pour son alimentation à chaque effet, et du contrat de pression et température de la source de vapeur, car ces trois paramètres conditionnent l'économie de vapeur réelle et le débit de distillat atteignable. Aucun chiffre de coût n'étant fourni dans la recherche, l'ingénieur doit demander séparément le CAPEX spécifique au fournisseur, l'OPEX vapeur et électricité, ainsi que d'éventuelles contraintes d'autorisation de rejet, plutôt que d'accepter un prix global unique.