Ce que recouvre vraiment la gestion des gros volumes d'eau sur un site industriel
La gestion des gros volumes d'eau relève à la fois de l'ingénierie et de la gouvernance : elle vise à réduire les prélèvements, à séparer les flux selon leur qualité, à les traiter dans une chaîne adaptée et à les réutiliser autant que l'économie et les autorisations le permettent, sur un site où le débit quotidien fait de l'eau à la fois un poste de coût d'exploitation et une ligne d'engagement réglementaire. Sur un site industriel, chaque flux significatif est classé dans l'une des trois catégories — refroidissement, lavage ou eau usée de process (Crini et Lichtfouse 2019, cité dans la revue 2024 publiée dans Molecules/PMC) — et cette cartographie devient l'épine dorsale du programme.
L'industrie manufacturière était le premier secteur industriel générateur d'eaux usées dans l'Union européenne selon le WWAP 2017 (cité dans la même revue), et les industriels américains ont utilisé environ 21 000 millions de gallons par jour en 2010, soit environ 31 % de l'usage de l'eau aux États-Unis hors prélèvements agricoles et thermoélectriques (DOE Better Plants, 2015). L'objectif n'est pas seulement la conformité du rejet : il vise l'intensité de débit et de réutilisation. L'usine traite l'eau comme un système qu'elle exploite, et non comme un déchet qu'elle élimine.
Étape 1 : réaliser un audit de site que l'on puisse défendre
L'audit constitue la référence de performance de l'usine pour la décennie à venir ; sa précision est donc essentielle pour une stratégie défendable. Avant toute spécification d'équipement, l'équipe d'ingénierie a besoin de quatre jeux de données : source et volume annuel prélevés, points de rejet rattachés aux valeurs limites de l'autorisation, débit et qualité de chaque flux, et demande de réutilisation issue de la production. Chaque flux est ensuite affecté à l'un des trois groupes — refroidissement, lavage ou process (Crini et Lichtfouse 2019, analysé dans PMC11374848, 2024) — car leurs profils de traitement et de réutilisation diffèrent fortement. L'expérience des partenaires du DOE montre qu'instrumenter d'abord les deux ou trois flux les plus importants apporte les gains les plus rapides, car les flux les plus volumineux concentrent presque toujours l'essentiel des pertes en valeur absolue. Eau et énergie ne peuvent être dissociées dans cet audit : sur un site de transformation de tomates Campbell's Soup en Californie, deux systèmes de pompage d'eau de puits affichaient 2,4 kWh et 1,7 kWh pour 1 000 gallons, contre 0,42 kWh pour 1 000 gallons pour un système de pompage d'eaux usées (DOE Better Plants, 2015). L'audit se conclut par un rapport de référence signé, afin que les gains futurs soient crédités sur un point de départ documenté et non reconstitué a posteriori.
| Jeu de données d'audit | Éléments à consigner | Pourquoi c'est important |
|---|---|---|
| Prélèvement | Source (surface, nappe, tiers), volume annuel, coût unitaire | Définit le prix du prochain mètre cube d'eau neuve |
| Rejet | Exutoire, valeurs limites de l'autorisation, concentrations actuelles, redevances | Fixe le plafond de conformité et le coût évité de non-conformité |
| Qualité des flux | Débit, température, pH, MES, DCO/DBO, FOG, TDS (sels dissous totaux), métaux selon le cas | Oriente le choix du traitement et l'éligibilité à la réutilisation |
| Demande de réutilisation | Quantité et qualité requises pour le refroidissement, la chaudière, le lavage, l'irrigation | Fait correspondre la sortie traitée à la demande interne |
| Énergie de pompage | kWh pour 1 000 gallons par système de pompage | Relie les décisions sur l'eau au coût énergétique et aux émissions |
Étape 2 : séparer les flux avant tout traitement
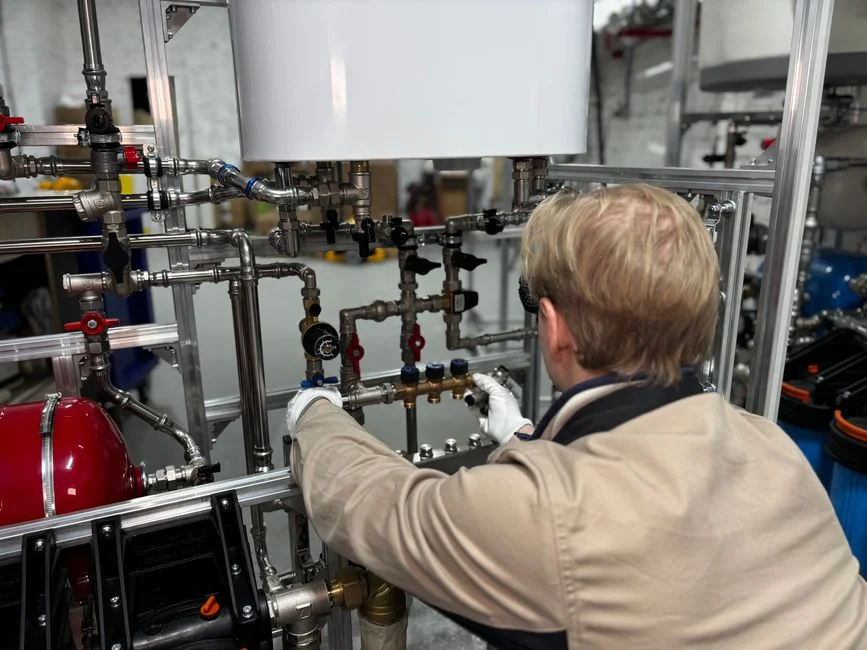
La séparation est l'opération unitaire la plus rentable sur un site à gros volumes : un flux qui n'a pas besoin de traitement biologique ou membranaire ne doit pas en supporter le coût. Une purge de déconcentration de tour de refroidissement propre, une fois stabilisée, peut souvent contourner le traitement secondaire et passer directement à la désinfection puis à la réutilisation, ce qui réduit à la fois les coûts d'investissement et les coûts d'exploitation par rapport à un schéma toutes eaux mélangées. L'industrie cimentière illustre ce principe : l'eau de refroidissement est généralement recyclée dans le procédé, tandis que l'eau de lavage humide — chargée en matières en suspension, solides dissous, nutriments et métaux — est traitée sur une chaîne séparée (Sharma et al. 2012, analysé dans PMC11374848, 2024). La même logique s'applique aux industries agroalimentaire, métallurgique et papetière : les flux riches en huiles et graisses (FOG), les flux à forte salinité et les eaux de rinçage ne doivent pas être mélangés, car leurs chimies de traitement sont incompatibles et leurs cibles de réutilisation diffèrent. Une règle de décision simple consiste à se demander, pour chaque flux, s'il peut être réutilisé avec un simple dégrillage et une désinfection ; si la réponse est oui, il doit contourner toute étape qui n'a pas gagné sa place.
Étape 3 : bâtir une chaîne de traitement adaptée à chaque flux
Une chaîne de traitement défendable enchaîne quatre étapes normalisées — prétraitement, traitement primaire, secondaire et tertiaire (Naidoo et Olaniran 2013 ; Quach-Cu et al. 2018, analysés dans PMC11374848, 2024) — et assigne à chacune un rôle d'abattement précis. Le prétraitement combine dégrillage, dilacération et dessablage pour éliminer les débris grossiers et protéger les équipements en aval ; un dégrilleur rotatif mécanique se place à cet effet en tête de la plupart des chaînes. Le traitement primaire utilise la décantation et la flottation à air dissous (FAD/DAF) pour éliminer les matières en suspension, les huiles et les graisses ; un système de flottation à air dissous est l'équipement de référence pour les flux contenant des huiles émulsionnées ou des charges élevées en FOG. Le traitement secondaire fait appel à la biologie aérobie ou anaérobie pour réduire les matières organiques, l'azote et le phosphore par conversion biochimique en biomasse (Samer 2015, analysé dans PMC11374848, 2024) ; un bioréacteur à membranes (BRM/MBR) intégré et skid combine cette étape avec une barrière membranaire pour un effluent de meilleure qualité. Le traitement tertiaire recourt à la filtration membranaire, à l'adsorption et à l'oxydation chimique ou avancée pour atteindre les spécifications de réutilisation ou des valeurs limites de rejet strictes. Deux constats affûtent la conception : les eaux usées industrielles sont souvent plus toxiques que les eaux usées urbaines (Häder 2018, analysé dans PMC11374848, 2024) et ne peuvent souvent pas être envoyées vers une station d'épuration municipale, ce qui rend le traitement sur site généralement obligatoire. Lorsque l'objectif est la réutilisation plutôt que le rejet, le tertiaire devient l'investissement au plus fort effet de levier, car il convertit l'effluent traité en intrant de procédé.
| Étape | Opérations unitaires types | Contaminants principalement visés | Rôle dans la chaîne |
|---|---|---|---|
| Prétraitement | Dégrillage, dilacération, dessablage | Débris grossiers, chiffons, sables | Protège les équipements en aval |
| Primaire | Décantation, flottation à air dissous | Matières en suspension, huiles, FOG | Séparation majoritaire avant la biologie |
| Secondaire | Biologie aérobie ou anaérobie, MBR | Matières organiques (DBO/DCO), azote, phosphore | Conversion biochimique de la charge dissoute |
| Tertiaire | Filtration membranaire, adsorption, oxydation avancée, oxydation chimique | Organiques résiduels, couleur, micropolluants, sels | Polissage pour la réutilisation ou un rejet de qualité élevée |
Étape 4 : concevoir des boucles de réutilisation, pas seulement la conformité du rejet
La réutilisation est la nouvelle source d'eau la plus économique sur un site industriel : chaque mètre cube réutilisé est un mètre cube non prélevé, non traité selon les spécifications d'eau potable et non rejeté. La réutilisation doit être graduée selon la qualité d'eau que chaque usage final peut accepter : eau d'appoint de tour de refroidissement, alimentation de chaudière, eau de lavage et irrigation tolèrent chacune des qualités différentes et débloquent des économies différentes (DOE Better Plants, 2015). Cette ambition s'appuie sur les données partenaires : la plupart des industriels du programme DOE Better Plants se fixent des objectifs d'économie d'eau de 2 à 5 % par an, et HARBEC s'est donné pour cible une neutralité hydrique de ses opérations de fabrication (DOE Better Plants, 2015). L'adéquation qualité/usage est la discipline qui maintient la boucle honnête : envoyer de l'eau de qualité osmose inverse (OI) dans une tour de refroidissement gaspille l'énergie dépensée pour les membranes, et envoyer une purge de tour de refroidissement dans un rinçage de process crée un risque qualité côté produit. Une cartographie de réutilisation qui appuie chaque flux traité à un usage final nommé, avec une enveloppe qualité documentée, est le livrable de cette étape. Les équipements des étapes de polissage — un système d'osmose inverse industrielle pour la réutilisation à faible TDS, ou un skid intégré de purification d'eau pour un polissage multi-étapes — sont spécifiés au regard de cette cartographie, et non d'un objectif d'effluent générique.
Étape 5 : arbitrer entre réutilisation, ZLD partiel et ZLD total
Le choix entre réutilisation, zéro rejet liquide (ZLD) partiel et ZLD total dépend de trois facteurs : la pression hydrique locale, la sévérité de l'autorisation de rejet et le coût marginal du prochain mètre cube prélevé. La réutilisation pour des usages non critiques est l'option par défaut pour les sites à pression modérée et à coût d'eau modéré ; le ZLD partiel s'applique aux flux les plus exposés, typiquement les purges à TDS élevé, où l'étape suivante de réutilisation n'est pas rentable mais où le rejet liquide n'est plus acceptable. Le ZLD total — cristallisoir ou équivalent — reste réservé aux sites en zone de stress hydrique élevé ou très réglementés, et seulement lorsque l'alimentation séparée envoyée au ZLD est suffisamment concentrée pour rendre l'évaporation économique. L'infrastructure locale est une donnée d'entrée déterminante : environ 74 % des eaux usées sont traitées dans les régions à revenu élevé contre 4 % dans les régions à faible revenu (Jones et al. 2021, analysé dans PMC11374848, 2024) ; le filet de sécurité qu'une usine peut attendre d'un exutoire municipal varie donc fortement selon la région. La règle de décision qui évite le capital immobilisé inutilement est simple : ne pas poursuivre un ZLD pour résoudre un problème d'instrumentation, et ne pas investir dans la réutilisation lorsque le véritable goulot d'étranglement est la séparation des flux. Chaque état final résout un problème différent, et l'audit identifie l'exigence propre au site.
Étape 6 : installer le programme — gouvernance, indicateurs et instrumentation
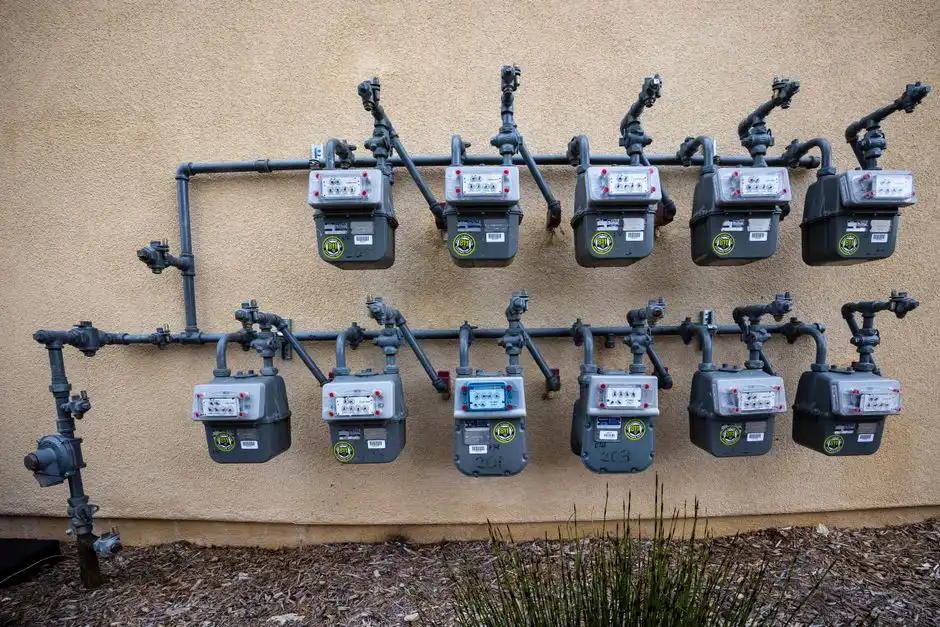
La couche organisationnelle maintient un programme eau au-delà des changements de personnel et des cycles de capital. Les partenaires de Better Plants créditent systématiquement le parrainage d'un dirigeant, des objectifs écrits et des indicateurs suivis par rapport à une référence comme les éléments qui distinguent un programme durable d'un projet ponctuel (DOE Better Plants, 2015). La liste d'indicateurs qu'un ingénieur d'usine ou un responsable EHS peut défendre en revue de direction est courte : consommation d'eau par unité produite, taux de réutilisation, qualité du rejet vis-à-vis de l'autorisation, et énergie par mètre cube traité. Un responsable unique nommément désigné est un prérequis ; les mêmes travaux du DOE relèvent que la plupart des industriels n'ont pas de responsable eau dédié, et que la mission est empilée sur les responsables énergie, ce qui n'est tenable que si la responsabilité est explicite. Le programme lui-même est une boucle d'amélioration continue : auditer, intervenir, mesurer, rendre compte, recommencer, avec le même document de référence cité à chaque cycle. L'instrumentation — des compteurs physiques sur les flux les plus importants, et non des allocations — est l'infrastructure qui rend la boucle honnête, car l'indicateur ne vaut que ce que valent les données qui le soutiennent.
Questions fréquentes
Quel budget prévoir pour un programme de gestion des gros volumes d'eau ?
Le budget dépend du référentiel audité, et non d'une fourchette sectorielle générique : la première étape consiste donc à dimensionner le programme à partir du coût de l'eau prélevée, des redevances de rejet et de l'énergie de pompage déjà quantifiée dans l'audit. La valeur Campbell's Soup de 0,42 à 2,4 kWh pour 1 000 gallons (DOE Better Plants, 2015) rappelle que l'énergie est une vraie ligne de coût dans toute décision sur l'eau. La démarche défendable consiste à demander des devis fournisseurs sur la base de la liste de flux auditée et de la cartographie de réutilisation issue de l'étape 4, plutôt qu'à partir d'un montant indicatif.
Comment choisir entre fournisseurs d'équipements pour une chaîne de traitement ?
La sélection des fournisseurs doit être adossée aux opérations unitaires que l'audit a justifiées et à des références vérifiables dans le même sous-secteur. Le filtre le plus fiable consiste à vérifier qu'un constructeur dispose d'installations en service sur des flux similaires — agroalimentaire à forte charge en FOG, finition métallique à TDS élevé, ou pâte à papier à fort débit. Le cadre de sélection exposé dans le guide des critères de conception d'une station d'épuration préfabriquée pour 2026 et dans le guide de choix DAF ou décanteur peut servir à spécifier les catégories d'équipements avant de consulter les fournisseurs, ce qui recentre la discussion sur l'adéquation technique plutôt que sur le catalogue.
Combien de temps faut-il pour observer des économies d'eau après l'audit ?
L'expérience des partenaires du DOE fixe un objectif réaliste de 2 à 5 % d'économie d'eau par an dès lors qu'un référentiel existe (DOE Better Plants, 2015) ; la règle « instrumenter d'abord les flux les plus importants » de l'étape 1 implique que les premières économies visibles proviennent généralement des flux déjà instrumentés, et non de nouveaux investissements. Planifier les projets de séparation et de réutilisation à faible coût avant tout investissement en ZLD total est ce qui produit des résultats précoces et défendables.
Quand un ZLD est-il réellement justifié sur un site industriel ?
Le ZLD se justifie lorsque la pression hydrique locale ou la sévérité de l'autorisation de rejet rend le prochain mètre cube d'effluent liquide non rentable ou imper