ماهية حمأة مياه صرف الأنودة فعلًا
حمأة مياه صرف الأنودة هي راسب هلامي تتراوح نسبة المواد الصلبة الجافة فيه بين 1% و4%، ينتج عند معادلة تيار شطف حمض الكبريتيك في عملية الأنودة وصولًا إلى pH يتراوح بين 8 و9، حيث يترسّب الألومنيوم الذائب على شكل هيدروكسيد الألومنيوم — ويصاحبه عادةً كبريتات الكالسيوم المرسَّبة المشتركة عند استخدام الجير ككاشف. يتكوّن المُغذّى من خليط من حمض الكبريتيك الحر المسحوب من الحوض (تعمل إلكتروليتات الأنودة بتركيز H2SO4 يتراوح بين 5% و18%)، والألومنيوم الذائب من تفاعل الأنودة ذاته (طبقة Al2O3 التي تُنمَّى تذوب كيميائيًا جزئيًا في مياه الشطف)، إضافةً إلى ملوثات تعتمد على السبيكة أو العملية: النحاس من سبائك السلسلة 2xxx، وأسيتات النيكل من أحواض الإحكام، والحديد والسيليكون من مرحلتي الحفر القلوي وإزالة الأكسيد (desmut) بحمض النيتريك أو بحمض خاص، فضلًا عن المواد العضوية الصبغية إذا كانت الأنودة الملوّنة ضمن خط الإنتاج (finishing.com، 2002).
يرفع تعديل pH باستخدام NaOH أو الجير أيون Al3+ الذائب إلى Al(OH)3 غير المتبلور، الذي يتلبّد على شكل هلام منخفض الكثافة مشبّع بالماء. تُجري معظم المصانع تعديلًا للرقم الهيدروجيني على مرحلتين: المرحلة الأولى إلى pH يتراوح بين 4 و5 لمعالجة الحِمل الحمضي الأكبر بتكلفة منخفضة، ثم تُعدّله المرحلة الثانية إلى 8.0–8.5 لترسيب المعادن بالكامل. عند استخدام الجير (Ca(OH)2) ككاشف، يترسّب الكبريتات مرافقةً على شكل جبس (CaSO4·2H2O)، الذي ينتقل إلى الكيك ويُخفّض نسبة Al(OH)3 فيه. ويفرض هذا الترسيب المرافق سقفًا صارمًا: لا يمكن للمعالجة بالجير خفض تركيز الكبريتات في المياه الخارجة إلى ما دون 2,400 ppm تقريبًا من SO4 بسبب ذوبانية CaSO4 — ولهذا تتجمع حدود التصريف البلدي لهذه المياه قرب 1,700 ppm من SO4 بدلًا من الانخفاض دونه (finishing.com، 2002). ويبقى راسب المروّق، بنسب المواد الصلبة الجافة البالغة 1–4%، الرقم التصميمي المحوري لكل قرار لاحق يتعلق بنزع الماء. إن فهم كيفية تأثير المُكثّف المُختار على كثافة الراسب ودورة المكبس اللاحقة أمر جوهري لتحديد أبعاد المنظومة — انظر المقارنة بين التعويم بالهواء المذاب والمروّق في معالجة مياه صرف تصنيع المعادن.
الكيمياء التي تحكم اختيار المعدات
يتميّز ندف هيدروكسيد الألومنيوم بكونه غير متبلور، وتبلغ مساحة سطحه النوعية في حدود 200–400 م²/غ، ويحتفظ بـ 6–10 غ من الماء المرتبط لكل غرام من المواد الصلبة الجافة — وهذا الماء المرتبط هو إشكالية نزع الماء بأكملها، وسبب توقّف نسبة المواد الصلبة في الكيك عند 25–35% حتى عند استخدام مكبس عالي الضغط. نطاق الرقم الهيدروجيني ضيّق: يبقى الألومنيوم ذائبًا تمامًا دون pH ≈ 4، ويبدأ الترسيب قرابة pH 5، ويبلغ أدنى ذوبانية (أكثر ترسيب اكتمالًا) عند pH يتراوح بين 6.5 و7.5، ثم يعاود الذوبان فوق pH ≈ 9 على شكل ألومينات الصوديوم. نطاق pH بين 8 و9 الذي تستهدفه معظم الورش نطاق تشغيلي ضيق؛ فالتحرّف عنه يُهدر القلوي ويُذيب من جديد المعدن الذي رسبتموه للتو.
اختيار البوليمر سهل من حيث المبدأ، لكنه قابل للخطأ في التطبيق. يُعدّ البولي أكريلاميد الأنيوني بتركيز يتراوح بين 2 و10 ملغ/لتر المُلبِّد العملي؛ أما البوليمرات الكاتيونية فقد تُعيد تثبيت الغرواني الهيدروكسيدي سالب الشحنة، لذا يُفضّل تجنّبها. يحتاج نظام ضبط الرقم الهيدروجيني وحقن البوليمر للحفاظ على النطاق المطلوب إلى موثوقية عالية — إذ يُمثّل استخدام منظومة آلية لضبط الرقم الهيدروجيني وحقن البوليمر مزوّدة بمجسات احتياطية الفرق بين كيك بنسبة 30% ومكبس ممتلئ بسائل بعد أي انحراف في pH. تُخرج المعالجة بالجير الكبريتات من المحلول على شكل جبس، وهذا مفيد للامتثال لكنه يُضعف نقاء الكيك: فالكيك المُخفّف بالجبس وبنسبة Al(OH)3 تقل عن 60% على أساس جاف مآله في الغالب إلى الطمر، في حين يمكن لكيك مُرسَّب باستخدام NaOH أن يتجاوز 85% من Al(OH)3، وهو وحده المرشّح الواقعي لإعادة البيع كمُخثِّر لمعالجة المياه. المقابل ارتفاع التكلفة الكيميائية: يتراوح سعر NaOH بين ضعفين وثلاثة أضعاف سعر الجير لنفس عمل المعادلة، ولهذا تقبل معظم الورش تخفيف الجبس. أما خطوط الإحكام التي تُدخل أسيتات النيكل، فينتهي النيكل ضمن الحمأة، وهو الملوّث الأكثر تكرارًا في استبعاد الكيك من إعادة الاستخدام.
سير العملية: من المُعادِلة إلى مكبس الترشيح
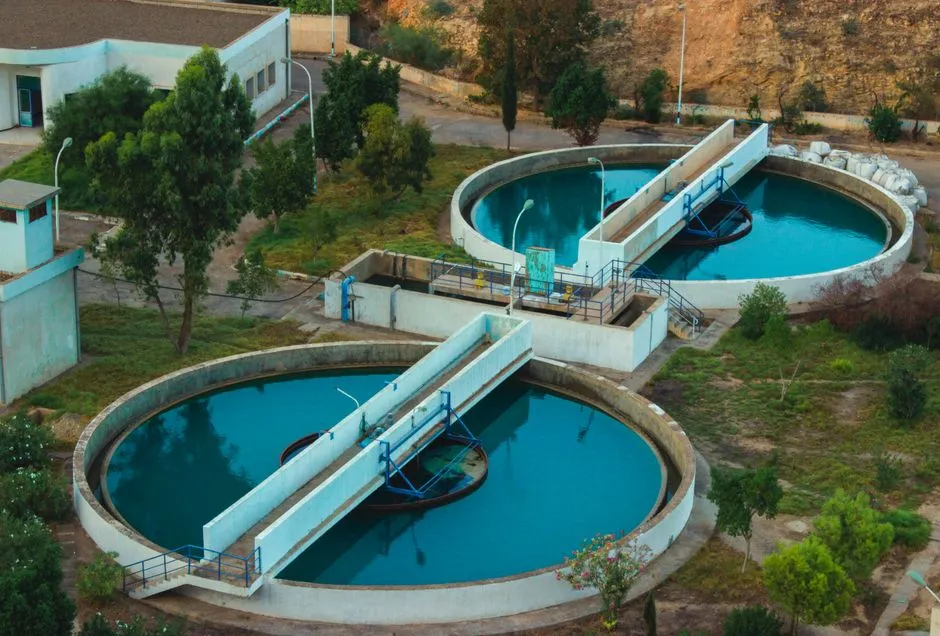
يتألّف خط معالجة مياه الأنودة التقليدي من: المُعادِلة ← تعديل الرقم الهيدروجيني على مرحلتين ← التلبّد ← المروّق أو المُكثّف الألواح المائلة ← مُكثّف الحمأة ← مكبس الترشيح ← مناولة الكيك، مع إعادة المرشّح والروّائق المُصفّاة إلى المُعادِلة أو معالجتها نهائيًا لإعادة الاستخدام. تعمل المُعادِلة على تجانس الرقم الهيدروجيني والتدفق والحِمل المعدني الناتج عن تصريفات الشطف المتقطّعة؛ ويُعدّ زمن مكوث يتراوح بين 8 و24 ساعة نموذجيًا للورش التي يتراوح إنتاجها بين 2,000 و10,000 غالون/يوم (metchem.com، 2024). يُوفّر تعديل الرقم الهيدروجيني على مرحلتين داخل مفاعلات مُحرَّكة استهلاك الكاشف، إذ يُعاد تدفق مياه المرحلة الثانية — القريبة أصلًا من pH المستهدف — إلى مدخل المرحلة الأولى، فينخفض بذلك الحِمل الحمضي الذي تحتاج المرحلة الأولى إلى معادلته من الصفر.
يتبع تعديل الرقم الهيدروجيني خطوة التلبّد: 15–30 دقيقة من الخلط البطيء عند تدرّج سرعة يتراوح بين G ≈ 50 و75 ث⁻¹ لبناء ندف كثيفة دون تفتيتها. يُنتج المروّق أو المُكثّف الألواح المائلة الواقع قبل المكبس راسبًا بنسبة 1–4% من المواد الصلبة، إضافةً إلى رويقة يمكن تصريفها بعد ترشيحها بالوسائط المتعددة أو تمريرها إلى التناضح العكسي لإعادة الاستخدام في الشطف. يخفض مُكثّف الحمأة الواقع بين المروّق والمكبس نسبة المواد الصلبة في الراسب إلى 3–5% — وهذه الخطوة وحدها تقصر دورة المكبس وتقلل رطوبة الكيك لأن المكبس لم يعد يضخ ماءً حرًا. يُعدّ مكبس الترشيح وحدة العمل المحورية: يُنتج كيكًا بنسبة 25–35% من المواد الصلبة للتخلص منه خارج الموقع أو لاسترجاعه، مع استرداد 95–98% من المواد الصلبة عند تشغيله بشكل سليم. يعود المرشّح إلى المُعادِلة؛ وعند معالجة الرويّقة نهائيًا عبر الرمل والكربون والتناضح العكسي، تتمكّن المصانع عادةً من إعادة 60–80% من المياه إلى أحواض الشطف — وهو أمر ذو قيمة في المواقع شحيحة المياه وفي أي ورشة تتكبد رسومًا مرتفعة على المياه الواردة.
مقارنة معدات نزع الماء من الحمأة
تُعالج حمأة هيدروكسيد الألومنيوم فعليًا بأربعة أجهزة لنزع الماء: مكبس الترشيح بالألواح والإطارات، ومكبس الترشيح بالحزام، والطارد المركزي، ومكبس الفولوت/اللولبي الناشئ حديثًا. يُعدّ مكبس الألواح والإطارات الوحدة المرجعية لأنه يُنتج أعلى نسبة صلبة في الكيك (25–35%)، وأعلى نسبة استرداد للمواد الصلبة (95–98%)، وأقل استهلاك للطاقة (1–3 كيلوواط ساعة/م³ من المرشّح). المقابل هو التشغيل الدفعي والجهد اليدوي لتفريغ الكيك ما لم يُحدَّد مكبس أوتوماتيكي بتحريك الألواح مع غسل الأقمشة. تعمل مكابس الحزام بشكل متواصل وبتكلفة رأسمالية أقل، لكنها تقف عند نسبة صلبة في الكيك لا تتجاوز 18–22%، وتتطلب استهلاكًا أعلى من البوليمر، وتتأثر بتذبذب المواد الصلبة في المُغذّى — وهي تناسب الورش ذات التدفق الثابت من المروّق وذات مسار ثابت للتخلص. يُنتج الطارد المركزي كيكًا بنسبة 20–28%، وهو مُحكم الإغلاق (وهذا ميزة حقيقية للنظافة وأي موقع حساس للروائح)، ويستهلك 10–25 كيلوواط ساعة/م³ — أي تكاليف تشغيل مرتفعة لكن بجهد يدوي منخفض جدًا. تُعدّ مكابس الفولوت/اللولبية خيارًا أحدث يستهدف الحمأة الهيدروكسيدية الناعمة تحديدًا، فيُنتج كيكًا بنسبة 22–28% مع استهلاك منخفض من مياه الغسيل والبوليمر ضمن مساحة أرضية وسط بين الحزام والطارد.
| المَعلَمة | مكبس الألواح والإطارات | مكبس الترشيح بالحزام | الطارد المركزي | مكبس الفولوت/اللولبي |
|---|---|---|---|---|
| نسبة المواد الصلبة النموذجية في الكيك | 25–35% | 18–22% | 20–28% | 22–28% |
| استرداد المواد الصلبة | 95–98% | 90–95% | 92–96% | 92–96% |
| نطاق المواد الصلبة في المُغذّى | 2–5% | 2–4% | 1–4% | 1–4% |
| استهلاك البوليمر | 2–6 ملغ/لتر | 5–15 ملغ/لتر | 3–8 ملغ/لتر | 3–6 ملغ/لتر |
| استهلاك الطاقة | 1–3 كيلوواط ساعة/م³ مرشّح | 2–5 كيلوواط ساعة/م³ | 10–25 كيلوواط ساعة/م³ | 3–6 كيلوواط ساعة/م³ |
| نمط التشغيل | دفعي (متاح أوتوماتيكيًا) | متواصل | متواصل | متواصل |
| فئة التكلفة الرأسمالية (النسبية) | متوسطة–مرتفعة | منخفضة–متوسطة | مرتفعة | متوسطة |
| التدفق الأنسب | 1–80 م³/يوم | 5–50 م³/يوم | 10–200 م³/يوم | 3–40 م³/يوم |
منطق القرار لدى المهندس: عند تدفقات تقل عن 5 م³/يوم، يكفي مكبس ألواح دفعي أو حتى كيس نزع ماء من نسيج جيوتقني موضوع فوق قاعدة خرسانية؛ وعند تدفقات بين 5 و20 م³/يوم، يحقق مكبس الألواح الأوتوماتيكي أو مكبس الفولوت التوازن الملائم بين الجهد اليدوي والمساحة الأرضية؛ أما فوق 20 م³/يوم، فيُعدّ مكبس الألواح الأوتوماتيكي أو الطارد المركزي المُحَجَّم بحسب الجهد اليدوي المتاح هو الخيار المعياري. يبقى مكبس الترشيح بالألواح والإطارات المخصّص لحمأة الأنودة الخيار الافتراضي لأن نسبة الصلبة في الكيك هي المحدّد الرئيسي لتكلفة التخلص، وتكلفة التخلص هي البند الذي يُسدد المشروع تكلفته مقابله. أما الورش التي تعمل فعلًا بمكبس حزامي، فإن الالتزام بـإجراءات الصيانة والتشغيل لمكبس الترشيح بالحزام التي تحافظ على تتبّع الحزام وضبط جرعة البوليمر تستعيد عدة نقاط مئوية في نسبة صلبة الكيك.
مناولة الكيك والتخلص منه وخيارات الاسترجاع
تمثّل الطمر في مكبّات النفايات باعتبارها نفاية غير خطرة الوجهة الافتراضية لحمأة الأنودة في معظم الولايات الأمريكية — رغم أن النفاية تخضع لتنظيم «فئوي» لأن مصدرها ورشة طلاء أو أنودة، بصرف النظر عن سُمّية التصريف الفعلي (finishing.com، 2002). يجتاز الكيك بنسبة صلبة تتجاوز 25% اختبار فلتر الطلاء ويُقبل عادةً في مدافن النفايات الصلبة البلدية؛ أما دون 20% من الصلبة، فيُعدّ الكيك سائلًا فعليًا ويستوجب مناولة أعلى تكلفة. لا تُعدّ خطوة التثبيت قبل الشحن ضرورية عادةً عند مستويات الصلبة التي يُنتجها مكبس ألواح مُشَغَّل بشكل سليم.
يُعدّ استرجاع هيدروكسيد الألومنيوم سوقًا حقيقية وموثّقة: يمكن بيع الكيك النقي المُرسَّب بـNaOH لمحطات مياه الشرب البلدية كبديل جزئي لمُخثِّر الشَب (كبريتات الألومنيوم)، لكنه يستلزم نقاءً ثابتًا — Al(OH)3 بنسبة تتجاوز 80% على أساس جاف، وانخفاض المعادن الثقيلة، وضبطًا صارمًا للنيكل والنحاس الناتجين عن العمليات السابقة. لا قيمة تخثيرية للكيك الغني بالجبس وبنسبة Al(OH)3 تقل عن 60% على أساس جاف، ومآله الطمر. تتراوح تكاليف الطمر في عام 2026 عادةً بين 50 و120 دولارًا أمريكيًا للطن الرطب كرسوم إلقاء، فضلًا عن تكلفة النقل، ليبلغ إجمالي تكلفة التخلص 150–300 دولار أمريكي للطن الرطب في معظم أنحاء أمريكا الشمالية (بيانات حقلية من HydropureWater، 2026)؛ وعند مُغذّى قدره 10 م³/يوم، يسدّد بند التخلص هذا تكلفة مكبس ترشيح تتراوح بين 40,000 و80,000 دولار أمريكي خلال 1–3 سنوات. تُدرج قطع الغيار ووسائط الاستبدال الخاصة بالمكبس نفسه — الأقمشة والألواح والمضخّات — ضمن قناة جرد قطع غيار ووسائط مكبس الترشيح. ومن المفيد وضع إطار واضح لتوجيه هذه القرارات: إذا كان الكيك بنسبة Al(OH)3 تقل عن 60% على أساس جاف أو يحتوي معادن منظّمة، يُرسَل إلى مدفن النفايات؛ وإذا استوفى عتبة Al(OH)3 فوق 80%، وانخفضت فيه المعادن الثقيلة، وتوفّر سوق مجاورة، يُباع كمُخثِّر.
الأسئلة الشائعة
ما الرقم الهيدروجيني الذي يجب أن تُعدَّل إليه مياه صرف الأنودة قبل نزع الماء من الحمأة؟
استهدفوا pH بين 8.0 و8.5 لمُغذّى المروّق. يبقى الألومنيوم ذائبًا تمامًا دون pH 4، ويبلغ أدنى ذوبانية عند pH يتراوح بين 6.5 و7.5، ثم يعاود الذوبان فوق pH 9 على شكل ألومينات — لذا يُعدّ النطاق 8–9 هو النطاق الآمن. إن التحرّف إلى pH 9.5 فأعلى يُهدر القلوي ويُذيب من جديد المعدن الذي رسبتموه.
ما مدى جفاف الكيك الناتج عن مكبس الألواح والإطارات مقارنةً بمكبس الحزام؟
يُنتج مكبس الألواح والإطارات عادةً كيكًا جافًا بنسبة 25–35% من المواد الصلبة، في حين يقف مكبس الترشيح بالحزام على نفس المُغذّى من هيدروكسيد الألومنيوم عند 18–22%. وتُعدّ هذه الفجوة البالغة 7–15 نقطة مئوية أكبر رافعة في تخفيض تكلفة التخلص لدى معظم ورش الأنودة، إذ تُقلّص إلى النصف تقريبًا كمية الأطنان الرطبة المُرسَلة إلى المدفن.
هل يمكن للمعالجة بالجير إزالة الكبريتات إلى ما دون 1,000 جزء في المليون في مياه صرف الأنودة؟
لا يمكن الاعتماد على ذلك. يتوقف الترسيب بالجير قرابة 2,400 جزء في المليون من SO4 بسبب ذوبانية CaSO