Ce que sont réellement les boues d'eaux usées d'anodisation
Les boues d'eaux usées d'anodisation correspondent au sous-décantat gélatineux à 1–4 % de matières sèches produit lorsque les effluents de rinçage de l'anodisation sulfurique sont neutralisés à pH 8–9 et que l'aluminium dissous précipite sous forme d'hydroxyde d'aluminium — généralement accompagné de sulfate de calcium co-précipité lorsque la chaux est le réactif. L'alimentation est un mélange d'acide sulfurique libre entraîné hors du bain (les électrolytes d'anodisation titrent 5–18 % de H2SO4), d'aluminium dissous issu de la réaction d'anodisation elle-même (l'Al2O3 que l'on fait croître est en partie dissous chimiquement dans le rinçage) et de contaminants dépendant de l'alliage ou du procédé : cuivre issu des alliages des séries 2xxx, acétate de nickel provenant des bains de colmatage, fer et silicium provenant des étapes de décapage caustique et de désenfumage (acide nitrique ou acide breveté), auxquels s'ajoutent des matières organiques de coloration si l'anodisation teinte est intégrée à la ligne (finishing.com, 2002).
L'élévation du pH par NaOH ou chaux convertit l'Al3+ dissous en Al(OH)3 amorphe, qui flocule sous forme de gel peu dense et chargé d'eau. La plupart des sites pratiquent un ajustement de pH en deux étapes : l'étape 1 à pH 4–5 absorbe à faible coût la majeure partie de la charge acide, et l'étape 2 affine à pH 8,0–8,5 pour achever la précipitation des métaux. Lorsque la chaux (Ca(OH)2) est le réactif, le sulfate co-précipite sous forme de gypse (CaSO4·2H2O), qui se retrouve dans le gâteau et dilue la fraction d'Al(OH)3. Ce co-précipité fixe aussi un plafond net : le traitement à la chaux ne peut pas faire descendre le sulfate de l'effluent en dessous d'environ 2 400 ppm de SO4 en raison de la solubilité du CaSO4 — ce qui explique pourquoi de nombreuses autorisations municipales de rejet sur ce type d'effluent se situent autour de 1 700 ppm de SO4 plutôt qu'en dessous (finishing.com, 2002). Le sous-décantat du clarificateur, à 1–4 % de matières sèches, est la donnée centrale de conception pour toute décision de déshydratation aval. Comprendre comment l'épaississeur retenu modifie la densité du sous-décantat et le cycle de presse qui en découle est essentiel pour le dimensionnement de l'installation — voir la comparaison FAD ou clarificateur pour les eaux usées de la métallurgie de fabrication.
La chimie qui détermine le choix des équipements
Le floc d'hydroxyde d'aluminium est amorphe, avec une surface spécifique de l'ordre de 200–400 m²/g, et il retient 6–10 g d'eau liée par gramme de matières sèches — cette eau liée constitue tout le problème de déshydratation et explique pourquoi la siccité du gâteau plafonne à 25–35 %, même sur une presse haute pression. La fenêtre de pH est étroite : l'aluminium est entièrement soluble en dessous de pH ~4, commence à précipiter vers pH 5, atteint sa solubilité minimale (précipitation la plus complète) à pH 6,5–7,5 et se redissout au-dessus de pH ~9 sous forme d'aluminate de sodium. La cible pH 8–9 que visent la plupart des ateliers est une bande de fonctionnement étroite ; dépasser cette plage gaspille la soude caustique et redissout le métal que l'on vient de faire sortir de solution.
Le choix du polymère est simple en principe, mais facile à compromettre en pratique. Le polyacrylamide anionique à 2–10 mg/L est le floculant de référence ; les polymères cationiques peuvent restabiliser la charge négative du colloïde hydroxyde et doivent être évités. Le système de pH et de dosage qui maintient cette bande doit être fiable — un skid automatique d'ajustement de pH et de dosage de polymère avec sondes redondantes fait la différence entre un gâteau à 30 % et une presse remplie de bouillon après une excursion de pH. Le traitement à la chaux extrait le sulfate de la solution sous forme de gypse, ce qui est favorable à la conformité, mais pénalisant pour la pureté du gâteau : un gâteau dilué par le gypse, à <60 % d'Al(OH)3 sur base sèche, est en pratique destiné à l'enfouissement, alors qu'un gâteau précipité par NaOH peut atteindre >85 % d'Al(OH)3 et constitue le seul candidat réaliste à la revente comme coagulant pour le traitement de l'eau. La contrepartie est le coût chimique : la soude caustique coûte environ 2 à 3 fois le prix de la chaux à la livre pour le même travail de neutralisation, ce qui explique pourquoi la plupart des ateliers acceptent la dilution par le gypse. Sur les lignes de colmatage qui introduisent de l'acétate de nickel, le nickel se retrouve dans la boue et constitue le contaminant qui disqualifie le plus souvent le gâteau en vue d'une valorisation.
Cheminement de procédé : du bassin tampon au filtre-presse
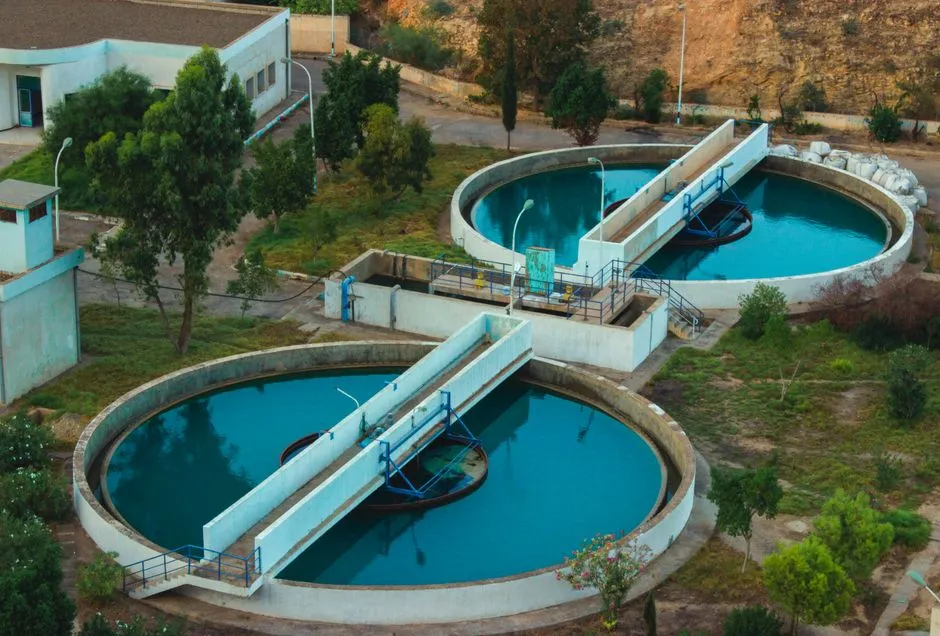
La chaîne canonique d'une eau usée d'anodisation se compose d'un bassin tampon → ajustement de pH en deux étapes → floculation → clarificateur ou épaississeur lamellaire → épaississeur de boues → filtre-presse → manutention du gâteau, le filtrat et le surnageant clarifié étant retournés vers le bassin tampon ou polis en vue d'une réutilisation. Le bassin tampon homogénéise le pH, le débit et la charge métallique issus des rejets intermittents de rinçage ; un temps de séjour de 8 à 24 heures est typique pour les ateliers traitant 2 000–10 000 gal/j (metchem.com, 2024). L'ajustement de pH en deux étapes avec réacteurs agités économise du réactif, car l'effluent de l'étape 2 — déjà proche du pH cible — est recirculé à l'entrée de l'étape 1, ce qui réduit la charge acide que l'étape 1 doit neutraliser à partir de zéro.
La floculation suit l'ajustement de pH : 15 à 30 minutes de mélange lent à un gradient de vitesse G ≈ 50–75 s⁻¹ forment un floc dense sans le cisailler. Le clarificateur ou épaississeur lamellaire en amont de la presse produit un sous-décantat à 1–4 % et un surnageant qui peut être rejeté après filtration multicouche ou envoyé vers une osmose inverse (OI) pour une réutilisation comme eau de rinçage. Un épaississeur de boues placé entre le clarificateur et la presse concentre le sous-décantat à 3–5 % — cette seule étape raccourcit le cycle de presse et réduit l'humidité du gâteau, car la presse ne pompe plus d'eau libre. Le filtre-presse est l'équipement de référence : il fournit un gâteau à 25–35 % de matières sèches destiné à l'élimination hors site ou à la valorisation, avec un rendement de récupération des solides de 95–98 % sur une unité correctement exploitée. Le filtrat retourne au bassin tampon ; le polissage du surnageant sur sable, charbon et OI permet couramment de recycler 60–80 % de l'eau vers les rinçages — un avantage marqué pour les sites en tension hydrique et pour tout atelier soumis à des surtaxes sur l'eau potable.
Comparatif des équipements de déshydratation des boues
Quatre appareils de déshydratation traitent de manière réaliste les boues d'hydroxyde d'aluminium : filtre-presse à plateaux et cadres, filtre-presse à bande, décanteuse centrifuge et presse à vis/volute, plus récente. Le filtre-presse à plateaux et cadres est l'unité de référence, car il délivre la siccité la plus élevée (25–35 %), la meilleure récupération des solides (95–98 %) et la consommation énergétique la plus basse (1–3 kWh/m³ de filtrat). La contrepartie est le fonctionnement par batch et la main-d'œuvre nécessaire à l'évacuation du gâteau, sauf à spécifier une presse à décalage automatique des plateaux avec lavage des toiles. Les presses à bande sont continues et moins coûteuses à l'investissement, mais plafonnent à 18–22 % de siccité, exigent davantage de polymère et sont sensibles à la variabilité de l'alimentation en solides — elles conviennent aux ateliers disposant d'un sous-décantat de clarificateur stable et d'une filière d'élimination régulière. Les décanteuses centrifuges produisent 20–28 % de siccité, sont entièrement fermées (un vrai atout pour la propreté du site et pour tout site sensible aux odeurs) et consomment 10–25 kWh/m³ — OPEX élevé, mais main-d'œuvre très réduite. Les presses à vis/volute sont une option plus récente, ciblant spécifiquement les boues d'hydroxyde fines, avec une siccité de 22–28 %, de faibles besoins en eau de lavage et en polymère, sur une emprise intermédiaire entre bande et centrifugeuse.
| Paramètre | Filtre-presse à plateaux et cadres | Filtre-presse à bande | Décanteuse centrifuge | Presse à vis / volute |
|---|---|---|---|---|
| Siccité typique du gâteau | 25–35 % | 18–22 % | 20–28 % | 22–28 % |
| Récupération des solides | 95–98 % | 90–95 % | 92–96 % | 92–96 % |
| Plage d'alimentation en solides | 2–5 % | 2–4 % | 1–4 % | 1–4 % |
| Demande en polymère | 2–6 mg/L | 5–15 mg/L | 3–8 mg/L | 3–6 mg/L |
| Consommation énergétique | 1–3 kWh/m³ de filtrat | 2–5 kWh/m³ | 10–25 kWh/m³ | 3–6 kWh/m³ |
| Mode opératoire | Batch (automatique possible) | Continu | Continu | Continu |
| Niveau de CAPEX (relatif) | Moyen-élevé | Faible-moyen | Élevé | Moyen |
| Débit de prédilection | 1–80 m³/j | 5–50 m³/j | 10–200 m³/j | 3–40 m³/j |
Logique de décision pour l'ingénieur : à moins de 5 m³/j, une presse à plateaux en batch, voire un sac de déshydratation en géotextile posé sur une dalle bétonnée, suffit ; entre 5 et 20 m³/j, une presse à plateaux automatique ou une presse à volute offrent le bon compromis main-d'œuvre/encombrement ; au-delà de 20 m³/j, une presse à plateaux automatique ou une centrifugeuse dimensionnée selon la main-d'œuvre disponible devient la norme. Le filtre-presse à plateaux et cadres pour boues d'anodisation reste la solution par défaut, car la siccité du gâteau pilote le coût d'élimination, et c'est sur ce coût que le projet se rentabilise. Pour les ateliers déjà équipés d'une presse à bande, les routines de maintenance et d'exploitation de la presse à bande qui maintiennent le bon suivi de la bande et un dosage de polymère affiné permettent de regagner plusieurs points de siccité.
Manutention du gâteau, élimination et options de valorisation
Le débouché par défaut de la boue d'anodisation est l'enfouissement comme déchet non dangereux dans la plupart des États américains — bien que le déchet soit « catégoriquement » réglementé en raison de son origine, atelier de traitement de surface ou d'anodisation, indépendamment de la toxicité du rejet lui-même (finishing.com, 2002). Un gâteau à >25 % de matières sèches passe le paint-filter test et est généralement accepté dans les installations d'enfouissement de déchets municipaux solides ; en dessous de 20 % de matières sèches, le gâteau est assimilé à un liquide et déclenche une manutention plus coûteuse. Une stabilisation avant transport est rarement nécessaire aux niveaux de siccité qu'un filtre-presse correctement exploité délivre.
La valorisation de l'hydroxyde d'aluminium constitue un marché réel et documenté : un gâteau propre, précipité à la soude caustique, peut être vendu aux stations municipales de production d'eau potable en remplacement partiel du coagulant qu'est l'alun (sulfate d'aluminium), mais cela exige une pureté constante — >80 % d'Al(OH)3 sur base sèche, faibles teneurs en métaux lourds et maîtrise stricte du nickel et du cuivre issus des procédés amont. Un gâteau riche en gypse, issu de la chaux, à <60 % d'Al(OH)3 sur base sèche, n'a aucune valeur coagulante et part à l'enfouissement. L'économie de l'enfouissement en 2026 se situe typiquement entre 50 et 120 $ par tonne humide de droit de dépôt, plus le transport, pour un coût total d'élimination de 150 à 300 $ par tonne humide sur l'essentiel de l'Amérique du Nord (données terrain HydropureWater, 2026) ; à 10 m³/j d'alimentation, ce poste rentabilise un filtre-presse de 40 000 à 80 000 $ en 1 à 3 ans. Les pièces de rechange et consommables de la presse — toiles, plateaux, pompes — sont provisionnés via le canal pièces et consommables pour filtre-presse. Un cadre décisionnel simple guide ces choix : si le gâteau est à <60 % d'Al(OH)3 sur base sèche ou contient des métaux réglementés, il est dirigé vers l'enfouissement ; s'il dépasse 80 % d'Al(OH)3, présente de faibles teneurs en métaux lourds et trouve un marché à proximité, il est vendu comme coagulant.
Questions fréquentes
À quel pH les eaux usées d'anodisation doivent-elles être neutralisées avant déshydratation des boues ?
Viser pH 8,0–8,5 pour l'alimentation du clarificateur. L'aluminium est entièrement soluble en dessous de pH 4, atteint sa solubilité minimale à pH 6,5–7,5 et se redissout au-dessus de pH 9 sous forme d'aluminate — la fenêtre 8–9 est donc la plage sûre. Dépasser pH 9,5+ gaspille la soude caustique et redissout le métal que l'on vient de précipiter.
Quelle siccité pour un gâteau de presse à plateaux et cadres comparée à une presse à bande ?
Une presse à plateaux et cadres produit régulièrement un gâteau à 25–35 % de matières sèches, tandis qu'une presse à bande sur la même alimentation d'hydroxyde d'aluminium plafonne à 18–22 %. Cet écart de 7 à 15 points réduit quasiment de moitié le tonnage humide envoyé à l'enfouissement et constitue le principal levier sur le coût d'élimination pour la plupart des ateliers d'anodisation.
Le traitement à la chaux peut-il faire descendre le sulfate en dessous de 1 000 ppm dans les eaux usées d'anodisation ?
Pas de manière fiable. La précipitation à la chaux atteint un plancher voisin de 2 400 ppm de SO4 en raison de la solubilité du CaSO