تحقق أنظمة معالجة مياه صرف التغليف المتقدمة إزالة 92–98% من الطلب الكيميائي للأكسجين (COD) وخفض 95–99% من المواد الصلبة العالقة (TSS) في مصانع التغليف المموّج والمرن والصلب. وتتسق الأهداف التصميمية النموذجية مع الحدود الشائعة في التصاريح: ≤250 mg/L من الطلب البيولوجي للأكسجين (BOD) و≤30 mg/L من TSS. ويتراوح CAPEX عادة بين 2 و15 مليون دولار عند سعات 50–500 m³/h عبر خطات DAF أو MBR أو SBR، بينما يبلغ OPEX نحو 0.80–2.50 دولار لكل m³ معالجة. ومتوسط إنتاج الحمأة 0.3–0.5 كغ من المواد الصلبة الجافة لكل كغ COD مُزال؛ لذا تحدد قدرة نزع الماء تكلفة التخلص.
لماذا تفشل معالجة مياه صرف التغليف في اختبارات الامتثال وكيف تُعالَج
تفشل مياه صرف التغليف في الامتثال حين تُرهق ارتفاعات النشا والألياف والمواد اللاصقة وحدات التصفية والمعالجة البيولوجية. ويتراوح COD للكرتون المموّج عادة بين 1500 و4000 mg/L مع TSS بين 500 و1200 mg/L. ويعمل التوازن، والتصفية الناعمة بفتحات 1–3 مم، والتخثير الموجّه للنشا قبل DAF على الحد من صدمات الحمل. وتستقر معظم المصانع التي نُصممها بمجرد ضبط التقاط المواد الصلبة الأولية.
يتجاوز صرف الكرتون المموّج حدود التصريف البلدي عادة بنسبة 300% إلى 1000% بحسب بيانات وكالة حماية البيئة الأمريكية لعام 2023 المُشار إليها في تدقيقات المصانع. ويؤدي الحمل العضوي العالي إلى انجراف الحمأة المنشطة التقليدية أثناء تنظيف خزانات المواد اللاصقة. وقد تتسبب دفعة غسيل نشا واحدة في ارتفاع COD بمقدار 5000 mg/L في أقل من ساعة، فتُعطّل التهوية خلال وردية واحدة.
تُضيف خطوط التغليف المرن مواد فعالة سطحياً ومواد لاصقة ذات أساس مذيبي تُستحلب المواد الصلبة. وعندها يفقد المروّق التقليدي سرعة الترسيب، وتُكوّن خزانات التهوية الرغوة، وتنتقل TSS الدقيقة إلى المياه المُعالجة النهائية. وبدون معالجة كيميائية مُصمَّمة لهذه المستحلبات، غالبًا ما تُخفق المصانع في الوفاء بحد TSS البالغ 30 mg/L للتصريف المباشر.
كشف تدقيق فني أُجري عام 2024 لمصنع كرتون مموّج في وسط غرب الولايات المتحدة أن 40% من حالات عدم الامتثال تعود إلى التصفية الأولية الخشنة. فقد سمحت مصافئ القضبان بفتحات 6 مم بمرور الألياف إلى المفاعلات البيولوجية، مما أدى إلى تلوث المرشّحات الهوائية ورفع الحمل العضوي فوق التصميم. وأدى الترقية إلى مصافئ ميكانيكية دوارة بفتحات 1–3 مم إلى خفض الحمل العضوي في المراحل اللاحقة بنسبة 35% وإيقاف حالات الانحراف.
يبدأ التحكم المستقر بالتوازن الآلي ومعادلة الأس الهيدروجيني كي يرى المفاعل البيولوجي تغذية ثابتة. ويمكن لحقن المواد الكيميائية المُصمَّم لمياه صرف التغليف — من مخثرات ومُلَبِّدات مُلائمة للنشا والمواد اللاصقة — أن يخفض COD بنسبة تصل إلى 50% قبل المعالجة الثانوية. أما المصانع التي تعتمد فقط على اختبار الجرة التفاعلي كوسيلة تحكم، فإنها تظل تلاحق الرغوة بعد كل عملية تبديل منتج.
تقنيات المعالجة المتقدمة لمياه صرف التغليف: معدلات الإزالة ومعاملات التشغيل
تصل خطات المفاعل الحيوي الغشائي (MBR) إلى إزالة 95–98% من COD ونحو 99% من TSS عبر أغشية مسامية 0.1–0.4 μm تحتجز الكتلة الحيوية. وتتراوح المواد الصلبة العالقة في السائل المختلط (MLSS) عادة بين 8000 و12000 mg/L، وهو ما يدعم زمن احتجاز هيدروليكي (HRT) يتراوح بين 8 و12 ساعة عند عمر حمأة مرتفع مطلوب للبوليمرات اللاصقة. ويُبقي استخدام أنظمة MBR لمياه صرف التغليف المرن المواد الفعالة سطحياً العنيدة ملامسةً لفترة كافية للأكسدة.
لا تزال مصانع الكرتون المموّج ذات TSS والدهون والزيوت العالية تعتمد على التعويم بالهواء المذاب (DAF) ترويقةً أولية أو ثانوية. وتُكوّن وحدات DAF الحديثة فقاعات دقيقة يتراوح حجمها بين 30 و50 μm ترفع المُتَرَدِّي إلى الكاشطة. ويحتاج نظام DAF من سلسلة ZSQ لمياه صرف التغليف عادةً إلى HRT يتراوح بين 20 و40 دقيقة، وهو ما يساعد في تقليص المساحة الأرضية. وتتجاوز إزالة TSS نسبة 90% حين تُعايَر كيمياء النشا مع درجة المواد اللاصقة في المصنع.
يُناسب المفاعل التتابعي (SBR) المصانع ذات التذبذب الكبير في التدفق، لأن المعادلة والتهوية والترسيب تتقاسم خزاناً واحداً. وتتراوح دورات SBR لمياه صرف التغليف عادة بين 4 و6 ساعات، مع HRT كلي بين 12 و24 ساعة بحسب تركيز COD الداخل. وتُعدّ إزالة نيتروجين بنسبة 70–80% أمراً شائعاً، لكن المساحة الأرضية لـ SBR تتجاوز نظيرتها في MBR وقد لا تحقق أهداف TSS لإعادة الاستخدام البالغة ≤10 mg/L دون تنقية ثالثية.
| المعامل | الداخل (نموذجي) | مياه DAF الخارجة | مياه SBR الخارجة | مياه MBR الخارجة |
|---|---|---|---|---|
| COD (mg/L) | 2,500 – 4,500 | 800 – 1,200 | 150 – 250 | 50 – 100 |
| TSS (mg/L) | 800 – 1,500 | 50 – 100 | 20 – 40 | < 5 |
| BOD (mg/L) | 600 – 1,200 | 300 – 500 | 20 – 30 | < 10 |
| HRT (بالساعات) | غير مُحدَّد | 0.5 – 0.75 | 12 – 24 | 8 – 12 |
| إنتاج الحمأة* | غير مُحدَّد | 0.1 – 0.2 | 0.4 – 0.5 | 0.3 – 0.4 |
*كغ مواد صلبة جافة لكل كغ COD مُزال. (بيانات هندسية من HydropureWater، 2025)
ما الذي يحرّك التكاليف الرأسمالية والتشغيلية لمصانع التغليف؟
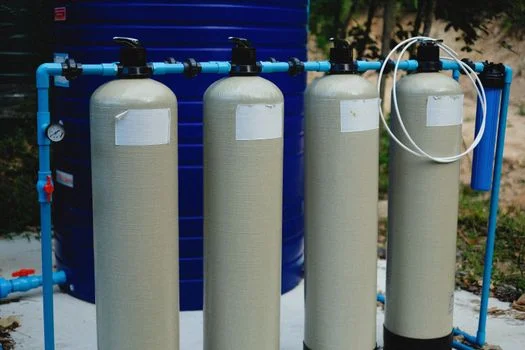
يتراوح CAPEX لمصنع معالجة مياه صرف تغليف سعة 100 m³/h بين نحو 2.5 مليون دولار للتخطيطات المعتمدة على DAF و8 ملايين دولار لحزم MBR. ويأتي معظم هذا التفاوت من مستوى الأتمتة، والفولاذ المقاوم للصدأ 304 مقابل 316 لمياه صرف المواد اللاصقة المسببة للتآكل، ومرحلة التنقية الثالثية لاستيفاء الحدود المحلية. وتضيف الأعمال المدنية والتركيب عادة 30–50% فوق سعر المعدات. وللحصول على معايير تفصيلية لتكاليف CAPEX وOPEX في معالجة مياه الصرف الصناعي، قارنوا تكلفة دورة الحياة لا سعر الشراء وحده.
تُحرَّك تكاليف التشغيل (OPEX) بالطاقة والمواد الكيميائية. ويصل استهلاك MBR للطاقة في أغلب الأحيان إلى 0.60–0.80 دولار/m³ لأن تنفيس الهواء يحمي الأغشية. واستهلاك DAF للطاقة أقل، لكن مواد تلبيد النشا قد تكلّف 0.25–0.45 دولار/m³. وتضيف تكلفة نقل الحمأة 0.20–0.50 دولار/m³ بحسب المسافة إلى مكب النفايات وجفاف الكيك من عملية نزع الماء في الموقع.
حلت دراسة حالة لمصنع كرتون مموّج في تكساس عام 2025 محل وحدة SBR قديمة بنظام MBR بتكلفة رأسمالية 5.2 مليون دولار وخفّضت OPEX الإجمالي بنسبة 22%. فقد قلّصت التهوية الذكية استهلاك الطاقة بنحو 15%، كما قلّص ارتفاع عمر الحمأة حجم الحمأة بنحو 30% عبر التنفس الذاتي. ووصلت فترة الاسترداد إلى 4.2 سنوات مقارنةً بعائد الشركة المستهدف البالغ خمس سنوات.
| سعة النظام | DAF (CAPEX) | SBR (CAPEX) | MBR (CAPEX) | متوسط OPEX (دولار/m³) |
|---|---|---|---|---|
| 50 m³/h | 1.2 – 1.8 مليون دولار | 1.8 – 2.5 مليون دولار | 2.5 – 3.5 مليون دولار | 1.10 – 2.50 |
| 200 m³/h | 4.0 – 5.5 مليون دولار | 5.0 – 7.5 مليون دولار | 7.0 – 10.0 مليون دولار | 0.90 – 1.80 |
| 500 m³/h | 8.0 – 12.0 مليون دولار | 10.0 – 14.0 مليون دولار | 12.0 – 18.0 مليون دولار | 0.80 – 1.50 |
هل تُعدّ معدات معالجة مياه صرف التغليف من التكاليف الرأسمالية؟
تُعدّ معدات معالجة مياه صرف التغليف تكلفة رأسمالية (CAPEX) حين تكون أصلاً رأسمالياً موثّقاً ضمن البنية التحتية للمصنع — خزانات، ووحدات DAF، ووحدات MBR مركّبة على قواعد حاملة، ومكابس ترشيح، والأعمال المدنية المرتبطة بها. وتغطي تكاليف التشغيل (OPEX) الطاقة والبوليمر واستبدال الأغشية والعمالة ورسوم التخلص من الحمأة بعد التشغيل. وعلى فرق المالية تقسيم عرض السعر إلى معدات بالإضافة إلى تكلفة التركيب الرأسمالية مقابل تكلفة المعالجة بالوحدة لكل m³، كي تظل مراجعات مجلس الإدارة قابلة للمقارنة بين خيارات DAF وSBR وMBR.
إدارة الحمأة في مصانع التغليف: تقنيات نزع الماء وتحسين التكلفة
ينتج عن معالجة مياه صرف التغليف الصناعي ما يتراوح بين 0.3 و0.5 كغ من المواد الصلبة الجافة لكل كغ COD مُزال عبر المراحل الكيميائية والبيولوجية. ويتراوح حجم حمأة الكرتون المموّج غالباً بين ضعفين وأربعة أضعاف حجم حمأة التغليف المرن، لأن الألياف والنشا تتجمع في الترويق الأولي. ويمكن لكل زيادة بنسبة 1% في جفاف الكيك أن توفر آلاف الدولارات سنوياً من رسوم النقل. وتظل مكابس الترشيح بالألواح والإطار لحمأة التغليف المسار العملي لتحقيق نسبة عالية من المواد الصلبة في الكيك.
تصل مكابس الترشيح بالألواح والإطار عادةً إلى نسبة 30–40% من المواد الصلبة في الكيك تحت ضغط ميكانيكي مرتفع. وتتوقف أجهزة الطرد المركزي بآلية الـ Decanter عند نسبة 18–25% من المواد الصلبة في الحمأة البيولوجية في الغالب. وعند معالجة 1000 كغ من المواد الصلبة الجافة يومياً، فإن رفع جفاف الكيك من 20% إلى 35% يُخفض الكتلة الرطبة من 5000 كغ إلى نحو 2850 كغ؛ أي انخفاض بنسبة 43% في الوزن المُنقَل ورسوم الطمر.
تتحكم جرعة البوليمر في انسداد قماش الترشيح ورطوبة الكيك. وتحتاج حمأة الكرتون المموّج عادة إلى 3–5 كغ بوليمر لكل طن متري من المواد الصلبة الجافة؛ بينما قد تحتاج حمأة التغليف المرن ذات الدقائق والمواد الفعالة سطحياً إلى 5–8 كغ/طن. ويقيس نظام حقن المواد الكيميائية الآلي البوليمر بحسب العكارة أو المواد الصلبة الواردة. وتُظهر بيانات HydropureWater الميدانية لعام 2025 أن الحقن الآلي يمكن أن يقلل استهلاك البوليمر بنسبة تصل إلى 15% مقارنةً بالخلط اليدوي بالدفعات.
| التقنية | نسبة المواد الصلبة في الكيك | CAPEX (نسبي) | OPEX (طاقة/عمالة) | متطلبات الصيانة |
|---|---|---|---|---|
| مكبس الترشيح | 30% – 45% | متوسط | متوسط | منخفض (تنظيف القماش) |
| جهاز طرد مركزي | 18% – 25% | مرتفع | مرتفع | مرتفع (أجزاء دوّارة) |
| مكبس الحزام | 15% – 22% | منخفض | متوسط | متوسط (تآكل الحزام) |
الامتثال التنظيمي لمياه صرف التغليف: معايير وكالة حماية البيئة والاتحاد الأوروبي والمعايير المحلية
اعتمدت إرشادات سابقة في كثير من تصاريح التغليف حدوداً عملية للتركيز عند ≤30 mg/L من BOD و≤30 mg/L من TSS. ووفقاً لمعايير وكالة حماية البيئة الأمريكية للملوثات السائلة في قطاع اللب والورق والورق المقوى (40 CFR Part 430)، تُحدَّد الحدود التصنيفية بوحدة كغ من الملوث لكل 1000 كغ من المنتج بحسب الفئة الفرعية، ثم تُدرج في تصاريح NPDES أو تصاريح المعالجة الأولية. وتفرض محطات المعالجة البلدية (POTW) أيضاً رسوماً إضافية على الأحمال العالية من COD، غالباً بدءاً من نحو 500 mg/L، بينما قد يواجه المصرِّفون المباشرون حدوداً لـ COD قريبة من 100 mg/L. وتدفع تشريعات المناطق الحساسة إجمالي النيتروجين نحو ≤10–15 mg/L بحسب حجم التجمع السكاني، ولذا يختار كثير من مصانع التغليف في الاتحاد الأوروبي نظام MBR مع التحكم بالمغذيات. ولا يزال المسار الصيني GB 8978 لمصانع الكرتون المموّج يستشهد بـ COD ≤100 mg/L في مواصفات المشاريع الأخيرة، وهو ما يستلزم فعلياً معالجة بيولوجية متقدمة في الخطوط الجديدة.
تتطلب برامج الامتثال تسجيلاً مستمراً، لا عينات لحظية شهرية فقط. وتتيح أجهزة تحليل الكربون العضوي الكلي (TOC) التي تُبلغ كل 5–10 دقائق للمشغلين تحويل المياه غير المطابقة إلى خزان التجميع قبل نقطة التصريف. وتُضيف أغشية MBR حاجزاً فيزيائياً للمواد الصلبة العالقة (TSS) خلال الاضطرابات البيولوجية، ولذا تُفضَّل في المناطق التي تشدد على الامتثال حين لا يتبقى هامش واسع لانجراف المروّق مع متطلبات إعادة الاستخدام أو التصاريح الصارمة.
كيفية اختيار نظام المعالجة المناسب لمصنع التغليف
يبدأ اختيار خط المعالجة بتوصيف المياه الداخلة والمساحة الأرضية المتاحة وجودة إعادة الاستخدام. وإذا كان على المصنع إعادة تدوير 70–80% من مياه العملية لتحضير النشا أو تغذية المراجل، فإن المسار العملي هو MBR يعقبه التناضح العكسي (RO). وإذا كان الهدف الوحيد هو تجنّب رسوم POTW الإضافية، فقد يكفي خط أولي معتمد على DAF. ويساعد دليل اختيار مروّق DAF لمصانع التغليف في تحديد حجم عملية استخلاص المواد الصلبة الأولى.
ينبغي على مصانع الكرتون المموّج ذات الألياف العالية تثبيت التصفية الناعمة وDAF أولي قبل المعالجة البيولوجية. وتحتاج مصانع التغليف المرن ذات المواد اللاصقة والأحبار المستحلَبة إلى زمن مكوث في MBR أو SBR بسبب ارتفاع COD. وغالباً ما تعمل المصانع المختلطة بنظام DAF للمواد الصلبة ثم SBR للصقل العضوي حين يجب إبقاء CAPEX في النطاق المتوسط. وبالنسبة لخطوط التغليف المتقدمة ذات عمليات تبديل المواد اللاصقة المتكررة، صمِّموا خزان المعادلة على أساس أسوأ ساعة غسيل لا متوسط التدفق اليومي.
قائمة اختيار لمديري مصانع التغليف:
- إزالة COD موثّقة على مياهكم المقاسة، لا معدلاً تسويقياً عاماً
- تصميم MLSS وHRT للمفاعل البيولوجي عند ذروة غسيل النشا
- التحقق من حجم مسام الأغشية (MBR) أو نطاق حجم فقاعات DAF في العرض
- تكلفة التخلص من الحمأة المتوقعة لكل m³ من المياه المعالجة حسب رسوم الطمر لديكم
- حقن المواد الكيميائية مرتبط بالعكارة أو TOC، لا مضخات تعمل بمؤقت فقط
- الاستهلاك النوعي للطاقة بوحدة kWh/m³ عند التدفق التصميمي وعند تشغيل بنسبة 60%
- حجم خزان المعادلة للأس الهيدروجيني والتدفق، مع مساحة توسعة نمطية
| التطبيق | التقنية المُوصى بها | الفائدة الأساسية | القيد الرئيسي |
|---|---|---|---|
| الكرتون المموّج (TSS مرتفع) | DAF + SBR | استرداد ممتاز للألياف | مساحة أرضية أكبر |
| التغليف المرن (COD/بوليمر مرتفع) | MBR | مياه معالجة فائقة النقاء | CAPEX مرتفع |
| إعادة استخدام المياه (تصريف صفري) | MBR + RO | استرداد 90% من المياه | إدارة الرجيع المركز |
| مصنع صغير (< 50 m³/h) | DAF مدمج | تعقيد منخفض | إزالة COD أقل |
الفئة المستهدفة والخطوة التالية
هذا الدليل موجه لمهندسي مصانع التغليف ومقاولي EPC ومديري المشتريات الذين يقارنون بين خطات DAF وSBR وMBR وفق بيانات فعلية للمياه الداخلة وحدود التصاريح. ابحثوا عن مرجع آخر إذا كنتم تحتاجون فقط معالجة مياه الصرف الصحي الأدمي أو كيمياء ترسيب محددة للزرنيخ. ولتحديد حجم خط المعالجة وفق COD وTSS وتكلفة نقل الحمأة لديكم، اطلبوا عرض سعر لمعالجة مياه صرف التغليف مع بيانات مختبرية حديثة وتدفق ذروة الغسيل.
الأسئلة المتكررة
ما نسبة إزالة COD التي يمكن أن تحققها معالجة مياه صرف الكرتون المموّج؟
تصل خطات DAF مع MBR عادةً إلى إزالة 95–98% من COD في مياه صرف الكرتون المموّج. ومعظم COD مرتبط بالنشا والألياف، لذا يمكن لـ DAF الأولي إزالة 40–60% من الحمل قبل المعالجة البيولوجية. ويحافظ هذا التقسيم على COD النهائي دون أهداف التصريف الشائعة البالغة نحو 250 mg/L حين تحد خزانات المعادلة من ارتفاعات الغسيل.
كيف يُقارَن MBR بـ SBR لمياه صرف التغليف؟
يُنتج MBR عادةً TSS أقل من 5 mg/L ويحتاج مساحة أرضية أقل بنحو 40–50% مقارنةً بـ SBR. وتكون CAPEX وطاقة التنفيس أعلى، لذا يجب التحقق من تكلفة دورة الحياة بحسب تسعيرتكم. ويتعامل SBR مع التدفق المتغير بمعدات ميكانيكية أبسط، لكنه يحتاج غالباً إلى ترشيح ثالثي لمطابقة جودة تصريف MBR.
ما تكلفة التخلص من الحمأة التي يجب أن يتوقعها مصنع سعة 100 m³/h؟
تتراوح تكلفة التخلص من الحمأة عادة بين 0.20 و0.50 دولار لكل متر مكعب من المياه المعالجة. وعند 100 m³/h وتشغيل متواصل، يتراوح ذلك تقريباً بين 175000 و438000 دولار سنوياً قبل تحسين الكيك. ويمكن لـ مكبس ترشيح بالألواح والإطار لحمأة التغليف بنسبة كيك جاف نحو 35% أن يخفض تكلفة النقل بنسبة تصل إلى 60% مقارنةً بالكيك الرقيق.
هل يمكن إعادة استخدام مياه صرف التغليف في الإنتاج؟
نعم. وغالباً ما تكون مياه MBR الخارجة مناسبة لتحضير النشا وغسل الأرضيات وأبراج التبريد حين تبقى التوصيلية ضمن النطاق. وتحتاج إعادة الاستخدام في الطباعة أو التصفيح عادةً إلى التناضح العكسي (RO) لإزالة الأملاح الذائبة واللون المتبقي. ويجب أن تخصّص تصاميم الدائرة المغلقة ميزانيةً لمعالجة الرجيع المركز القادم من نظام RO.
ما نطاق CAPEX المناسب لمصنع تغليف سعة 50–500 m³/h؟
يتراوح CAPEX المُركَّب عادة بين نحو 2 و15 مليون دولار عبر سعات 50–500 m³/h، مع DAF عند الحد الأدنى وMBR عند الحد الأعلى. وغالباً ما يقع مثال سعة 100 m³/h ضمن نطاق 2.5–8 ملايين دولار قبل إضافة الأعمال المدنية. وأضيفوا دائماً 30–50% للتركيب، وتأكدوا من OPEX بالدولار لكل m³ بحسب أسعار الطاقة والبوليمر لديكم.
قراءات إضافية
- دليل اختيار مروّق DAF لمصانع التغليف