Les stations de traitement des eaux usées d'emballage atteignent 92–98 % d'abattement de la DCO et 95–99 % de réduction des MES pour les usines de carton ondulé, d'emballage souple et d'emballage rigide. Les cibles de conception courantes s'alignent sur les plafonds réglementaires habituels : ≤250 mg/L de DBO et ≤30 mg/L de MES. Le CAPEX se situe généralement entre 2 M$ et 15 M$ pour des débits de 50–500 m³/h avec des trains DAF, MBR ou SBR, tandis que l'OPEX se chiffre à environ 0,80–2,50 $/m³ traité. La production de boues atteint en moyenne 0,3–0,5 kg de matières sèches par kg de DCO éliminée ; la capacité de déshydratation conditionne donc le coût d'évacuation.
Pourquoi le traitement des eaux usées d'emballage échoue aux tests de conformité (et comment y remédier)
Les eaux usées d'emballage dépassent les valeurs limites lorsque les pics d'amidon, de fibres et d'adhésifs saturent le dégrillage et la biologie. La DCO du carton ondulé se situe souvent entre 1 500 et 4 000 mg/L avec des MES de 500 à 1 200 mg/L. Un bassin tampon, un dégrillage fin de 1–3 mm et une coagulation ciblant l'amidon avant la DAF atténuent les charges de choc. La plupart des installations que nous dimensionnons se stabilisent dès que la capture des solides primaires est maîtrisée.
L'effluent de carton ondulé dépasse fréquemment les seuils municipaux de rejet de 300 % à 1 000 %, selon les bases de données de l'EPA de 2023 citées dans les audits d'usine. La forte charge organique lessive la boue activée classique lors des vidanges des cuves d'adhésif. Un seul lavage à l'amidon peut faire grimper la DCO de 5 000 mg/L en moins d'une heure et déséquilibrer l'aération en un quart de poste.
Les lignes d'emballage souple ajoutent des tensioactifs et des adhésifs à base de solvants qui émulsifient les solides. Les décanteurs classiques perdent alors leur vitesse de sédimentation, les bassins d'aération moussent et les MES fines passent dans l'effluent final. Sans un prétraitement chimique dimensionné pour ces émulsifiants, les usines dépassent souvent la limite de rejet direct de 30 mg/L de MES.
Un audit technique mené en 2024 dans une usine de carton ondulé du Midwest a attribué 40 % des non-conformités au dégrillage primaire grossier. Des grilles à barreaux de 6 mm d'ouverture laissaient passer des fibres vers les réacteurs biologiques, encrassaient les aérateurs et augmentaient la charge organique au-delà du dimensionnement. Le passage à des dégrilleurs rotatifs mécaniques à ouverture de 1–3 mm a réduit la charge organique aval de 35 % et mis fin aux épisodes de dépassement.
Un pilotage stable commence par une égalisation automatisée et une neutralisation du pH, afin que la biologie reçoive un débit régulier. Le dosage de réactifs pour l'effluent d'emballage (coagulants et floculants adaptés à l'amidon et aux adhésifs) peut réduire la DCO jusqu'à 50 % avant le traitement secondaire. Les usines qui ne pilotent le réactif qu'au jar-test continuent à courir après la mousse après chaque changement de fabrication.
Technologies avancées de traitement des eaux d'emballage : rendements et paramètres de procédé
Les trains à bioréacteur à membranes (MBR) atteignent 95–98 % d'abattement de la DCO et environ 99 % de réduction des MES grâce à des membranes de 0,1–0,4 μm qui retiennent la biomasse. Les MES du bassin (MLSS) se situent généralement entre 8 000 et 12 000 mg/L, ce qui permet un temps de séjour hydraulique (TSH) de 8 à 12 heures avec un âge des boues élevé, nécessaire pour traiter les polymères d'adhésifs. Le recours aux systèmes MBR pour les effluents d'emballage souple maintient les tensioactifs récalcitrants en contact suffisamment longtemps pour être oxydés.
Les usines de carton ondulé à forte teneur en MES et en graisses (FOG) reposent toujours sur la flottation à air dissous (DAF) en clarification primaire ou secondaire. Les unités DAF modernes forment des microbulles de 30–50 μm qui soulèvent le floc vers un écumeur. Une unité DAF pour eaux usées d'emballage ne nécessite généralement que 20 à 40 minutes de TSH, ce qui convient aux emprises au sol réduites. L'abattement des MES dépasse 90 % lorsque la chimie de l'amidon est ajustée au grade d'adhésif de l'usine.
Les réacteurs séquentiels discontinus (SBR) conviennent aux usines subissant de fortes variations de débit, car l'égalisation, l'aération et la décantation partagent une même cuve. Les cycles SBR en emballage durent souvent 4 à 6 heures, pour un TSH total de 12 à 24 heures selon la DCO entrante. L'abattement de l'azote atteint couramment 70–80 %, mais l'emprise au sol dépasse celle d'un MBR et l'objectif de MES ≤10 mg/L pour la réutilisation peut ne pas être atteint sans polissage tertiaire.
| Paramètre | Entrée (typique) | Sortie DAF | Sortie SBR | Sortie MBR |
|---|---|---|---|---|
| DCO (mg/L) | 2 500 – 4 500 | 800 – 1 200 | 150 – 250 | 50 – 100 |
| MES (mg/L) | 800 – 1 500 | 50 – 100 | 20 – 40 | < 5 |
| DBO (mg/L) | 600 – 1 200 | 300 – 500 | 20 – 30 | < 10 |
| TSH (heures) | N/A | 0,5 – 0,75 | 12 – 24 | 8 – 12 |
| Production de boues* | N/A | 0,1 – 0,2 | 0,4 – 0,5 | 0,3 – 0,4 |
*kg de matières sèches par kg de DCO éliminée. (Données d'ingénierie HydropureWater, 2025)
Qu'est-ce qui pèse sur le CAPEX et l'OPEX d'une usine d'emballage ?
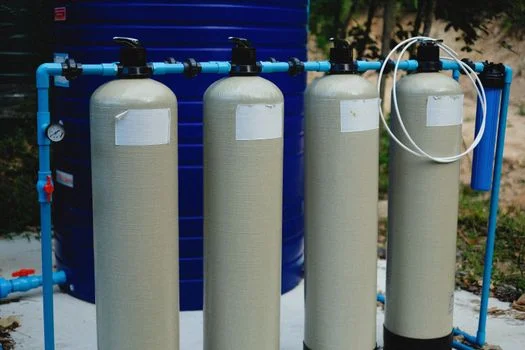
Le coût d'investissement pour une usine d'emballage de 100 m³/h varie d'environ 2,5 M$ pour une configuration à dominante DAF à 8 M$ pour un package MBR. Le niveau d'automatisation, le choix entre inox 304 et inox 316 pour les effluents d'adhésifs corrosifs, et le polissage tertiaire dicté par les seuils locaux expliquent l'essentiel de cette fourchette. Le génie civil et l'installation ajoutent généralement 30–50 % au prix des équipements. Pour des repères CAPEX/OPEX détaillés pour le traitement des eaux usées industrielles, comparez le coût sur le cycle de vie, pas seulement le devis d'achat.
L'OPEX est tiré par l'énergie et les réactifs. L'énergie d'un MBR atteint souvent 0,60–0,80 $/m³, car le balayage à air protège les membranes. L'énergie d'une DAF est plus faible, mais les réactifs de floculation de l'amidon peuvent coûter 0,25–0,45 $/m³. Le transport des boues ajoute 0,20–0,50 $/m³ selon la distance au centre d'enfouissement et la siccité du gâteau issue de la déshydratation sur site.
En 2025, une usine de carton ondulé du Texas a remplacé un SBR vieillissant par un MBR pour un CAPEX de 5,2 M$ et a réduit l'OPEX total de 22 %. Une aération intelligente a abaissé l'énergie d'environ 15 %, et un âge des boues plus élevé a réduit le volume de boues d'environ 30 % grâce à la respiration endogène. Le temps de retour a atteint 4,2 ans face à un hurdle corporate de cinq ans.
| Capacité de l'installation | DAF (CAPEX) | SBR (CAPEX) | MBR (CAPEX) | OPEX moyen ($/m³) |
|---|---|---|---|---|
| 50 m³/h | 1,2 M$ – 1,8 M$ | 1,8 M$ – 2,5 M$ | 2,5 M$ – 3,5 M$ | 1,10 – 2,50 |
| 200 m³/h | 4,0 M$ – 5,5 M$ | 5,0 M$ – 7,5 M$ | 7,0 M$ – 10,0 M$ | 0,90 – 1,80 |
| 500 m³/h | 8,0 M$ – 12,0 M$ | 10,0 M$ – 14,0 M$ | 12,0 M$ – 18,0 M$ | 0,80 – 1,50 |
Les équipements de traitement des eaux usées d'emballage relèvent-ils du CAPEX ?
Les équipements de traitement des eaux usées d'emballage relèvent du CAPEX lorsqu'ils constituent une infrastructure d'usine capitalisée : cuves, unités DAF, skids MBR, filtres-presses et génie civil associé. L'OPEX couvre l'électricité, les polymères, le remplacement des membranes, la main-d'œuvre et les frais de mise en décharge des boues après la mise en service. Les équipes financières doivent ventiler le devis entre CAPEX équipement + installation et coût unitaire de traitement en $/m³, afin que les revues de direction restent comparables entre options DAF, SBR et MBR.
Gestion des boues d'usine d'emballage : technologies de déshydratation et optimisation des coûts
Les eaux usées d'emballage industriel génèrent 0,3–0,5 kg de matières sèches par kg de DCO éliminée sur les étages chimiques et biologiques. Le volume de boues de carton ondulé est souvent 2 à 4 fois supérieur à celui de l'emballage souple, car fibres et amidon se retrouvent en clarification primaire. Chaque gain de 1 % de siccité du gâteau peut économiser plusieurs milliers de dollars par an en frais de transport. Les filtres-presses à plateaux et cadres pour boues d'emballage restent la voie pratique pour atteindre des siccités élevées.
Les filtres-presses à plateaux et cadres atteignent typiquement 30–40 % de matières sèches sous pression mécanique élevée. Les décanteurs centrifuges plafonnent souvent à 18–25 % de matières sèches sur les boues biologiques. Pour 1 000 kg de matières sèches par jour, passer la siccité de 20 % à 35 % ramène la masse humide de 5 000 kg à environ 2 850 kg, soit une baisse de 43 % du poids transporté et des frais de mise en décharge.
La dose de polymère pilote le colmatage des toiles et l'humidité du gâteau. Les boues de carton ondulé nécessitent souvent 3–5 kg de polymère par tonne de matières sèches ; les boues d'emballage souple chargées en fines et tensioactifs peuvent exiger 5–8 kg/tonne. Un système automatique de dosage de réactifs ajuste le polymère à la turbidité ou aux matières sèches en entrée. Les données terrain HydropureWater de 2025 montrent qu'un dosage automatisé peut réduire la consommation de polymère jusqu'à 15 % par rapport à un mélange manuel par batch.
| Technologie | Siccité du gâteau (%) | CAPEX (relatif) | OPEX (énergie/main-d'œuvre) | Maintenance requise |
|---|---|---|---|---|
| Filtre-presse | 30 % – 45 % | Moyen | Moyen | Faible (lavage des toiles) |
| Centrifugeuse | 18 % – 25 % | Élevé | Élevé | Élevée (pièces tournantes) |
| Filtre à bande | 15 % – 22 % | Faible | Moyen | Moyenne (usure de la bande) |
Conformité réglementaire des eaux usées d'emballage : normes EPA, UE et locales
Les anciennes prescriptions de nombreux permis d'emballage fixaient des plafonds pratiques de concentration à ≤30 mg/L de DBO et ≤30 mg/L de MES. Selon les Effluent Guidelines de l'US EPA pour les pâtes, papiers et cartons (40 CFR Part 430), les limites catégorielles s'expriment en kg de polluant par 1 000 kg de produit selon la sous-catégorie, puis sont inscrites dans les permis NPDES ou de prétraitement. Les POTW locales appliquent aussi des surtaxes aux charges de DCO élevées, souvent à partir de 500 mg/L environ, tandis que les rejets directs peuvent se voir imposer une DCO proche de 100 mg/L. Les règles des zones sensibles poussent l'azote total vers ≤10–15 mg/L selon la taille de l'agglomération, ce qui explique pourquoi de nombreuses papeteries d'emballage européennes optent pour un MBR couplé à un traitement de l'azote. Le cadre chinois GB 8978 pour les usines de carton ondulé impose encore une DCO ≤100 mg/L dans les spécifications de projets récents, ce qui impose de facto une biologie avancée sur les nouvelles lignes.
Les programmes de conformité doivent s'appuyer sur un enregistrement continu, pas seulement sur des échantillons ponctuels mensuels. Des analyseurs de COT qui remontent toutes les 5 à 10 minutes permettent de dévier les eaux hors spécification vers une cuve de stockage avant l'exutoire. Les membranes MBR ajoutent une barrière physique aux MES lors des dérives biologiques, ce qui explique pourquoi les régions à forte exigence de conformité les privilégient lorsque la réutilisation ou des permis sévères ne tolèrent pas les fuites de clarificateur.
Comment choisir le bon système de traitement pour votre usine d'emballage
Le choix d'un train commence par la caractérisation de l'affluent, l'emprise au sol disponible et la qualité de réutilisation visée. Si l'usine doit recycler 70–80 % de son eau de procédé pour la préparation d'amidon ou l'alimentation de chaudière, un MBR suivi d'une osmose inverse (OI) constitue la voie réaliste. Si le seul objectif est d'éviter les surtaxes du POTW, un train primaire à base de DAF peut suffire. Un guide de sélection de clarificateur DAF pour usines d'emballage aide à dimensionner ce premier abattement de solides.
Les usines de carton ondulé à forte teneur en fibres doivent verrouiller un dégrillage fin et une DAF primaire avant la biologie. Les usines d'emballage souple avec adhésifs et encres émulsifiés ont besoin du temps de séjour d'un MBR ou d'un SBR pour traiter la DCO élevée. Les usines mixtes combinent souvent une DAF pour les solides puis un SBR pour le polissage organique lorsque le CAPEX doit rester dans une fourchette intermédiaire. Pour les lignes d'emballage avancées avec changements d'adhésif fréquents, dimensionnez l'égalisation sur l'heure de lavage la plus défavorable, pas sur le débit journalier moyen.
Liste de contrôle pour les responsables d'usines d'emballage :
- Abattement de DCO documenté sur votre affluent mesuré, pas un rendement générique de brochure
- MLSS et TSH dimensionnés au pic de lavage d'amidon
- Vérification de la taille des pores de membrane (MBR) ou de la plage de tailles de bulles DAF dans l'offre
- Coût d'évacuation des boues prévu en $/m³ d'eau traitée selon votre tarif de mise en décharge
- Dosage de réactifs piloté par turbidité ou COT, pas uniquement par minuterie
- Consommation spécifique en kWh/m³ au débit nominal et à 60 % de charge
- Volume d'égalisation pour pH et débit, avec réserve d'extension modulaire
| Application | Technologie recommandée | Principal bénéfice | Contrainte clé |
|---|---|---|---|
| Carton ondulé (MES élevées) | DAF + SBR | Excellente récupération des fibres | Emprise au sol plus importante |
| Souple (DCO/polymères élevées) | MBR | Effluent ultra-propre | CAPEX plus élevé |
| Réutilisation d'eau (rejet nul) | MBR + OI | Récupération d'eau de 90 % | Gestion des saumures |
| Petite usine (< 50 m³/h) | DAF intégrée | Faible complexité | Abattement de DCO plus faible |
À qui s'adresse ce guide / Étape suivante
Ce guide s'adresse aux ingénieurs d'usines d'emballage, aux EPCistes et aux responsables achats qui comparent des trains DAF, SBR et MBR face à leurs données réelles d'affluent et aux limites de leur permis. Il ne convient pas si vous ne cherchez qu'un traitement d'eaux usées sanitaires ou une chimie de précipitation spécifique à l'arsenic. Pour dimensionner un train face à votre DCO, vos MES et vos coûts d'évacuation de boues, demandez un devis de station de traitement des eaux usées d'emballage en fournissant des données laboratoire récentes et le débit de pointe de lavage.
Questions fréquentes
Quel abattement de DCO peut atteindre une eau usée de carton ondulé ?
Les trains DAF + MBR atteignent typiquement 95 % à 98 % d'abattement de la DCO sur les eaux usées de carton ondulé. La majeure partie de la DCO est liée à l'amidon et aux fibres : une DAF primaire peut donc éliminer 40–60 % de la charge avant la biologie. Cette répartition maintient la DCO finale sous les seuils courants de rejet proches de 250 mg/L lorsque l'égalisation encadre les pics de lavage.
Comment se compare un MBR à un SBR pour un effluent d'emballage ?
Le MBR produit généralement des MES inférieures à 5 mg/L et nécessite environ 40–50 % d'emprise au sol en moins qu'un SBR. Le CAPEX et l'énergie de balayage sont plus élevés : le coût sur le cycle de vie doit donc être vérifié à votre tarif d'électricité. Le SBR absorbe bien les variations de débit avec une mécanique plus simple, mais nécessite souvent une filtration tertiaire pour égaler la qualité de sortie du MBR.
Quel coût d'évacuation de boues pour une usine de 100 m³/h ?
L'évacuation des boues coûte couramment 0,20–0,50 $ par mètre cube d'eau traitée. À 100 m³/h en fonctionnement continu, cela représente environ 175 000 $ à 438 000 $ par an avant optimisation de la siccité. Un filtre-presse à plateaux et cadres pour boues d'emballage à environ 35 % de matières sèches peut réduire le coût de transport jusqu'à 60 % par rapport à un gâteau plus humide.
Les eaux usées d'emballage peuvent-elles être réutilisées en production ?
Oui. L'effluent de MBR convient souvent à la préparation d'amidon, au lavage des sols et aux tours de refroidissement lorsque la conductivité reste dans la plage admissible. La réutilisation en impression ou en laminage exige généralement une osmose inverse pour éliminer les sels dissous et la couleur résiduelle. Les conceptions en boucle fermée doivent aussi budgéter le traitement de la saumure issue du concentrat d'OI.
Quelle fourchette de CAPEX pour une usine d'emballage de 50–500 m³/h ?
Le CAPEX installé se situe couramment entre 2 M$ et 15 M$ pour 50–500 m³/h, avec la DAF en bas de fourchette et le MBR en haut. Un exemple à 100 m³/h tombe souvent entre 2,5 M$ et 8 M$ avant majoration génie civil. Ajoutez toujours 30–50 % pour l'installation et confirmez l'OPEX en $/m³ à vos prix d'énergie et de polymère.
Pour aller plus loin
- Guide de sélection d'un clarificateur DAF pour usines d'emballage