Pourquoi les boues d'abattoir posent un problème d'ingénierie spécifique
Les boues d'eaux usées d'abattoir sont un biosolide à forte teneur en matières grasses (FOG) et en protéines, produit aux étapes de flottation à air dissous (FAD) et de traitement biologique. Elles atteignent typiquement 3 à 5 % de siccité dans le flottât FAD avant digestion. La stabilisation se fait généralement en digesteur anaérobie mésophile à 35–37 °C, souvent en co-digestion avec des boues activées ou des graisses (FOG), suivie d'un conditionnement et d'une déshydratation sur filtre-presse à plateaux produisant un gâteau à 18–25 % de MS. Une règle d'estimation utilisée en bureau d'études pour les boues d'abattoir est 0,3 à 0,6 kg de MS par kg de poids vif traité par jour, soit un ordre de grandeur supérieur au rendement en biosolides par habitant auquel un ingénieur municipal est habitué.
La composition inhabituelle des fractions explique pourquoi un épaississeur classique ou une presse à bande ne convient pas. Les boues d'abattoir contiennent des graisses libres, des protéines sanguines, des solides de panse, des sables et des poils, en plus du mélange glucides–cellulose rencontré dans les biosolides municipaux (IntechOpen, 2021). Les graisses colmatent les toiles filtrantes et flottent au-dessus des épaississeurs à racloirs, les fibres de panse s'enroulent autour des tambours rotatifs, les poils feutrent les médias des presses à bande et les sables usent les bols des centrifugeuses. L'observation terrain HydropureWater selon laquelle le flottât FAD atteint 3 à 5 % de MS en service abattoir confirme que la flottation a déjà fait le travail d'épaississement, à condition de bien conditionner en aval.
Comparons avec les biosolides municipaux : 2 à 4 % de MS en boues primaires, faible FOG, faible protéine, comportement stable en épaississement gravitaire. Un abattoir ne peut pas appliquer un cycle d'exploitation d'épaississeur municipal et espérer le même débit : la fraction FOG seule divise par deux la capacité hydraulique utile d'un épaississeur à tambour rotatif en une équipe. Cet écart explique pourquoi le choix de l'équipement de déshydratation en fin de train et le dimensionnement du digesteur doivent être conçus pour l'enveloppe abattoir, et non repris tels quels d'un référentiel municipal.
Le train de traitement des boues d'abattoir
La ligne boues est un train en sept étapes : collecte → dégrillage → épaississement → stabilisation → conditionnement → déshydratation → élimination ou valorisation. Chaque étape possède un flux d'entrée et un flux de sortie définis, et les choix d'ingénierie à chaque étape conditionnent la suivante.
Les sources de boues sont hétérogènes. Le flottât FAD du traitement primaire transporte l'essentiel des graisses, des protéines sanguines et des matières en suspension. Les boues activées (WAS) issues de l'étage aérobie ou membranaire (MBR) apportent la fraction biologique. Les sables du dégrillage amont ajoutent une charge abrasive. Les installations équipées d'un UASB ou d'un réacteur à bactéries pourpres non sulfureuses (PNSB) produisent un flux de biosolides granulaire qui se comporte davantage comme une boue anaérobie à forte charge qu'une WAS. L'agencement à pleine échelle de l'abattoir de Mwanza City (MCS) — bioréacteur → aération → décanteur → marais construit — annonce 87,5 % d'abattement de la DBO₅ et 92,2 % de la DCO à l'installation intégrée (Nelson Mandela African Institution of Science and Technology, 2020), ordre de grandeur utile pour caler la ligne boues en aval.
| Étape | Flux d'entrée | Sortie typique | Équipement |
|---|---|---|---|
| Collecte | Flottât FAD, WAS, sables, biosolides UASB/PNSB | Bassin de mélange | Pompage, dégrillage |
| Dégrillage | Boues brutes, poils, fibres de panse | Boues dégrillées + refus | Dégrilleur rotatif à barreaux |
| Épaississement | Boues dégrillées | Boues épaissies à 3–6 % MS | FAD, épaississeur gravitaire, RDT |
| Stabilisation | Boues épaissies (+ FOG/WMS éventuels) | Biosolides digérés, biogaz | Digestion anaérobie mésophile, 35–37 °C |
| Conditionnement | Biosolides digérés | Boues floculées | Polymère, coagulant ferrique, THP |
| Déshydratation | Boues conditionnées | Gâteau à 18–25 % MS | Filtre-presse, presse à bande, presse à vis, centrifugeuse |
| Élimination / valorisation | Gâteau, biogaz, eau réutilisée | Amendement, énergie, eau de lavage | Compostage, cogénération, UV/ClO₂ |
Le concept BIODAF-FBR d'HydropureWater, qui couple une FAD à un réacteur à lit fluidisé pour maintenir jusqu'à 9 000 mg/L de MLVSS (documentation commerciale HydropureWater), fusionne le décanteur secondaire et l'épaississeur en une seule étape — un précédent utile pour les installations cherchant à réduire le CAPEX dans une enveloppe de 50 à 500 m³/j. Côté boues, le BIODAF-FBR délivre un flux épaissi à faible FOG directement au digesteur ou à la déshydratation, ce qui simplifie l'ensemble du train aval. Pour les installations conservant une étape classique à boues activées, un système MBR produit une WAS bien stabilisée, directement compatible avec la co-digestion, et une unité FAD traite en parallèle le flottât chargé en FOG.
Épaississement : quand le flottât FAD est déjà votre épaississeur
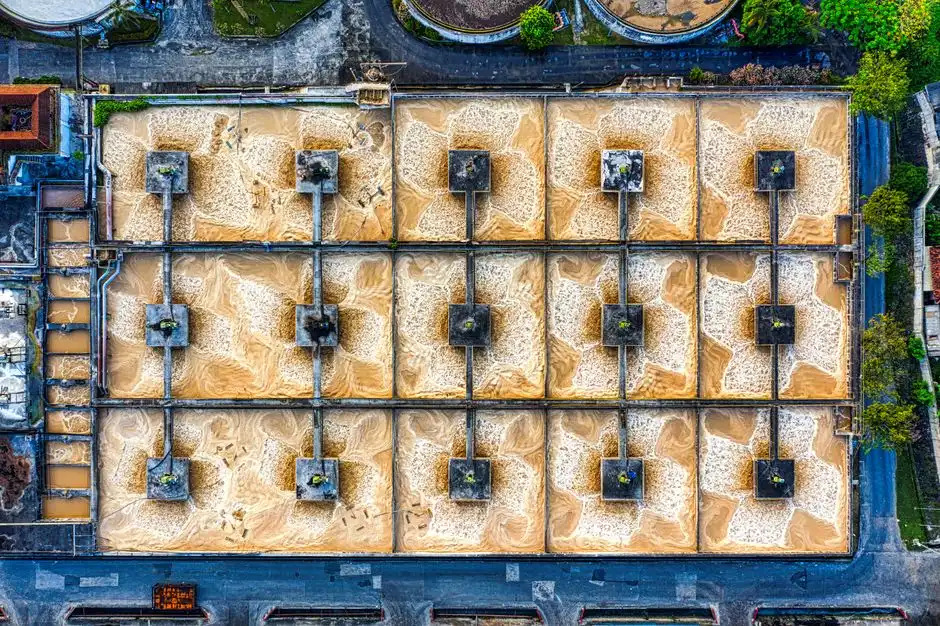
Un flottât FAD à 3–5 % MS se situe déjà à la concentration de sousverse d'un épaississeur gravitaire, de sorte que la question par défaut pour un abattoir est de savoir s'il faut ajouter un épaississeur. HydropureWater indique explicitement que, sur la base de son expérience de projets en abattoirs, « les boues issues du système FAD présentent une concentration élevée (3 à 5 %), ce qui permet de se passer d'un épaississeur de boues ». Il s'agit d'une économie réelle de CAPEX, mais elle reporte la charge FOG sur l'étape suivante — généralement le digesteur ou la déshydratation.
Si l'installation souhaite une étape d'épaississement dédiée, le choix se fait entre épaississement gravitaire, tambour rotatif (RDT) et flottation à gaz dissous (DGF). Les enveloppes de MS typiques sont :
| Type d'épaississeur | MS en sousverse | Polymère requis | Remarques boues d'abattoir |
|---|---|---|---|
| Flottât FAD (primaire) | 3–5 % | 2–5 g/kg MS de PAM cationique | Remplace souvent un épaississeur dédié |
| Épaississeur gravitaire | 3–6 % | Aucun ou minimal | Le FOG flotte, sousverse pauvre en solides |
| Épaississeur à tambour rotatif | 4–8 % | 2–6 g/kg MS | Poils et fibres de panse s'enroulent sur le tambour |
| Flottation à gaz dissous | 4–6 % | 3–6 g/kg MS | Convient aux boues légères riches en FOG |
La FAD assistée par polymère est l'étape d'épaississement dominante dans les abattoirs de 50 à 500 m³/j : elle concentre le flottât FOG en une seule opération et fournit un flux déjà conditionné chimiquement. Un polyacrylamide cationique dosé entre 2 et 5 g/kg MS représente la pratique courante pour cette fonction. Le compromis est simple : supprimer l'épaississeur dédié économise du CAPEX et de l'emprise au sol, mais le digesteur reçoit alors un aliment riche en FOG et exige une intensité de brassage plus élevée (8 à 10 W/m³), voire un apport d'oligo-éléments, pour rester dans la fenêtre de stabilité AGV/TA < 0,4. Les installations qui ne peuvent pas tolérer cette charge FOG sur le digesteur peuvent utiliser un épaississeur DGF sur le flottât pour le pousser à 4–6 % MS, au prix d'une consommation de polymère plus élevée. Un système automatique de dosage de réactifs permet de titrer le polymère en fonction de la charge MS en temps réel, plutôt que de fonctionner à dose fixe.
Stabilisation par digestion anaérobie
La digestion anaérobie mésophile à 35–37 °C constitue la solution de référence pour la stabilisation des boues d'abattoir. L'enveloppe de fonctionnement publiée est suffisamment large pour servir de base de dimensionnement. La mono-digestion de boues d'abattoir affiche 49,93 % d'abattement de la DCO, 65,85 % de la DCOs et 82,22 % de la DBO, avec un rapport AGV/TA stable inférieur à 0,4 (MDPI Processes, 2022). La co-digestion avec des boues mixtes (WMS) à hauteur de 40 % de boues d'abattoir porte le potentiel méthanogène à 735 NL CH4/kg, avec un rendement méthane maximal de 550 NL CH4/kg VS pour une charge organique de 1,5 kg VS/m³·j. La co-digestion avec 10 % de FOG pousse l'abattement de la DCOt à 66 % pour un BMP spécifique de 562 à 777 mL CH4/g CODs éliminée.
Les réacteurs UASB annoncent environ 90 % d'abattement de la DCO pour une OLR de 0,4 g/L·j et environ 5 L/j de biogaz, mais l'abattement de la DCO chute sous 50 % dès que l'OLR atteint 15 g/L·j (MDPI). Ce plafond explique pourquoi la plupart des abattoirs associent un UASB à un digesteur aval, ou exploitent un digesteur CSTR comme stabilisateur principal : le CSTR encaisse les variations d'OLR liées aux pics de production saisonniers sans perte de la population méthanogène.
| Configuration | OLR (kg VS/m³·j) | TSH (jours) | Abattement / Rendement | Source |
|---|---|---|---|---|
| Mono-digestion (CSTR) | 1,0–2,5 | 15–20 | 49,93 % DCO, AGV/TA < 0,4 | MDPI 2022 |
| Co-digestion abattoir : WMS 40 % | 1,5 | 15–20 | 735 NL CH4/kg BMP | MDPI 2022 |
| Co-digestion FOG 10 % | 1,0–2,0 | 18–22 | 66 % DCOt, 562–777 mL CH4/g CODs | MDPI 2022 |
| UASB (échelle labo) | 0,4 | 1 | ~90 % DCO, 5 L/j biogaz | MDPI 2022 |
| Digesteur tubulaire économique | < 0,5 kg DCO/m³·j | > 19 | > 70 % d'abattement DCO | MDPI 2022 |
Paramètres de dimensionnement à verrouiller : 35–37 °C en mésophile, TSH de 15 à 20 jours, brassage de 5 à 10 W/m³ pour maintenir le FOG en émulsion, et gazomètre dimensionné pour environ 0,6 L CH4 par g de DCO introduite (MDPI 2022). Un apport d'oligo-éléments (Fe, Ni, Co, Mn, Mo) améliore systématiquement la tolérance à l'OLR et le rendement biogaz des digesteurs d'abattoir (MDPI 2022) — à spécifier dès que le volume utile dépasse 100 m³/j. Le digesteur est aussi l'endroit où la régulation des pics FOG se rentabilise : un stockage FOG de 24 heures en amont du digesteur lisse les variations d'OLR liées aux pics de production des fêtes religieuses.
Conditionnement des boues avant déshydratation
Le conditionnement fait la réussite ou l'échec de la déshydratation des boues d'abattoir. La présence de FOG résiduel sur la toile filtrante augmente l'humidité du gâteau de 3 à 5 points par rapport à une boue parfaitement conditionnée, soit l'écart entre un gâteau à 18 % MS dirigé en enfouissement et un gâteau à 22 % MS admissible en compostage. Le choix dominant est le conditionnement polymère seul, avec une plage opérationnelle de polyacrylamide cationique de 3 à 8 kg de polymère actif par tonne de MS sur biosolides digérés d'abattoir — plage confirmée par des jar-tests sur plusieurs projets et non par un chiffre unique à reprendre d'une fiche technique.
L'hydrolyse thermique (THP) à 150–170 °C et environ 6 bar pendant 20 à 30 minutes constitue l'étape supérieure. La THP lyse les cellules, casse les émulsions de FOG et améliore à la fois la déshydratabilité et le rendement biogaz aval — mais elle ajoute un CAPEX qui ne se justifie qu'au-delà d'environ 200 m³/j de boues traitées. Le conditionnement assisté par coagulant ferrique (FeCl₃ ou PACl) est la troisième option : il se rentabilise lorsque la co-précipitation du phosphore fait partie de la conformité nutritionnelle de l'installation ; la dose de fer est liée au système automatique de dosage plutôt qu'à un skid séparé.
La décision pratique tient à l'enchaînement. Réaliser les jar-tests sur la sortie réelle du digesteur, et non sur un échantillon de flottât FAD, puis titrer polymère et fer ensemble. Les toiles colmatées par le FOG relèvent presque toujours d'un problème de choix de polymère, pas de dose, et la correction consiste généralement à passer d'un PAM cationique de haut poids moléculaire à un mélange à charge moyenne et masse moléculaire moyenne qui tient face aux graisses émulsifiées. Les installations qui font l'impasse sur les jar-tests et tournent à dose fixe doublent leur consommation de polymère en un mois.
Comparatif des équipements de déshydratation pour 2026
Le choix d'équipement pour les biosolides d'abattoir se fait entre quatre technologies : filtre-presse à plateaux, presse à bande, presse à vis et centrifugeuse décanteuse. Les siccités de gâteau annoncées sont proches, mais les enveloppes d'exploitation divergent fortement dès que FOG et sables sont présents dans l'aliment.
| Équipement | Siccité gâteau | Polymère (kg/t MS) | Énergie | Adéquation débit | Sensibilité FOG |
|---|---|---|---|---|---|
| Filtre-presse à plateaux | 18–25 % | 3–8 | Faible | Discontinu ; surface filtrante 1–500 m² | Tolère le FOG avec un polymère adapté |
| Presse à bande | 14–18 % | 3–6 | Faible–Moyenne | Continu ; installations moyennes | Forte — le FOG colmate les médias |
| Presse à vis | 18–22 % | 2–4 | Faible | Limité sous 50 m³/j | Moyenne — sensible aux sables |
| Centrifugeuse décanteuse | 20–28 % | 4–10 | Élevée | Continu ; hauts débits | Faible — mais sensible aux sables |
Le filtre-presse à plateaux est le choix par défaut pour l'enveloppe 50–500 m³/j en abattoir : il tolère la variabilité du FOG, atteint 18–25 % MS de gâteau et consomme peu d'énergie pour une dose de polymère modérée. Le fonctionnement discontinu est un inconvénient pour les installations qui exigent une marche 24 heures sans surveillance, mais le gain de siccité par rapport à une presse à bande justifie dans la plupart des juridictions la contrainte liée au temps de cycle. La gamme de filtres-presses HydropureWater, de 1 à 500 m² de surface filtrante, couvre l'ensemble de l'enveloppe de débit abattoir sans imposer un saut vers la centrifugeuse.
Les presses à bande présentent un CAPEX plus bas et fonctionnent en continu, mais le colmatage par le FOG est sévère sur flottât FAD brut et l'opérateur dépense l'économie de CAPEX en remplacement hebdomadaire des médias. Les presses à vis occupent un juste milieu pour les installations inférieures à 50 m³/j avec un aliment stable et bien conditionné. Les centrifugeuses décanteuses l'emportent sur le débit et la siccité (20–28 % MS), mais sanctionnent l'opérateur sur l'énergie et exigent un bon dégrillage amont pour protéger le bol des sables. Choisir l'équipement en fonction du débit, de la fraction FOG et de la compétence des opérateurs — et non du seul chiffre de siccité annoncé.
Valorisation des ressources : biogaz, gâteau et eau réutilisée
Repenser la ligne boues comme un atout de valorisation distingue un dimensionnement 2026 d'un projet 2015. Le digesteur en est le centre de gravité : à 0,6 L CH4 par g de DCO introduite et 735 NL CH4/kg BMP au mélange abattoir : WMS 40 % (MDPI 2022), un abattoir de 100 m³/j avec 5 000 kg MS/j envoyés au digesteur peut tabler sur environ 3 000 à 3 500 m³ CH4/j, soit 30 à 35 MWh/j d'énergie thermique dans une enveloppe de cogénération standard de 40–55 % en électrique et 35–45 % en thermique.
Le gâteau à 18–25 % MS convient au compostage ou comme amendement organique selon la réglementation locale. Le schéma est direct : gâteau pressé → andain ou compostage en caisson → biosolides matures → épandage agricole, sous réserve des limites locales en agents pathogènes et métaux lourds. Les installations sans accès à des parcelles agricoles envoient le gâteau en centre d'enfouissement ou en incinération ; plus la siccité est élevée, plus le coût de transport par tonne de MS est faible.
La réutilisation de l'eau ferme la boucle sur les besoins de lavage. Le résultat MDPI sur MBR à airlift — 95 ± 1,9 % d'abattement de la DCO et 70 ± 3,3 % de NT pour un TSH de 2,5 jours, avec 14 % de consommation énergétique en moins qu'un MBR à flux croisé — constitue un point de dimensionnement réaliste pour l'étape de polissage. Un polissage par UV ou par dioxyde de chlore est requis lorsque l'eau réutilisée entre en contact avec des surfaces alimentaires ou des équipements de nettoyage. Un système MBR en amont de la ligne boues maintient la fraction WAS bien stabilisée pour la co-digestion, et le perméat MBR fournit un flux de polissage gratuit pour les usages non critiques.
Checklist de dimensionnement d'une ligne boues abattoir 2026
Verrouiller ces paramètres avant le choix d'équipement, dans cet ordre :
| Paramètre | Valeur de dimensionnement | Remarques |
|---|---|---|
| Charge MS en entrée | 0,3–0,6 kg MS / kg poids vif / j | Pour 1 000 têtes traitées, donnée d'entrée |
| MS du flottât FAD | 3–5 % | Remplace souvent l'épaississeur dédié |
| Siccité cible — enfouissement | 18–20 % | Filtre-presse, presse à vis |
| Siccité cible — compostage / incinération | 22–25 % | Cycle presse haute pression, centrifugeuse |
| Dose de polymère | 3–8 kg actif / t MS | Jar-test sur la sortie réelle du digesteur |
| Digesteur mésophile | 35–37 °C, TSH 15–20 j, 5–10 W/m³ | OLR 1,5 kg VS/m³·j pour abattoir : WMS 40 % |
| Rendement méthane | 550–735 NL CH4/kg VS | Cogénération 40–55 % électrique, 35–45 % thermique |
| Régulation des pics FOG | Stockage ≥ 24 h | Lisse les pics d'OLR des fêtes religieuses |
Lancer les jar-tests avant de figer la chimie polymère, et non après. Trancher entre digesteur et stabilisation aérobie seule selon la taille de l'installation et la disponibilité d'une cogénération : sous 50 m³/j, l'aérobie l'emporte souvent sur le CAPEX ; au-dessus de 200 m³/j, l'anaérobie avec cogénération l'emporte sur le coût global. Prévoir les pics de FOG liés aux productions des fêtes religieuses par un bassin tampon ou un stockage dédié, et non par surdimensionnement du digesteur. Vérifier la conformité locale de rejet et de réutilisation auprès du régulateur avant de spécifier les équipements de polissage, et utiliser le guide de traitement des boues d'eaux usées de boissons comme référence croisée pour les biosolides à forte charge organique dont l'enveloppe de conditionnement recoupe celle de l'abattoir.
Questions fréquentes
Quelle siccité de gâteau viser sur la presse à boues d'abattoir ?
Viser 18–20 % MS pour l'enfouissement et 22–25 % MS pour le compostage ou l'incinération, obtenus sur filtre-presse à plateaux avec un conditionnement de 3 à 8 kg de polymère actif par tonne de MS. L'humidité du gâteau augmente de 3 à 5 points lorsque le FOG résiduel n'est pas correctement conditionné, si bien que le choix du polymère compte autant que sa dose.
Quel TSH et quelle OLR retenir pour un digesteur mésophile de boues d'abattoir ?
Dimensionner à 35–37 °C avec un TSH de 15 à 20 jours, une intensité de brassage de 5 à 10 W/m³ et une OLR d'environ 1,5 kg VS/m³·j pour un mélange de co-digestion abattoir : WMS à 40 %. Cette enveloppe donne 49–50 % d'abattement de la DCO en mono-digestion ou 735 NL CH4/kg BMP en co-digestion, avec un rapport AGV/TA stable inférieur à 0,4.
Quelle dose de polymère pour conditionner des biosolides d'abattoir digérés ?
La plage opérationnelle est de 3 à 8 kg de polyacrylamide cationique actif par tonne de MS sur biosolides digérés d'abattoir, confirmée par jar-test sur la sortie réelle du digesteur. L'épaississement du seul flottât FAD demande moins — 2 à 5 g/kg MS — car le flottât est déjà partiellement conditionné lors de la flottation.
Quel rendement méthane attendre d'une co-digestion boues d'abattoir / FOG ?
La co-digestion de boues d'abattoir avec 10 % de FOG délivre 562 à 777 mL CH4 par g de CODs éliminée pour 66 % de biodégradabilité de la DCOt, et la co-digestion abattoir : WMS à 40 % atteint 735 NL CH4/kg BMP avec 550 NL CH4/kg VS à l'OLR optimale. Un abattoir de 100 m³/j avec 5 000 kg MS/j au digesteur peut tabler sur environ 30 à 35 MWh/j d'énergie thermique dans une enveloppe de cogénération standard.
Comment gérer les pics de FOG dans le train boues ?
Installer un stockage FOG tampon de 24 heures en amont du digesteur pour lisser la variation d'OLR liée aux pics de production des fêtes religieuses, et confirmer par un apport d'oligo-éléments (Fe/Ni/Co/Mn/Mo) que la population méthanogène tolère la pulse FOG. Les presses à bande ne résistent pas aux variations de FOG brut ; les filtres-presses à plateaux les tolèrent avec le polymère adapté.