Pourquoi les boues d'usine de boissons exigent une filière dédiée
Les boues d'eaux usées de boissons ne ressemblent en rien aux biosolides municipaux, et les traiter comme telles est la cause la plus fréquente de difficultés d'exploitation dans les usines de sodas, de brasseries et de jus. L'effluent de sodas transporte environ 10 à 12 % p/v de carbone dissous sous forme de sucres, ainsi que des matières en suspension et des variations de pH de 2 à 3 unités lors des rejets chimiques de NEP (selon ScienceDirect 2018, Anaerobic digestion of soft drink beverage waste and sewage sludge). Ce profil sucré, rapidement acidifiant, produit des boues activées résiduelles (WAS) volumineuses, riches en carbone et pauvres en azote — l'inverse de l'équilibre C/N pour lequel la plupart des digesteurs municipaux sont réglés.
Les conséquences économiques sont lourdes. La gestion des biosolides représente jusqu'à 50 % de l'OPEX total de la station d'épuration dans de nombreux sites (selon ScienceDirect 2018), et la file boues n'est pas un ajout en aval : c'est le centre de coûts qui détermine si la file eau mérite d'être exploitée. La caractérisation des matières sèches d'une station d'épuration de boissons donne une composition de 45,19 % C, 42,99 % O, et un pouvoir calorifique de 5 042 cal/g — bien dans la fourchette 2 627 à 6 000 cal/g rapportée pour les boues d'épuration de haute qualité, et réellement de qualité combustible (selon Nature Scientific Reports 2022, Experimental and simulation analysis of biogas production from beverage wastewater sludge).
Cette composition recadre le problème. Les boues de boissons ne sont pas un passif à éliminer : c'est une matière première sous-exploitée. La suite de cet article détaille les quatre étapes qui transforment cette matière en un produit biosolide réutilisable ou en flux énergétique sur site : épaississement, stabilisation, déshydratation et valorisation finale. Chaque étape comporte un point de décision précis, et le mauvais dimensionnement de l'une se répercute sur la suivante. Pour les ingénieurs qui spécifient ou modernisent la file aval d'une usine existante, la comparaison entre BRM et boues activées classiques pour les usines agroalimentaires et boissons pose le taux de production de WAS que la suite de la ligne doit absorber.
La filière boues en quatre étapes
La filière boues d'une usine de boissons se décompose en quatre étapes : épaississement, stabilisation, déshydratation mécanique et valorisation finale. Sauter une étape ou la dimensionner à partir de valeurs municipales par défaut est la source des dérives de CAPEX.
Étape 1 — Épaississement. L'objectif est de faire passer les WAS diluées (typiquement 0,5 à 1,5 % MS) à 4 à 6 % MS avant digestion ou déshydratation. Deux options de base dominent : les épaississeurs à bande gravitaire (GBT) pour les WAS simples, et l'épaississement par flottation à air dissous (FAD) pour les flux contenant des huiles et graisses (FOG) ou des solides flottants issus des lignes de jus de fruits. Une unité FAD récupère efficacement les solides flottants et constitue le meilleur choix lorsque le bioréacteur en amont libère périodiquement une biomasse riche en FOG ; le dimensionnement se fait normalement sur la charge hydraulique plutôt que sur la charge massique en solides. À titre d'exemple, une installation de 1 000 m³/j avec environ 2 000 mg/L de DBO à l'entrée produit de l'ordre de 800 à 1 200 kg/j de matières sèches après digestion — un chiffre qui conditionne tous les choix d'équipements en aval.
Étape 2 — Stabilisation. La digestion anaérobie mésophile est l'ancrage de conception : 35 °C, pH 8,5, rapport de charge organique 1:3 et temps de séjour hydraulique (TSH) de 30 jours, selon l'optimisation de l'étude en laboratoire Nature 2022 utilisant des réacteurs fed-batch de 20 L. La co-digestion avec des boues d'épuration à 20 % v/v de déchet de boissons augmente la production de biogaz de 191 % à l'optimum (selon ScienceDirect 2018) — un résultat qui doit redessiner le dossier économique du digesteur dans toute usine disposant d'une capacité hydraulique disponible.
Étape 3 — Déshydratation. Les biosolides digérés à 1,5 à 3 % MS sont déshydratés par centrifugation décanteuse ou par filtre-presse à plateaux. Le conditionnement par polyacrylamide cationique se situe typiquement entre 5 et 12 kg de polyélectrolyte par tonne de matières sèches, selon l'équipement et la siccité de gâteau visée.
Étape 4 — Valorisation finale. Le gâteau (18 à 30 % MS) est dirigé vers l'épandage agricole (États-Unis, Australie), l'incinération (UE) ou la valorisation énergétique sur site via cogénération. Le choix économique entre ces filières est là où le durcissement réglementaire de 2026 commence à peser.
| Étape | Équipement | Paramètre clé | Plage typique |
|---|---|---|---|
| 1. Épaississement | Épaississeur à bande / épaississeur FAD | MS en sortie | 4–6 % |
| 2. Stabilisation | Digesteur anaérobie mésophile | T° / pH / TSH / OLR | 35 °C / 8,5 / 30 j / 1:3 |
| 3. Déshydratation | Centrifugeuse ou filtre-presse | MS du gâteau | 18–30 % |
| 4. Valorisation | Épandage, incinération, cogénération | Critère de décision | Réglementation / tarif de traitement / prix de l'énergie |
Digestion anaérobie : quand les boues de boissons deviennent une ressource
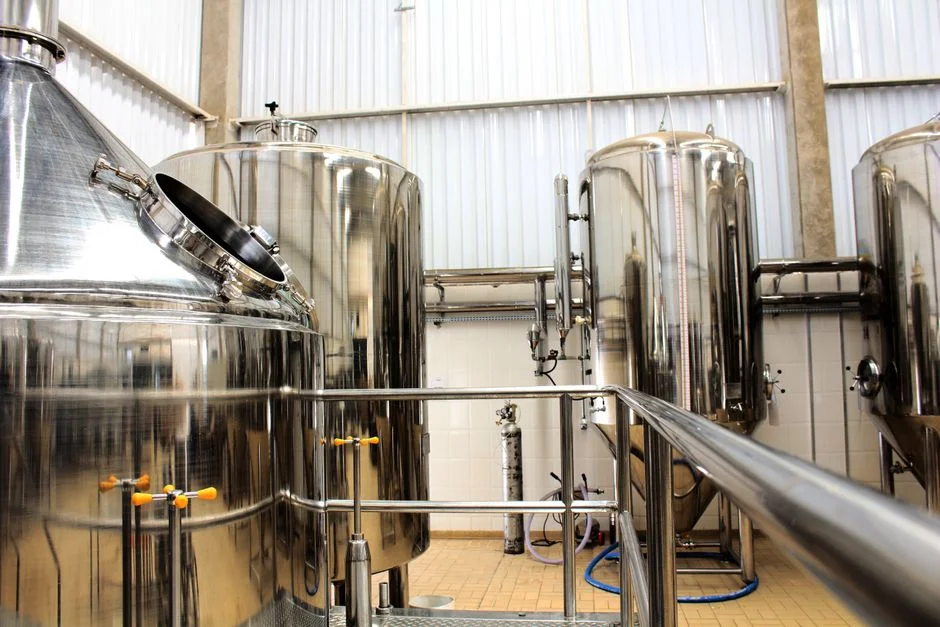
Les chiffres à l'échelle du laboratoire sont frappants : 15,4 m³ de biogaz par kg de matières volatiles ajoutées, avec 9,3 m³ de gaz total produits par un réacteur de 20 L au point de fonctionnement optimal (selon Nature Scientific Reports 2022). La teneur en méthane mesurée était de 61,11 % CH₄ — une valeur qui, envoyée dans une unité de cogénération standard à 35–40 % de rendement électrique et 85–90 % de rendement thermique, transforme un digesteur de coût de conformité en source mesurable de revenus.
Quatre variables opératoires conditionnent le résultat : température (25/35/45 °C), pH (5,5 à 9,5), rapport de charge organique (1:3 à 1:6) et TSH (fixé à 30 jours dans l'étude en laboratoire). La combinaison optimale est 35 °C, pH 8,5 et OLR 1:3 — des conditions mésophiles conformes à la pratique standard des digesteurs municipaux, avec un point de consigne légèrement plus alcalin pour gérer l'hydrolyse rapide des sucres. S'écarter du pH 8,5 vers l'une ou l'autre des bornes testées réduit sensiblement le rendement en gaz ; il en va de même pour les températures plus basses (25 °C) ou plus élevées (45 °C), ce qui est cohérent avec la cinétique des méthanogènes mésophiles.
C'est l'équilibre C/N qui fait des boues de boissons une matière première de choix pour la co-digestion. La plage optimale acceptée pour la digestion anaérobie est de 15:1 à 30:1 (selon ScienceDirect 2018). Les boues d'épuration se situent sous cette plage ; les déchets de boissons se placent nettement au-dessus. Mélanger les deux flux comble l'écart et augmente simultanément la production de gaz. La même étude ScienceDirect a montré un gain de biogaz de 191 % à 20 % v/v de déchet de boissons dans l'alimentation — mais le même mécanisme qui produit ce gain peut provoquer un arrêt du procédé si le ratio de mélange est mal choisi. L'hydrolyse rapide des sucres produit des acides gras volatils plus vite que les méthanogènes ne peuvent les consommer ; les AGV s'accumulent, le pH chute et la méthanogenèse s'arrête (selon ScienceDirect 2018). En exploitation, cela impose un suivi en ligne des AGV et un protocole strict de dosage d'anti-mousse et d'alcalinité. La conception du digesteur doit aussi intégrer la prévention de l'entartrage par la struvite dans les digesteurs lorsque des retours de charge riches en phosphore sont co-digérés — un point de douleur chronique qui a fait échouer plusieurs rétrofits.
Équipements d'épaississement et de déshydratation : que spécifier en 2026
Les décisions d'achat reposent sur un petit nombre de valeurs de spécification. Le tableau ci-dessous est le document qu'un acheteur doit pouvoir imprimer, joindre à un appel d'offres et défendre en réunion fournisseur.
Épaississeur à bande gravitaire (GBT). Sortie 4 à 6 % MS, charge hydraulique 800 à 1 200 kg MS/m²·h sur la bande, dose de polymère 3 à 6 kg/t MS, faible consommation électrique, construction ouverte. Convient aux WAS simples dans les installations de plus de 200 m³/j. La largeur de bande se choisit à partir du pic horaire de masse MS et de la courbe de charge du fabricant.
Épaississement FAD. Particulièrement efficace pour les flux chargés en FOG et pour les lignes de boissons qui rejettent périodiquement des pulpes ou des morceaux de fruits flottants. La gamme ZSQ couvre 4 à 300 m³/h sur 13 modèles, avec le rapport air/solides et le taux de recyclage comme principaux paramètres ; un épaississeur FAD est le choix adapté lorsque le dégrillage amont est insuffisant et que les charges flottantes sont variables. La dose de polymère en FAD est typiquement inférieure à celle d'un GBT — 2 à 4 kg/t MS — car la mécanique de flottation diffère de la capture sur bande.
Centrifugeuse décanteuse. Fonctionnement continu, gâteau à 22–28 % MS, capacité 25 à 40 m³/h selon le diamètre du bol et la vitesse différentielle de la vis, polymère 5 à 10 kg/t MS, puissance absorbée de l'ordre de 30 à 70 kW pour les unités moyennes. Une enveloppe fermée est préférée pour le contrôle des odeurs. Convient lorsque la continuité de débit et une emprise réduite comptent plus que la siccité ultime du gâteau.
Filtre-presse à plateaux. Fonctionnement par batch, gâteau à 22–30 % MS — sensiblement plus sec qu'avec une centrifugeuse — et consommation de polymère plus faible (4 à 8 kg/t MS). Les surfaces filtrantes vont de 1 m² (laboratoire/pilote) à 500 m² (taille industrielle) et couvrent toute la gamme des usines de boissons. Un filtre-presse à plateaux devient la spécification par défaut lorsque la voie de valorisation finale est l'incinération ou la pyrolyse, où chaque point supplémentaire de siccité réduit le coût de transport ou de combustible. Le compromis porte sur le temps de cycle et la main-d'œuvre pour le décalage des plateaux, mais les décalleurs automatiques modernes referment largement cet écart.
Filtre-presse à bandes. Continu, gâteau à 18–22 % MS, CAPEX plus faible, adapté aux installations de moins de 200 m³/j. Consommation de polymère inférieure à celle d'une centrifugeuse, mais gâteau le plus humide des quatre options mécaniques — une contrainte lorsque les coûts d'élimination sont serrés.
Le choix du polymère pour les quatre options est dominé par le polyacrylamide cationique pour les biosolides à forte teneur organique. Le protocole de jar-test doit balayer la densité de charge (typiquement 50 à 80 % pour les mélanges WAS/digérés) et la masse moléculaire ; la cible est la dose la plus faible permettant un filtrat clair et un gâteau à 1–2 points de la siccité nominale de l'équipement. Un skid automatique de dosage de polymère avec compensation en ligne de la densité de charge est rentabilisé en 12 à 18 mois par les économies de polymère dans toute installation de plus de 500 m³/j.
| Équipement | MS du gâteau (%) | Polymère (kg/t MS) | Plage de capacité | Meilleur cas d'usage |
|---|---|---|---|---|
| Épaississeur à bande gravitaire | 4–6 | 3–6 | 800–1 200 kg MS/m²·h | WAS simples, >200 m³/j |
| Épaississeur FAD | 4–6 | 2–4 | 4–300 m³/h | Forte FOG, solides flottants |
| Centrifugeuse décanteuse | 22–28 | 5–10 | 25–40 m³/h | Continu, sites sensibles aux odeurs |
| Filtre-presse à plateaux | 22–30 | 4–8 | Surface filtrante 1–500 m² | Gâteau le plus sec ; incinération/pyrolyse |
| Filtre-presse à bandes | 18–22 | 4–8 | Installations <200 m³/j | CAPEX le plus bas, petits sites |
Conformité, réutilisation et lecture économie circulaire 2026
Trois moteurs réglementaires rebattent les cartes économiques des boues en 2026. Premièrement, la gestion des biosolides reste proche de 50 % de l'OPEX total de la station d'épuration dans les sites européens (selon ScienceDirect 2018), et la plupart des sites européens incinèrent — une voie désormais sous pression avec les révisions de la directive Sewage Sludge qui imposent la récupération du phosphore. Deuxièmement, le cadre américain reste régi par le 40 CFR Part 503, avec des plafonds de polluants et des exigences de réduction des agents pathogènes Classes A/B qui encadrent les voies d'épandage. Troisièmement, les règles sur les fuites de méthane et la divulgation ESG font du gaz de digesteur un actif Scope 1 déclaré : capter et brûler le biogaz du digesteur évite environ 0,5 à 1,2 kg CO₂e par m³ de biogaz par rapport à la torchère, selon le rendement du moteur et le mix électrique.
Pour le gâteau digéré, le menu de valorisation finale 2026 est : amendement agricole après stabilisation (États-Unis, Australie), co-incinération dans une briqueterie ou mono-incinération (UE), ou charge de pyrolyse pour les marchés plus rémunérateurs du biochar. Le choix est dicté moins par la technologie que par les tarifs de traitement, la distance de transport et le bilan énergétique propre au site. Les équipes industrielles qui passent d'une logique d'élimination à une logique de circulation structurent de plus en plus des contrats d'exploitation et maintenance (O&M) des eaux usées basés sur la performance qui partagent avec l'exploitant le bénéfice du biogaz et des biosolides — un modèle contractuel qui a sensiblement modifié la discussion achat depuis 2024.
Questions fréquentes
Quel est le rendement typique en biogaz des boues d'eaux usées de boissons ?
À l'optimum en laboratoire, à 35 °C, pH 8,5, OLR 1:3 et TSH de 30 jours, les boues d'eaux usées de boissons ont produit 15,4 m³ de biogaz par kg de matières volatiles, avec une teneur en méthane de 61,11 % (selon Nature Scientific Reports 2022). Les rendements à pleine échelle restent en deçà en raison des pertes de mélange et de transfert de masse, mais la valeur de laboratoire sert d'ancrage de conception dans les études de faisabilité.
De combien la co-digestion avec des boues d'épuration peut-elle augmenter la production de biogaz ?
La co-digestion de déchets de sodas avec des boues d'épuration à 20 % v/v dans l'alimentation a augmenté la production de biogaz de 191 % par rapport aux boues d'épuration seules, pour une hausse de l'OLR de 171 % (selon ScienceDirect 2018). Le bénéfice chute fortement au-delà de 20 % v/v en raison de l'inhibition par les AGV et du risque de chute de pH.
Quelle siccité de gâteau une usine de boissons doit-elle viser pour la déshydratation mécanique ?
Un filtre-presse à plateaux délivre typiquement un gâteau à 22–30 % MS ; une centrifugeuse décanteuse délivre 22–28 % ; un filtre-presse à bandes délivre 18–22 %. Pour l'incinération ou la pyrolyse, le filtre-presse est généralement la voie la plus économique, car les coûts de transport et de combustible sont proportionnels à la teneur en eau.
Quelle est la dose typique de polymère pour conditionner les biosolides digérés de boissons ?
Les doses de polyacrylamide cationique se situent typiquement entre 5 et 12 kg par tonne de matières sèches, avec la borne basse atteinte par un filtre-presse à plateaux (4 à 8 kg/t MS) et la borne haute par les centrifugeuses (5 à 10 kg/t MS) et les épaississeurs à bande (3 à 6 kg/t MS pour l'épaississement ; plus élevés à l'étape de déshydratation).