Pourquoi les eaux usées de la pêche et des produits marins échappent au traitement conventionnel
Les usines de poisson, crevettes, surimi et farine de poisson font face en 2026 à une matrice d'eaux usées que le traitement primaire conventionnel n'a jamais été conçue pour gérer : 40 à 60 % de la matière première entrante sort du process sous forme de déchets solides et 1 à 6 % supplémentaire du poids brut atteint le réseau d'évacuation sous forme de charge en suspension et dissoute, dominée par les protéines, les lipides émulsionnés et les additifs phosphatés (thèse de Wageningen sur les conserveries philippines, 2025). Sur une ligne de lavage de crevettes à Sfax, en Tunisie, l'affluent parvenant au traitement affichait 93,5 NTU de turbidité et 2 800 µS/cm de conductivité, avec une DCO, un azote et un phosphore élevés issus de la dégradation des protéines et des auxiliaires phosphatés de transformation (MDPI, 2025-06). Cette combinaison — matières en suspension élevées, protéines solubles qui ne décantent pas, graisses émulsionnées plutôt que flottantes, et charge saline variant de moins de 1 000 µS/cm dans les conserveries philippines alimentées en eau douce jusqu'à la salinité de l'eau de mer ailleurs — explique pourquoi les dégrilleurs et décanteurs gravitaires sont insuffisants et pourquoi l'UF s'insère dans le train (Wageningen, 2025).
Le mode de défaillance du traitement primaire sur cet affluent est structurel, et non opérationnel. Les protéines restent en solution au pH habituel des eaux de lavage, de sorte que les bassins de décantation ne les captent pas. Les huiles libres et émulsionnées colmatent les unités de FAD conçues pour les FOG flottants quand l'affluent transporte des émulsions fines stabilisées par les protéines de poisson. Et lors du polissage aval — la digestion anaérobie étant l'option la plus attractive en raison de la forte biodégradabilité et du potentiel biogaz — les charges lipidiques élevées inhibent les méthanogènes et bloquent le réacteur (Wageningen, 2025). La thèse de Wageningen est explicite : « un dispositif d'extraction des lipides en amont du réacteur méthanogène à haut régime est recommandé. » Un train d'UF pour produits marins est donc la mise en œuvre pratique de cette recommandation : l'étape membranaire assure la capture des protéines et des lipides émulsionnés que les étapes primaire et biologique ne peuvent pas réaliser proprement, tout en protégeant l'unité d'OI ou anaérobie en aval du colmatage et de l'inhibition.
Rôle d'un système d'ultrafiltration dans un train de traitement pour produits marins
Un système d'ultrafiltration pour eaux usées de transformation du poisson est une étape membranaire de 0,01 à 0,1 µm, typiquement 5 à 50 kDa MWCO, exploitée à 0,5 à 2 bar de TMP et 1 à 3 m/s de flux tangentiel, qui retient les protéines et les lipides émulsionnés tout en laissant passer l'eau et les sels. Sur des eaux de lavage de crevettes, les membranes 10 et 50 kDa délivrent un flux final de perméat de 87 L·h⁻¹·m⁻² à 2 bar et 20 °C, en récupérant la protéine pour valorisation (MDPI, 2025-06). Le mécanisme de séparation est l'exclusion stérique à travers une peau poreuse — fondamentalement différent de la solution-diffusion de l'OI, qui extrait les sels dissous via une couche non poreuse, et de la microfiltration, qui ne retient que les particules visibles (référence technique HydropureWater, 2026).
Dans un train pour produits marins, l'UF n'est ni la première ni la dernière étape. L'enchaînement canonique est dégrillage → FAD pour huiles libres/FOG → UF → OI (réutilisation) ou anaérobie (rejet), l'UF jouant le rôle de clarification et de récupération des protéines entre la séparation solide-liquide amont et le polissage aval. La fenêtre MWCO pertinente pour les produits marins est étroite : 5 à 10 kDa pour le fractionnement fin des protéines lorsqu'un peptide ou hydrolysat défini est capté pour la vente, 10 à 30 kDa pour la récupération générale des protéines à partir du condensat de farine de poisson et de surimi, et 30 à 50 kDa pour la capture des solides en vrac lorsque la valeur de récupération se situe en aval plutôt qu'au stade produit. L'UF ne peut pas éliminer la DBO dissoute en dessous d'environ 0,5 à 1 kDa : elle n'est donc jamais une étape de rejet autonome pour les matières organiques dissoutes — cette fonction revient au BRM ou à l'OI en aval (référence technique HydropureWater, 2026). Un système d'ultrafiltration PVDF à fibres creuses packagé, positionné après une unité de flottation à air dissous ZSQ, constitue la configuration standard pour les applications poisson, crevettes et surimi en 2026.
Sélection du MWCO, du matériau membranaire et de la géométrie de module pour service produits marins
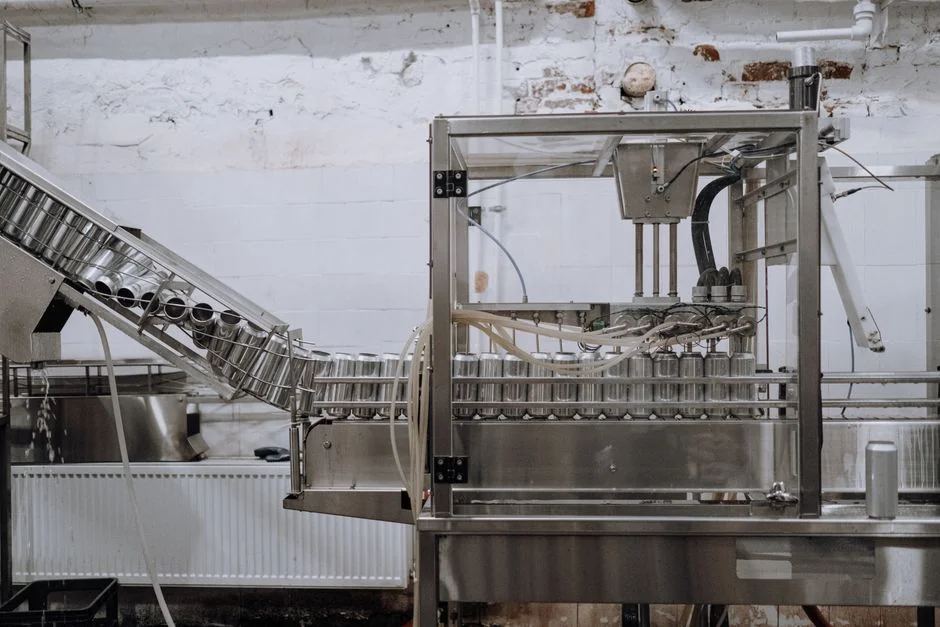
Le jeu de données de flux UF pour produits marins le plus défendable dans le domaine public provient de l'étude MDPI 2025 sur les eaux de lavage de crevettes, menée à 2 bar de TMP, 1,7 m/s de flux tangentiel et 20 °C : le flux à l'eau propre était de 118, 232 et 948 L·h⁻¹·m⁻² pour des membranes de 5, 10 et 50 kDa respectivement, et après colmatage les membranes 10 et 50 kDa ont convergé vers un flux final de perméat de 87 L·h⁻¹·m⁻² (MDPI, 2025-06). Ce 87 L·h⁻¹·m⁻² est directement comparable aux 83,1 L·h⁻¹·m⁻² rapportés pour l'UF d'eaux usées de crevettes dans la littérature antérieure citée dans le même article. La température de laboratoire de 20 °C est le point de service le plus conservateur : la plupart des sites marins opèrent entre 30 et 55 °C, et 40 °C est l'optimum technique pour les applications protéiques car il abaisse la viscosité et relève le flux sans le diviseur de vie PVDF exponentiel qui commence au-dessus de 40 °C (référence technique HydropureWater, 2026).
Le choix du matériau et de la géométrie constitue la deuxième décision. Le PVDF à fibres creuses domine l'UF en service alimentaire car le flux outside-in tolère les matières en suspension qui survivent aux dégrilleurs et à la FAD, et parce que la géométrie supporte le rétrolavage par air-scour entre les cycles CIP. Le tubulaire céramique accepte les MES et viscosités les plus élevées — utile sur le condensat de farine de poisson où les concentrations en protéines et lipides dépassent les limites des fibres polymères — moyennant une pénalité d'investissement de 2 à 3 fois. Les éléments spiralés offrent la plus forte densité d'empaquetage mais se colmatent le plus vite sur les charges riches en protéines et sont rarement le premier choix en service poisson/produits marins (référence technique HydropureWater, 2026).
Pour une usine de farine de poisson à charge lipidique et protéique très élevée, 30 à 50 kDa est l'outil de récupération en vrac et 5 à 10 kDa n'est spécifié que lorsqu'une fraction protéique définie est fractionnée pour la vente. Le tableau de sélection ci-dessous condense ces règles en valeurs qu'un ingénieur peut intégrer à un cahier des charges. Les éléments de remplacement sont approvisionnés comme éléments membranaires UF de rechange qualifiés auprès d'au moins deux fournisseurs.
| Application | MWCO (kDa) | Membrane / module | TMP (bar) | Flux tangentiel (m/s) | Température (°C) | Flux cible (LMH) |
|---|---|---|---|---|---|---|
| Eaux de lavage de crevettes (SWW) | 10 ou 50 | PVDF fibres creuses | 2,0 | 1,7 | 20–40 | 80–90 |
| Condensat / eau de presse de surimi | 10–30 | PVDF fibres creuses | 1,0–2,0 | 1,5–2,5 | 30–45 | 50–80 |
| Eau de lavage et de cuisson de conserverie | 30–50 | PVDF fibres creuses | 0,5–1,5 | 1,0–2,0 | 30–40 | 40–70 |
| Condensat de farine de poisson (MES élevées) | 30–50 | Tubulaire céramique (ou PVDF) | 1,0–2,0 | 1,5–2,5 | 40–55 | 40–60 |
| Fractionnement protéique pour la vente | 5–10 | PVDF ou céramique | 1,0–2,0 | 1,5–2,0 | 30–40 | 30–50 |
Prétraitement : dégrilleurs, FAD et contrôle des lipides
Le prétraitement n'est pas optionnel en UF pour produits marins : il fait la différence entre une campagne membranaire qui se compte en années et une campagne qui se compte en semaines. Les travaux MDPI 2025 ont montré qu'une simple préfiltration sous vide élimine à elle seule 93 % de la turbidité des SWW avec seulement 12 % de baisse de la teneur en protéines brutes, ce qui constitue le premier argument technique en faveur d'un tamisage fin comme première ligne de défense (MDPI, 2025-06). Le second est la conclusion sur l'inhibition lipidique de Wageningen : aux charges lipidiques typiques des eaux usées de conserveries de poisson, les méthanogènes sont inhibés et bloquent leur propre hydrolyse, de sorte qu'une étape d'extraction des lipides est nécessaire en amont de tout polissage anaérobie aval (Wageningen, 2025). La même logique s'applique à l'UF : les gouttelettes de graisse émulsionnées sont un mode de colmatage primaire du PVDF, et les biofilms alimentés par l'amidon amplifient la perte de flux.
La FAD est l'unité standard d'extraction des lipides dans un train pour produits marins. Un dégrilleur rotatif à barreaux tel que le dégrilleur mécanique à barreaux GX retire d'abord les solides grossiers ; l'unité de FAD cible ensuite les huiles libres et les FOG flottants pour atteindre les objectifs d'alimentation UF, typiquement moins de 50 mg/L de FOG et moins de 100 mg/L de MES. La gamme ZSQ FAD couvre 4 à 300 m³/h, ce qui correspond à l'enveloppe hydraulique des conserveries et lignes crevettes de taille moyenne. Le contrôle du pH se place en amont de la membrane plutôt que sur la membrane — pH 4,5 pour la stabilisation des protéines sur condensat de farine de poisson et pH 6,2 à 6,6 sur lignes de surimi amidonnées — et est délivré par un skid de dosage chimique commandé par API dimensionné pour le débit d'alimentation et la capacité tampon. Sans FAD ni dégrillage, les intervalles CIP de l'UF passent de quarts de travail à quelques heures et la durée de vie membranaire chute de 3 à 5 ans à 1 à 2 ans (référence technique HydropureWater, 2026). Un cadre décisionnel de flow-sheet est exposé dans le guide de décision FAD contre décanteur pour les usines agroalimentaires.
Fenêtre opératoire : flux, TMP, température et flux tangentiel sur effluent marin
Le point de référence UF-DF défendable pour le service produits marins est l'étude MDPI 2025 : TMP 2 bar, flux tangentiel 1,7 m/s, 20 °C, conduisant à 87 L·h⁻¹·m⁻² sur membranes 10 et 50 kDa après colmatage (MDPI, 2025-06). La plage plus étendue pour service alimentaire issue de la référence HydropureWater 2026 est TMP 0,5 à 2 bar, flux tangentiel 1 à 3 m/s et flux 20 à 80 LMH, avec 40 °C comme optimum technique pour les flux riches en protéines. Une récupération supérieure à 80 à 85 % est rarement économique, car la baisse de flux devient exponentielle lorsque la concentration tangentielle approche le point de gel protéique : chercher les 5 derniers pour cent de récupération double typiquement la surface membranaire pour un point de rendement (référence technique HydropureWater, 2026).
La température est la variable opératoire qui lie la durée de vie membranaire à l'économie du procédé. La fenêtre de service alimentaire s'étend de 30 à 55 °C pour abaisser la viscosité et relever le flux, mais chaque tranche de 10 °C au-dessus de 40 °C réduit de moitié environ la durée de vie attendue de la membrane PVDF, de sorte que la valeur de 40 °C dans les jeux de données publiés de récupération de protéines est un indice de conception, pas seulement une condition expérimentale. Le flux tangentiel est le second levier : augmenter la vitesse de 1,0 à 2,5 m/s relève typiquement le flux en régime établi de 30 à 50 % sur charges protéiques, au prix d'une énergie spécifique plus élevée. La conductivité et la charge saline sont une donnée d'entrée de conception facile à négliger : les sites utilisant de l'eau de mer portent la conductivité d'alimentation à 30 000 à 50 000 µS/cm contre moins de 1 000 µS/cm dans les conserveries philippines alimentées en eau douce (Wageningen, 2025), et cette variation peut influencer le choix du MWCO car la force ionique comprime la double couche électrique autour des protéines et modifie la rétention effective.
| Paramètre | Référence laboratoire (MDPI 2025, SWW) | Enveloppe service alimentaire (HydropureWater 2026) | Optimum technique pour protéines marines |
|---|---|---|---|
| TMP (bar) | 2,0 | 0,5–2,0 | 1,0–1,5 |
| Flux tangentiel (m/s) | 1,7 | 1,0–3,0 | 1,5–2,5 |
| Température (°C) | 20 | 30–55 | 40 |
| Flux (LMH) | 87 (10/50 kDa colmatées) | 20–80 | 40–80 |
| Récupération (%) | — | jusqu'à 90 | 75–85 (limitée par le point de gel) |
Colmatage et CIP en service poisson, crevettes et surimi
Le colmatage est à la fois le sujet de recherche le plus traité en UF et le premier poste de coût opératoire sur un site marin : 27 % de l'ensemble des publications UF du corpus ScienceDirect 2009-2018 étaient consacrées au colmatage, devant la modélisation (17 %) et les applications eaux usées (12 %) réunies (Al Aani et al., 2020, cité dans la référence technique HydropureWater, 2026). Sur un effluent marin, les modes de colmatage sont bien définis et appellent des réponses chimiques différentes : formation de gâteau par les concentrats protéiques, blocage de pores par les gouttelettes de graisse émulsionnées, adsorption des pigments et tensioactifs sur les surfaces PVDF, et colmatage biologique par les biofilms nourris aux protéines résiduelles et à l'amidon. Les travaux SDS-PAGE de MDPI 2025 ont confirmé que les protéines captées par les membranes 10 et 50 kDa sur SWW proviennent de restes exosquelettiques, de tissu musculaire et de sécrétions enzymatiques — un mélange qui colmate à la fois par gâteau et par adsorption plutôt que par un mécanisme unique (MDPI, 2025-06).
Un CIP marin défendable se déroule en trois étapes. Lavage alcalin à pH 11-12, typiquement NaOH à 50-60 °C, hydrolyse les protéines et saponifie les graisses résiduelles : c'est lui qui effectue l'essentiel du travail de récupération en service farine de poisson et surimi. Lavage acide à pH 2, typiquement citrique ou nitrique, élimine le tartre minéral et casse les complexes protéine-minéral en régions d'eau dure. Les détergents enzymatiques (protéases, lipases) traitent le biofilm résiduel qui survit à l'étape alcaline, en particulier sur les lignes surimi où l'amidon est présent (référence technique HydropureWater, 2026). Le rétrolavage par air-scour à 0,5 à 1,0 Nm³/m²·h entre les cycles CIP maintient la récupération de flux au-dessus de 90 % sur PVDF à fibres creuses et constitue l'assurance la moins coûteuse sur une UF pour produits marins. La chimie est administrée par un skid de dosage chimique commandé par API couplé à la séquence CIP.
Position de l'UF : UF contre MF, BRM et OI pour effluent marin
L'UF est une étape dans un train multi-barrières et se spécifie au mieux par rapport aux trois technologies avec lesquelles on la confond le plus souvent. La microfiltration tamise les particules visibles et ne retient pas l'huile émulsionnée ni les protéines solubles. Le BRM ajoute une oxydation biologique à une membrane de type UF et constitue l'outil adapté lorsque la conformité de rejet sur matières organiques dissoutes est l'objectif. L'OI extrait les sels dissous à travers une peau non poreuse et est l'outil adapté à la réutilisation d'eau ou au zéro rejet liquide, mais elle ne tolère pas les MES ni l'huile émulsionnée que l'UF est précisément conçue pour éliminer (référence technique HydropureWater, 2026). La règle de décision S3, appliquée aux produits marins, donne : récupération protéines/huiles = UF → OI ; conformité de rejet sur matières organiques dissoutes = BRM ; extraction des FOG libres = FAD ; réutilisation/ZLD = UF → OI.
Une condition limite mérite l'attention pour les cahiers des charges 2026 : l'UF standard ne rejette pas les PFAS à chaîne courte tels que PFOA et PFOS, qui se situent sous 0,5 kDa. L'UF reste néanmoins indispensable dans un train PFAS car elle élimine les huiles émulsionnées, protéines et tensioactifs qui colmateraient sinon la membrane d'OI ou de NF haute pression qui assure la rétention effective des PFAS — aussi, pour les exigences PFAS 2026, spécifiez UF → OI ou UF → NF → OI plutôt que UF seule (référence technique HydropureWater, 2026). Une comparaison complète BRM contre boues activées conventionnelles est traitée dans la référence technique.
| Technologie | Service produits marins | Qualité d'effluent typique | Énergie (kWh/m³) | Position dans le train |
|---|---|---|---|---|
| FAD | Huile libre, FOG flottants, MES partielles | <50 mg/L FOG, <100 mg/L MES | 0,1–0,3 | Pré-UF (obligatoire) |
| UF (PVDF fibres creuses) | Macromolécules, colloïdes, huile émulsionnée, bactéries | Qualité réutilisation sur MES/FOG ; rétentat riche en protéines | 1–3 | Mi-train |
| BRM | Polissage matières organiques dissoutes + MES | <30 mg/L DBO, <30 mg/L MES | 2–4 | Rejet (pas de récupération) |
| OI | Sels dissous, organiques bas poids moléculaire, réutilisation | TDS <500 mg/L, conductivité compatible réutilisation | 4–6 | Bout de train (réutilisation/ZLD) |
CAPEX, OPEX et retour sur récupération protéique pour un train UF marin
Le CAPEX UF typique d'une usine alimentaire se répartit entre 35 à 45 % pour les membranes et modules, 20 à 25 % pour les skids et tuyauteries, 10 à 15 % pour les automatismes et l'instrumentation, et 15 à 20 % pour l'installation et la mise en service (données terrain HydropureWater, 2026). L'énergie est la ligne d'OPEX la plus défendable : l'UF consomme 1 à 3 kWh/m³ de perméat contre 4 à 6 kWh/m³ pour l'OI aval, de sorte que la pertinence de placer l'UF avant l'OI est aussi énergétique que membranaire-protection. Les produits chimiques de CIP croissent avec le taux de colmatage, ce qui rend le prétraitement (FAD + dégrillage) jamais optionnel : sur les sites sous-prétraités, les intervalles CIP s'effondrent de jours à heures. Le remplacement membranaire suit un cycle de 3 à 5 ans pour un PVDF correctement entretenu (référence technique HydropureWater, 2026). Les éléments et cassettes de rechange sont stockés par rapport aux principaux éléments membranaires UF de rechange qualifiés auprès d'au moins deux fournisseurs, et une filtre-presse à plateaux en aval déshydrate le concentrat protéique jusqu'à un gâteau manipulable, destiné à la vente ou à un séchage ultérieur.
L'argument de retour le plus clair pour une UF pour produits marins est la récupération des protéines. Le rendement de récupération protéique de 87,8 % à 30 kDa et 40 °C rapporté dans la référence HydropureWater 2026 pour des eaux d'usine d'amidon se transpose directement à un analogue marin à 10-30 kDa et dans la même fenêtre de 40 °C. Une usine de poisson, crevettes ou surimi de taille moyenne perdant 60 à 80 % de son flux porteur de protéines au réseau d'évacuation peut généralement amortir le CAPEX UF en 12 à 30 mois grâce à la valeur des solides récupérés, la plage plus large reflétant les prix locaux de la farine de poisson et des hydrolysats (données terrain HydropureWater, 2026). Le bilan matière Wageningen S4 — 40 à 60 % de déchets solides et 1 à 6 % au réseau — est le chiffre amont qui justifie le dimensionnement. Un risque d'approvisionnement à signaler en 2026 : Koch et Dow contrôlaient historiquement plus de 51 % du volume unitaire de membranes UF, de sorte que qualifier un second fournisseur et stocker des pièces critiques de rechange constitue l'assurance la moins coûteuse contre une re-spécification forcée en cours de campagne (Al Aani et al., 2020, cité dans la référence technique HydropureWater, 2026).
Foire aux questions
Quel MWCO et quel flux spécifier pour une UF sur eaux de lavage de crevettes ?
Spécifiez du PVDF à fibres creuses 10 ou 50 kDa à 2 bar de TMP, 1,7 m/s de flux tangentiel et 20 à 40 °C ; les deux MWCO convergent vers un flux final de perméat de 87 L·h⁻¹·m⁻² après colmatage sur eaux de lavage de crevettes, comparable aux 83,1 L·h⁻¹·m⁻² rapportés dans les travaux antérieurs sur eaux usées de crevettes (MDPI, 2025-06).
Pourquoi la FAD est-elle obligatoire avant l'UF sur une ligne poisson ou crevettes ?
Les charges lipidiques élevées inhibent les méthanogènes dans tout réacteur anaérobie aval et bloquent leur propre hydrolyse, de sorte qu'une étape d'extraction des lipides est requise en amont à la fois de l'UF et du polissage anaérobie ; la FAD vise moins de 50 mg/L de FOG et moins de 100 mg/L de MES à l'alimentation de l'UF (Wageningen, 2025 ; référence technique HydropureWater, 2026).
Quel retour réaliste attendre d'une UF pour produits marins via la récupération des protéines ?
À 10-30 kDa et 40 °C, l'UF récupère jusqu'à 87,8 % des protéines autrement perdues au réseau d'évacuation, et les usines de poisson, crevettes et surimi de taille moyenne amortissent typiquement le CAPEX UF en 12 à 30 mois grâce à la valeur de la protéine récupérée, la plage plus large reflétant les prix locaux de la farine de poisson et des hydrolysats (données terrain HydropureWater, 2026).
Quelle élimination de DCO attendre de l'UF seule sur effluent marin ?
L'UF cible les macromolécules, colloïdes, huile émulsionnée et bactéries, et non la DBO dissoute ; l'élimination publiée de 50 à 65 % de DCO avec une UF en acétate de cellulose sur eaux usées de transformation de produits marins fixe le plafond réaliste UF seule, le BRM ou l'OI étant requis en aval pour les matières organiques dissoutes et l'extraction des sels (MDPI, 2025-06).
Comment traiter la dichotomie eau douce contre eau de mer dans la conception d'une UF pour produits marins ?
Les conserveries alimentées en eau douce (à partir d'eaux souterraines, par ex. usines philippines) présentent une conductivité d'alimentation inférieure à 1 000 µS/cm, tandis que les sites en eau de mer atteignent 30 000 à 50 000 µS/cm ; cette variation de salinité modifie la force ionique, comprime la double couche protéique et peut influencer le MWCO effectif, de sorte que la conductivité d'alimentation est une donnée d'entrée de conception requise au même titre que le bilan matière 40-60 % déchets solides et 1-6 % au réseau (Wageningen, 2025).