Pourquoi les eaux usées pétrolières à Chattanooga posent un problème spécifique
Une non-conformité sur l'huile visible lors d'un échantillonnage composite trimestriel à la POTW est souvent le premier signal qu'un directeur d'usine reçoit : la séparation eau-huile est un problème de phases, pas seulement de débit. Le secteur pétrolier du Tennessee, classé sous le code NAICS 32411, se concentre le long du corridor I-75/I-24 et dans le comté de Hamilton. Raffineries, terminaux et ateliers de formulation de lubrifiants rejettent tous dans le réseau POTW de la ville de Chattanooga, principalement vers la station d'épuration Moccasin Bend et le bassin South Chickamauga. La règle TDEC 0400-40-14-.04 et l'ordonnance locale de prétraitement imposent des limites en huiles et graisses généralement fixées à 100 mg/L en valeur maximale journalière au point de prélèvement, avec des limites plus strictes pour les industries catégorielles du groupe SIC 2911 (pétrole raffiné).
Les eaux usées pétrolières contiennent trois phases d'huile qui réagissent différemment aux forces de séparation : huile libre, avec des gouttelettes de plus de 100 µm qui remontent facilement par gravité ; huile émulsifiée, dans la gamme 20–100 µm, qui résiste à la décantation selon la loi de Stokes car les tensioactifs et le cisaillement maintiennent la stabilité des gouttelettes ; huile dissoute ou soluble, en dessous de 20 µm, qu'aucun séparateur mécanique ne peut éliminer sans oxydation avancée ni polissage biologique. Les vidanges de bacs de stockage en raffinerie et les eaux de lavage des ateliers de lubrification apportent aussi une DBO/DCO élevée, des sulfures et des à-coups de sédiments en suspension après les épisodes pluvieux. Le même guide de conformité en prétraitement rédigé pour les usines chimiques de la côte du Golfe s'applique sur le principe, mais le référentiel de coût foncier du Tennessee et le permis de rejet de Moccasin Bend modifient la pondération économique du choix technologique.
Comment la DAF et les décanteurs séparent réellement huile et solides
Une unité de flottation à air dissous (DAF) sature un courant dérivé sous pression (typiquement 60–80 psig) avec de l'air, puis le relâche à travers des buses spécialisées à une pression proche de l'atmosphère dans la cellule de flottation. La détente fait nucléer des microbulles de 10–100 µm qui se fixent aux gouttelettes d'huile et aux solides flottables, les remontant à la surface en 15–30 minutes. Un écumeur retire alors la couche de flottants. L'eau clarifiée sort par des goulottes inférieures, tandis que les boues flottées descendent vers une goulotte de récupération des écumes pour déshydratation en aval. Dans un train de conditionnement chimique en amont de la cellule, des coagulants comme le polychlorure d'aluminium (typiquement 50–150 mg/L) déstabilisent l'émulsion, et un floculant polyacrylamide anionique (1–5 mg/L) ponte les gouttelettes déstabilisées en agrégats plus gros que les microbulles peuvent soulever efficacement.
Un décanteur ralentit l'affluent via un ouvrage d'entrée et un puits d'alimentation dissipant l'énergie, puis laisse la gravité sédimenter les particules les plus lourdes sur un temps de séjour hydraulique de 1,5–2,5 heures. Les unités circulaires utilisent des bras racleurs rotatifs lents, à des vitesses périphériques d'environ 10 ft/min, pour pousser les boues décantées vers un puits central. Les unités rectangulaires s'appuient sur des collecteurs à chaînes et palettes. L'eau clarifiée sort par des déversoirs périphériques, et un écumeur de surface retire séparément les écumes flottantes.
Le choix du mécanisme est décisif en service pétrolier, car l'huile est flottante et non lourde : la décantation gravitaire ne capte que les plus grosses gouttelettes d'huile libre et les solides entraînés. Les gouttelettes émulsifiées de la gamme 20–100 µm passent par-dessus le déversoir du décanteur presque intégralement, alors que ce sont précisément ces gouttelettes qu'une DAF correctement conditionnée cible. Pour les usines de Chattanooga, un décanteur seul est rarement un séparateur primaire défendable sur des effluents contenant de l'huile émulsifiée, comme les eaux de lavage de lubrification avec entraînement de fluides de coupe. C'est dans la chimie de conditionnement de la DAF que se joue la vraie ingénierie, et un système automatique de dosage de réactifs bien intégré fait la différence entre 90 % et 60 % d'abattement d'huile sur le même matériel.
DAF ou décanteur pour le pétrole : comparaison frontale
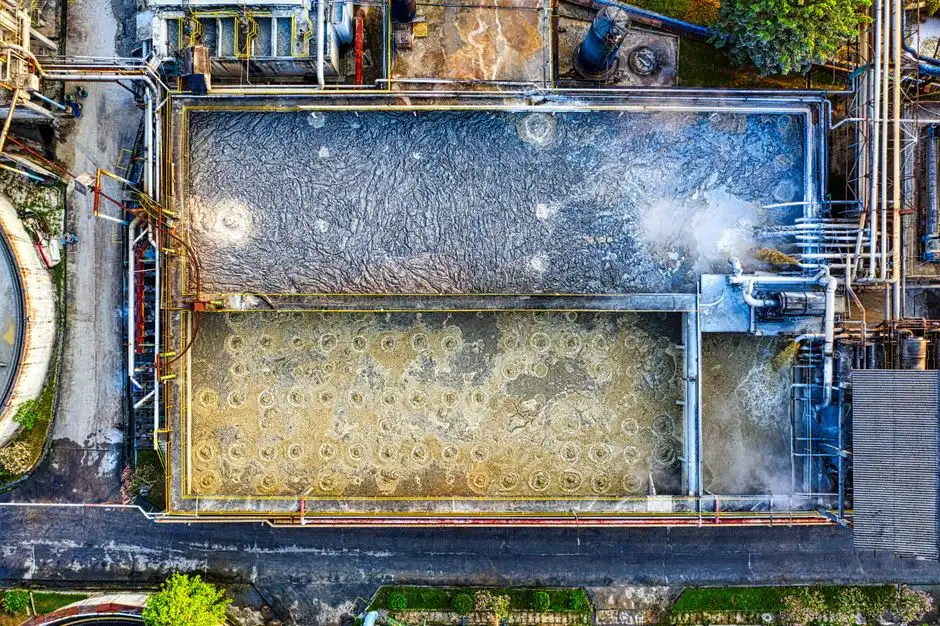
L'écart de 95 % contre 70 % d'abattement d'huile documenté en service pétrolier (d'après le guide Ecologix 2026) est le facteur principal de cette comparaison, qui renseigne les données du tableau ci-dessous. Les chiffres de coûts sont des ordres de grandeur tirés des courbes de coût EPA 821-R-98-016 indexées sur 2026 comme bases de planification.
| Paramètre | Flottation à air dissous (DAF) | Décanteur gravitaire |
|---|---|---|
| Polluant cible | Huile libre, huile émulsifiée, FOG, matières solides légères | Matières solides lourdes décantables, huile libre uniquement (grosses gouttelettes) |
| Abattement typique huiles et graisses (pétrole) | 90–95 % | 60–75 % |
| Abattement typique MES | 70–90 % avec conditionnement chimique | 50–70 % |
| Temps de séjour hydraulique | 15–30 minutes | 1,5–2,5 heures |
| Emprise au sol (par m³/h traité) | Compacte, cellule verticale | Importante, bassin peu profond |
| CAPEX (skid, 2026, débit équivalent) | Bas à milieu de la fourchette à six chiffres USD installé | ~30–50 % inférieur à la DAF |
| Complexité O&M | Compresseur d'air, ballon de saturation, écumeur, système polymère | Entraînement du racleur, pompe à boues, maintenance des déversoirs |
| Demande en réactifs | Coagulant + floculant généralement requis | Minimale sauf ajout de CEPT |
| Sensibilité aux à-coups de débit | Modérée ; bassin tampon fortement recommandé | Élevée ; risque de lit de boues ascendant sous charge variable |
| Performance sur sédiments lourds | Faible sans dégrillage en amont ; les sables endommagent la pompe de recyclage | Bonne ; tolère des sédiments élevés sans entraînement |
Les forces de la DAF se concentrent sur le rendement d'abattement des huiles, le temps de séjour et l'emprise au sol, tandis que celles du décanteur portent sur le CAPEX, la simplicité et la tolérance aux matières solides lourdes décantables. Pour une usine de Chattanooga confrontée à la fois à de l'huile libre et à des à-coups épisodiques de sédiments issus des eaux pluviales du parc de stockage, la DAF constitue l'étage primaire optimal, complétée par un décanteur lamellaire en polissage. Le décanteur lamellaire HydropureWater pour le polissage des sédiments utilise des plaques inclinées qui raccourcissent la distance effective de décantation, multipliant la capacité du décanteur dans une emprise bien plus réduite qu'un bassin conventionnel.
Adapter la technologie à la nature de l'affluent de votre usine de Chattanooga
La nature de l'affluent guide la sélection. La matrice ci-dessous propose une règle de décision pour les responsables achats, basée sur des données composites sur 24 heures.
| Nature de l'effluent pétrolier | Phase d'huile dominante | O&G typique à l'affluent | Primaire recommandé | Polissage optionnel |
|---|---|---|---|---|
| Saumure de dessaleur de raffinerie, vidange de bac de stockage | Huile libre + sulfures | 200–2 000 mg/L | DAF avec conditionnement chimique | Décanteur lamellaire pour les à-coups de sédiments |
| Eaux de lavage de lubrification, entraînement de fluide de coupe | Huile émulsifiée (20–100 µm) | 500–5 000 mg/L | DAF quasi obligatoire | Généralement non requis |
| Eaux de ruissellement de terminal pipeline / poste de chargement camions avec eaux pluviales | Huile libre + à-coups de sédiments | 100–1 000 mg/L (variable) | DAF avec dégrillage en amont | Décanteur lamellaire en aval |
| Condensat de re-raffinage d'huiles usagées | MES élevées + O&G variable | 300–2 000 mg/L | Décanteur lamellaire en primaire | DAF en polissage pour l'émulsion résiduelle |
Dès lors que l'huile émulsifiée représente une fraction significative de la charge, la DAF est nécessaire comme étage primaire. Le traitement par décanteur seul d'un effluent contenant de l'huile émulsifiée produira une irisation, dépassera la limite de 100 mg/L en max journalier au point de prélèvement de la POTW et déclenchera un échéancier de mise en conformité TDEC. Les cas où un décanteur est privilégié impliquent généralement une charge élevée en solides décantables ; même alors, une géométrie à plaques inclinées de type lamellaire délivre la même séparation sur une fraction de l'emprise au sol du bassin.
CAPEX, emprise au sol et réalité des coûts 2026 pour les usines de Chattanooga
Le document EPA 821-R-98-016 reste le principal référentiel public de coût pour les systèmes DAF et de décantation, mais les chiffres doivent être réactualisés en dollars 2026 à l'aide des indices de coûts de construction ENR. Pour une note d'achat 2026 à Chattanooga, traitez les courbes EPA comme un plancher et ajoutez 50–80 % pour tenir compte de l'inflation, de la construction en inox pour le service pétrolier et des facteurs d'installation propres au Tennessee.
Le CAPEX 2026, ordre de grandeur, pour une DAF skid dans la plage 4–300 m³/h se situe dans la fourchette basse à moyenne à six chiffres USD installé, tandis qu'un décanteur à débit équivalent revient environ 30–50 % moins cher. L'écart se referme lorsqu'on ajoute les bassins tampon, les systèmes polymères et les skids de dosage de réactifs nécessaires à la DAF pour atteindre 95 % d'abattement d'huile. L'O&M de la DAF est dominée par la puissance du compresseur, la consommation de polymère et la maintenance périodique de l'écumeur et du racleur, tandis que celle du décanteur porte sur le pompage des boues, la déshydratation et la gestion des solides.
Le coût foncier influence la comparaison, mais la région Sud ayant des coûts fonciers suburbains non bâtis inférieurs au Nord-Est ou à l'Ouest, l'avantage d'emprise de la DAF pèse moins à Chattanooga. Cela rend une configuration hybride DAF + lamellaire économiquement viable ici, alors qu'elle ne le serait pas sur un site à emprise contrainte. Le calcul de cycle de vie sur 20 ans favorise les configurations DAF en primaire pour le service pétrolier lorsque le foncier n'est pas la contrainte dominante. Pour une analyse de coût parallèle, l'article DAF ou décanteur pour les eaux usées chimiques offre un contraste en environnement à fort coût foncier.
Conformité, surveillance et option hybride DAF + lamellaire
La norme de traitement secondaire 40 CFR 133.102 plafonne les MES de l'effluent à 30 mg/L en moyenne sur 30 jours et à 45 mg/L en moyenne sur 7 jours, avec un abattement d'au moins 85 % requis pour toutes les usines pétrolières de Chattanooga. Une DAF correctement conditionnée atteint ces cibles pour les huiles et FOG légers, mais peut nécessiter un polissage par décanteur lamellaire pour les solides décantables lors des à-coups d'eaux pluviales du parc de stockage. Cette configuration hybride garantit la stabilité de l'effluent combiné face à la variabilité des charges de raffinerie.
La filière boues est aussi critique que le séparateur. Les boues flottées de la DAF et les boues décantées du décanteur lamellaire doivent converger vers une même étape de déshydratation, par exemple une filtre-presse à plateaux, pour produire un gâteau à 15–25 % de siccité requis pour élimination. Le conditionnement chimique en ligne de la DAF est idéalement piloté par un système automatique de dosage de réactifs intégré, asservi à des consignes proportionnelles au débit. Avant de vous engager sur une installation définitive, menez un essai pilote de 30 jours sur site avec une DAF mobile sur remorque pour obtenir des données réelles d'abattement et de consommation de réactifs.
Questions fréquentes
Quelle est la limite de rejet en huiles et graisses pour une usine pétrolière raccordée à la POTW de Chattanooga ?
La règle TDEC 0400-40-14-.04 et le programme de prétraitement de la POTW de Chattanooga imposent une limite en huiles et graisses de 100 mg/L en valeur maximale journalière au point de prélèvement, avec des limites catégorielles potentiellement plus strictes pour les installations SIC 2911. La norme de traitement secondaire 40 CFR 133.102 plafonne également les MES de l'effluent à 30 mg/L en moyenne sur 30 jours avec au moins 85 % d'abattement requis.
Pourquoi une DAF élimine-t-elle mieux l'huile qu'un décanteur en service pétrolier ?
La DAF génère des microbulles de 10–100 µm qui se fixent à des gouttelettes d'huile d'environ 20 µm et les font flotter en 15–30 minutes, tandis que les décanteurs gravitaires s'appuient sur la loi de Stokes sur 1,5–2,5 heures. L'huile émulsifiée de la gamme 20–100 µm passe alors par-dessus le déversoir de l'effluent, expliquant l'écart documenté de 95 % contre 70 % d'abattement.
Comment une usine de Chattanooga doit-elle piloter une DAF avant de s'engager sur une installation définitive ?
Louer une DAF mobile sur remorque pour un essai de 30 jours sur site