Qu'est-ce que les eaux usées d'amidonnerie et pourquoi s'agit-il d'un effluent industriel spécifique
Les eaux usées d'amidonnerie sont les eaux de procédé combinées rejetées par les lignes d'extraction qui transforment le maïs, le manioc (tapioca), le blé, la patate douce ou la pomme de terre en amidon natif ou modifié. Chaque étape humide contribue à la charge : lavage, trempage, broyage, tamisage des fibres, séparation du gluten, raffinage et déshydratation s'effectuent tous sur la même boucle d'eau, de sorte que l'effluent combiné transporte des sucres dissous, des granules d'amidon en suspension, des fibres fines, des protéines résiduelles et des produits chimiques de procédé. Cai (2019, IOP Conf. Ser. 358(2):022054) classe ce flux comme un effluent industriel « à haute concentration et non toxique », ce qui constitue la justification technique pour l'orienter vers une filière biologique plutôt que vers une voie d'oxydation chimique. Zhou (2010) ajoute que l'effluent présente une turbidité élevée et une odeur forte une fois passé par les stades anaérobies, raison pour laquelle l'affinage et la désodorisation se situent en fin de schéma, et non au début.
Deux indicateurs définissent l'enveloppe de conception. Premier : l'intensité hydrique : 5–20 m³ d'eau de procédé sont consommés par tonne d'amidon produite, de sorte qu'une ligne de manioc de 100 t/j génère 500–2 000 m³/j d'effluent. Second : le rejet est saisonnier et cyclique — la plupart des amidonneries fonctionnent par campagnes de 60–120 jours liées à la récolte, et un seul changement d'équipe peut faire varier la DCO d'entrée d'un facteur trois en une heure. C'est pourquoi tout schéma 2026 fiable commence par une égalisation avant tout réacteur biologique, et pourquoi un système DAF de prétraitement des eaux usées d'amidonnerie est spécifié en amont du stade anaérobie afin d'éliminer l'amidon en suspension avant qu'il ne charge la biomasse.
Caractéristiques des eaux usées d'amidonnerie : paramètres d'entrée types selon la source
Le tableau ci-dessous consolide les valeurs de conception 2026 tirées de Cai (2019), Zhou (2010), du jeu de données UASB amidon de manioc de l'AIT (2000), et des données de terrain Zhongsheng issues de projets maïs, manioc et blé en 2024–2025. Utilisez les valeurs P95 (95e percentile) pour le dimensionnement des équipements et les P50 pour la modélisation de l'OPEX.
| Source | pH | DCO (mg/L) | DBO₅ (mg/L) | DBO/DCO | MES (mg/L) | NT (mg/L) | PT (mg/L) | Temp. (°C) |
|---|---|---|---|---|---|---|---|---|
| Amidon de maïs | 4,0–6,5 | 5 000–15 000 | 2 500–6 000 | 0,40–0,50 | 1 500–3 500 | 80–250 | 20–60 | 25–40 |
| Manioc / tapioca | 3,5–5,5 | 8 000–25 000 | 4 000–10 000 | 0,45–0,55 | 2 000–5 000 | 120–400 | 30–80 | 30–45 |
| Amidon de blé | 4,0–6,0 | 6 000–18 000 | 3 000–7 000 | 0,42–0,50 | 2 000–4 000 | 150–450 | 25–70 | 20–35 |
| Patate douce | 3,8–6,0 | 5 000–12 000 | 2 500–5 500 | 0,45–0,55 | 1 500–3 000 | 90–280 | 20–55 | 25–38 |
Trois faits orientent le choix du réacteur. Premier : des rapports DBO₅/DCO de 0,40–0,55 confirment que le flux est fortement biodégradable, raison pour laquelle anaérobie + aérobie est la filière par défaut et l'oxydation avancée est réservée à l'affinage des composés réfractaires. Deuxième : le manioc/tapioca est le flux le plus concentré en raison d'un pH acide de fermentation (3,5–5,5) et de la fraction de sucres solubles la plus élevée, ce qui lui permet — et lui est bénéfique — de supporter des réacteurs IC et EGSB à haute charge fonctionnant à une COV de 12–20 kg DCO/m³·j. Troisième : les valeurs ci-dessus supposent que la récupération amont des protéines (gluten) et le recyclage des eaux de lavage fonctionnent normalement ; une fois ces étapes contournées, les MES peuvent monter à 6 000–8 000 mg/L et la DCO à plus de 30 000 mg/L, de sorte que le bassin d'égalisation doit être dimensionné pour le cas dégradé, et non pour la moyenne.
Comment traiter les eaux usées d'amidonnerie : le schéma procédés 2026
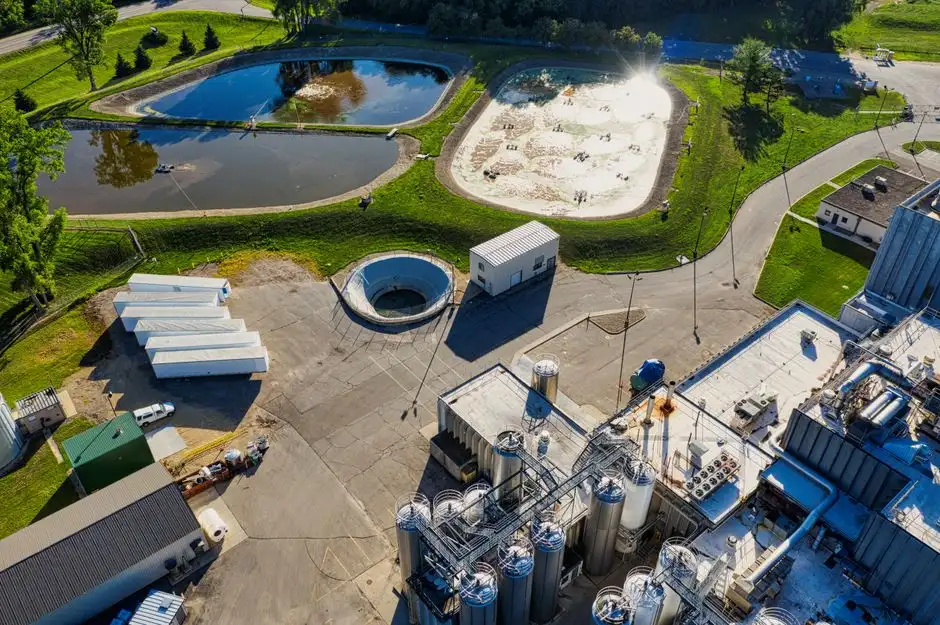
La filière de traitement standard 2026 se déroule en huit étapes. Chaque étape a une fonction de conception précise, et en sauter une se traduit presque toujours par une pénalité d'OPEX deux ou trois étapes plus loin.
- Dégrillage et dessablage. Un dégrilleur à barreaux rotatif pour l'entrée d'amidonnerie d'ouverture 5–10 mm plus un dessableur protègent les pompes aval et empêchent les granules d'amidon de se déposer dans les canalisations et les chenaux. La vitesse d'écoulement dans le dessableur est maintenue à 0,25–0,40 m/s pour déposer le sable tout en maintenant les matières organiques en suspension.
- Égalisation. Un bassin tampon de TRH 8–24 h amortit les variations de pH (3,5–6,5 brut, corrigé à 6,5–7,5 avant le stade biologique) et absorbe les pics de DCO issus du traitement par lots de campagne. Un mélange mécanique de 4–6 W/m³ est typique ; l'aération est évitée pour prévenir l'acidification.
- Clarification primaire / DAF. Un clarificateur lamellaire ou une unité DAF élimine l'amidon en suspension, les protéines et les fibres fines. Un DAF bien conçu retire 60–85 % des MES et 30–45 % de la DCO en amont, ce qui divise approximativement par deux la charge du réacteur anaérobie et réduit son CAPEX de 20–30 %.
- Traitement biologique anaérobie. UASB, IC ou EGSB à une COV de 8–15 kg DCO/m³·j, TRH 24–72 h, vitesse ascensionnelle 0,7–1,5 m/h. Le rendement en biogaz est de 0,30–0,45 m³ de CH₄ par kg de DCO éliminée ; l'étude AIT (2000) et Cai (2019) confirment toutes deux l'applicabilité de l'UASB à l'amidon de manioc à l'échelle industrielle.
- Traitement biologique aérobie. A2/O, SBR ou MBR. La variante MBR avec membranes PVDF immergées de 0,1 µm élève les MLSS à 8 000–12 000 mg/L, élimine le clarificateur secondaire et divise approximativement par deux l'emprise du bassin aérobie. Consultez le guide conception de réacteur UASB pour eaux usées agroalimentaires à DCO élevée pour la logique de dimensionnement amont.
- Affinage. Un second DAF ou clarificateur lamellaire plus un décanteur à haut rendement pour les MES et le phosphore résiduels. Un dosage de coagulant et de floculant par automate PLC de PAC 20–60 mg/L plus PAM 1–3 mg/L est typique lorsque la réutilisation pour irrigation ou tours de refroidissement est visée.
- Désinfection. Dioxyde de chlore (ClO₂) à 1–2 mg/L avec un temps de contact de 30 min (CT ≥ 1,5 mg·min/L) ou UV à 40 mJ/cm². Un générateur de dioxyde de chlore est le choix standard pour les boucles de réutilisation fermées en raison de son résiduel de 30 jours et de son bénéfice de maîtrise du biofilm.
- Traitement des boues. Un filtre-presse à plateaux pour la déshydratation des boues combinées déshydrate les boues primaires + biologiques jusqu'à 22–28 % de MS ; le flux de biogaz de l'étape 4 compense la demande thermique de l'eau de lavage du filtre-presse et de la chaudière de l'usine.
Un affinage MBR pour un effluent d'amidonnerie de qualité réutilisation constitue la voie de modernisation typique lorsqu'une usine passe de la conformité de rejet à une boucle de réutilisation d'eau ; le créneau MBR est ce qui fait la différence entre atteindre 125 mg/L de DCO et viser de manière fiable 50 mg/L.
Choix du réacteur anaérobie : UASB vs IC vs EGSB pour l'effluent d'amidonnerie
Le choix du réacteur est dicté par le débit, l'emprise, la température d'entrée et la fraction d'amidon soluble — et non par des arguments marketing. Le tableau ci-dessous est établi à partir de Cai (2019), du jeu de données manioc de l'AIT (2000) et des données de mise en service Zhongsheng de 2022–2025.
| Réacteur | COV (kg DCO/m³·j) | TRH (h) | Ascensionnel (m/h) | Emprise | Abattement DCO | Indice CAPEX | Source d'amidon la plus adaptée |
|---|---|---|---|---|---|---|---|
| UASB | 8–12 | 24–72 | 0,7 | Grande | 75–85 % | 1,0× | Maïs / blé, 500–3 000 m³/j, terrain disponible |
| IC (circulation interne) | 12–20 | 8–16 | 1,5 | Petite | 80–90 % | 1,4× | Manioc / tapioca, 1 000–5 000 m³/j, sites contraints |
| EGSB | 15–25 | 6–12 | 4–6 | Compacte | 80–88 % | 1,5× | Influent froid (<25 °C) ou flux à amidon fortement solubilisé |
Règle de décision pour 2026 : choisissez l'UASB en dessous d'environ 1 000 m³/j et au-dessus d'environ 3 000 m³/j lorsque le terrain est disponible et que le flux est à base de maïs ou de blé ; choisissez l'IC pour 1 000–5 000 m³/j avec une emprise contrainte, cas typique du manioc/tapioca en Asie du Sud-Est et dans le sud de la Chine ; choisissez l'EGSB lorsque la température d'entrée est instable ou que l'amidon est fortement solubilisé. Zhou (2010) note que l'effluent anaérobie peut transporter une turbidité et une odeur résiduelles ; c'est la raison pour laquelle un DAF d'affinage se place immédiatement en aval du réacteur anaérobie, quel que soit le procédé à haute charge retenu — voir la référence conception DAF pour flux boulangerie et amidonnerie pour les valeurs de charge hydraulique.
Aérobie, affinage MBR et cibles d'effluent de qualité réutilisation
L'effluent anaérobie transporte encore 1 000–3 000 mg/L de DCO, 200–600 mg/L de DBO₅ et une couleur significative. Le bloc aérobie termine le travail. Un A2/O conventionnel à MLSS 3 000–5 000 mg/L et TRH 12–24 h élimine 70–85 % de la DCO restante et délivre de manière fiable <150 mg/L de DCO et <30 mg/L de NH₃-N. La modernisation MBR (PVDF immergé 0,1 µm à MLSS 8 000–12 000 mg/L) élimine le clarificateur secondaire, réduit l'emprise aérobie d'environ 60 % et atteint <50 mg/L de DCO, <10 mg/L de MES, une turbidité <1 NTU et NH₃-N <5 mg/L — paramètres qui comblent l'écart vers une réelle réutilisation de l'eau. La référence de module MBR concernée indique un flux membranaire de 15–25 L/m²·h dans ces conditions de MLSS.
Les cibles de réutilisation pour 2026 sont précises : appoint chaudière ≤5 mg/L de DCO (après affinage par osmose inverse), appoint tours de refroidissement ≤30 mg/L de DCO, irrigation ≤100 mg/L de DCO selon les lignes directrices OMS 2006 sur la réutilisation, et conformité de rejet UE 91/271/CEE à ≤125 mg/L de DCO / ≤25 mg/L de DBO₅. La désinfection est la dernière barrière : le dioxyde de chlore à 1–2 mg/L assure une destruction microbienne de 99,9 % et un résiduel de 30 jours qui protège les canalisations de réutilisation en boucle fermée ; l'UV à 40 mJ/cm² est l'alternative sans réactif chimique. Pour toute amidonnerie 2026 visant la réutilisation de l'eau, la filière d'affinage standard est MBR + DAF + ClO₂.
Coûts, conformité et ROI 2026 d'une station de traitement des eaux usées d'amidonnerie
Traduisez le dossier technique en langage d'achat avec le tableau ci-dessous. Les valeurs correspondent au CAPEX équipements seuls 2026 et à l'OPEX sur 12 mois issus des données de projets Zhongsheng, sites Chine + Asie du Sud-Est.
| Poste | Usine 1 000 m³/j | Usine 5 000 m³/j | Remarques |
|---|---|---|---|
| CAPEX (USD, équipements seuls) | 1,2–3,5 M$ | 4,5–12 M$ | Périmètre DF-4408 DAF + UASB/IC + A2/O + MBR + ClO₂ |
| OPEX (USD par m³ traité) | 0,18–0,42 $ | 0,15–0,32 $ | OPEX unitaire plus bas à plus grande échelle |
| Part électricité de l'OPEX | 35–45 % | 35–45 % | Les soufflantes aérobies dominent |
| Part réactifs (PAC/PAM) | 10–15 % | 10–15 % | Le dosage par automate PLC réduit le surdosage |
| Part traitement des boues | 15–20 % | 15–20 % | OPEX transport + filtre-presse |
| Compensation énergétique cogénération biogaz | 30–50 % | 30–50 % | Réduit l'OPEX net de 15–25 % |
| Délai de retour sur investissement | 2,5–4,0 ans | 2,5–4,0 ans | Eau potable + évitement des redevances de rejet + cogénération |
Références de conformité pour 2026 : la Chine GB 8978-1996 tableau 4 fixe DCO ≤ 100 mg/L, DBO₅ ≤ 30 mg/L, MES ≤ 70 mg/L pour le rejet secondaire de classe I ; la directive européenne sur les eaux urbaines résiduaires 91/271/CEE fixe DCO ≤ 125 mg/L et DBO₅ ≤ 25 mg/L pour les rejets des usines agroalimentaires ; le CPCB indien applique des limites spécifiques à l'industrie de l'amidon au titre des normes de rejet d'effluents. Le compromis le plus clair à défendre auprès des achats : sauter le stade anaérobie réduit le CAPEX d'environ 25 % mais augmente l'OPEX d'environ 60 %, triple la production de boues humides et abandonne le flux de recettes de cogénération — le retour sur investissement passe d'environ 3 ans à environ 7 ans et la réutilisation n'est plus ni techniquement ni économiquement viable.
Questions fréquemment posées
Quelle est la DCO typique des eaux usées d'amidonnerie ? Les eaux usées d'amidonnerie brutes présentent 5 000–25 000 mg/L de DCO selon la source — le manioc/tapioca est le plus concentré à 8 000–25 000 mg/L, tandis que l'amidon de maïs se situe typiquement à 5 000–15 000 mg/L (Cai 2019 ; données de terrain Zhongsheng, 2024–2025).
Les eaux usées d'amidonnerie sont-elles biodégradables ? Oui. Des rapports DBO₅/DCO de 0,40–0,55 pour les quatre sources d'amidon le placent clairement dans la bande fortement biodégradable, raison pour laquelle anaérobie + aérobie est la filière standard 2026 plutôt que l'oxydation avancée.
Quel réacteur anaérobie convient le mieux aux eaux usées d'amidon de manioc ? Les réacteurs IC (circulation interne) à une COV de 12–20 kg DCO/m³·j et un TRH de 8–16 h sont le choix standard pour les usines de manioc/tapioca de 1 000–5 000 m³/j à emprise contrainte ; l'EGSB est préféré lorsque l'influent est inférieur à 25 °C.
Quelle qualité d'effluent faut-il pour réutiliser les eaux usées d'amidonnerie ? La réutilisation en tour de refroidissement exige ≤30 mg/L de DCO, l'irrigation ≤100 mg/L de DCO (selon l'OMS 2006), et l'appoint chaudière ≤5 mg/L de DCO après affinage par osmose inverse. MBR + DAF + ClO₂ atteignent ces cibles de manière fiable en 2026.
Quel est le CAPEX 2026 d'une station de 1 000 m³/j d'eaux usées d'amidonnerie ? Le CAPEX équipements seuls pour un périmètre complet DAF + UASB/IC + A2/O + MBR + ClO₂ est de 1,2–3,5 M$, avec un OPEX de 0,18–0,42 $ par m³ et un retour sur investissement de 2,5–4,0 ans une fois la cogénération biogaz et la réutilisation d'eau prises en compte (données de terrain Zhongsheng, 2026).