Qu'est-ce qu'un réacteur UASB et pourquoi convient-il aux eaux usées à DCO élevée
Un réacteur UASB (upflow anaerobic sludge blanket, ou lit de boues anaérobie à flux ascendant) est un système anaérobie à haute charge en cuve unique dans lequel les eaux usées circulent de bas en haut à travers un lit dense de boues granulaires auto-immobilisées, un séparateur triphasique interne captant le biogaz et renvoyant les solides — aucun support de garnissage n'est requis. La technologie a été développée à la fin des années 1970 et commercialisée d'abord sur les effluents de raffinage sucrier, de brasserie, de distillerie et de pâtes et papiers (source académique de premier rang, article de 2012 sur le traitement UASB du rouissage du lin).
Le UASB est la configuration anaérobie la plus largement déployée pour les flux industriels à DCO élevée dans la plage 2 000–20 000 mg/L, atteignant couramment un abattement de DCO > 75 % à des charges organiques volumiques (OLR) supérieures à 20 kg DCO/m³·j et des temps de séjour hydraulique (HRT) inférieurs à 24 heures. Le mécanisme de granulation — agrégats microbiens denses et multi-espèces qui décantent sous flux ascendant — supprime le besoin de support de garnissage, ce qui réduit le CAPEX et élimine le risque de colmatage qui affecte les filtres anaérobies. Selon la revue technologique UASB 2023–2024, des réacteurs UASB municipaux décentralisés précédés d'une fosse septique ont démontré un abattement de 88 % de DCO et 83 % de MES à l'échelle réelle, confirmant la robustesse du réacteur sur les applications industrielles et municipales à forte charge.
Criblage de l'influent : quand le UASB est et n'est pas le bon choix
Le UASB fonctionne dans une enveloppe d'influent étroite, et la plupart des défaillances remontent à des eaux usées qui en sortent. Utilisez la liste de contrôle ci-dessous comme grille go/no-go avant de figer une base de conception.
| Paramètre | Plage acceptable (UASB adapté) | Échec / action requise |
|---|---|---|
| DCO de l'influent | 2 000–20 000 mg/L | < 1 500 mg/L : l'économie du biogaz s'effondre ; > 25 000 mg/L : risque accru de toxicité et de moussage |
| Température | 30–38 °C (mésophile) | < 20 °C : la cinétique chute d'environ 50 % — envisagez un EGSB ou un IC, ou ajoutez un chauffage |
| MES | < 2 000 mg/L | > 3 000 mg/L : un dégrilleur rotatif pour la protection de l'influent UASB suivi d'un prétraitement par DAF (flottation à air dissous) est requis |
| pH / alcalinité | pH 6,5–7,5 ; alcalinité/DCO > 0,3 | Hors de cette plage, ajoutez une égalisation avec dosage de NaHCO₃ ou de NaOH |
| Inhibiteurs | NH₃-N < 2 500 mg/L ; SO₄²⁻ < 3 000 mg/L ; métaux lourds faibles | Des valeurs plus élevées exigent une gestion de la toxicité ; l'exploitation UASB de lixiviats de décharge (cas de maîtrise du H₂S, 2010) est un exemple documenté de recul de ces limites par stripping des sulfures |
En dessous de 1 500 mg/L de DCO, le réacteur fonctionne encore mais les recettes biogaz s'effondrent et le dossier OPEX ne tient plus face aux alternatives aérobies. Au-dessus de 25 000 mg/L, la toxicité de l'ammoniac libre et des AGCL (acides gras à longue chaîne) augmente fortement, et la plupart des concepteurs ajoutent un bassin d'égalisation de pré-acidification ou basculent vers un IC. La ligne MES est le piège le plus fréquent sur les flux de brasserie et d'amidonnerie — les fines, l'entraînement de drêches et les matières laitières dépassent couramment 4 000 mg/L et lessiveront un lit de granules en quelques semaines sans dégrillage ni prétraitement par flottation.
Paramètres de conception 2026 des réacteurs UASB à DCO élevée
Le tableau ci-dessous consolide les paramètres de conception validés pour 2026 d'un UASB industriel bien granulé. Ce sont les chiffres qu'un ingénieur process doit porter directement dans un document de base de conception.
| Paramètre | UASB standard | UASB haute charge | Remarques |
|---|---|---|---|
| Vitesse ascensionnelle | 0,5–0,9 m/h | 1,0–1,5 m/h | Les variantes haute charge exigent un rapport H/D plus élevé et une géométrie de séparateur triphasique plus soignée |
| HRT | 12–24 h | 6–12 h | Référence : OLR > 20 kg DCO/m³·j à HRT < 24 h (revue UASB 2023–2024) |
| OLR | 10–20 kg DCO/m³·j | 20–25 kg DCO/m³·j | Une OLR soutenue > 25 kg DCO/m³·j bascule vers le domaine IC |
| Rapport H/D du réacteur | 3:1 | 4:1 à 5:1 | Des colonnes plus hautes améliorent la rétention granulaire et la séparation gaz-solides |
| Angle du capot du séparateur triphasique | 45–55° | 50–55° | Des angles plus raides réduisent l'entraînement de gaz dans la zone de décantation |
| Largeur d'ouverture du séparateur | 1,5–2,5 m | 2,0–2,5 m | Des ouvertures plus larges abaissent la vitesse ascensionnelle à l'interface gaz-solides |
| Taux de recirculation de l'effluent | 1:1 | 2:1 à 3:1 | Utilisé lorsque la DCO de l'influent > 15 000 mg/L pour maîtriser la vitesse ascensionnelle et diluer les pics |
| VSS/ISS des granules | > 0,6 | > 0,7 | Un ratio plus bas indique une accumulation minérale et une perte d'activité |
| Diamètre moyen des granules | 1–3 mm | 2–3 mm | Mesuré par fractionnement sur tamis lors de la mise en service |
| Vitesse de décantation des granules | 30–60 m/h | 50–80 m/h | Des granules sains décantent à > 30 m/h ; le lessivage commence en dessous de 20 m/h |
| Charge thermique (35 °C) | 5–10 W/m³ | 5–10 W/m³ | La réutilisation du biogaz couvre généralement 30–60 % de cette charge thermique |
Le séparateur triphasique est le composant interne le plus sujet aux défaillances. Un angle de déflecteur inférieur à 45° laisse les bulles de biogaz entraîner des boues floculées vers le déversoir d'effluent ; une ouverture trop étroite par rapport à la vitesse ascensionnelle de conception provoque la montée du lit et le lessivage. Le taux de recirculation est le levier de régulation le moins coûteux — pour tout influent au-dessus de 15 000 mg/L de DCO, prévoyez d'emblée une recirculation 2:1 à 3:1, même si la première année d'exploitation se fait à 1:1.
UASB vs EGSB vs IC : choisir le bon réacteur anaérobie
Le UASB, l'EGSB (Expanded Granular Sludge Bed, lit de boues granulaires expansé) et l'IC (Internal Circulation, circulation interne) sont les trois technologies anaérobies à haute charge qu'un ingénieur industriel sera amené à comparer. Elles diffèrent par la tolérance hydraulique, le plafond de charge et l'intensité de CAPEX. Le tableau ci-dessous est le face-à-face dont un ingénieur a besoin pour défendre un choix.
| Critère | UASB | EGSB | IC |
|---|---|---|---|
| OLR max. (kg DCO/m³·j) | 20–25 | 25–30 | 35–45 |
| HRT min. (h) | 6–12 | 2–6 | 2–4 |
| Vitesse ascensionnelle (m/h) | 0,5–1,5 | 3–6 | Entraîné par gas-lift interne |
| Tolérance MES (mg/L) | < 2 000 | < 1 000 | < 1 500 |
| Hauteur du réacteur | 5–8 m | 12–16 m | 16–25 m |
| Multiplicateur de CAPEX (vs UASB) | 1,0× | 1,1–1,3× | 1,4–1,8× |
| Débit le mieux adapté (m³/j) | 20–500 | 100–1 000 | > 500 |
| Industries les mieux adaptées | Brasserie, laitier, amidonnerie (petite-moyenne) | Brasserie, distillerie, chimie (T variable) | Vinasse de canne, amidon de pomme de terre, pâtes et papiers (grande, mésophile stable) |
La règle de décision est simple. En dessous de 200 m³/j et une DCO inférieure à 15 000 mg/L, choisissez le UASB — c'est le CAPEX le plus bas et le lit de granules pardonne les à-coups de charge quotidiens qu'une petite brasserie livre réellement. Entre 200 et 1 000 m³/j avec une température d'influent fluctuante (flux d'eaux de rinçage froides) ou une DCO partiellement soluble, choisissez l'EGSB — sa vitesse ascensionnelle de 3–6 m/h via recirculation d'effluent expanse le lit et tolère un fonctionnement à plus basse température qu'un UASB plat ne peut pas. Au-dessus de 1 000 m³/j avec une DCO supérieure à 15 000 mg/L et des conditions mésophiles fiables (typiques de la vinasse de canne, des grandes amidonneries ou des évaporateurs de papeterie), choisissez l'IC — le réacteur haut et le gas-lift interne délivrent une charge de 35–45 kg DCO/m³·j qu'aucun UASB ne peut égaler, et le surcoût de CAPEX se rentabilise en emprise au sol et en rendement biogaz (secteurs industriels validés selon la revue UASB 2023–2024).
Post-traitement et gestion des boues en aval d'un UASB
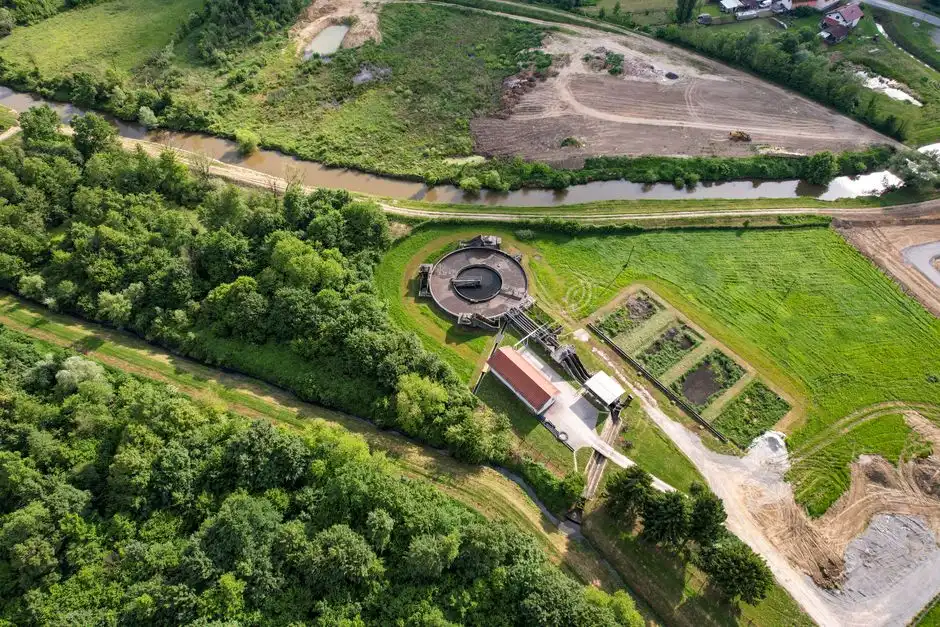
L'effluent UASB retient typiquement 500–3 000 mg/L de DCO, 200–800 mg/L de DBO, ainsi que des MES, des graisses et huiles (FOG) et de la couleur élevées — le rejet direct vers un cours d'eau est rarement conforme sous une limite de DCO de 250 mg/L ou de DBO de 30 mg/L. La filière d'affinage standard en aval d'un UASB industriel est un système DAF (flottation à air dissous) pour l'élimination des MES et des graisses après UASB, suivi d'un système MBR (bioréacteur à membrane) pour l'affinage de l'effluent UASB (ou d'un étage de boues activées conventionnel pour les sites sensibles au coût), puis d'une désinfection pour toute voie de réutilisation ou de rejet de surface.
La production de boues en excès du UASB est faible par rapport aux systèmes aérobies — typiquement 0,05–0,15 kg MES par kg de DCO éliminée — mais elle exige tout de même une déshydratation. Un filtre-presse à plateaux pour les boues en excès du UASB livre un gâteau à 18–25 % de siccité, transportable vers une décharge ou apte à une digestion complémentaire. Sur les filières brasserie, distillerie et amidonnerie, le DAF et le filtre-presse sont non négociables ; le sous-dimensionnement de l'étage d'affinage est la cause la plus fréquente de non-conformité sur des projets UASB par ailleurs bien conçus.
CAPEX, OPEX et retour sur investissement 2026 des systèmes UASB industriels
Les données économiques 2026 ci-dessous s'appuient sur des unités UASB préfabriquées livrées sur sites industriels dans la plage 50–500 m³/j et des unités béton construites sur site au-delà de 1 000 m³/j. Des contingences budgétaires de 8–12 % sont appropriées pour 2026, car les prix de l'inox et de l'acier carbone se sont stabilisés après la volatilité 2023–2024.
| Poste de coût | Fourchette 2026 (USD) | Facteurs |
|---|---|---|
| CAPEX UASB préfabriqué | 180–420 $ par m³/j de capacité (50–500 m³/j) | Matériau (SS304 vs SS316), finition du séparateur triphasique, périmètre de l'armoire de commande |
| CAPEX béton construit sur site | 90–160 $ par m³/j de capacité (> 1 000 m³/j) | Le génie civil domine ; le périmètre du système gaz explique l'écart |
| OPEX (tout compris) | 0,08–0,22 $ par m³ traité | Source d'alcalinité, traces Fe/Ni/Co, chauffage, main-d'œuvre minimale |
| Rendement biogaz | 0,35–0,45 m³ par kg de DCO éliminée | 60–65 % de méthane ; adapté à une chaudière, une cogénération (CHP) ou une épuration biométhane |
| Recettes biogaz (brasserie 200 m³/j, DCO 4 500 mg/L) | 1 400–1 800 m³/j de biogaz ≈ 400–700 $/j de GN substitué | Hypothèse : 0,25–0,40 $/m³ équivalent GN |
| Retour sur investissement simple | 2,5–4,5 ans | Versus aérobie intégral à 0,4–0,6 kWh/m³ d'énergie d'aération |
Pour un UASB de brasserie de 200 m³/j traitant 4 500 mg/L de DCO à 85 % d'abattement, la charge journalière de DCO est d'environ 770 kg, le rendement biogaz est de 270–350 m³ CH₄/j, et le déplacement thermique en chaufferie vaut 400–700 $/j selon le prix local du gaz naturel. Face à un CAPEX préfabriqué de 36 000–84 000 $ (200 m³/j × 180–420 $), le retour sur investissement par rapport à l'alternative aérobie équivalente se situe à 2,5–4,5 ans une fois le biogaz monétisé. Le référentiel 2026 des coûts de traitement des eaux usées organiques à forte charge recoupe une fourchette d'OPEX de 0,12–0,55 $/m³ sur les technologies anaérobies, le UASB se situant en bas de fourchette grâce à son faible rendement en biomasse et à son équipement mécanique minimal.
Questions fréquentes
Quelle plage de DCO un réacteur UASB est-il conçu pour traiter ?
La fenêtre d'exploitation éprouvée est une DCO d'influent de 2 000–20 000 mg/L. En dessous de 1 500 mg/L, l'économie du biogaz s'effondre ; au-dessus de 25 000 mg/L, le risque de toxicité et de moussage augmente et un EGSB, un IC ou une étape de préconcentration devient plus adapté.
Quels HRT et OLR faut-il retenir pour un UASB haute charge ?
Un HRT de 6–24 heures avec une OLR de 10–25 kg DCO/m³·j pour un UASB industriel bien granulé, selon la revue technologique UASB 2023–2024. Les unités standard se situent du côté conservateur (12–24 h, 10–20 kg DCO/m³·j) ; les variantes haute charge poussent à 6–12 h et 20–25 kg DCO/m³·j.
Quelles industries ont validé le UASB à l'échelle réelle ?
Brasseries, distilleries, vinasse de canne, pâtes et papiers, industrie laitière, amidonnerie et lixiviats de décharge — tous documentés à l'échelle réelle via l'étude UASB de rouissage du lin de 2012, le cas de maîtrise du H₂S sur lixiviats de 2010, et la revue UASB 2023–2024. Un guide 2026 du procédé de traitement des eaux usées de boissons et le référentiel OPEX 2026 des stations d'eaux usées de brasserie couvrent le volet boissons plus en détail.
L'effluent UASB nécessite-t-il un post-traitement ?
Oui. Le UASB seul ne respectera pas les limites de rejet typiques DCO < 250 mg/L ou DBO < 30 mg/L. Une filière d'affinage — DAF (flottation à air dissous) ou clarificateur lamellaire, suivi d'un MBR (bioréacteur à membrane) ou de boues activées, puis d'une désinfection — est standard sur chaque installation UASB industrielle.
Comment le biogaz d'un UASB est-il généralement valorisé ?
Le rendement typique est de 0,35–0,45 m³ par kg de DCO éliminée, à 60–65 % de méthane. Aux faibles débits, le gaz est torché ou brûlé en chaudière ; au-dessus d'environ 1 000 m³ de biogaz/j, une unité de cogénération (CHP) ou un skid d'épuration biométhane devient économique, surtout lorsqu'une brasserie ou une amidonnerie dispose d'un hôte thermique à proximité.