Pourquoi les eaux usées d'aciérie figurent parmi les flux de DCO et de DBO les plus difficiles de l'industrie
L'effluent de cokerie d'une aciérie intégrée présente couramment 1 500-5 000 mg/L de DCO, 200-800 mg/L de phénol, 5-50 mg/L de cyanures totaux, 100-600 mg/L d'ammoniac et une couleur visible dépassant 1 000 unités Pt-Co — un cocktail rarement égalé dans les autres industries de process. La DBO₅ se situe dans la plage 500-2 000 mg/L, mais les rapports DBO₅/DCO inférieurs à 0,3 indiquent que 60-70 % de la charge est réfractaire et résistante aux boues activées conventionnelles (selon la caractérisation standard des aciéries intégrées). Les effluents de laminoir et de laminage à froid ajoutent encore 500-3 000 mg/L d'huiles émulsionnées qui empoisonnent la biomasse et colmatent les membranes en quelques heures si elles ne sont pas extraites en amont. Les eaux de lavage des gaz de haut fourneau et les lixiviats d'agglomération apportent des matières en suspension au-dessus de 500 mg/L, ainsi que Zn, Pb et Cr à 2-20 mg/L chacun, qui exigent une élimination dédiée des métaux. Le résultat est un défi sur plusieurs fronts : organiques bruts élevés, fraction réfractaire dominée par les phénols et les cyanures, ammoniac à nitrifier, et métaux lourds que tout ingénieur formé au municipal a tendance à sous-estimer. Les conceptions municipales génériques échouent parce que le profil de toxicité et l'amplitude thermique (l'effluent de cokerie quitte le distillateur à 40-80°C) se situent hors de l'enveloppe de fonctionnement des boues activées standard et de la plupart des filières MBR (bioréacteur à membrane).
Les cinq flux d'eaux usées d'aciérie et leur logique de traitement
La ségrégation est la première décision d'ingénierie ; tout mélanger en amont est l'erreur la plus fréquente sur les projets de rétrofit. Les cinq flux que presque toutes les aciéries intégrées ou mini-aciéries doivent traiter séparément sont résumés ci-dessous, chacun avec ses contaminants dominants et l'opération unitaire qui le traite.
| Flux | Source | Paramètres clés | Opération unitaire en tête de filière | Cible avant mélange |
|---|---|---|---|---|
| 1. Eaux usées de cokerie | Condensats de carbonisation du charbon | DCO 1 500-5 000 mg/L ; phénol 200-800 mg/L ; NH₃-N 100-600 mg/L ; CN⁻ 5-50 mg/L ; 40-80°C | Strippage d'ammoniac + extraction par solvant pour récupération du phénol | Phénol <50 mg/L ; NH₃-N <200 mg/L ; T <40°C |
| 2. Eaux de lavage des gaz HF/CE | Dépoussiérage humide des gaz de haut fourneau et de convertisseur | MES 500-2 000 mg/L ; CN⁻ 1-10 mg/L ; Zn/Pb 2-20 mg/L ; pH 7-9 | Sédimentation + chloration alcaline ou Fenton pour destruction des cyanures | CN⁻ <0,5 mg/L ; MES <50 mg/L |
| 3. Émulsion de laminoir | Lubrifiants et fluides hydrauliques du laminage à chaud/à froid | Huiles/graisses 500-5 000 mg/L ; DCO 2 000-10 000 mg/L ; pH 7-10 | Bac de rupture + déstabilisation chimique + DAF (flottation à air dissous) | Huiles <10 mg/L ; récupération d'huiles >95 % |
| 4. Eaux usées de décapage | Décapage acide continu des bandes d'acier | Acide libre 1-5 % en H₂SO₄/HCl ; Fe 1 000-8 000 mg/L ; Cr 5-50 mg/L | Neutralisation + sédimentation + échange d'ions ou OI ; jamais de mélange | Fe <5 mg/L ; Cr <0,5 mg/L ; pH 6-9 |
| 5. Eaux usées de process combinées | Mélange homogénéisé des flux 1-3 après ségrégation | DCO 800-2 000 mg/L ; NH₃-N 50-150 mg/L ; huiles <20 mg/L | Homogénéisation (TRH 6-12 h) + filière biologique | Alimente UASB + A/O + MBR |
Le dimensionnement du flux 3 se situe typiquement dans la plage 4-300 m³/h couverte par 13 modèles DAF standard, le DAF pour le prétraitement des émulsions de laminoir étant dimensionné à 4-10 m³/h par mètre cube de volume de bassin. Le flux 4 doit rester isolé — sa charge en acide et en Cr(VI) fera s'effondrer une filière biologique en moins d'un TRH s'il est mélangé.
La filière 2026 : du prétraitement à l'effluent poli
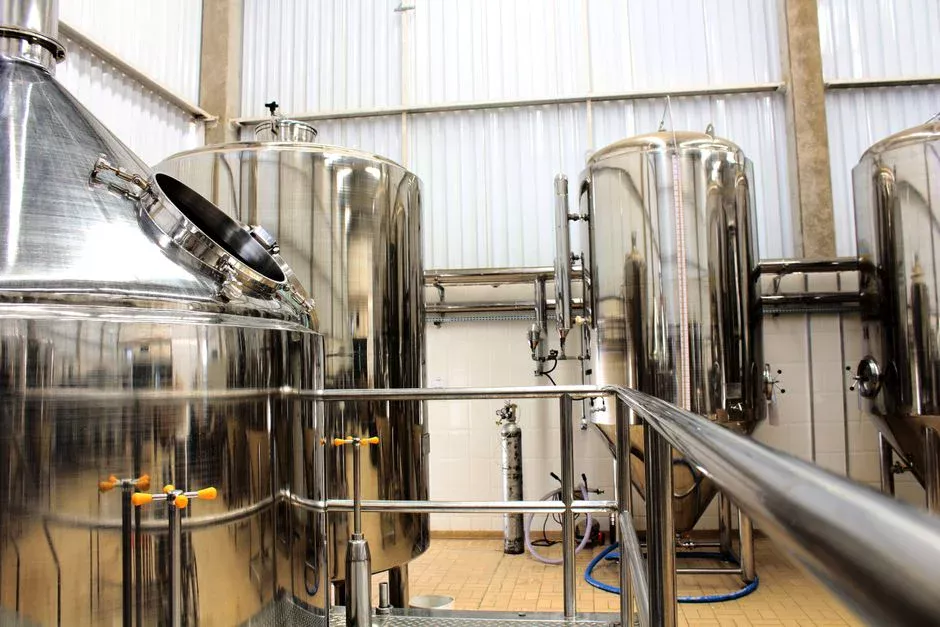
Une filière 2026 défendable pour une aciérie intégrée combine un front-end physico-chimique robuste, une biologie anaérobie-aérobie et un polissage membranaire, complétés par une oxydation avancée pour la fraction réfractaire résiduelle. Chaque étape a une cible d'élimination mesurable afin qu'un responsable achats puisse justifier chaque ligne budgétaire.
Étape 1 — Ouvrages de tête. Un dégrilleur rotatif pour les ouvrages de tête d'aciérie à ouverture 3-10 mm élimine les débris grossiers et protège les pompes aval ; prévoyez <5 % de charge volumique de débris provenant de la trempe des scories et des purges d'agglomération.
Étape 2 — Homogénéisation. L'atténuation du débit et de la charge dans un bassin de rétention de 6-12 h lisse les variations diurnes typiques des opérations de coulée et de laminage par lots ; un facteur de pointe de 1,5-2,5 fois le débit moyen est courant.
Étape 3 — Physico-chimie. La coagulation au PAC (50-200 mg/L) plus PAM anionique (0,5-2 mg/L) suivie d'un DAF apporte une réduction de DCO de 30-50 % et ramène les huiles/graisses sous 10 mg/L — le niveau auquel les membranes MBR aval peuvent tenir un intervalle de nettoyage de 30 jours plutôt que de 5 jours. Le dosage chimique automatique pour coagulation et Fenton est standard à cette étape.
Étape 4 — UASB anaérobie. Un fonctionnement mésophile à 35-37°C avec une charge organique volumique de 5-15 kg DCO/m³·j atteint 60-80 % d'élimination de DCO sur la fraction soluble lorsque le rapport DBO₅/DCO dépasse 0,4. Le rendement en biogaz se situe à 0,30-0,40 m³ CH₄ par kg de DCO éliminée, soit 0,05-0,12 $ par kWh thermique dans la plupart des juridictions.
Étape 5 — A/O ou A²/O aérobie. Une configuration Ludzack-Ettinger modifiée ou Bardenpho gère nitrification et dénitrification simultanément. Cibles : matières en suspension de liqueur mixte 3 000-5 000 mg/L, TRH 12-24 h, OD 1,5-2,5 mg/L en zone aérobie et <0,5 mg/L en zone anoxie. Le MBR pour le polissage des eaux usées d'aciérie remplace le clarificateur secondaire en aval.
Étape 6 — Polissage MBR. Des membranes PVDF à nappe plane ou fibres creuses de 0,1-0,4 µm produisent un effluent avec MES <5 mg/L et DCO 50-150 mg/L, adapté à l'appoint des tours de refroidissement.
Étape 7 — Oxydation avancée (si nécessaire). Le Fenton à un rapport molaire H₂O₂/Fe²⁺ de 3-5 avec Fe 200-500 mg/L traite les phénols et la couleur résiduels ; l'ozone à 2-5 mg O₃ par mg de DCO résiduelle ou le charbon actif comme adsorbant de polissage sont des alternatives lorsque les boues de Fenton sont inacceptables (selon Chopra & Sharma 2012, l'électrocoagulation avec électrodes sacrificielles complète la coagulation chimique pour les colloïdes récalcitrants).
Conception biologique : pourquoi UASB + A/O + MBR est le standard 2026
L'UASB est préféré aux lagunes anaérobies conventionnelles en aciérie pour trois raisons : des charges organiques de 5-15 kg DCO/m³·j réduisent l'emprise au sol de 80-90 %, le réacteur fermé capte le biogaz pour combustion dans le réseau de gaz de cokerie, et la configuration à flux ascendant tolère les 100-200 mg/L de phénols résiduels qui extrairaient les acides gras volatils d'un CSTR. Consultez les paramètres de conception UASB pour les eaux usées d'aciérie à DCO élevée pour les calculs de COV, TRH et rapport hauteur/diamètre.
L'A/O ou A²/O est le bon bloc aérobie car l'ammoniac des eaux de cokerie dépasse régulièrement 600 mg/L, tandis que les limites de rejet selon la norme chinoise GB 13456 (≤5 mg/L) et l'Inde CPCB (≤5 mg/L NH₃-N) ne laissent aucune marge à une nitrification raccourcie. Le MBR (bioréacteur à membrane) replace le clarificateur secondaire, élimine le lessivage de biomasse à TSR élevé et stabilise l'effluent à 50-150 mg/L de DCO même lorsque phénol et ammoniac varient ensemble. Les modules MBR PVDF à nappe plane série DF constituent une référence courante à 0,1 µm. Un fonctionnement à TSR 30-60 jours retient les nitrifiants à croissance lente et tolère les pics toxiques de cyanure ou de phénol une fois la biomasse acclimatée sur 4-6 semaines. La couleur résiduelle et la DCO réfractaire après MBR se traitent au mieux par polissage au charbon actif pour DCO et couleur résiduelles.
Limites de rejet 2026 et référentiels de conformité par région
Les enveloppes de conception sont fixées par la réglementation applicable la plus stricte ; le tableau ci-dessous est donc la référence qu'un ingénieur process devrait afficher au mur avant tout bilan matière. Les chiffres sont des limites de rejet journalières pour un rejet direct en eaux de surface, sauf indication contraire.
| Région / norme | DCO (mg/L) | DBO₅ (mg/L) | NH₃-N (mg/L) | Phénol (mg/L) | Cyanure (mg/L) | Huiles et graisses (mg/L) | MES (mg/L) |
|---|---|---|---|---|---|---|---|
| US EPA 40 CFR Part 420 (sous-catégories cokerie et sidérurgie) | 120-220 | 30-50 | 2,0-9,0 | 0,1-0,5 | 0,5-1,0 | 5-15 | 10-30 |
| UE IED 2010/75/UE + révision BREF 2022 (BAT-AEL, cokerie + aciérie intégrées) | 30-50 | 10-20 | 10-25 (N total) | 0,1-0,5 | 0,1-0,4 | 3-10 | 10-25 |
| Chine GB 13456-2012 (nouveau projet 2025) | ≤50 | ≤10 | ≤5 | ≤0,3 | ≤0,2 | ≤1 | ≤10 |
| Inde CPCB Schedule-VI (mise à jour 2024, applicable 2026) | ≤250 (eaux de surface intérieures) | ≤30 | ≤5 | ≤1,0 | ≤0,2 | ≤10 | ≤100 |
| Arabie saoudite/EAU, enveloppe alignée PME (typique) | ≤150 | ≤30 | ≤10 | ≤0,5 | ≤0,5 | ≤10 | ≤50 |
Le phénol est le paramètre le plus souvent sous-estimé sur les projets transfrontaliers ; voir les limites régionales de rejet de phénol pour l'industrie sidérurgique pour le tableau complet. Pour les valeurs de référence des matières en suspension sur les marchés du Golfe, le guide de conformité des matières en suspension fournit les enveloppes typiques.
Matrice de sélection des équipements et référentiels de coûts 2026
La matrice ci-dessous convertit la conception en une recommandation d'achat défendable. Les chiffres de CAPEX et d'OPEX sont des fourchettes de coûts installés 2026 pour le marché d'export chinois et des projets indiens/sud-est asiatiques équivalents, avec des ajustements de +20-35 % pour la main-d'œuvre d'installation UE/US et de +10-20 % pour les sites du Golfe.
| Équipement | Règle de dimensionnement | Capacité typique | CAPEX (USD, installé) | Facteur d'OPEX | Remarques |
|---|---|---|---|---|---|
| Dégrilleur rotatif (GX) | Ouverture 3-10 mm ; approche 0,5-1,5 m/s | 50-2 000 m³/h | 8-30 k$ | Eau de lavage 0,5-1 m³/h | Cycle du râteau 2-4 cycles/h |
| DAF (série ZSQ) | 4-10 m³/h par m³ de bassin | 4-300 m³/h | 25-80 k$ (unité 50 m³/h) | PAC 50-200 mg/L ; PAM 0,5-2 mg/L | Rapport air/solides 0,02-0,05 |
| UASB (béton + internes EGSB) | COV 5-15 kg DCO/m³·j | 500-5 000 m³/j | 300-700 $ par m³ de débit journalier | Crédit biogaz 0,05-0,12 $/kWh thermique ; chauffage 0,05-0,15 kWh/m³ | Retour sur investissement 18-30 mois grâce au biogaz dans la plupart des juridictions |
| Bassin A/O ou A²/O | TRH 12-24 h ; MLSS 3 000-5 000 mg/L | 500-5 000 m³/j | 120-280 $ par m³/j | Aération 0,3-0,6 kWh/m³ ; méthanol 2-4 mg/mg NO₃-N si dénitrification | Régulation OD ±0,3 mg/L économise 15-20 % de puissance de soufflage |
| Package MBR (membrane + soufflante + CIP) | Flux 12-18 LMH | 500-2 000 m³/j | 180-420 $ par m³/j installé | Remplacement membrane 5-8 ans ; réactifs CIP 0,02-0,05 USD/m³ | Module de référence série DF 0,1 µm PVDF |
| Package intégré enterré (WSZ, pour sites ≤500 m³/j) | Préfabriqué ; TRH 8-14 h | 10-500 m³/j | 50-250 k$ | Évacuation des boues 0,3-0,8 USD/m³ | Voir station préfabriquée compacte |
| Filtre-presse (plateau et cadre) pour déshydratation des boues | Cycle 2-4 h ; gâteau 25-35 % MS | Alimentation en bouillie 5-50 m³/h | 40-180 k$ | Polymère 3-8 kg/t MS ; durée de vie des toiles 800-1 200 h | Voir déshydratation des boues par filtre-presse |
Le CAPEX de l'ensemble de l'installation pour une station d'épuration d'aciérie intégrée de 5 000 m³/j se situe typiquement à 1,5-6 M$ avec un OPEX de 0,45-1,10 $ par m³ traité, réactifs et élimination des boues inclus. La structure reprend la décomposition de coûts analogue pour les eaux usées industrielles à DCO élevée déjà publiée, le cas aciérie ajoutant 10-15 % pour la destruction des cyanures et le strippage d'ammoniac.
Défaillances fréquentes et pièges d'ingénierie à éviter
Les rétrofits les plus coûteux remontent à l'une de cinq erreurs. Ne mélangez pas les eaux de décapage dans la filière biologique — le chrome et le pH bas tueront la biomasse en quelques heures et imposeront un cycle de réensemencement de 4-6 semaines. Les pics d'huiles/graisses au-dessus de 50 mg/L atteignant le MBR colmateront les membranes en moins de 24 heures ; installez un DAF plus un analyseur d'huiles dans l'eau en ligne avec déviation automatique vers le bac de rupture. Un UASB sous 25°C divise par deux l'activité méthanogène ; isolez donc le réacteur ou récupérez la chaleur fatale du gaz de cokerie à 600-800°C. Les chocs phénoliques au-dessus de 500 mg/L exigent un by-pass Fenton ou ozone en ligne ; ne comptez pas sur la seule biologie pour absorber une variation de cette ampleur. Pour le suivi et la réponse automatisée, la stratégie de supervision automate (PLC) des pics de cyanure, phénol et ammoniac décrit les seuils d'alarme et la logique de régulation qui ont tenu sur des installations en service.
Questions fréquentes
Quelle efficacité d'élimination de la DCO et de la DBO une filière combinée UASB + A/O + MBR peut-elle atteindre sur les eaux usées de cokerie ?
Une filière combinée délivre couramment 90-99 % d'élimination de DCO, ramenant un influent de cokerie de 1 500-5 000 mg/L à 50-150 mg/L et la DBO₅ sous 10 mg/L en sortie, conformément aux enveloppes 40 CFR Part 420 et UE IED BAT-AEL pour 2026.
Quelle qualité minimale d'effluent faut-il pour réutiliser les eaux usées d'aciérie en appoint de tours de refroidissement ?
L'appoint des tours de refroidissement exige typiquement TDS <500 mg/L, DCO <50 mg/L, chlorures <200 mg/L et dureté <100 mg/L en CaCO₃, ce qu'un MBR suivi d'un adoucissement ou d'une OI peut atteindre sous la plupart des climats.
Quelle unique modernisation offre le meilleur ROI CAPEX/conformité sur une station d'épuration d'aciérie sous-performante ?
L'ajout d'un DAF correctement dimensionné en amont du bassin d'aération existant réduit typiquement la demande d'aération de 25-35 % et la fréquence de nettoyage MBR d'un facteur 3-4, avec un retour sur investissement en moins de 12 mois pour un investissement de 25-80 k$.
Comment le phénol et le cyanure sont-ils éliminés dans une filière moderne d'eaux usées d'aciérie ?
Le phénol est récupéré en amont par extraction par solvant (typiquement méthylisobutylcétone ou acétate de butyle) sous 50 mg/L, le reliquat étant poli par dégradation biologique à l'étage A/O puis une étape finale Fenton ou charbon actif ; le cyanure est détruit par chloration alcaline à pH 10-11 en cyanate libre, puis hydrolysé en ammoniac et CO₂ (selon le guide BAT EPA 40 CFR 420).
Quel est le coût aval le plus souvent oublié dans la conception d'une station d'épuration d'aciérie ?
La gestion des boues — les boues chimiques, biologiques et de Fenton combinées peuvent atteindre 0,3-0,8 kg de matières sèches par m³ traité, et un filtre-presse à plateaux et cadres à 40-180 k$ avec un dosage de polymère de 3-8 kg par tonne MS est souvent la ligne coupée du budget initial qui finit par dominer le coût d'exploitation.