Un filtre-presse à bande est un système continu de déshydratation des boues qui élimine 85-95 % de l'eau des biosolides municipaux ou industriels, produisant un gâteau sec d'une siccité de 15-30 %. À l'aide de deux bandes poreuses et d'une série de rouleaux, il applique gravité, cisaillement et pression pour séparer le liquide des boues, réduisant les coûts d'élimination jusqu'à 70 % (EPA 2024). Les spécifications clés comprennent les largeurs de bande (1-3,5 m), le débit (1-50 m³/h) et les zones de pression (gravitaire, coincement, haute pression), l'efficacité variant fortement selon le type de boues et le conditionnement polymère.
Pourquoi la déshydratation des boues échoue sans la bonne presse à bande : le récit d'un responsable d'usine
Une déshydratation inefficace des boues peut gonfler de plus de 50 % les coûts d'exploitation d'une station d'épuration et entraîner d'importantes pénalités réglementaires. Prenons une station d'épuration municipale du Shandong, en Chine, confrontée à une facture annuelle d'élimination des boues supérieure à 250 000 $. Leur système de déshydratation obsolète produisait un gâteau de boues à plus de 90 % d'eau, ce qui signifie que l'essentiel de leur budget d'élimination était consacré au transport d'eau. Cette forte teneur en eau entraînait des frais de transport exorbitants, des surcharges de mise en décharge croissantes, des plaintes persistantes pour odeurs des riverains, et la menace constante d'amendes réglementaires pour non-conformité à des normes telles que GB 18918-2002 (Chine) ou EPA 40 CFR Part 503 (États-Unis).
Le responsable d'usine faisait face à un défi critique : réduire les coûts et améliorer la conformité sans perturber les opérations essentielles. Le tournant est venu après la mise en œuvre d'un filtre-presse à bande moderne de 2,5 m équipé de rouleaux à fort cisaillement. Ce système a efficacement réduit le volume de boues de 75 %, transformant les boues aqueuses en un gâteau maîtrisable. En conséquence, les coûts annuels d'élimination des boues de l'usine sont tombés à environ 80 000 $, libérant un budget substantiel pour d'autres améliorations d'infrastructure critiques. Ce guide vous aidera à éviter des écueils similaires en détaillant les spécifications d'ingénierie essentielles, les ventilations de coûts complètes et une checklist de sélection rigoureuse des presses à bande modernes en 2025, afin que votre investissement délivre un rendement opérationnel et financier maximal.
Mécanique du filtre-presse à bande : comment gravité, cisaillement et pression déshydratent les boues
Les filtres-presses à bande utilisent un procédé mécanique continu multi-étages combinant gravité, cisaillement et pression hydraulique afin d'atteindre jusqu'à 95 % d'élimination de l'eau des boues. Le procédé commence par l'introduction de boues conditionnées sur une bande poreuse en mouvement. Ce parcours à travers des zones de pression distinctes extrait l'eau de façon systématique, transformant une suspension liquide en un gâteau solide.
Le procédé de déshydratation se déroule en trois zones principales :
- Zone de drainage gravitaire : Cet étage initial agit un peu comme un filtre à café, permettant à l'eau libre de s'écouler par gravité à travers la bande poreuse. Ici, les boues sont étalées en couche mince et environ 50-60 % de l'eau est éliminée, épaississant fortement les boues (selon les données EPA 2024). L'efficacité de cette zone est fortement influencée par le conditionnement polymère initial.
- Zone de coincement : Après le drainage gravitaire, les boues entrent dans la zone de coincement, où elles sont progressivement comprimées entre deux bandes poreuses convergentes. Cette zone fonctionne comme une essoreuse, augmentant graduellement la pression pour extraire de l'humidité supplémentaire. La zone de coincement élimine typiquement encore 20-30 % de l'eau, préparant les boues à la compaction haute pression.
- Zone haute pression : L'étage final consiste à faire passer les bandes chargées de boues au-dessus et au-dessous d'une série de rouleaux de diamètre progressivement plus petit. Ces rouleaux appliquent une pression hydraulique élevée, compactant le gâteau de boues et contribuant aux 10-15 % finaux d'élimination de l'eau. Cette action de pressage intense, souvent combinée aux forces de cisaillement du mouvement des bandes et de la conception des rouleaux, atteint la siccité de gâteau souhaitée.
Tout au long de l'exploitation, la tension et le guidage des bandes sont critiques. Les bandes doivent maintenir une tension constante de 5-10 kN/m afin de prévenir le glissement et d'assurer une application uniforme de la pression. Les systèmes de guidage automatique surveillent et ajustent en continu l'alignement des bandes dans une tolérance serrée de ±2 mm, prévenant les dommages et maximisant le taux de disponibilité.
Le flux de procédé peut être visualisé ainsi : Boues → Conditionnement polymère → Drainage gravitaire → Zone de coincement → Rouleaux haute pression → Décharge du gâteau → Collecte du filtrat.
De façon cruciale, le rôle du polymère dans ce procédé ne peut être surestimé. Les polymères anioniques ou cationiques, typiquement dosés à 0,5-5 kg par tonne de matières sèches, floculent les boues. Cette floculation agrège les particules fines en flocs plus grands et plus perméables, augmentant significativement l'efficacité de déshydratation de 20-30 % (confirmé par une analyse sectorielle des contenus les mieux classés). La précision du dosage de polymère, souvent gérée par des systèmes de dosage automatique de polymère pour presses à bande, est vitale pour la performance optimale et la maîtrise des coûts.
Spécifications d'ingénierie : largeur de bande, débit et siccité du gâteau selon le type de boues
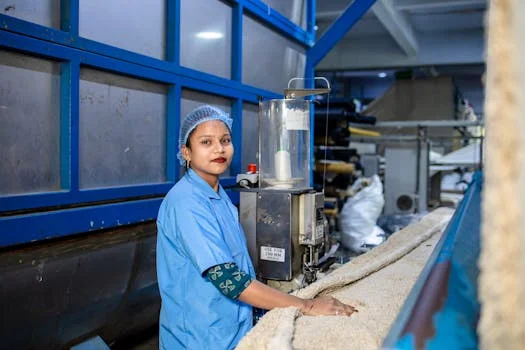
L'efficacité optimale de déshydratation des boues dépend directement de l'adéquation des spécifications d'ingénierie du filtre-presse à bande aux caractéristiques uniques des boues et aux exigences opérationnelles de l'usine. La performance d'une presse à bande n'est pas universelle ; elle varie fortement selon le type de boues traitées, ce qui exige une prise en compte soigneuse de la largeur de bande, du débit et de la siccité de gâteau atteignable.
| Type de boues | Largeur de bande (m) | Débit (m³/h) | Siccité du gâteau (%) | Dosage de polymère (kg/t de matières sèches) | Consommation d'énergie (kWh/t de matières sèches) |
|---|---|---|---|---|---|
| Municipal (WAS/RAS) | 1.5 - 2.5 | 10 - 25 | 20 - 25 | 1.5 - 3.0 | 1.0 - 1.5 |
| Pâte et papier | 2.0 - 3.5 | 20 - 40 | 25 - 35 | 0.8 - 2.0 | 1.5 - 2.0 |
| Transformation alimentaire (p. ex. laitier, brasserie) | 1.0 - 2.0 | 5 - 15 | 18 - 28 | 2.0 - 4.0 | 1.2 - 1.8 |
| Pétrochimie / chimie | 1.0 - 2.5 | 5 - 20 | 15 - 30 | 3.0 - 5.0 | 1.3 - 2.2 |
| Résidus miniers | 2.5 - 3.5 | 30 - 50 | 30 - 45 | 0.5 - 1.5 | 1.8 - 2.5 |
La variabilité du débit est un facteur critique. Par exemple, les boues à forte teneur en fibres, telles que celles des usines de pâte et papier, peuvent provoquer un colmatage de bande, réduisant le débit de 30-40 % par rapport aux boues municipales. Cela nécessite souvent le choix de bandes plus larges ou une réduction des débits d'alimentation afin de maintenir l'efficacité. À l'inverse, les boues fortement organiques peuvent exiger un cisaillement et une pression plus agressifs pour atteindre la siccité de gâteau souhaitée.
Il existe également des arbitrages inhérents concernant la siccité du gâteau. Si des zones de pression plus élevées peuvent augmenter la siccité de 5-10 %, cela se fait souvent au détriment du débit, qui peut diminuer de 15-20 % en raison de temps de rétention plus longs dans la presse. Les ingénieurs doivent équilibrer le souhait d'un gâteau plus sec avec le besoin de traiter un volume spécifique de boues par heure.
Les normes réglementaires dictent également les exigences de performance. Par exemple, les biosolides de classe A EPA 40 CFR Part 503, destinés à l'épandage sans restriction, exigent un minimum de 20 % de siccité. Les presses à bande modernes, surtout lorsqu'elles sont associées à un dosage de polymère optimisé pour la déshydratation des boues, sont typiquement capables d'atteindre ou de dépasser ce seuil pour la plupart des boues municipales.
Presse à bande vs filtre-presse à plateaux vs centrifugeuse : quelle méthode de déshydratation l'emporte ?
Le choix de la technologie appropriée de déshydratation des boues peut réduire les coûts d'exploitation totaux de 15-30 % par rapport à des choix sous-optimaux, avec un impact direct sur la viabilité financière à long terme. Les responsables des achats doivent peser les avantages et les inconvénients de chaque méthode principale : filtres-presses à bande, filtres-presses à plateaux et centrifugeuses, sur la base d'un ensemble complet de critères.
| Critère | Filtre-presse à bande | Filtre-presse à plateaux | Centrifugeuse |
|---|---|---|---|
| CAPEX ($) | $80K - $300K | $150K - $500K | $100K - $400K |
| OPEX ($/t de matières sèches) | $1.00 - $2.00 | $1.50 - $3.00 | $1.50 - $2.50 |
| Siccité du gâteau (%) | 18 - 30 | 30 - 45 | 20 - 35 |
| Débit (m³/h) | 5 - 50 (continu) | 2 - 20 (discontinu) | 10 - 70 (continu) |
| Emprise (m²) | 15 - 40 | 25 - 70 | 10 - 30 |
| Maintenance (heures/semaine) | 3 - 6 | 6 - 10 | 4 - 8 |
| Usage de polymère (kg/t de matières sèches) | 1.5 - 4.0 | 1.0 - 2.5 | 2.0 - 5.0 |
| Idéal pour (application) | STEP municipales, pâte/papier, débit modéré, boues variables | Industriel, siccité élevée requise, procédés discontinus, particules fines | Fort débit, espace limité, boues constantes, boues huileuses |
Chaque technologie présente des arbitrages distincts. Les filtres-presses à plateaux pour applications à siccité élevée, par exemple, atteignent typiquement la siccité de gâteau la plus élevée (30-45 %), réduisant fortement les volumes d'élimination. Toutefois, ils fonctionnent en mode discontinu et exigent souvent un déchargement manuel du gâteau, ce qui peut augmenter les coûts de main-d'œuvre jusqu'à 25 % par rapport aux systèmes continus. Les centrifugeuses offrent une emprise compacte et un fort débit, particulièrement utiles lorsque l'espace est limité, mais elles sont généralement plus sensibles aux fluctuations de consistance des boues et peuvent entraîner des coûts énergétiques plus élevés en raison de la rotation à grande vitesse.
La flexibilité opérationnelle constitue un autre différenciateur clé. Les presses à bande sont généralement plus indulgentes face à des charges de boues variables et à des débits d'alimentation incohérents, ce qui les rend robustes pour les stations d'épuration municipales aux apports quotidiens fluctuants. Les centrifugeuses, à l'inverse, exigent des débits d'alimentation plus stables afin de prévenir les problèmes de vibration et d'assurer une performance optimale. La consommation de polymère peut également varier, les centrifugeuses nécessitant souvent des dosages plus élevés en raison des forces de cisaillement élevées impliquées.
Un arbre de décision simple peut orienter le choix initial : si les boues sont riches en fibres ou ont des caractéristiques variables, une presse à bande est souvent le choix le plus résilient. Si l'espace est fortement limité, une centrifugeuse peut être préférée en raison de sa conception compacte. Si l'atteinte d'une siccité constamment supérieure à 30 % est la priorité absolue, en particulier pour les boues industrielles à particules fines, alors un filtre-presse à plateaux délivre typiquement des résultats supérieurs.
Ventilation des coûts : CAPEX, OPEX et ROI des systèmes de filtre-presse à bande
Une analyse financière complète des systèmes de filtre-presse à bande révèle que les dépenses d'investissement initiales (CAPEX) peuvent aller de 80 000 à 300 000 $, les dépenses d'exploitation (OPEX) démontrant souvent un retour sur investissement rapide. Comprendre ces coûts est crucial pour les responsables des achats qui justifient un investissement dans un équipement de déshydratation des boues.
Dépenses d'investissement (CAPEX)
Le CAPEX d'un filtre-presse à bande varie fortement selon sa taille, son niveau d'automatisation et les équipements annexes. Une presse à bande plus petite de 1 mètre avec des commandes manuelles de base peut démarrer autour de 80 000 $. À l'inverse, une presse à bande plus grande de 3,5 mètres dotée d'une commande automate (PLC) entièrement automatique, d'un dosage de polymère intégré, d'un guidage de bande avancé et d'une construction robuste pour applications industrielles peut coûter plus de 300 000 $.
| Composant | Plage de coût typique ($) | Notes |
|---|---|---|
| Unité de presse à bande (1-3,5 m) | $80,000 - $250,000 | Comprend châssis de base, rouleaux, bandes, moteurs. |
| Système de dosage de polymère | $15,000 - $50,000 | Systèmes automatisés avec mélangeurs, cuves, pompes. |
| Pompe d'alimentation des boues | $5,000 - $20,000 | Pompe à cavité progressive ou similaire. |
| Système de convoyage (gâteau) | $10,000 - $30,000 | Pour le transport du gâteau déshydraté. |
| Installation et mise en service | $10,000 - $40,000 | Varie selon la complexité et le lieu. |
| Tableau de commande (PLC) | $5,000 - $20,000 | Automatisation, IHM, fonctions de sécurité. |
| CAPEX total (typique) | $125,000 - $410,000 |
Dépenses d'exploitation (OPEX)
L'OPEX est typiquement calculé par tonne de matières sèches traitées et comprend plusieurs composantes clés :
- Polymère : 0,50 - 1,00 $ par tonne. C'est souvent le plus grand coût variable, fortement dépendant du type de boues et du prix du polymère.
- Énergie : 0,20 - 0,40 $ par tonne. Comprend l'alimentation des moteurs, des pompes et de l'eau de lavage.
- Maintenance : 0,15 - 0,25 $ par tonne. Couvre les contrôles de routine, les réparations mineures et les consommables tels que les bandes.
- Main-d'œuvre : 0,10 - 0,30 $ par tonne. Les systèmes automatisés peuvent réduire les besoins de main-d'œuvre de 40 % par rapport aux opérations manuelles, n'exigeant qu'une supervision périodique.
L'OPEX total peut aller de 1,00 à 2,00 $ par tonne de matières sèches, mais cela peut varier selon les tarifs locaux des services publics et les coûts de main-d'œuvre.
Retour sur investissement (ROI)
Le principal levier de ROI des filtres-presses à bande est la réduction significative des coûts d'élimination des boues. Prenons une usine traitant 10 000 tonnes de boues humides (à 95 % d'eau) par an. Si une presse à bande porte la siccité du gâteau à 25 %, le volume de boues est réduit d'environ 80 %. Si les coûts d'élimination précédents étaient de 50 $/t, les économies pourraient être substantielles. Une usine typique traitant 10 000 t/an de boues humides (soit 500 tonnes de matières sèches) pourrait économiser 350 000 $/an en coûts d'élimination en passant à une presse à bande. Avec un CAPEX de 250 000 $ pour un système de taille moyenne, ce scénario donne une période de retour d'environ 0,7 an (250 000 $ / 350 000 $), ce qui en fait un investissement convaincant. Pour des éclairages plus détaillés sur les coûts globaux des stations d'épuration, consultez les ventilations de coûts des stations d'épuration.
Les coûts cachés à prendre en compte comprennent le remplacement des bandes, qui peut aller de 5 000 à 15 000 $ tous les 2-3 ans selon l'intensité d'exploitation et l'abrasivité des boues. Le gaspillage de polymère dû au surdosage et les arrêts non planifiés pour ajustements de guidage ou réparations peuvent aussi influer subtilement sur la rentabilité. Pour atténuer la charge financière initiale, des programmes de location sont disponibles, réduisant souvent les coûts de départ de 30-50 %, avec des mensualités aussi basses que 3 000 $ pour une presse à bande de 2 mètres.
Checklist de sélection zéro risque : comment choisir la bonne presse à bande pour votre usine
Le choix du filtre-presse à bande approprié exige un processus d'évaluation structuré qui considère plus de dix paramètres techniques et opérationnels critiques afin d'atténuer les risques d'achat et d'assurer la performance à long terme. Une approche « zéro risque » implique une diligence raisonnable approfondie, une validation technique et une compréhension claire des capacités du fournisseur.
- Type et caractéristiques des boues : Les boues municipales (p. ex. WAS/RAS) répondent typiquement bien aux rouleaux à fort cisaillement, tandis que les boues industrielles (p. ex. hydroxydes métalliques, fibres de pâte) peuvent exiger des bandes spécifiques résistantes à la corrosion et des conceptions plus robustes. Analysez la teneur en solides, la granulométrie, l'abrasivité et le rapport organique/inorganique.
- Débit requis : Adaptez la largeur de bande et la conception à vos débits de boues de pointe et moyens. Une presse à bande de 2 mètres peut traiter 15 m³/h de boues municipales, mais des boues industrielles à forte teneur en fibres pourraient réduire cela de façon significative, nécessitant une bande plus large ou plusieurs unités.
- Siccité de gâteau souhaitée : Vérifiez les garanties du fournisseur sur la siccité atteignable (p. ex. 25 % pour les boues municipales). Cela influe directement sur les coûts d'élimination et la conformité à des normes telles que EPA 40 CFR Part 503.
- Consommation de polymère : Demandez des données sur le dosage typique de polymère (kg/t de matières sèches) pour votre type de boues spécifique. Une consommation élevée de polymère peut augmenter drastiquement l'OPEX.
- Emprise et contraintes d'espace : Mesurez l'espace disponible. Les presses à bande exigent une emprise plus grande que les centrifugeuses, mais moins de hauteur libre que certains autres systèmes.
- Besoins en eau de lavage : Comprenez le volume et la pression d'eau de lavage nécessaires au nettoyage des bandes, car cela influe sur les coûts des services publics.
- Niveau d'automatisation : Envisagez le guidage automatique des bandes, la mise en tension et les systèmes de dosage de polymère. La commande par automate (PLC) renforce la stabilité opérationnelle, réduit la main-d'œuvre et optimise la performance.
- Matériau de construction : Pour les boues industrielles corrosives, l'acier inoxydable (p. ex. SS304, SS316L) pour toutes les parties en contact avec le fluide est crucial afin d'assurer la longévité.
- Consommation d'énergie : Comparez les données en kWh/t de matières sèches des différents modèles afin d'évaluer les coûts énergétiques à long terme.
- Maintenance et maintenabilité : Évaluez la facilité d'accès pour la maintenance, la disponibilité des pièces de rechange et le support de service local du fournisseur.
Matrice d'évaluation des fournisseurs
Créez une matrice de notation pour les fournisseurs potentiels, en les évaluant sur :
- CAPEX et OPEX : Coût total installé et coûts d'exploitation estimés par tonne.
- Garantie : Recherchez des garanties complètes de 2-5 ans sur les composants majeurs.
- Disponibilité du service local : Proximité et réactivité des techniciens pour l'installation, la formation et le dépannage.
- Conformité : Assurez-vous que l'équipement satisfait les normes environnementales et de sécurité locales (p. ex. GB 18918-2002) et internationales (p. ex. EPA 40 CFR Part 503) pertinentes.
- Références : Échangez avec d'autres clients ayant des applications similaires.
Réalisez toujours des essais pilotes. Faire fonctionner une presse pilote de 0,5 m avec vos boues réelles pendant plusieurs jours peut fournir des données inestimables sur la siccité atteignable, la consommation optimale de polymère et le débit, validant les allégations du fournisseur avant un achat à pleine échelle. Méfiez-vous des signaux d'alerte tels que les fournisseurs proposant des solutions « taille unique », l'absence de commande automate (PLC) robuste pour le guidage des bandes, ou l'absence de techniciens de service locaux facilement disponibles. Un modèle complet d'appel d'offres (RFP) devrait inclure les spécifications requises (largeur de bande, débit, siccité du gâteau), les certifications de conformité et les garanties de performance.
Problèmes courants des presses à bande et comment y remédier
Traiter les problèmes opérationnels courants tels que le guidage de bande ou l'inefficacité du polymère peut réduire les arrêts du filtre-presse à bande jusqu'à 40 % et améliorer significativement la performance de déshydratation. Un dépannage et une maintenance proactifs sont essentiels pour maximiser la durée de vie et l'efficacité de l'équipement.
Dépannage des problèmes courants :
- Problèmes de guidage de bande :
- Symptôme : La bande dérive hors centre, frotte contre le châssis ou se plie.
- Cause : Tension de bande inégale, rouleaux mal alignés, capteurs de guidage défaillants, ou alimentation de boues inégale.
- Correction : Ajustez les capteurs de guidage pour un alignement correct (tolérance ±2 mm). Vérifiez et ajustez l'alignement des rouleaux. Assurez une distribution uniforme des boues sur la largeur de bande.
- Mauvaise décharge du gâteau / siccité trop faible :
- Symptôme : Le gâteau de boues est trop humide, collant, ou ne se détache pas proprement de la bande.
- Cause : Conditionnement polymère insuffisant, type de polymère incorrect, tension de bande inadéquate, rouleaux usés, ou eau de lavage excessive.
- Correction : Optimisez le dosage et le type de polymère par des essais en bécher (0,5-5 kg/t). Ajustez la tension de bande. Inspectez les rouleaux pour usure et remplacez-les si nécessaire (tous les 12-18 mois).
- Consommation excessive de polymère :
- Symptôme : Usage élevé de polymère avec seulement une amélioration marginale de la déshydratation.
- Cause : Surdosage de polymère, mélange incorrect, ou mauvaises caractéristiques des boues.
- Correction : Réalisez des essais en bécher afin de déterminer le dosage optimal précis. Assurez-vous que la solution de polymère est correctement mélangée et mûrie. Cela peut réduire les coûts de 20-30 %.
- Colmatage de bande :
- Symptôme : Les bandes filtrantes se bouchent de particules fines, réduisant le drainage de l'eau.
- Cause : Lavage de bande inefficace, boues à forte teneur en fibres, ou floculation polymère insuffisante.
- Correction : Augmentez la pression ou le débit d'eau de lavage. Nettoyez les bandes chaque semaine à l'eau haute pression. Revoyez le dosage et le type de polymère pour une meilleure floculation.
- Problèmes d'odeurs :
- Symptôme : Odeurs fortes et désagréables émanant de la zone de déshydratation.
- Cause : Conditions anaérobies dans les boues, déshydratation insuffisante, ou mauvais entretien des locaux.
- Correction : Améliorez l'aération des boues en amont. Assurez une déshydratation optimale afin de maximiser la siccité du gâteau. Mettez en œuvre des programmes de nettoyage réguliers pour les bandes et les zones environnantes.
Organigramme de dépannage (sous forme de texte) :
Problème : siccité trop faible → Vérifier le dosage de polymère → Si insuffisant, alors optimiser par essai en bécher → Si optimal, alors vérifier la tension de bande et l'état des rouleaux → Si médiocre, alors ajuster/remplacer → Si bon, alors revoir le débit d'alimentation des boues et la vitesse de bande.
L'expérience de Zhongsheng Environmental avec une usine de pâte/papier a démontré l'impact des systèmes avancés. En passant à une presse à bande commandée par automate (PLC) avec guidage automatique et systèmes de dosage chimique automatique, l'usine a réduit les arrêts non planifiés de 40 % et atteint une siccité de gâteau constante malgré une alimentation variable.
Foire aux questions
Comprendre les questions les plus fréquemment posées sur les filtres-presses à bande fournit des éclairages cruciaux sur leurs nuances opérationnelles, leurs implications de coût et leur aptitude à diverses applications de déshydratation des boues.
Quelle est la différence entre un filtre-presse à bande et un filtre-presse à plateaux ?
Un filtre-presse à bande est un système de déshydratation continu qui utilise deux bandes poreuses et une série de rouleaux pour appliquer une pression, ce qui le rend adapté aux opérations continues à fort volume avec une siccité modérée (18-30 %). Un filtre-presse à plateaux, à l'inverse, fonctionne par lots, en utilisant des plateaux rigides et des toiles filtrantes pour créer une chambre où les boues sont comprimées hydrauliquement. Les presses à plateaux atteignent typiquement une siccité plus élevée (30-45 %) et sont idéales pour de plus petits volumes ou des applications exigeant un gâteau extrêmement sec, souvent à des CAPEX et des coûts de main-d'œuvre plus élevés.
Quelle quantité de polymère faut-il pour une presse à bande ?
La quantité de polymère requise pour une presse à bande varie fortement selon le type de boues, la concentration en solides et l'efficacité de déshydratation souhaitée. Typiquement, les dosages vont de 0,5 kg à 5 kg de polymère par tonne de matières sèches. Les boues municipales exigent souvent 1,5-3,0 kg/t, tandis que les boues industrielles à compositions complexes peuvent nécessiter des dosages plus élevés. Le dosage optimal se détermine le mieux par des essais en bécher réguliers afin de minimiser les coûts chimiques et de maximiser la performance.
Quelle est la durée de vie typique d'un filtre-presse à bande ?
Un filtre-presse à bande bien entretenu peut avoir une durée de vie de 15 à 25 ans pour le châssis principal et les composants structurels. Les consommables tels que les bandes filtrantes doivent généralement être remplacés tous les 2-3 ans, et les rouleaux peuvent nécessiter un remplacement tous les 5-10 ans selon l'intensité d'exploitation et l'abrasivité des boues. Une maintenance régulière, une lubrification correcte et le remplacement en temps voulu des pièces d'usure sont critiques pour atteindre la durée de vie opérationnelle maximale.
Une presse à bande peut-elle traiter des boues industrielles telles que les hydroxydes métalliques ?
Oui, les presses à bande sont capables de déshydrater un large éventail de boues industrielles, y compris les hydroxydes métalliques, les déchets de transformation alimentaire et les boues de pâte et papier. Toutefois, des considérations spécifiques sont nécessaires, telles que des matériaux résistants à la corrosion (p. ex. acier inoxydable SS316L) pour les boues acides ou caustiques, et des matériaux de bande spécialisés pour les teneurs abrasives ou à forte teneur en fibres. Un choix de polymère et une conception de système adaptés aux boues industrielles spécifiques sont cruciaux pour une performance optimale.
Comment calculer le ROI d'une presse à bande ?
Pour calculer le ROI, déterminez d'abord le CAPEX total (achat, installation, équipements annexes). Calculez ensuite les économies d'OPEX annuelles, principalement issues de la réduction des coûts d'élimination des boues grâce à l'augmentation de la siccité. Par exemple, si une usine économise X $ par an en coûts d'élimination et d'exploitation, et que le CAPEX total est de Y $, la période de retour est de Y/X années. Le pourcentage de ROI peut alors se calculer comme (économies annuelles / CAPEX) * 100 %. N'oubliez pas d'intégrer les économies potentielles liées à la réduction de main-d'œuvre et aux bénéfices de conformité.