Le dépannage de la déshydratation par presse à vis nécessite de traiter systématiquement les problèmes de colmatage, de surcharge du moteur, de faible siccité des boues et de vibrations. Une roue obstruée de la pompe à boues ou l’absence de prélavage peut provoquer un bourrage — faites fonctionner la presse à vide avec la rampe de pulvérisation pendant 10 minutes avant et après l’utilisation. La surcharge du moteur est souvent due à un débit d’alimentation excessif ; réduisez l’alimentation en boues de 15 à 20 % et vérifiez que l’intensité absorbée reste inférieure à 90 % de l’intensité nominale. La siccité habituelle du gâteau doit atteindre 18 à 28 % de matière sèche (MS) ; une valeur inférieure à 15 % indique un mauvais conditionnement par polymère ou un colmatage du tamis.
Pourquoi votre presse à vis ne déshydrate-t-elle pas correctement ?
Les obstructions mécaniques et les déséquilibres d’alimentation sont à l’origine d’environ 70 % des arrêts imprévus des presses à vis dans les installations industrielles de traitement des eaux usées. Les défaillances des presses à vis assurant une déshydratation insuffisante se manifestent souvent par des déversements de boues au niveau de l’entrée, une siccité du gâteau inférieure à 15 % de matière sèche (MS) ou des alarmes fréquentes de couple élevé entraînant l’arrêt du système. Selon les données de répartition des défaillances sur le terrain, les obstructions mécaniques représentent 40 % des cas, les déséquilibres d’alimentation 30 %, les fuites liées à l’usure 20 % et les défauts du système de commande les 10 % restants (selon les références sectorielles Top 1 et Top 2).
Le mécanisme de déshydratation repose sur le principe de l’extrusion par vis : une variation du diamètre et du pas de la vis crée une pression volumétrique croissante entre l’entrée et l’extrémité de décharge. Cette pression force l’eau à travers les très faibles jeux entre les anneaux mobiles et fixes. Si ce gradient de pression est perturbé — par une modification de la rhéologie des boues ou par une obstruction mécanique — la séparation solide-liquide échoue. Pour plus d’informations sur les problèmes généraux liés aux équipements, consultez ce guide complet de dépannage des équipements de déshydratation des boues.
Les mauvaises performances sont souvent liées à l’étape de conditionnement. Si le pH des boues sort de la plage optimale de 6,5 à 7,5, les chaînes de polymères peuvent ne pas se déployer complètement, ce qui produit des boues « glissantes » contournant la zone de compression. Les opérateurs doivent vérifier que le bassin de floculation produit des flocs volumineux et résistants au cisaillement avant l’entrée des boues dans le cylindre de la presse à vis. Sans une structure de flocs appropriée, la turbidité du filtrat augmente rapidement et les anneaux de la vis se colmatent avec des particules fines.
Diagnostic étape par étape du colmatage d’une presse à vis
Une déshydratation efficace nécessite un cycle de prélavage et de post-lavage de 10 minutes afin d’empêcher l’accumulation de matières solides séchées dans les interstices des anneaux filtrants.- Étape 1 : Isolez le système d’alimentation. Coupez l’alimentation électrique principale au niveau du disjoncteur ELCB-1. Inspectez la pompe d’alimentation en boues. Ouvrez le corps de la pompe afin de vérifier que la roue n’est pas obstruée par des chiffons ou des débris, ce qui provoque souvent un débit intermittent entraînant des à-coups d’alimentation dans la presse (selon Top 2).
- Étape 2 : Évaluer la résistance mécanique. Faites tourner manuellement l’arbre de la vis à l’aide d’une clé dynamométrique ou de la commande manuelle fournie. Une forte résistance ou une sensation « granuleuse » indique une accumulation interne de boues ou la présence d’un corps étranger coincé entre les anneaux mobiles et les spires de la vis.
- Étape 3 : Inspecter le système de nettoyage. Utilisez un endoscope pour examiner les buses de lavage internes. Le colmatage est souvent localisé dans les sections où le jet ne couvre pas 100 % de la surface de la grille. Vérifiez que la pression de l’eau de lavage est maintenue à un minimum de 2 bar pendant le cycle de nettoyage.
- Étape 4 : Auditer le journal d’exploitation. Examinez les données du débit d’alimentation des 24 dernières heures. Les hausses soudaines du volume d’alimentation — notamment celles dépassant de 25 % la valeur de référence établie — sont directement corrélées aux risques de blocage lorsque la capacité volumétrique de la vis est dépassée.
Pour prévenir tout futur colmatage, intégrez toujours un système automatisé de dosage de polymère qui ajuste l’injection de produits chimiques en fonction des débits en temps réel. Il est essentiel de faire fonctionner la machine à vide avec le système de pulvérisation actif pendant 10 minutes avant le démarrage et après l’arrêt afin de maintenir l’espace entre les anneaux fixes et mobiles (données de terrain Zhongsheng, 2025).
Surcharge du moteur et déclenchement thermique : causes et solutions
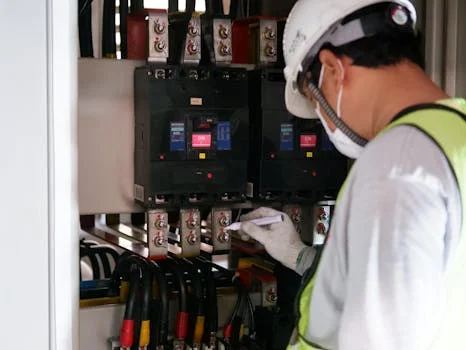
Les conditions de surcharge sont rarement d’origine purement électrique ; elles résultent généralement d’une augmentation des frottements dans le cylindre de déshydratation ou d’une défaillance de l’ensemble d’entraînement. Si la température de l’huile du réducteur dépasse 85 °C, cela constitue un signe certain de défaillance de la lubrification ou de mauvais alignement des engrenages internes.
Les techniciens doivent également vérifier la consistance des boues entrantes. Une teneur en matières abrasives supérieure à 2 % ou une charge fibreuse supérieure à 5 g/L augmente considérablement le couple demandé au moteur. Dans ces situations, les boues se comportent comme un abrasif à fort coefficient de frottement plutôt que comme un fluide, soumettant les spires de la vis à des contraintes considérables. Le réglage du débit d’alimentation en boues afin de maintenir le couple en dessous de 80 % de la capacité nominale maximale constitue le moyen le plus efficace de prévenir les déclenchements intempestifs.
| Symptôme | Cause probable | Mesure corrective technique immédiate |
|---|---|---|
| Intensité > 95 % | Excès de matières solides ou de graviers dans l’alimentation | Réduire le débit d’alimentation de 20 % ; vérifier le piège à graviers |
| Température du réducteur > 85 °C | Niveau d’huile insuffisant ou usure des roulements | Vidanger et remplacer l’huile pour engrenages VG220 ; vérifier l’alignement |
| Déclenchement du relais thermique | Chute de tension ou câblage desserré | Vérifier l’équilibrage triphasé dans une plage de ±5 % ; resserrer les bornes |
| Pic soudain de couple | Corps étranger (métal/pierre) | Faire tourner la vis en sens inverse de 2 à 3 tours ; inspecter la chambre d’entrée |
Amélioration de la siccité des boues et de la clarté du filtrat
Une siccité des boues inférieure à 15 % de matière sèche (MS) indique généralement un défaut au niveau de l’étape de conditionnement au polymère ou une perte de compression dans la zone de décharge.Pour les boues municipales, la cible devrait se situer entre 18 et 28 % de MS. Les applications industrielles varient considérablement : les boues issues de l’agroalimentaire présentent souvent une siccité de 12 à 20 % de MS, tandis que les boues chimiques peuvent atteindre 25 à 35 % de MS. Si votre système n’atteint pas régulièrement ces valeurs de référence, la chimie de conditionnement ou les réglages de contre-pression sont probablement en cause.
La turbidité du filtrat est un indicateur principal de l’état du tamis. Si le filtrat paraît sombre ou contient des matières solides visibles (>1 000 NTU), cela suggère un défaut d’alignement des anneaux ou une détérioration du tamis. Inspectez l’ensemble des anneaux toutes les 500 heures de fonctionnement. Le choix du polymère est également déterminant ; le polyacrylamide cationique (PAM), à un dosage de 0,5 à 3 kg par tonne de matières sèches (MS), est couramment utilisé. Un sous-dosage entraîne une mauvaise capture des matières solides, tandis qu’un surdosage peut « aveugler » les anneaux filtrants avec un excès de polymère, empêchant l’eau de s’évacuer.
La position du cône (ou de la plaque) de contre-pression à l’extrémité de décharge contrôle la compression finale. La zone de compression optimale devrait représenter 70 à 80 % de la longueur de la vis. Si le cône est trop ouvert, les boues sortent trop rapidement sans déshydratation suffisante. S’il est trop serré, le risque de formation d’un « bouchon » susceptible de caler le moteur augmente. Pour les stations nécessitant une siccité encore plus élevée, une presse de déshydratation des boues à haut rendement peut être envisagée pour certaines boues chimiques traitées par lots. Pour choisir entre ces technologies, consultez notre comparatif des technologies de déshydratation des boues afin de vous assurer que votre équipement est adapté aux caractéristiques de vos boues.
| Paramètre | Seuil opérationnel | Impact de l’écart |
|---|---|---|
| Dosage du polymère | 0.5 – 3.0 kg/t MS | Faible : mauvaise capture ; Élevé : colmatage de la grille |
| Écart de contre-pression | 10mm – 30mm (valeur typique) | Étroit : couple élevé ; Large : gâteau humide |
| Pression de l’eau de lavage | > 2.0 Bar (30 PSI) | Faible : nettoyage incomplet de la grille |
| pH des boues | 6.5 – 7.5 | Hors plage : échec de la floculation |
Défaillances liées aux vibrations et à l’étanchéité : contrôles de l’intégrité mécanique
Comme les presses à vis fonctionnent à faible vitesse de rotation, les vibrations sont souvent de basse fréquence mais de forte amplitude, ce qui peut provoquer une fatigue des assemblages soudés du châssis de la machine. Les techniciens doivent utiliser un outil d’alignement laser lors de chaque révision majeure afin de garantir que le moteur, le réducteur et l’arbre de la vis sont parfaitement coaxiaux.
Un montage irrégulier sur la base est une cause fréquente de résonance harmonique. Veillez à ce que la base de la machine soit nivelée avec une tolérance de ±0.5° dans les deux directions. Si les vibrations persistent, inspectez l’arbre de la vis afin de détecter toute flexion. Un faux-rond supérieur à 0.1 mm par mètre de longueur d’arbre nécessite un réalignement professionnel ou le remplacement de l’arbre. En outre, les joints labyrinthes doivent être inspectés tous les 6 mois. En raison du caractère abrasif des boues, ces joints sont sujets aux fuites après 12–18 mois de fonctionnement continu. Le remplacement annuel des joints à titre préventif empêche les boues de pénétrer dans les logements des paliers et de provoquer une défaillance catastrophique.
Calendrier de maintenance préventive et bonnes pratiques
Un calendrier de maintenance structuré réduit de 25 % les coûts du cycle de vie de la presse à vis par rapport aux modèles opérationnels réactifs « jusqu'à la panne ».En enregistrant quotidiennement le courant du moteur et la clarté du filtrat, les opérateurs peuvent identifier les problèmes émergents avant qu'ils n'entraînent un arrêt du système. L'écart de conception entre les anneaux fixes et mobiles (généralement de 0,5–1,0 mm) doit être contrôlé chaque mois ; une usure excessive à ce niveau entraînera le passage des matières solides à travers les anneaux et l'encrassement du filtrat.
| Intervalle | Description de la tâche | Indicateur clé à enregistrer |
|---|---|---|
| Quotidien | Inspecter le système de lavage et le filtrat | Turbidité du filtrat (NTU) |
| Hebdomadaire | Nettoyer les buses de pulvérisation ; tester l'arrêt d'urgence | Schéma de débit des buses (visuel) |
| Mensuel | Mesurer le pourcentage de matières sèches du gâteau ; vérifier l'écart entre les anneaux | Matières sèches (% MS) |
| Trimestriel | Graisser les roulements ; vérifier la tension de la courroie | Vibrations (mm/s RMS) |
| Annuel | Remplacer les joints ; vidanger l'huile du réducteur | Comptage des particules métalliques dans l'huile |
Toutes les interventions de maintenance doivent être enregistrées dans un système informatisé de gestion de la maintenance (GMAO). Ces données permettent à l'installation de suivre les tendances des pannes — telles que les arrêts récurrents du moteur pendant certaines équipes — qui indiquent souvent des erreurs d'exploitation plutôt que des défauts mécaniques. Veiller à ce que votre système automatisé de dosage de polymère soit étalonné chaque mois constitue probablement la mesure la plus importante pour maintenir une efficacité durable de la déshydratation des boues.
Foire aux questions
Quels sont les problèmes courants d'une presse à vis ? Les problèmes les plus fréquents comprennent le colmatage de la grille (encrassement), la surcharge du moteur due à un couple élevé, une faible teneur en matières sèches du gâteau (boues trop humides) et une quantité excessive de matières solides dans le filtrat (mauvais taux de capture). La plupart de ces problèmes résultent d'un dosage incorrect du polymère ou de l'usure mécanique de l'ensemble d'anneaux.
Quelle maintenance une presse à vis nécessite-t-elle ? Des contrôles quotidiens du système d’eau de lavage et du courant du moteur sont essentiels. Le nettoyage hebdomadaire des buses, la mesure mensuelle du jeu entre les anneaux (valeur cible : 0,5–1,0 mm) ainsi que le remplacement annuel des joints labyrinthes et de l’huile du réducteur sont nécessaires pour garantir une disponibilité optimale.
Comment déboucher une unité de déshydratation des boues à presse à vis ? Commencez par arrêter l’alimentation en boues et faites fonctionner le système de lavage pendant 20 minutes. Si le bouchon persiste, inversez manuellement le sens de rotation de l’arbre de la vis afin de désagréger le « bouchon », puis inspectez les zones d’entrée et de sortie afin de détecter la présence de corps étrangers ou d’une accumulation de boues séchées.<