Confirmer les boues entrant dans l’étape de déshydratation
Une presse à filtres-bandes peut déshydrater les boues d’eaux usées de transformation de viande après un prétraitement biologique ou physique adapté et une préparation des boues. La sélection dépend principalement des solides d’alimentation, du comportement de drainage, de la capacité requise et des conditions de manipulation du gâteau. Komline-Sanderson considère sa zone gravitaire indépendante adaptée aux boues diluées dont les solides en suspension sont inférieurs à 1,5 %. Lors de l’achat, exigez qu’un fournisseur teste un échantillon représentatif de 5 gallons et démontre l’agencement des bandes proposé, la longueur de la zone gravitaire, le profil de pression, la qualité du filtrat, la siccité du gâteau et les commandes d’exploitation.
Ne choisissez pas une machine uniquement selon le débit moyen des eaux usées de l’usine. Demandez une caractérisation des boues entrant réellement dans l’étape de déshydratation, notamment leur origine, leur concentration en solides, leurs variations par lot, leur comportement de drainage et les heures d’exploitation disponibles. Déterminez si le sang, les graisses, les solides de procédé et l’eau de dilution alimentent la préparation et si les équipements en amont captent ces matières avant le traitement biologique ou la séparation des solides.
Cette vérification est importante, car la préparation et les caractéristiques d’alimentation déterminent l’agencement des bandes permettant un drainage efficace. Si les boues drainent mal, elles peuvent nécessiter davantage de temps de séjour en zone gravitaire. Si elles sont diluées, une zone gravitaire indépendante peut offrir une fonction d’épaississement plus adaptée. Ni l’une ni l’autre conclusion ne découle de la seule expression « eaux usées de transformation de viande ».
Lorsqu’une préparation est nécessaire, demandez aux soumissionnaires d’indiquer le réactif, la méthode de contrôle du dosage et l’interface d’exploitation. Le système automatique de dosage pour la préparation des boues constitue une option de commande en amont pour l’alimentation contrôlée en floculant ou en polymère. L’agencement du dosage doit toutefois correspondre au polymère sélectionné et aux boues réelles.
| Paramètre d’alimentation ou d’exploitation | Informations à obtenir | Influence sur la sélection ou l’appel d’offres |
|---|---|---|
| Source et type de boues | Origine du procédé, prétraitement biologique ou physique et dispositif amont de capture des solides | Détermine si les graisses, le sang, les sables, les fibres ou la dilution par l’eau de procédé peuvent influencer la filtration et la préparation |
| Solides d’alimentation | Mesure des solides totaux et des solides en suspension, y compris la plage normale et les variations par lot | Établit la base de dimensionnement de la zone gravitaire et le dimensionnement annoncé par le fournisseur |
| Comportement de drainage | Débit de drainage observé et tendance à retenir l’eau ; évaluation du fournisseur après préparation | Distingue les alimentations normales, celles qui drainent mal et celles qui sont diluées |
| Base d’exploitation | Base de débit, programme de production, traitement par lots et heures d’exploitation disponibles | Évite de comparer les presses à une charge de conception non définie |
| Préparation | Type de polymère ou de floculant, dosage proposé, méthode de mélange et responsabilité de commande | Détermine la consommation de réactifs, la qualité du gâteau et le périmètre des auxiliaires en amont |
| Destination du gâteau | Filière d’évacuation, méthode de manipulation, interface avec conteneur ou convoyeur et exigences de lavage | Relie le résultat de la déshydratation à la manipulation ultérieure |
Choisir la zone gravitaire et la configuration des bandes
Komline-Sanderson propose des configurations à deux bandes, à trois bandes et à deux bandes avec zone gravitaire prolongée. La comparaison pertinente porte donc sur le service proposé face au drainage des boues de l’usine, et non sur le seul nom de la configuration (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Une zone gravitaire standard répond aux conditions de drainage normales. Une zone prolongée augmente le temps de séjour de drainage, tandis qu’une zone indépendante peut aussi assurer la fonction d’un épaississeur à bandes gravitaire autonome (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026).
La zone gravitaire indépendante possède un champ d’application publié et défini. Komline-Sanderson indique qu’elle s’applique aux boues diluées dont les solides en suspension sont inférieurs à 1,5 % (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Utilisez cette affirmation pour vérifier si le soumissionnaire a retenu le point de comparaison approprié. Elle ne constitue pas une règle universelle de dimensionnement et ne détermine pas la taille requise pour un abattoir ou une usine de transformation de viande donné.
Dans une conception à trois bandes, la zone gravitaire indépendante utilise une bande plus ouverte afin d’évacuer rapidement le volume d’eau. La conception à deux bandes prolongées fournit plutôt une zone de drainage gravitaire plus longue (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). La logique de sélection est donc conditionnelle. Si des boues représentatives drainent lentement sans être traitées principalement comme une opération d’épaississement gravitaire de boues diluées, la zone de drainage prolongée exige une justification supplémentaire. Si l’opération vise l’épaississement de boues diluées, demandez au soumissionnaire de démontrer le comportement combiné de la zone indépendante et des étapes ultérieures de pressage en coin ou sous pression.
Les machines à deux bandes et à trois bandes ne doivent pas être chiffrées comme équivalentes sans définir la charge hydraulique, la largeur des bandes, le séjour de drainage et les conditions d’évacuation du gâteau. Alfa Laval indique que les presses à bandes utilisent des tissus filtrants et des bandes pour guider les boues entre les rouleaux. La pression croissante le long des rouleaux produit un filtrat clarifié et un gâteau pressé (Alfa Laval, Belt press, consulté en 2026). Ce mécanisme général ne permet pas de choisir la configuration adaptée sans résultats obtenus sur des boues représentatives.
| Configuration ou caractéristique | Fonction documentée | Question de sélection pour les boues de transformation de viande | Preuves à demander |
|---|---|---|---|
| Zone gravitaire standard | Assure l’étape habituelle de drainage gravitaire avant la déshydratation sous pression (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026) | Les boues préparées représentatives drainent-elles suffisamment dans la zone proposée ? | Résultats de drainage et de matières solides pour l’alimentation et la préparation spécifiées |
| Zone gravitaire prolongée | Augmente le temps de séjour de drainage gravitaire (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026) | Le comportement de rétention et de filtration des boues justifie-t-il un drainage plus long ? | Comparaison avant et après la zone avec les mêmes boues représentatives |
| Zone gravitaire indépendante | Peut épaissir les boues indépendamment et offre les mêmes fonctions qu’un épaississeur à bandes gravitaire autonome (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026) | L’alimentation est-elle suffisamment diluée pour que l’épaississement constitue la fonction principale ? | Solides en suspension de l’alimentation, résultat d’épaississement et filière proposée vers la zone de déshydratation |
| Conception à trois bandes | Utilise une zone gravitaire indépendante avec une bande plus ouverte pour évacuer rapidement le volume d’eau (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026) | L’évacuation rapide du volume d’eau correspond-elle aux boues réelles et au profil de chargement par lots ? | Preuves d’essai correspondantes à l’agencement des bandes offert |
| Conception à deux bandes prolongées | Fournit une zone de drainage gravitaire plus longue (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026) | Le temps de drainage supplémentaire est-il nécessaire, plutôt qu’une autre solution d’alimentation ou de préparation ? | Caractérisation de l’alimentation et comportement de drainage démontré |
Évaluer la progression de pression et les commandes d’exploitation
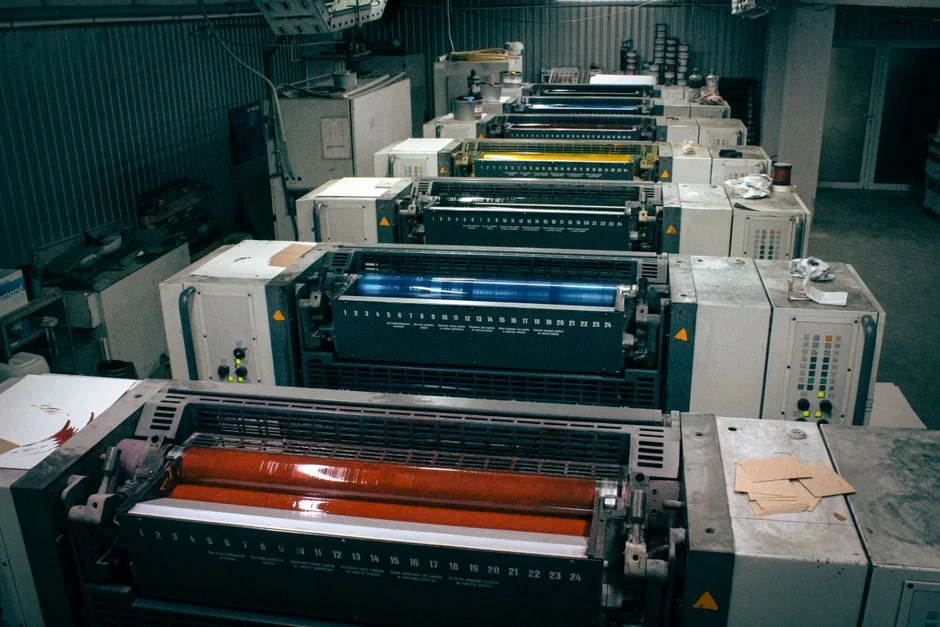
La zone de pression de Komline-Sanderson commence par un tambour perforé de 30 pouces de diamètre avec auto-évacuation, conçu pour éliminer un volume élevé de filtrat et éviter les conditions perturbées (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Des tambours de diamètre décroissant augmentent ensuite le profil de pression. Le fournisseur indique qu’un profil comportant jusqu’à 14 tambours peut offrir une zone de pression et de cisaillement extra-longue, avec davantage de contact des bandes et de temps sous pression (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026).
Ces caractéristiques mécaniques ne garantissent pas à elles seules une siccité acceptable du gâteau pour les boues de transformation de viande. La progression appropriée dépend de l’alimentation préparée, du débit de drainage, de la tension des bandes et de la charge en solides. Alfa Laval décrit l’augmentation de pression le long des rouleaux comme le mécanisme permettant d’éliminer progressivement l’eau et de produire un filtrat clarifié et un gâteau à siccité élevée et constante (Alfa Laval, Belt press, consulté en 2026). L’acheteur doit donc exiger des résultats démontrés pour l’agencement proposé, et pas uniquement une liste de caractéristiques des tambours.
Demandez à chaque fournisseur d’expliquer la séquence d’exploitation comme un système unifié : tension des bandes, lavage par jets, commande de l’entraînement, évacuation du filtrat et décharge du gâteau. La recherche fournie décrit ces éléments, mais ne fournit aucune limite d’exploitation universelle ni garantie de performance. Exigez du fournisseur qu’il précise les fonctions automatisées, le mode d’application et de gestion de l’eau de lavage, ainsi que l’intervention requise en cas de perturbation de la décharge du gâteau ou de l’évacuation du filtrat.
Les commandes doivent également définir une limite d’intégration précise. Komline-Sanderson indique que ses tableaux électriques utilisent des automates programmables, avec des automates de niveau supérieur lorsque la presse doit être intégrée à des systèmes Ethernet ou SCADA. Des terminaux d’interface opérateur peuvent également être fournis (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Spécifiez l’interface requise avec l’usine, la présentation des alarmes, les commandes locales et l’intégration de supervision, au lieu d’accepter une mention générique telle que « automate programmable inclus ».
Tester les boues et définir les critères de réception
Komline-Sanderson indique que des échantillons représentatifs de 5 gallons peuvent être envoyés à son laboratoire de Peapack, dans le New Jersey, afin de déterminer les performances attendues de la presse à bandes (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Il s’agit d’une option de laboratoire définie, et non d’une exigence d’échantillonnage universelle. L’acheteur doit néanmoins exiger un protocole d’essai écrit précisant la condition de production échantillonnée, la plage des solides d’alimentation, le réactif de préparation et son dosage, la durée d’exploitation et les mesures de performance.
La représentativité constitue le principal problème technique. Demandez si l’échantillon reflète la production normale et s’il inclut la condition de préparation proposée. Une affirmation de performance fondée uniquement sur un échantillon facile à filtrer, ou utilisant un autre polymère et une autre plage de solides d’alimentation, ne permet pas d’établir l’acceptation de la configuration achetée. La recherche fournie ne fournit aucune limite universelle de siccité du gâteau, de qualité du filtrat, de débit ou de consommation de polymère. Ces limites doivent donc être convenues selon l’opération réelle de l’usine.
Les critères de réception doivent couvrir les solides atteignables du gâteau pressé, le retour du filtrat, le débit, la demande en polymère, le guidage des bandes, les performances de lavage et la décharge du gâteau. Précisez si le filtrat retourne directement au procédé de traitement, exige une décantation préalable ou doit être échantillonné en continu. Définissez la plage d’alimentation en polymère et la méthode de mesure, plutôt que d’accepter une consommation sans sa base d’essai.
Clarifiez le périmètre des auxiliaires avant de finaliser les essais. Komline-Sanderson indique qu’elle peut fournir un système d’alimentation en polymère, des convoyeurs de décharge du gâteau et des pompes d’alimentation en boues sous forme de système complet de déshydratation (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Exigez de chaque soumissionnaire qu’il distingue les équipements fournis des utilités, fondations, plateformes et interfaces à la charge du client.
Les dispositions de maintenance et de durée de vie doivent être formulées selon le plan d’exploitation. Alfa Laval indique que des reconstructions ciblées et des améliorations peuvent prolonger la durée de vie des équipements et améliorer leurs performances et leur fiabilité (Alfa Laval, Belt press, consulté en 2026). Demandez le périmètre des améliorations disponibles, la stratégie de pièces de rechange, les modalités d’intervention et un point de référence pour la reconstruction de l’unité pendant sa durée de vie prévue.
| Élément de réception | Informations minimales du protocole d’essai | Vérification de l’acheteur |
|---|---|---|
| Échantillon représentatif | Condition de production, point d’échantillonnage, plage des solides d’alimentation et variations par lot | L’échantillon est manifestement représentatif de l’opération achetée |
| Préparation | Réactif, dosage, méthode de mélange et conditions d’alimentation en polymère | Les résultats s’appliquent au système chimique proposé |
| Gâteau et filtrat | Méthode de mesure des solides du gâteau pressé et des caractéristiques de retour du filtrat | Les limites d’acceptation figurent dans le cahier des charges d’achat |
| Débit | Base d’alimentation, heures d’exploitation et durée d’essai | L’affirmation de capacité utilise une charge et des boues définies |
| Demande en polymère | Produit, concentration et mesure de la consommation | Le soumissionnaire précise comment la consommation sera contrôlée et vérifiée |
| Fonctionnement mécanique | Observations sur le guidage des bandes, le lavage par jets, la commande de l’entraînement et la décharge du gâteau | Aucun problème de sécurité ou d’interruption du procédé non résolu |
| Périmètre de l’ensemble | Système de polymère, pompe d’alimentation, convoyeur de gâteau, utilités et commandes | Chaque interface est identifiée comme fournie, exclue ou à la charge du client |
Comparer les offres avec une matrice de sélection pratique
Une offre comparable doit préciser la base d’alimentation, les boues testées, la condition de préparation et la charge d’exploitation derrière chaque affirmation de performance. Indiquez chaque réponse « fourni », « non fourni » ou « exclu », puis renvoyez les propositions incomplètes pour clarification. Une valeur annoncée des solides du gâteau pressé n’est pas comparable si un essai utilise une autre alimentation, un autre polymère, une autre plage de solides ou un autre contexte de débit.
Komline-Sanderson indique que des garanties pouvant atteindre cinq ans peuvent être fournies pour le bâti, les rouleaux de pression et les roulements (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Exigez du soumissionnaire qu’il précise les composants couverts, les exclusions et les conditions de transfert. Ne présentez pas cette déclaration comme une garantie couvrant l’ensemble du système.
Utilisez la matrice ci-dessous pour distinguer les capacités mécaniques de la complétude commerciale. L’offre la plus solide n’est pas nécessairement celle dont la description de configuration est la plus longue. C’est celle dont les preuves d’essai, le périmètre des auxiliaires et les conditions d’acceptation correspondent aux boues que l’usine traitera réellement.
| Élément de l’offre | Réponse du fournisseur | Statut | Clarification requise |
|---|---|---|---|
| Base d’alimentation et solides des boues | Fourni / Non fourni / Exclu | ||
| Base de débit et heures d’exploitation | Fourni / Non fourni / Exclu | ||
| Conception à deux ou trois bandes | Fourni / Non fourni / Exclu | ||
| Zone gravitaire standard, prolongée ou indépendante | Fourni / Non fourni / Exclu | ||
| Description de la zone de pression | Fourni / Non fourni / Exclu | ||
| Preuves d’essai sur boues représentatives | Fourni / Non fourni / Exclu | ||
| Préparation et demande en polymère | Fourni / Non fourni / Exclu | ||
| Périmètre de l’automate programmable, de l’interface et des alarmes | Fourni / Non fourni / Exclu | ||
| Pompe d’alimentation, système chimique et convoyeur de gâteau | Fourni / Non fourni / Exclu | ||
| Méthode d’essai et limites d’acceptation | Fourni / Non fourni / Exclu | ||
| Couverture et exclusions de la garantie | Fourni / Non fourni / Exclu | ||
| Maintenance, pièces et soutien à la modernisation | Fourni / Non fourni / Exclu |
Questions fréquentes
Comment dimensionner une presse à filtres-bandes pour les boues d’eaux usées de transformation de viande ?
Dimensionnez la machine à partir des caractéristiques de boues représentatives et de la base d’alimentation définie, notamment la concentration en solides, le comportement de drainage, les variations de production et les heures d’exploitation. Demandez à chaque soumissionnaire d’indiquer l’alimentation testée, la condition de préparation, le débit et les solides obtenus dans le gâteau pressé. Un nom de configuration ou le seul débit moyen de l’usine ne constitue pas une base de dimensionnement suffisante.
Convient-il d’utiliser un épaississeur à bandes gravitaire avant une presse à filtres-bandes ?
Évaluez le pré-épaississement lorsque les boues représentatives sont diluées ou drainent mal, et que la zone gravitaire indépendante proposée ne permet pas de satisfaire l’opération requise. Komline-Sanderson indique que sa zone gravitaire indépendante peut fonctionner comme un épaississeur à bandes gravitaire autonome et délimite son application aux boues diluées dont les solides en suspension sont inférieurs à 1,5 % (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026). Exigez du soumissionnaire qu’il compare la conception intégrée avec l’épaississement séparé, sans présumer une filière.
Que faut-il demander pour un essai de performance fournisseur ?
Demandez un échantillon de boues représentatif, la base d’échantillonnage écrite, le réactif de préparation et son dosage, la durée d’essai, la plage des solides d’alimentation, ainsi que le débit, les solides du gâteau, le retour du filtrat et la demande en polymère mesurés. Komline-Sanderson propose une option de laboratoire pour des échantillons représentatifs de 5 gallons à Peapack, dans le New Jersey. Le protocole d’essai et les limites d’acceptation doivent néanmoins être convenus avant l’achat (Komline-Sanderson, Kompress Belt Filter Press, consulté en 2026).
Comment comparer les fournisseurs de presses à filtres-bandes selon la consommation de polymère et les commandes ?
Exigez que la demande en polymère soit indiquée avec les boues testées, le produit, la concentration, les solides d’alimentation et le débit. Demandez le périmètre de l’automate programmable, l’interface opérateur locale, les fonctions d’alarme et toute intégration Ethernet ou SCADA requise. Comparez des preuves équivalentes, au lieu d’évaluer isolément une consommation ou une description de tableau de commande.
Équipements associés
- solution de rechange de déshydratation des boues par filtre-presse à plaques et cadres, spécifications, plage de capacité et données techniques