Équipements à installer à Kigali pour les eaux usées industrielles à DCO élevé
En 2026, les industriels de Kigali doivent traiter les eaux usées à DCO élevé au moyen d’une chaîne de traitement séquentielle. Il convient d’abord caractériser et tamponner les effluents, puis éliminer les solides en suspension, les huiles et graisses, les FOG et les colloïdes par dégrillage et FAD ou décantation. Le traitement biologique réduit ensuite la DCO et la DBO biodégradables, avant une décantation et une finition. Le Rwanda impose aux industries implantées dans des zones industrielles désignées un traitement primaire avant rejet vers une station centralisée. Une étude de 2025 portant sur une zone humide construite à Kigali a mesuré un abattement de la DCO de 68,77 % en saison sèche et de 71,65 % en saison des pluies. Ces résultats indiquent un potentiel de finition, sans remplacer le prétraitement industriel.
Les eaux usées industrielles correspondent aux effluents produits par l’usine et qui doivent être traités avant leur admission dans un réseau d’assainissement, une station d’accueil, un milieu aquatique ou un système de réutilisation. Le choix des équipements ne peut reposer sur la seule valeur de DCO. Avant les achats, caractérisez la DCO, la DBO, les MES, les huiles et graisses, le pH, l’oxygène dissous, les variations de débit et le procédé de production d’origine. Séparez les flux incompatibles, car la dilution et le mélange peuvent masquer une décharge par lot qui surchargerait le traitement biologique ou la station d’accueil.
- Caractérisation et séparation : déterminez les flux d’origine, les calendriers de production, les décharges par lot et les contaminants industriels.
- Dégrillage : éliminez les linges, les plastiques, les débris fibreux et les matières en suspension avant les pompes et les équipements biologiques. Un dégrilleur mécanique rotatif pour le prétraitement des eaux usées d’usine peut constituer l’étape de protection de l’entrée.
- Tamponnage : équilibrez le débit et la charge polluante avant le traitement. Le tamponnage gère les variations, mais ne remplace ni l’élimination des huiles et des solides, ni celle de la DCO biodégradable.
- FAD ou décantation : récupérez les solides en suspension, les huiles et graisses, les FOG et les matières colloïdales avant le traitement biologique. Un système de FAD pour le prétraitement industriel à DCO élevé traite ces contaminants de tête de chaîne.
- Traitement biologique, décantation et finition : réduisez la DCO et la DBO biodégradables, décantez les solides biologiques et ajoutez une finition ou une désinfection si nécessaire. Un bioréacteur à membranes pour effluents à DCO élevé combine le traitement biologique et la séparation membranaire lorsque la charge et les objectifs de qualité le justifient.
- Suivi et acheminement autorisé : échantillontez le flux traité et rejetez-le ou réutilisez-le uniquement dans les conditions de l’autorisation applicable et de la station d’accueil.
Cet enchaînement importe, car la FAD et le traitement biologique répondent à des problèmes différents. L’étude de 2022 publiée dans Water, « Industrial Wastewater Discharge and Compliance Investigation for Environmentally Resilient Rwanda », a montré que les cinq sites étudiés échouaient aux contrôles des huiles et graisses et des coliformes fécaux. Les solides, huiles, FOG et colloïdes non éliminés peuvent perturber le traitement biologique ou surcharger une station centralisée.
Les zones humides construites doivent être évaluées comme unités de finition ou composants décentralisés possibles. Elles ne doivent pas être présumées remplacer le prétraitement de l’usine. L’étude de 2025 « Impact analysis of constructed wetland for wastewater management in Rwanda » a mesuré un abattement de la DCO de 68,77 % en saison sèche et de 71,65 % en saison des pluies sur la zone humide de Remera. Ce niveau de performance constitue une référence, sans prouver que chaque flux industriel atteindra le même résultat.
Cadre de traitement et de conformité au Rwanda pour les usines de Kigali
Le modèle rwandais des zones industrielles confie à chaque industrie la responsabilité du traitement primaire de ses effluents avant rejet vers la station centrale de traitement des eaux usées industrielles.
Cette exigence est énoncée dans l’étude de 2022 publiée dans Water, « Industrial Wastewater Discharge and Compliance Investigation for Environmentally Resilient Rwanda ». Elle détermine donc la définition du périmètre des équipements d’une usine de Kigali. Le lot de prétraitement industriel doit traiter les effluents spécifiques produits sur site, et non assurer uniquement le raccordement ou une décantation générale.
REMA est l’autorité nationale rwandaise de l’environnement et l’organisme chargé de la conformité et du contrôle environnemental. Une valeur nationale générique ne doit toutefois pas remplacer l’autorisation en vigueur applicable au site. Avant les achats, obtenez l’autorisation propre au site, confirmez le classement foncier, le document d’autorisation de rejet et les critères écrits d’acceptation de la station d’accueil. Le cadre de vérification des limites de prétraitement industriel avant rejet dans le réseau est utile, mais chaque critère doit être confirmé pour l’usine et l’itinéraire de rejet réels.
L’enquête portant sur cinq industries, publiée dans Water en 2022, fournit un avertissement clair. La conformité aux paramètres pH, DO, DBO, DCO, MES, Pb, Cd et Cr a été établie à 66,7 %, tandis que tous les sites étudiés échouaient aux contrôles des huiles et graisses et des coliformes fécaux. Cette étude a également documenté une décharge délibérée non traitée par une industrie, suivie de sa fermeture par REMA.
Le transfert des effluents vers une station centralisée ne décharge pas l’usine de sa responsabilité de contrôle des rejets. L’usine doit démontrer que son traitement primaire respecte les critères de l’exutoire, entretenir ses équipements, prélever des échantillons aux points convenus, conserver les relevés et empêcher les contournements d’effluents non traités ou non conformes.
Le périmètre des achats doit donc dépasser les cuves et les pompes. Exigez une conception du prétraitement, des dispositifs d’échantillonnage, un dosage de réactifs si nécessaire, un accès pour la maintenance, la formation des opérateurs, l’intégration des systèmes de commande, la mise en service, la gestion des boues et une démonstration claire des performances. La station d’accueil et REMA doivent être consultés avant de finaliser les garanties sur les équipements, car les limites d’acceptation et les obligations de suivi peuvent être plus exigeantes qu’une spécification générale de traitement.
Réduction des effluents à DCO élevé à chaque étape de traitement
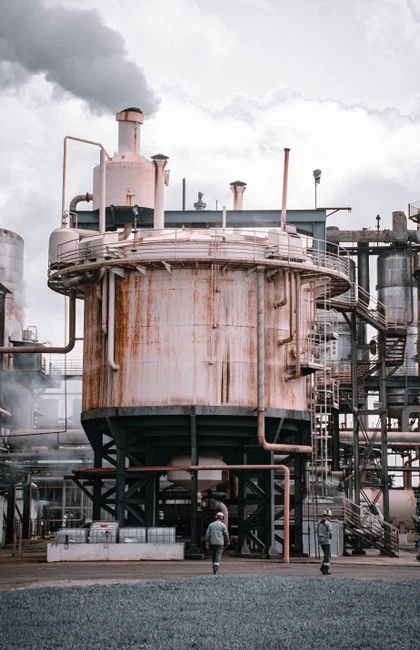
Chaque étape de traitement doit comporter une fonction définie d’élimination des contaminants, un état d’entrée mesurable et un état de sortie requis.
Le dégrillage mécanique protège les équipements aval des solides en suspension, des linges, des plastiques et des débris fibreux. Il évite que ces matières pénètrent dans les pompes, les vannes, les décanteurs et les systèmes biologiques. Le tamponnage amortit ensuite les variations de débit et de charge. Ses performances doivent toutefois être démontrées à partir des relevés de production et de rejet de l’usine, et non du seul volume nominal de la cuve.
La FAD constitue un traitement de tête. Elle élimine les solides en suspension récupérables, les huiles et graisses, les FOG et les matières colloïdales susceptibles de perturber le traitement biologique. Le système de FAD pour le prétraitement industriel à DCO élevé couvre 4–300 m³/h sur 13 modèles standard, selon les informations produit fournies. Il s’agit de capacités d’équipement, et non de résultats de traitement garantis. Les performances du projet dépendent des caractéristiques des eaux usées, du conditionnement, de la charge hydraulique et de l’exploitation.
Le traitement biologique constitue l’étape principale de réduction de la DCO et de la DBO lorsque la charge organique restante est biodégradable. Sa configuration doit tenir compte de la biodégradabilité, de la toxicité, de la température, de la charge, des nutriments si nécessaire, du temps de séjour hydraulique et de la qualité finale requise. Un bioréacteur à membranes pour effluents à DCO élevé fournit une filtration membranaire immergée en PVDF avec des pores inférieurs à 1 μm. Il est proposé de 10 à 2 000 m³/jour. Ces caractéristiques produit ne garantissent pas les valeurs de rejet du projet. Le module de bioréacteur à membranes associé doit être évalué dans le cadre de la conception biologique et de la rétention des solides, et non sélectionné sur la seule capacité de débit.
Les données des zones humides illustrent la nécessité de considérer conjointement l’élimination des solides et le comportement saisonnier. L’étude de 2025 sur Remera a indiqué :
| Paramètre | Saison sèche | Saison des pluies | Source |
|---|---|---|---|
| DCO à l’entrée et à la sortie | 242,2 ± 2,4 à 79,4 ± 1,9 mg/L | 162,8 ± 2,1 à 49,2 ± 3,21 mg/L | « Impact analysis of constructed wetland for wastewater management in Rwanda », Frontiers in Environmental Science, 2025 |
| Abattement de la DCO | 68,77 % | 71,65 % | Même étude Frontiers de 2025 |
| Abattement des MES | 81,05 % | 65,39 % | Même étude Frontiers de 2025 |
Ces résultats font des zones humides une référence pertinente pour la finition à Kigali. Ils ne démontrent pas leur aptitude à traiter des effluents industriels bruts à forte concentration. Le flux étudié, la configuration de la zone humide, la charge hydraulique et les conditions saisonnières doivent être comparés au rejet de l’usine.
FAD, traitement biologique ou chaîne combinée
La FAD doit précéder le traitement biologique lorsque les solides en suspension, les huiles et graisses, les FOG et les colloïdes constituent les principaux risques de prétraitement.
Le choix découle des caractéristiques des eaux usées, et non d’une préférence pour une catégorie d’équipement. L’étude de conformité de 2022 publiée dans Water fournit l’avertissement local le plus net contre l’envoi en aval d’effluents industriels insuffisamment traités. Les cinq sites ont échoué aux contrôles des huiles et graisses et des coliformes fécaux.
| État des eaux usées | Filière de traitement adaptée | Éléments justifiant la décision |
|---|---|---|
| Les solides récupérables, les huiles et graisses, les FOG ou les colloïdes dominent les risques | Dégrillage et tamponnage, suivis d’une FAD ou d’une décantation | Caractérisation représentative, évaluation de récupérabilité et critères d’acceptation de la station d’accueil |
| La charge organique est principalement biodégradable et compatible avec le traitement biologique | Traitement biologique, suivi d’une décantation et de la finition requise | Biodégradabilité, toxicité, charge et exigences finales relatives aux effluents |
| Des huiles et solides récupérables coexistent avec une DCO biodégradable importante | Chaîne combinée FAD et traitement biologique | Caractérisation en laboratoire et essais pilotes ou garanties opposables du fournisseur |
| Un encombrement réduit ou une qualité proche de la réutilisation est requis | Évaluer le BRM | Charge biologique, flux membranaire, pointe de demande, objectif de réutilisation et performance du prétraitement |
| Un rejet depuis une zone industrielle vers une station centralisée est requis | Traitement primaire détenu par l’usine, dimensionné selon les critères de l’exutoire | Classement en vigueur, autorisation et exigences écrites d’acceptation |
Un système de FAD pour le prétraitement industriel à DCO élevé ne remplace donc pas le traitement biologique. Il protège et conditionne le flux qui entre dans cette étape. Inversement, le traitement biologique ne doit pas être chargé de résoudre tous les problèmes de charge en amont.
Les zones humides construites restent des composants possibles de finition ou de traitement décentralisé. L’étude de 2026 publiée dans Environments, « Wastewater Treatment with Constructed Wetlands and Banana Fibre Filtration », a rapporté un abattement de la DCO de 78–83 % pour les zones humides seules. La filtration sur fibres de bananier a été utilisée pour améliorer la finition. L’étude indique également que les zones humides ne respectent souvent pas seules les normes de rejet ou de réutilisation. Ces constats justifient une décision par étapes, sans recommander systématiquement cette solution.
Lorsqu’un traitement compact ou une qualité proche de la réutilisation est requis, vérifiez un bioréacteur à membranes pour effluents à DCO élevé par rapport à la charge biologique, au flux membranaire, à la pointe de demande et aux objectifs de qualité. Un débit générique ne suffit pas. Si l’usine alimente une station centralisée, déterminez d’abord le traitement primaire exigé par cette station. Un système de traitement intégré enterré peut être pertinent dans une évaluation plus large du site. Il ne doit toutefois pas être présumé conforme aux exigences de prétraitement des eaux usées industrielles sans justification de projet.
Dimensionner le système à partir des données mesurées sur les eaux usées
Un dimensionnement précis exige des données mesurées sur les eaux usées, et non un taux de production nominal de l’usine.
Demandez au moins un an de données de débit horaires ou représentatives de la production. Ces données doivent identifier les débits de pointe et minima, les décharges par lot, les événements de nettoyage en place, les variations liées aux pluies et les débits d’arrêt. Transmettez au fournisseur le calendrier de production, car les fonctions du tamponnage, de la FAD, du traitement biologique et des membranes doivent répondre au profil de charge réel.
Caractérisez les effluents au fil des saisons d’exploitation. Les analyses minimales doivent porter sur la DCO, la DBO, les MES, les huiles et graisses, le pH, le DO, la température, les nutriments si nécessaire, la conductivité et les contaminants propres au secteur. L’étude de 2025 sur la zone humide de Remera constitue un avertissement saisonnier. La DCO mesurée à l’entrée était plus élevée en saison sèche qu’en saison des pluies, et le rendement épuratoire annoncé a également varié selon la saison.
| Donnée d’achat | Informations requises | Impact sur le périmètre |
|---|---|---|
| Historique des débits | Données horaires ou représentatives de la production, y compris débits par lot et d’arrêt | Détermine le tamponnage, la charge hydraulique, les besoins de pointe des équipements et la commande |
| Caractérisation des eaux usées | DCO, DBO, MES, huiles et graisses, pH, DO, température, nutriments, conductivité et contaminants pertinents, par saison | Détermine le prétraitement, la faisabilité biologique, la conception des membranes et l’emploi de réactifs |
| Itinéraire de rejet | Autorisation, classement foncier, critères d’acceptation de la station centralisée et objectif de réutilisation | Fixe le périmètre de traitement et les garanties de sortie |
| Prévision de boues | Production attendue selon le procédé retenu, épaississement, déshydratation, stockage et filière d’élimination | Complète le périmètre de génie civil, des équipements et de l’exploitation |
| Garanties commerciales et techniques | Performances garanties à l’entrée et à la sortie, méthodes d’essai, commande, utilités, mise en service, formation et limites du génie civil | Établit un périmètre de fourniture vérifiable et auditable |
Le seul débit de liquide minimise la portée du projet. Obtenez les données de production de boues du procédé retenu et définissez leur épaississement, déshydratation, stockage et élimination. Une presse filtrante à plateaux pour la déshydratation des boues et une cuve de sédimentation à haute efficacité peuvent faire partie de ce périmètre. Aucun ne doit être retenu sans connaître le procédé, les caractéristiques des solides et l’objectif de gestion.
Exigez de chaque soumissionnaire les performances garanties à l’entrée et à la sortie, les méthodes d’essai, le domaine d’exploitation, le cycle de service, les utilités, la philosophie de commande, la présence des opérateurs, le protocole de mise en service et la limite entre les équipements fournis et les travaux de génie civil locaux. Ces éléments déterminent si le devis représente une chaîne de traitement exploitable ou une simple collection d’équipements.
Vérifier la conformité au moyen d’échantillonnages et de commandes d’exploitation
La conformité doit être démontrée par un échantillonnage contrôlé, des registres d’exploitation et une réponse auditable aux écarts.
Établissez des points d’échantillonnage dédiés à l’entrée et à la sortie. Suivez la DCO, la DBO, les MES, les huiles et graisses, le pH et le DO, puis ajoutez les paramètres imposés par l’autorisation, la station d’accueil ou l’évaluation environnementale. Les points d’échantillonnage doivent représenter le flux rejeté ou réutilisé, et non un point dilué ou non représentatif.
À titre indicatif uniquement, l’étude de 2025 sur les zones humides construites à Kigali a comparé ses résultats aux valeurs de l’OMS : DCO inférieure à 250 mg/L, DBO inférieure à 40 mg/L, MES inférieures à 100 mg/L, pH de 6,6–8,5 et DO supérieure à 2 mg/L. La recherche fournie ne présente pas ces valeurs comme les limites actuelles de rejet industriel rwandais. Elles ne doivent donc pas servir de seul critère de conformité.
Utilisez un dosage automatique de réactifs lorsque le pH ou la chimie de coagulation doit être contrôlé. Le système automatique de dosage de réactifs permet l’injection commandée par API de coagulants, flocculants, correcteurs de pH et produits chimiques spécialisés. Le choix des réactifs doit résulter d’essais en éprouvette et de la chimie du procédé, et non d’une dose générique.
| Point de contrôle | Suivi ou action d’exploitation | Réponse requise |
|---|---|---|
| Entrée et sortie | DCO, DBO, MES, huiles et graisses, pH, DO et paramètres propres à l’autorisation | Échantillonnage corrélé, archivage des relevés et comparaison aux limites applicables |
| Débit et charge organique | Débit, événements de décharge par lot et évolution des charges | Ajustement du tamponnage et de l’exploitation biologique, puis analyse des écarts |
| FAD | Entraînement des huiles, flottation des solides, dose de réactifs et état de surface | Ajustement du conditionnement et analyse de toute percée |
| BRM | Pression différentielle, évolution du colmatage membranaire, flux et qualité du perméat | Application de la procédure de nettoyage et de récupération approuvée |
| Désinfection, si nécessaire | Dose et conditions de rejet, y compris un générateur de dioxyde de chlore si justifié | Vérification du contact efficace et tenue des registres d’exploitation |
Définissez les règles d’alerte et d’escalade pour les DCO élevées, les pointes de débit, les tendances de colmatage membranaire ou de pression différentielle, l’entraînement des huiles en FAD et la dégradation de la qualité finale. Le constat de rejet délibéré non traité publié dans Water en 2022 fournit une leçon de gouvernance. Le comptage, la commande, les relevés, la compétence des opérateurs et la transparence de l’échantillonnage sont aussi importants que la capacité de traitement.
Questions à poser avant de sélectionner un fournisseur de traitement des eaux usées
Un fournisseur doit démontrer les performances de son système sur les eaux usées mesurées de l’usine, et seulement montrer qu’un équipement standard peut fonctionner.
Demandez les valeurs garanties à l’entrée et à la sortie, la méthode d’essai exacte, le domaine d’exploitation, le cycle de service, les mesures de réparation en cas de non-conformité et toute exclusion transférant le risque au propriétaire. Le guide d’achat de stations de traitement des effluents à Kuala Lumpur en 2026 constitue une référence utile pour structurer une comparaison plus large. Si le flux contient des sulfures ou d’autres contaminants propres au procédé, consultez également les méthodes d’élimination des sulfures dans les eaux usées industrielles.
Vérifiez si le devis couvre uniquement les équipements ou inclut la conception du procédé, les interfaces de génie civil, l’installation, la mise en service, la formation, les réactifs, les pièces de rechange, la gestion des boues et l’assistance à l’exploitation. Il doit également identifier les fondations, voies d’accès, renforcement de l’alimentation électrique, drainage, services de laboratoire et filières d’élimination exclus.
Contrôlez la capacité de service local : délai d’intervention des techniciens, disponibilité des pièces critiques, assistance API à distance, présence sur site et accès pour la maintenance. Demandez des projets de référence avec des flux industriels comparables et des profils de débit saisonniers, puis comparez ces références aux effluents réels de l’usine. Un débit nominal identique ne signifie pas une DCO, une teneur en huiles et graisses, des FOG, une toxicité ou une variabilité d’exploitation identiques.
Comparez les exigences du cycle de vie, et pas seulement le prix d’achat. Demandez des estimations pour l’énergie, les réactifs, le volume de boues, le nettoyage des membranes, les consommables, le temps opérateur et les performances en période de production de pointe. Pour la FAD, précisez le traitement de l’huile récupérée et des boues. Pour les systèmes biologiques ou à membranes, identifiez la charge biologique, le flux membranaire, la fréquence de nettoyage et la stratégie de remplacement.
Demandez enfin au fournisseur d’indiquer les hypothèses relatives à l’autorisation et à la station centralisée utilisées dans sa garantie. Si ces exigences changent, le périmètre et le prix doivent être réexaminés au lieu d’être traités comme un risque fournisseur non maîtrisé.
Questions fréquentes
Quelle chaîne de traitement convient le mieux aux eaux usées à DCO élevé d’une usine de Kigali ?
Commencez par un dégrillage et un tamponnage, puis éliminez les solides en suspension, les huiles et graisses, les FOG et les colloïdes par FAD ou décantation. Appliquez ensuite le traitement biologique lorsque la DCO restante est biodégradable, avec décantation secondaire et finition si nécessaire. Confirmez la configuration au moyen de la caractérisation, de l’itinéraire de rejet et des critères d’acceptation applicables.
Une zone humide construite peut-elle traiter toutes les eaux usées industrielles de Kigali ?
La recherche ne permet aucune conclusion générale. L’étude de 2025 sur Remera a mesuré un abattement de la DCO de 68,77 % en saison sèche et de 71,65 % en saison des pluies pour sa zone humide construite. L’étude de 2026 publiée dans Environments souligne toutefois que les zones humides seules peuvent ne pas respecter les normes de rejet ou de réutilisation. Évaluez donc ces solutions au regard du flux de l’usine, de la charge saisonnière et de la qualité de sortie requise, sans présumer qu’elles remplacent le prétraitement.
Combien doit coûter un système de traitement à DCO élevé à Kigali ?
La recherche fournie ne fournit aucun prix spécifique aux projets. Demandez un devis fondé sur le périmètre, avec le débit mesuré, la caractérisation complète des effluents, les objectifs de traitement, les critères d’acceptation de la station centralisée, le génie civil, la gestion des boues, les utilités et les exigences de service. Comparez ensuite le périmètre total du cycle de vie, notamment l’énergie, les réactifs, le nettoyage des membranes, les consommables, le temps opérateur et les performances en production de pointe.
L’usine doit-elle installer une station complète ou assurer un traitement primaire vers une station centralisée ?
Le modèle rwandais des zones industrielles impose un traitement primaire détenu par l’industrie avant le rejet vers la station centralisée. Confirmez le classement en vigueur de l’usine, son autorisation et les critères écrits d’acceptation de la station d’accueil avant de définir le périmètre des équipements. Un fournisseur ne doit présumer aucune option sans confirmation documentaire.