Le diagnostic des filtres-presses à bandes repose sur trois familles de pannes qui concentrent l'essentiel des arrêts non planifiés : usure mécanique et défauts d'alignement, dérives process et conditionnement des boues, déclenchements des protections électriques. Les sites accumulent souvent 50 000 à 200 000 $ par an d'immobilisation et de réparation. Les données 2025 de la Wastewater Equipment Manufacturers Association imputent 68 % des incidents à une tension de bande irrégulière (42 %), des toiles colmatées (31 %) et des rouleaux désalignés (27 %). Ce guide relie 23 modes de défaillance industriels à des seuils mesurables, des contrôles de cause racine et des actions préventives qui réduisent la récurrence lorsque ces trois causes restent maîtrisées.
Le diagnostic d'un filtre-presse à bandes commence par les catégories de pannes
Les pannes se répartissent en mécanique (58 %), process (32 %) et électrique (10 %) selon les enquêtes industrielles 2024. La plupart des arrêts chroniques naissent de l'interaction entre ces catégories. Un défaut de centrage augmente la pression locale, colmate la toile, puis surcharge le moteur d'entraînement. Traitez cette taxonomie comme un arbre de triage : corrigez d'abord géométrie et tension, puis le conditionnement des boues, enfin capteurs et automatismes.
Les pannes mécaniques couvrent les défauts de centrage de bande, le désalignement des rouleaux, l'usure des racleurs et les ruptures de bande. Les défaillances d'épissure naissent souvent près d'une ligne de contrainte à 45° lorsque la tension ou les impacts sont irréguliers. Ces défauts endommagent bandes et châssis avant que la qualité du gâteau ne se rétablisse.
Les pannes process prennent naissance dans la boue ou à l'interface avec la toile. Un dosage polymère insuffisant (moins de 0,3 % m/m) peut empêcher le décollement du gâteau ; le colmatage de la toile et le déséquilibre de pression entre zones réduisent le débit. L'opérateur observe gâteau humide, surconsommation de polymère ou fuites latérales bien avant une alarme mécanique dure.
Les pannes électriques incluent les surcharges moteur liées à un grippage mécanique, les capteurs endommagés par l'humidité (environ 8 % des défauts capteurs dus à des infiltrations) et les défauts d'armoire de commande. Elles arrêtent la presse ou figent les consignes alors que les bandes semblent en bon état.
| Catégorie de panne | % du total des pannes (industrie 2024) | Exemples courants | Impact principal |
|---|---|---|---|
| Mécanique | 58 % | Défauts de centrage, rouleaux désalignés, ruptures de bande | Dommages physiques, arrêts d'exploitation |
| Process | 32 % | Problèmes de boue, colmatage des toiles, mauvais décollement du gâteau | Sous-performance de déshydratation, qualité produit |
| Électrique | 10 % | Surcharge moteur, défauts capteurs, défauts de commande | Arrêts système, erreurs de régulation |
Pannes mécaniques : 12 problèmes courants et solutions étape par étape
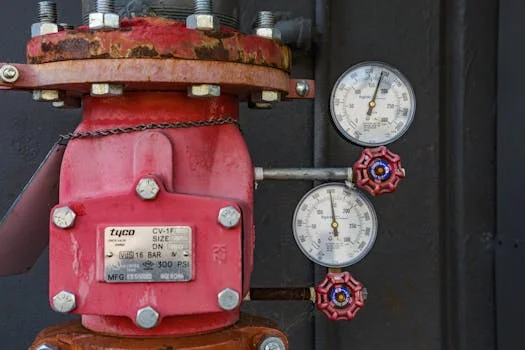
Les défauts mécaniques causent plus de la moitié des arrêts : définissez des seuils numériques avant de modifier le polymère. La plupart des stations que nous dimensionnons pour gâteau municipal réalisent des contrôles quotidiens de centrage et de tension, car 5 mm de dérive suffisent à provoquer un effilochage de bord en un poste.
- Défaut de centrage de bande : un écart supérieur à 5 mm de manière persistante déclenche un arrêt automatique sur la plupart des presses modernes.
- Symptôme : bande décentrée, frottement contre le châssis, arrêt automatique.
- Cause racine : tension irrégulière de bande (42 % des cas), rouleaux de centrage désalignés, bords de bande usés.
- Étapes de diagnostic :
- Inspection visuelle du centrage en marche.
- Mesure de l'écart de bande par rapport à l'axe à la règle ou au capteur laser.
- Mesure de la tension sur toute la largeur avec un tensiomètre.
- Solution : réglez les rouleaux de tension pour obtenir 150 à 200 N/cm sur bandes polyester, pratique OEM courante, puis vérifiez l'alignement des rouleaux de centrage. Des versions antérieures citaient ISO 14119 pour cette plage ; conservez la cible de tension site et confrontez-la à la fiche fournisseur de la bande.
- Prévention : contrôle visuel quotidien du centrage (tolérance ± 2 mm), contrôles de tension hebdomadaires.
- Désalignement des rouleaux : un désalignement supérieur à ± 0,5 mm sur 1 m de largeur est une cause majeure de tension irrégulière et d'usure.
- Symptôme : usure irrégulière de bande, étirement localisé, défauts de centrage, surcharge moteur.
- Cause racine : usure des roulements, déformation du châssis, montage incorrect.
- Étapes de diagnostic :
- Mesure du parallélisme au laser.
- Inspection des roulements (jeu excessif, bruit).
- Vérification de l'état des surfaces (rainurage, dégradation).
- Solution : réalignez les rouleaux au laser jusqu'à ± 0,5 mm sur 1 m de largeur. Remplacez les roulements usés.
- Prévention : contrôle trimestriel du parallélisme, graissage régulier des roulements.
- Usure du racleur : un jeu supérieur à 1 mm entre racleur et bande réduit l'efficacité du décollement du gâteau et provoque l'accumulation de boue.
- Symptôme : boue collant à la bande, gâteau mal déchargé, accumulation sous la presse.
- Cause racine : boue abrasive, usure normale, pression irrégulière, matériau de lame inadapté. Une pression irrégulière favorise l'accumulation (données Micronics).
- Étapes de diagnostic :
- Inspection visuelle du bord de lame et du jeu.
- Mesure du jeu lame-bande au jeu de cales.
- Solution : réglez la pression pour un contact uniforme, ou remplacez les lames au-delà de 1 mm de jeu. Adaptez le matériau de lame au type de boue.
- Prévention : contrôle quotidien du jeu racleur (inférieur à 1 mm), remplacement trimestriel.
- Ruptures de bande : 92 % des ruptures surviennent aux épissures, zone critique d'inspection et de maintenance.
- Symptôme : arrêt soudain de la presse, séparation visible de la bande, alarme capteur rupture.
- Cause racine : fatigue mécanique, épissure de mauvaise qualité, choc, tension excessive.
- Étapes de diagnostic :
- Localisez le point de rupture.
- Examinez la zone d'épissure (décollement, effilochage, dégradation).
- Inspectez les zones voisines (traces d'impact ou d'abrasion).
- Solution : réparez avec un kit spécialisé ou remplacez la bande complète, en respectant les techniques d'épissure.
- Prévention : inspection hebdomadaire des épissures (référence industrielle 2025), évitez les corps étrangers, maintenez la tension recommandée.
Les outils de diagnostic comme les tensiomètres (200 à 800 $), les dispositifs d'alignement laser (1 500 à 5 000 $) et les caméras thermiques pour points chauds sur rouleaux (500 à 2 000 $) accélèrent le diagnostic mécanique. Lorsque la géométrie est correcte mais que le gâteau reste humide sur boue abrasive ou huileuse, comparez la configuration avec un filtre-presse à plateaux et cadres pour la déshydratation des boues avant toute nouvelle épissure.
De quoi dépend la déshydratation sur filtre-presse à bandes ?
La déshydratation sur presse à bandes dépend de la combinaison siccité d'alimentation, conditionnement polymère, vitesse de bande et pression par zone, et non de la seule vitesse. Les formations municipales sur la filtration sur bande retiennent 6 à 12 lb de polymère sec par tonne de matières sèches, 10 à 16 fpm de vitesse de bande et environ 10 à 30 psi de tension (ERIC ED224718). La siccité du gâteau se situe souvent entre 16 et 28 % selon la boue et la toile. Maintenez la fenêtre polymère 0,3 à 0,5 % m/m comme plage quotidienne sauf indication contraire du jar-test.
Pannes process : 7 problèmes de boue et de filtration avec analyse des causes racines
Les pannes process se manifestent par gâteau humide, filtrat turbide ou fuites latérales avant tout déclenchement dur. Corrigez le conditionnement et le lavage des toiles avant d'augmenter la pression hydraulique sur une bande colmatée.
- Faible débit de filtration : souvent causé par des toiles colmatées ou une pression d'alimentation insuffisante.
- Symptôme : cycles plus longs, gâteau humide, surconsommation de polymère.
- Cause racine : toiles colmatées (souvent MES > 500 mg/L), pression d'alimentation trop basse (moins de 0,3 MPa), dosage polymère incorrect, mauvaise floculation.
- Étapes de diagnostic :
- Inspection visuelle des toiles (colmatage, débris).
- Lecture du manomètre d'alimentation.
- Jar-test pour évaluer floculation et efficacité polymère.
- Solution : nettoyage des toiles avec une solution d'acide citrique à 5 % (J Mark Systems) ou lavage haute pression. Augmenter la pression si pertinent. Ajuster le dosage ou le type de polymère.
- Prévention : lavage régulier des toiles, optimisation du conditionnement, stabilité de la qualité d'alimentation.
- Accumulation de boue : un dépôt excessif sur les bandes provoque des fuites latérales et une déshydratation irrégulière.
- Symptôme : débordement latéral, gâteau irrégulier, chute de boue sur les côtés.
- Cause racine : pression irrégulière de la bande supérieure, écartement incorrect des rouleaux, consistance de boue inadaptée, zone de drainage trop courte. Une pression irrégulière sur la bande supérieure provoque l'accumulation.
- Étapes de diagnostic :
- Observation de la répartition de boue sur la largeur.
- Mesure de l'écartement des rouleaux au jeu de cales.
- Évaluation de la rhéologie de la boue (viscosité, siccité).
- Solution : réglez l'écartement des rouleaux à 3 à 5 mm pour une pression uniforme. Renforcez le conditionnement pour des flocs plus gros et plus solides.
- Prévention : surveillance de l'écartement, mélange polymère stable, adaptation du débit d'alimentation.
- Colmatage des toiles filtrantes : les particules fines ou résidus de polymère obstruent les pores de la toile.
- Symptôme : drainage réduit, filtrat plus turbide, perte de charge accrue.
- Cause racine : dosage polymère > 0,5 % m/m, fines dans la boue, lavage insuffisant, porosité de toile inadaptée.
- Étapes de diagnostic :
- Inspection visuelle (aspect visqueux, dépôt).
- Comparaison de la clarté du filtrat avant et après nettoyage.
- Analyse de la consommation de polymère.
- Solution : réduisez le dosage par paliers de 0,1 % jusqu'à disparition du colmatage, sans dégrader la déshydratation. Augmentez la fréquence ou l'agressivité du lavage, avec des agents spécialisés si nécessaire.
- Prévention : optimisation du dosage (cible 0,3 à 0,5 % m/m), choix de matériau et porosité adaptés, lavage chimique régulier.
- Mauvais décollement du gâteau : le gâteau déshydraté colle à la bande et compromet le déchargement.
- Symptôme : gâteau collant après racleur, gâteau humide ou pâteux, déchargement incomplet.
- Cause racine : humidité du gâteau > 85 % indiquant sous-dosage polymère, pression de drainage insuffisante, angle de racleur incorrect, gâteau hydrophobe. Cible 75 à 80 % d'humidité pour le décollement sur de nombreux gâteaux municipaux. Traitez cette plage comme un objectif de décollement, non comme une garantie universelle de siccité.
- Étapes de diagnostic :
- Mesure de l'humidité du gâteau.
- Inspection de l'angle et de l'état du racleur.
- Évaluation du dosage polymère et de la floculation.
- Solution : augmentez le dosage pour atteindre 75 à 80 % d'humidité. Ajustez l'angle du racleur (45 à 60° en général). Augmentez la pression de drainage si possible.
- Prévention : maintien du dosage et du mélange optimaux, alignement et tranchant du racleur.
Maintenez le conditionnement des boues autour de pH 6,5 à 7,5, 20 à 30 °C, et une siccité d'alimentation stable avant d'ajuster l'écartement des rouleaux. Un dosage stable requiert généralement un système de dosage chimique piloté par automate pour un conditionnement optimal plutôt qu'un dosage manuel sur une ligne 24/7.
| Paramètre process | Plage optimale | Impact en cas d'écart |
|---|---|---|
| Dosage polymère | 0,3 à 0,5 % m/m | Trop bas : floculation insuffisante, gâteau humide ; trop haut : colmatage, surcoût |
| pH de la boue | 6,5 à 7,5 | Influence l'efficacité du polymère et la stabilité des flocs |
| Température de la boue | 20 à 30 °C | Influence la cinétique de déshydratation et la réactivité du polymère |
| Humidité du gâteau | 75 à 80 % | Trop humide : mauvais décollement, coût de traitement élevé ; trop sec : difficile à atteindre |
| Pression d'alimentation | 0,3 à 0,5 MPa | Trop basse : faible débit de filtration ; trop haute : endommagement et usure des bandes |
Pannes électriques : 4 problèmes critiques de capteurs et moteurs
Les pannes électriques ne représentent qu'environ 10 % des incidents, mais arrêtent la presse instantanément. Vérifiez l'absence de charge mécanique avant de remplacer un moteur qui ne fait que lutter contre un rouleau grippé.
- Capteur rupture de bande défectueux : un capteur en panne ne détecte plus la rupture et expose à des dégâts mécaniques graves.
- Symptôme : rupture non détectée, presse qui continue de tourner, ou fausses alarmes.
- Cause racine : endommagement physique du capteur, défaut de câblage, infiltration d'humidité.
- Étapes de diagnostic :
- Test de continuité au multimètre ; résistance < 1 kΩ = défaillance.
- Inspection du câblage (ruptures, corrosion).
- Déclenchement manuel du capteur pour vérifier la réponse de l'automate.
- Solution : remplacez le capteur, réparez ou remplacez le câblage, garantissez l'étanchéité à l'humidité.
- Prévention : test quotidien, inspection visuelle régulière.
- Surcharge moteur : signe d'une résistance mécanique excessive ou d'un défaut électrique, risque de grillage.
- Symptôme : disjoncteur moteur, échauffement excessif, ralentissement de la bande.
- Cause racine : grippage mécanique (rouleaux bloqués, tension excessive), système colmaté, déséquilibre de phases, roulements moteur usés. Intensité > 110 % du nominal = arrêt.
- Étapes de diagnostic :
- Mesure d'intensité à la pince ampèremétrique et comparaison au nominal.
- Recherche de grippage par rotation manuelle des rouleaux (en sécurité).
- Mesure de résistance et d'isolement des enroulements.
- Solution : éliminez le grippage, vérifiez tension et équilibre des phases, remplacez le moteur en cas de défaut interne avéré.
- Prévention : mesure mensuelle de l'intensité, graissage régulier, tension de bande maîtrisée.
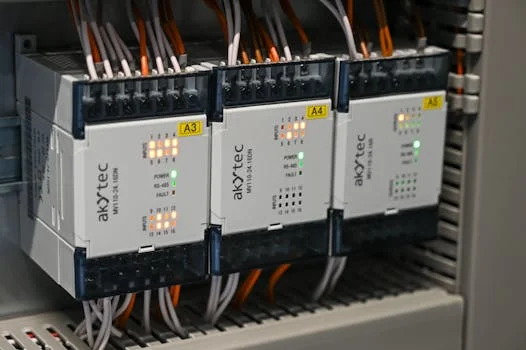
- Défauts d'armoire de commande : perturbent l'automatisme et les fonctions de sécurité.
- Symptôme : fonctionnement intermittent, fausses alarmes, commandes sans réponse, arrêts système.
- Cause racine : infiltration d'humidité (8 % des défauts), connexions desserrées, composants défaillants (relais, automates), empoussièrement.
- Étapes de diagnostic :
- Inspection visuelle (humidité, corrosion, poussière).
- Vérification du serrage des borniers.
- Lecture des codes d'erreur via le logiciel de l'automate.
- Solution : installez un déshumidificateur, nettoyez la poussière, resserrez les connexions, remplacez les composants défaillants.
- Prévention : inspection trimestrielle, vérification des joints de porte.
- Étalonnage du manomètre : une lecture erronée dégrade la déshydratation et peut endommager la presse.
- Symptôme : pression irrégulière, affichage incohérent, qualité de gâteau dégradée.
- Cause racine : dérive capteur, obstruction des conduites de pression, endommagement du manomètre. Erreur > 0,05 MPa = réajustement (JXSC Machine).
- Étapes de diagnostic :
- Comparaison avec un manomètre étalon.
- Inspection des conduites de pression (colmatage).
- Solution : réétalonnez selon les spécifications constructeur, nettoyez ou remplacez les conduites colmatées.
- Prévention : réétalonnage trimestriel, conduites de pression exemptes de dépôts.
Combien coûte un filtre-presse à bandes ?
Le coût d'un filtre-presse à bandes est dominé par l'usure des bandes, rouleaux et toiles, ainsi que par les arrêts, et non par la seule facture d'achat. Une bande neuve coûte environ 2 500 à 5 000 $, un rouleau environ 800 à 1 500 $ pièce, une toile environ 300 à 800 $ pièce. Une rupture majeure peut représenter environ 1 200 $/h d'arrêt sur 8 à 16 h. Pour une station d'épuration de 0,5 MGD à environ 2 % de siccité d'alimentation, dimensionnez d'abord le polymère, la largeur de bande et l'eau de lavage à partir de la charge en matières sèches. Les devis restent à compléter avec le type de boue, les heures de marche et la siccité cible.
Si le service exige un gâteau plus sec que ce que peut tenir une presse à bandes continue après optimisation du conditionnement, passez à un filtre-presse à plateaux et cadres haute efficacité pour la déshydratation des boues. L'UFC 3-280-03 indique que les presses à plateaux à volume fixe produisent souvent 6 à 10 points de pourcentage de siccité supplémentaires par rapport aux appareils continus comme les presses à bandes sur des boues municipales comparables.
Réparer ou remplacer : cadre de décision pour les composants de presse à bandes
La décision réparer ou remplacer doit s'appuyer sur la récurrence des pannes et le rapport coût de réparation/coût de remplacement, et non sur l'espoir d'une nouvelle épissure. Remplacez une bande au-delà de trois ruptures par an, ou lorsqu'une réparation dépasse 60 % du coût de remplacement.
- Remplacement de bande : la bande est au cœur du processus et son intégrité est primordiale.
- Seuil de décision : remplacer au-delà de 3 ruptures par an.
- Impact coût : 2 500 à 5 000 $ la bande neuve. Coût d'arrêt estimé à 1 200 $/h en milieu industriel (données ROI 2025). Une rupture majeure peut immobiliser la presse 8 à 16 h.
- Durée de vie : 12 à 18 mois en service 24/7 (enquête industrielle 2024).
- Remplacement de rouleau : les rouleaux assurent le centrage et la pression de la bande.
- Seuil de décision : remplacer si le désalignement se reproduit plus de 2 fois par an, ou si le bruit ou le jeu des roulements reste excessif malgré le graissage.
- Impact coût : 800 à 1 500 $ par rouleau. Main-d'œuvre de remplacement/réalignage : environ 500 $/h.
- Durée de vie : 3 à 5 ans en général, les roulements pouvant nécessiter des remplacements plus fréquents.
- Remplacement de toile filtrante : la toile conditionne directement l'efficacité de déshydratation.
- Seuil de décision : remplacer si la fréquence de nettoyage dépasse 1 fois/semaine pour cause de colmatage persistant, ou en présence de déchirures/d'usure excessive.
- Impact coût : 300 à 800 $ par toile. Main-d'œuvre de remplacement et de remise en service : environ 200 $/h.
- Durée de vie : 6 à 12 mois selon l'abrasivité de la boue et le protocole de nettoyage.
Une règle pratique demeure : au-delà du seuil de récurrence, ou lorsque la réparation dépasse 60 % du coût de remplacement, il faut remplacer. Ce choix coûte généralement moins cher qu'un nouvel arrêt d'urgence sur une ligne de déshydratation 24/7.
| Composant | Coût moyen de réparation | Coût moyen de remplacement | Coût d'arrêt par événement | Seuil de remplacement |
|---|---|---|---|---|
| Bande | 500 à 1 000 $ (épissure) | 2 500 à 5 000 $ | 1 200 $/h | > 3 ruptures/an OU réparation > 60 % du remplacement |
| Rouleau | 200 à 400 $ (roulement) | 800 à 1 500 $ | 500 $/h | Désalignement récurrent > 2 fois/an OU réparation > 60 % du remplacement |
| Toile filtrante | 50 à 100 $ (rustine) | 300 à 800 $ | 200 $/h | Nettoyage > 1 fois/semaine OU réparation > 60 % du remplacement |
Que doit contenir la maintenance d'un filtre-presse ?
La maintenance d'un filtre-presse doit s'appuyer sur une check-list fixe quotidienne à trimestrielle qui détecte centrage, colmatage de toile et charge moteur avant qu'ils ne s'additionnent. Le lavage qui nettoie rouleaux et bandes évite de nombreux désalignements qui se manifestent ensuite comme de mystérieux déclenchements électriques.
- Quotidien :
- Inspection du centrage : écart dans la tolérance ± 2 mm, ajustement si nécessaire.
- Vérification du jeu racleur : inférieur à 1 mm sur toute la largeur.
- Test du capteur rupture de bande : alarme et arrêt système fonctionnels.
- Inspection visuelle : accumulation de boue, fuites, bruits anormaux.
- Hebdomadaire :
- Nettoyage des toiles : lavage haute pression ou chimique (acide citrique à 5 %) pour éviter le colmatage.
- Graissage des rouleaux : graisse adaptée sur tous les roulements.
- Contrôle du dosage polymère : débit et concentration conformes à la cible (0,3 à 0,5 % m/m).
- Inspection de l'épissure de bande : décollement, usure excessive.
- Mensuel :
- Réétalonnage du manomètre : précision ± 0,02 MPa.
- Inspection approfondie de l'épissure : fatigue, décollement, déchirure.
- Mesure de l'intensité moteur : comparer au nominal, anticiper les surcharges.
- Vérification du serrage de la boulonnerie.
- Trimestriel :
- Remplacement préventif des lames de racleur.
- Réalignement des rouleaux : parallélisme à ± 0,5 mm au laser.
- Inspection de l'armoire de commande : humidité, poussière, connexions desserrées ; déshumidificateur si besoin.
- Inspection des flexibles et tuyauteries (usure, fuites).
- Révision et réglage du système de mélange polymère.
À qui s'adresse ce guide / Étape suivante
Ce guide s'adresse aux ingénieurs d'exploitation, responsables EPC et superviseurs de maintenance qui exploitent ou spécifient déjà une presse à bandes et ont besoin de seuils auditables au terrain. Il ne convient pas pour des travaux de rhéologie en laboratoire sans presse en service. Il ne convient pas non plus pour obtenir un gâteau de qualité incinération qu'une presse à bandes continue ne peut maintenir après optimisation du conditionnement. Pour un dimensionnement de presse à bandes ou à plateaux avec hypothèses polymère et eau de lavage renseignées, transmettez vos données boue via notre formulaire de demande de devis pour équipement de déshydratation.
Questions fréquentes
Quelles sont les causes les plus fréquentes d'arrêt d'un filtre-presse à bandes ?
Tension de bande irrégulière (42 %), toiles colmatées (31 %) et rouleaux désalignés (27 %) selon les données 2025 de la Wastewater Equipment Manufacturers Association. Ces trois facteurs expliquent environ 68 % des incidents et se manifestent d'abord par défaut de centrage, gâteau humide ou montée de charge moteur. Verrouillez le centrage quotidien à ± 2 mm et le lavage hebdomadaire des toiles avant toute modification matérielle majeure.
À quelle fréquence nettoyer ou remplacer les toiles filtrantes ?
Nettoyez les toiles chaque semaine par lavage haute pression ou solution d'acide citrique à 5 % lorsque des graisses ou des fines colmatent la trame. Remplacez les toiles tous les 6 à 12 mois, ou plus tôt si le colmatage réapparaît malgré le nettoyage hebdomadaire ou si des déchirures apparaissent. Des nettoyages chimiques hebdomadaires récurrents traduisent généralement une porosité, un dosage polymère ou une finesse d'alimentation inadaptés, et non un manque d'acide.
Quelle est la tension optimale d'une bande de filtre-presse ?
De nombreuses installations sur bandes polyester retiennent environ 150 à 200 N/cm sur toute la largeur comme cible pratique OEM. Les formations municipales citent souvent 10 à 30 psi, l'aspect du gâteau restant l'arbitre final (ERIC ED224718). Une tension plus élevée peut assécher davantage le gâteau au prix d'une durée de vie réduite. Vérifiez la fiche fournisseur et maintenez une tension uniforme au tensiomètre.
Comment prévenir le colmatage des toiles filtrantes ?
Maintenez le polymère autour de 0,3 à 0,5 % m/m, lavez les toiles chaque semaine et adaptez la porosité à la granulométrie de la boue. Un surdosage au-delà de 0,5 % m/m laisse un dépôt poisseux qui ressemble à un colmatage par fines. Confirmez la résistance des flocs par jar-test avant d'augmenter la pression d'alimentation sur une bande sale.
Quand remplacer une bande plutôt que la réparer ?
Remplacez la bande au-delà de trois ruptures par an, ou dès qu'une réparation dépasse 60 % du coût d'une bande neuve (2 500 à 5 000 $). La durée de vie moyenne d'une bande est d'environ 12 à 18 mois en service continu 24/7. Des ruptures d'épissure répétées signalent en général une fatigue ou un désalignement chronique, et non une malchance ponctuelle à une attache.
Pour aller plus loin
Ces articles approfondissent des sujets connexes de traitement des eaux usées :