Qu’est-ce qui détermine la traitabilité des eaux usées de transformation du thé ?
L’élimination de la DCO des eaux usées de transformation du thé doit être conçue comme une chaîne de traitement, et non comme une solution reposant sur un seul procédé. La flottation à air dissous peut capter les matières en suspension, les huiles et les matières colloïdales avant le traitement biologique ou l’affinage. Le traitement biologique élimine ensuite les matières organiques biodégradables lorsque les effluents s’y prêtent. Selon une étude publiée dans le Journal of Environmental Science and Health Part A, le photo-Fenton solaire a atteint 92 % de décoloration après 60 minutes et 94 % de minéralisation après 80 minutes par temps clair. Une autre étude sur une eau de production a signalé 95,5 ± 0,5 % d’élimination de la DCO avec du biochar modifié combiné. Ces résultats dépendent de l’application. Le choix de la station doit donc reposer sur la caractérisation des effluents et les essais sur site.
La demande chimique en oxygène représente la charge organique oxgradable utilisée pour évaluer les eaux usées. L’étude sur l’eau de production présente la DCO comme un paramètre clé de la station de traitement. Ce paramètre sert également au dimensionnement du guide de sélection des équipements et de la chaîne de traitement pour l’élimination de la DCO des eaux usées agroalimentaires. La DCO n’indique toutefois pas la fraction responsable de la charge. La DCO soluble et biodégradable peut réagir différemment des matières en suspension, des colloïdes, des tanins, des pigments, des huiles et des autres composés organiques.
Cette distinction modifie le choix du procédé. La coagulation et la flottation permettent de récupérer les matières particulaires. Le traitement biologique dépend des matières organiques biodégradables et d’un environnement d’exploitation adapté. L’adsorption transfère les polluants vers un solide. L’oxydation traite les composés persistants. Les membranes retiennent les solides et une partie des matières dissoutes. L’élimination de la DCO par membrane ne signifie donc pas nécessairement que la DCO a été détruite.
Échantillonnez séparément chaque opération de lavage, d’infusion, d’extraction, de rinçage et de nettoyage. Composez ensuite des échantillons composites représentatifs. Une moyenne diluée peut masquer les pointes de DCO, de couleur, d’huile ou de toxicité qui déterminent la capacité de traitement. Demandez le profil de débit, la DCO et la DBO, les matières en suspension, la couleur, le pH, la température, les huiles et graisses pertinentes, les indicateurs de toxicité ainsi que la filière envisagée pour la réutilisation ou le rejet. Les données fournies étayent les mécanismes de traitement et les performances propres aux études. Elles ne constituent pas une garantie universelle pour toutes les usines de thé.
Comparaison des principales options d’élimination de la DCO
Le choix du traitement doit partir de la fraction de polluant et de la condition finale visée, et non du pourcentage d’élimination annoncé par un fournisseur. Les études disponibles démontrent l’intérêt de plusieurs mécanismes. Elles portent toutefois sur des matrices et des conditions différentes.
| Technologie | Rôle principal du traitement | Données publiées ou spécifiées | Limite principale |
|---|---|---|---|
| Flottation à air dissous | Capture des matières en suspension, des huiles et graisses, de l’huile et des matières colloïdales | Plage du catalogue publié : 4–300 m³/h pour 13 modèles standard | Prétraitement, et non élimination universelle de la DCO soluble |
| Traitement biologique | Matières organiques solubles biodégradables | Rôle dépendant de la caractérisation des effluents ; aucun taux d’élimination propre au thé | La couleur, les tanins, la toxicité et les variations de charge peuvent limiter l’adéquation |
| Oxydation avancée | Matières organiques persistantes, couleur et minéralisation partielle | Effluents de thé oolong : 92 % de décoloration et 94 % de minéralisation après 60 et 80 minutes, respectivement, par temps clair | Les conditions de réaction, la consommation de réactifs et l’énergie doivent être établies sur site |
| Adsorption sur biochar | Transfert des polluants oxydables vers un solide | Eau de production : 89,35 ± 0,5 % d’élimination de la DCO avec du biochar de déchet de thé simple ; 95,5 ± 0,5 % avec du biochar modifié combiné | La régénération ou l’élimination de l’adsorbant usagé doit être définie |
| Traitement électrochimique | Élimination combinée de l’huile et de la DCO | Eaux usées pétrolières : 99,5 % d’élimination de la DCO et 94,2 % de l’huile après 50 minutes, à 10,5 V et pH 7 ; consommation d’énergie estimée à 12 kWh/m³ | Aucune donnée sur les eaux usées de transformation du thé ; l’usure des électrodes et les boues doivent être évaluées |
| BRM et ultrafiltration | Séparation biologique des solides et affinage par membrane | Plage publiée du BRM : 10–2 000 m³/j ; plage publiée de l’ultrafiltration : 2 000–40 000 L/h avec membranes PVDF de 0,03 μm | Les membranes séparent les polluants, sans garantir la destruction de toute la DCO soluble |
Pour l’oxydation, l’étude sur les effluents de thé oolong publiée dans le Journal of Environmental Science and Health Part A a signalé environ 88 % de décoloration et 85 % de minéralisation après 290 minutes par temps nuageux. Les performances solaires dépendent donc des conditions d’exploitation. Le résultat obtenu par temps clair ne peut être appliqué directement au dimensionnement d’une station.
Pour l’adsorption, l’étude sur l’eau de production publiée dans ScienceDirect indique que les modèles de Langmuir et de pseudo-second ordre décrivent le mieux les résultats. La matrice étudiée était une eau de production, et non un effluent d’usine de thé. L’adsorption produit aussi un flux de solides usagés qui nécessite une filière de gestion.
Les résultats électrochimiques doivent également être interprétés dans un cadre strict. L’étude de l’université Wasit University a utilisé des eaux usées pétrolières dans une cellule de coagulation de deux litres. Ses résultats de 99,5 % pour la DCO et 94,2 % pour l’huile s’appliquent à cette matrice et à cette configuration d’essai.
Pour la séparation physique, évaluez un système industriel de flottation à air dissous pour le prétraitement des eaux usées de thé avant les étapes biologiques ou d’affinage. Si le traitement biologique et la séparation membranaire des solides sont tous deux nécessaires, un bioréacteur à membranes pour la réutilisation des eaux usées industrielles assure une fonction différente. Le système d’ultrafiltration pour le traitement de l’eau constitue principalement une barrière contre les bactéries, les colloïdes et les matières en suspension, et non la preuve de l’élimination complète de la DCO soluble.
Construire une chaîne de traitement de la collecte à la réutilisation
Une chaîne de traitement défendable sépare la collecte des effluents, l’élimination des solides, la réduction de la DCO soluble, le contrôle de la couleur et l’affinage final pour la réutilisation. Chaque étape possède ainsi une fonction définie.
- Collecte et égalisation : dirigez les flux de lavage et de procédé vers le bassin tampon. Éliminez les matières volumineuses par dégrillage avant l’entrée dans le traitement.
- Élimination des solides, de l’huile et des graisses : utilisez la FAD lorsque la caractérisation révèle des matières en suspension, colloïdales, de l’huile ou des graisses susceptibles de perturber les étapes biologiques, d’oxydation ou membranaires.
- Élimination primaire de la DCO : utilisez le traitement biologique pour les matières organiques biodégradables adaptées. Préférez l’oxydation avancée lorsque la couleur persistante et les composés organiques exigent une destruction chimique.
- Affinage : utilisez l’adsorption, l’ultrafiltration, le BRM ou une autre barrière selon le polluant résiduel et l’exigence de réutilisation.
- Contrôle final : vérifiez la qualité de réutilisation ou la conformité du rejet selon l’autorisation applicable et l’autorité de réception.
Il ne faut pas attribuer à la FAD l’élimination de la DCO dissoute au seul motif qu’elle réduit la charge particulate. Son rôle amont consiste à diminuer la charge en solides et à capter les matières flottantes avant l’étape principale d’élimination de la DCO. La plage publiée du catalogue de FAD est de 4–300 m³/h pour 13 modèles standard. La sélection du modèle nécessite néanmoins un profil hydraulique mesuré et une fonction de traitement définie.
Lorsque le traitement biologique et la séparation membranaire des solides sont tous deux nécessaires, la plage publiée du BRM est de 10–2 000 m³/j. La spécification du matériel indique un effluent proche de la qualité de réutilisation et une filtration inférieure à 1 μm. Il s’agit de spécifications d’équipement, et non de la preuve que chaque flux d’effluents de thé respectera une prescription de réutilisation propre au site. La chimie de l’entrée, la réponse biologique, le colmatage membranaire et les exigences finales restent à vérifier.
Le dosage automatique de réactifs se justifie lorsque la caractérisation révèle un paramètre préalable maîtrisable. La coagulation ou la flocculation peut améliorer la capture des particules avant la FAD. L’ajustement du pH peut être nécessaire au traitement biologique ou chimique. Le système de dosage automatique de réactifs doit donc être spécifié selon le réactif requis, la plage de dosage, le montage de mélange et la réponse d’exploitation. Il ne doit pas être ajouté comme solution par défaut non testée.
Pour l’affinage par barrière physique, la spécification publiée de l’ultrafiltration est de 2 000–40 000 L/h avec membranes PVDF de 0,03 μm, rétrolavage automatique et balayage à l’air. Ces caractéristiques décrivent l’équipement, et non la qualité des effluents de l’ensemble de la station. Le dégrilleur rotatif mécanique à barreaux protège les équipements aval des matières grossières. La FAD reste l’option de prétraitement des solides et des matières flottantes.
Les recherches fournies n’établissent aucune limite universelle de rejet pour les eaux usées de transformation du thé. Les décisions finales de réutilisation et de rejet doivent être vérifiées selon les exigences du site et l’autorité de réception.
Traduire les résultats d’élimination publiés en attentes de dimensionnement
Un pourcentage d’élimination mesuré en laboratoire devient une donnée de dimensionnement seulement après indication de l’application, des conditions d’exploitation et de la limite analytique.
| Application | Résultat mesuré | Conditions déclarées | Ce que le résultat ne prouve pas |
|---|---|---|---|
| Effluents de thé oolong brun foncé | 92 % de décoloration après 60 minutes ; 94 % de minéralisation après 80 minutes | Photo-Fenton solaire par temps clair | L’élimination en station commerciale, la demande de réactifs, l’énergie de l’ensemble de la station ou la conformité finale pour réutilisation |
| Effluents de thé oolong brun foncé | Environ 88 % de décoloration et 85 % de minéralisation après 290 minutes | Photo-Fenton solaire par temps nuageux | Les performances dans toutes les conditions météorologiques ou d’exploitation |
| Eau de production | 89,35 ± 0,5 % d’élimination de la DCO avec du biochar de déchet de thé simple | Adsorption sur biochar de déchet de thé ; les modèles de Langmuir et de pseudo-second ordre décrivent le mieux les résultats | L’élimination de la DCO dans les eaux usées d’usine de thé ou les performances de l’adsorbant usagé |
| Eau de production | 95,5 ± 0,5 % d’élimination de la DCO avec du biochar modifié combiné | Adsorption sur biochar modifié combiné | Les performances sur des effluents de transformation du thé ou la capacité d’adsorption à long terme |
| Eaux usées pétrolières | 99,5 % d’élimination de la DCO et 94,2 % de l’huile | 50 minutes, 10,5 V, pH 7 ; consommation d’énergie estimée à 12 kWh/m³ | La transférabilité aux eaux usées de thé, l’usure des électrodes, le volume de boues ou la demande énergétique à grande échelle |
Les résultats d’oxydation publiés dans le Journal of Environmental Science and Health Part A distinguent la décoloration de la minéralisation. Cette distinction est utile, car la seule réduction de la couleur ne prouve pas la destruction de la DCO. Les résultats d’adsorption publiés dans ScienceDirect concernent l’élimination de la DCO dans une eau de production. Ils n’établissent ni la décoloration, ni la minéralisation, ni la durée de vie en régénération, ni la qualité finale des effluents.
Le pourcentage de DCO seul ne suffit donc pas à arrêter un dimensionnement commercial. Il ne révèle ni la couleur résiduelle, ni la minéralisation, ni la consommation de réactifs, ni la production de boues, ni le colmatage des membranes, ni la demande énergétique de l’ensemble de la station. Chaque valeur doit également préciser sa base d’entrée, sa méthode analytique, sa durée d’essai et sa limite de traitement.
Avant toute garantie de réception, exigez un essai pilote sur site ou un essai de performance du fournisseur avec des effluents composites représentatifs. Convenez à l’avance de la méthode analytique, des points d’échantillonnage, des conditions d’exploitation et de la base de calcul. Utilisez la comparaison des technologies d’élimination de la DCO pour les eaux usées de l’industrie agroalimentaire pour structurer cet essai. Les performances de l’application avicole ne sont pas transférables, mais son cadre de comparaison reste utile.
Choisir les équipements et le support du fournisseur sans surdimensionner la station
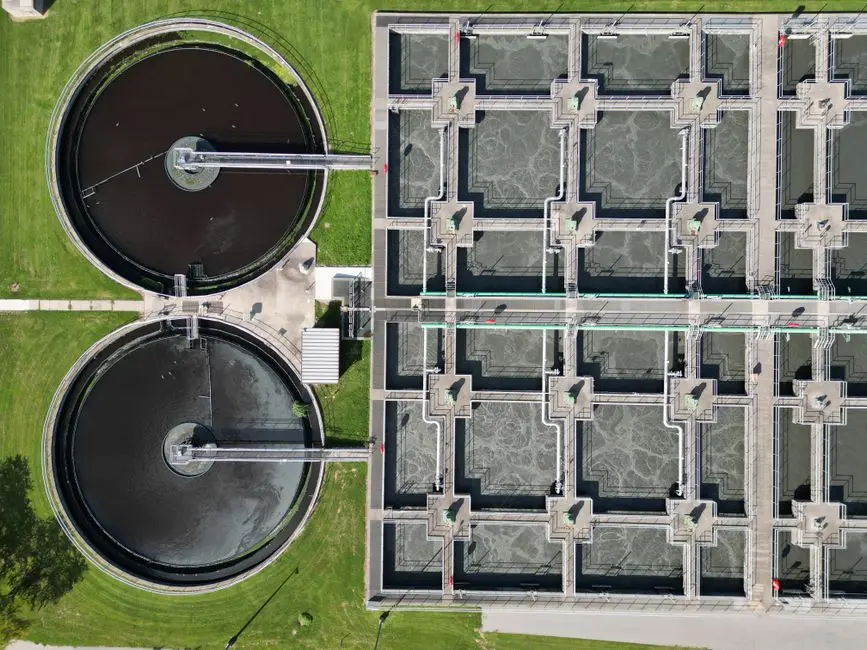
Les équipements doivent être dimensionnés à partir des profils hydrauliques et de polluants mesurés, y compris les débits de pointe et de lot. La production nominale de thé ne définit pas la fonction de traitement des eaux usées.
Établissez la fonction du traitement avant de comparer les capacités des catalogues. Une plage de FAD de 4–300 m³/h peut convenir à une fonction de capture des solides. Une plage de BRM de 10–2 000 m³/j peut convenir à une fonction combinée de traitement biologique et de séparation membranaire. Aucune de ces plages ne remplace le suivi du débit, l’évaluation du bassin tampon et la caractérisation des polluants. La comparaison des fournisseurs et le cadre des coûts facilite l’organisation des offres commerciales. Les recherches fournies ne contiennent aucun devis d’équipement pour les eaux usées de thé. Un prix défendable ne peut donc pas être calculé ici.
| Point de contrôle | Informations demandées aux soumissionnaires | Risque de décision maîtrisé |
|---|---|---|
| Base de dimensionnement | Plage de débit mesurée, profil des lots, DCO et DBO en entrée, matières en suspension, couleur, pH, température, huiles et graisses pertinentes, indicateurs de toxicité et filière de réutilisation ou de rejet | Sous-dimensionnement ou traitement de la mauvaise fraction des effluents |
| Base de performance | Base d’élimination de la DCO, base d’entrée, protocole d’essai, méthode analytique, sortie garantie, conditions d’exploitation, conditions de dérivation et remède en cas de non-performance | Critères de réception ambigus |
| Flux résiduels | Gestion des boues, de l’adsorbant usagé, des déchets chimiques, des eaux de rinçage, des déchets de nettoyage des membranes et des rejets concentrés | Transfert du risque de traitement vers l’élimination des déchets |
| Support du fournisseur | Périmètre de démarrage, formation des opérateurs, documentation des commandes, accès à la maintenance, pièces de rechange et disponibilité des consommables à long terme | Risque d’exploitation après la réception |
| Contraintes du site | Emprise, utilités, bruit, drainage, accès au bâtiment, interface avec l’autorisation, variations saisonnières, toxicité, couleur et rejets intermittents | Inadéquation du système installé et exposition réglementaire |
Demandez aux soumissionnaires de séparer la qualité de sortie garantie des taux d’élimination propres aux études. La conformité de la sortie doit être liée à une enveloppe d’entrée, une méthode d’essai et des conditions d’exploitation définies. Si un procédé ne peut pas satisfaire l’exigence, l’offre doit préciser la condition de dérivation ou de refus et le remède prévu.
Le dimensionnement des flux résiduels fait partie du choix du traitement. Le biochar produit un adsorbant usagé. La FAD et la coagulation produisent des boues. Le traitement électrochimique peut générer des solides et consommer des électrodes. Les membranes nécessitent un nettoyage et un remplacement. Si ces flux n’ont aucune destination approuvée, la solution apparente d’élimination de la DCO reste incomplète.
Examinez également les contraintes de prétraitement applicables au système récepteur à l’aide du guide de conformité du prétraitement pour les usines alimentaires et de boissons. L’exemple local ne constitue pas une limite pour les eaux usées de thé. Il montre pourquoi les contraintes du réseau d’assainissement ou de rejet doivent être évaluées avant de fixer les équipements de traitement. La gamme de membranes d’osmose inverse et d’ultrafiltration avec éléments filtrants doit également être évaluée selon la chimie des effluents, les exigences de nettoyage et la stratégie de remplacement.
Documentez explicitement les variations saisonnières de production, les rejets intermittents, la toxicité, la couleur persistante et les flux de rinçage. Dissimuler ces conditions dans un ensemble générique simplifie la comparaison, mais augmente les risques réglementaires et d’exploitation.
Questions fréquentes
Quelle méthode élimine le mieux la DCO des eaux usées de transformation du thé ?
Aucune méthode universelle n’est établie par les études fournies. Choisissez le traitement biologique pour les matières organiques biodégradables adaptées. Utilisez l’oxydation avancée pour la couleur persistante et les composés récalcitrants. Préférez l’adsorption pour les polluants extractibles. Employez les membranes comme barrières de séparation ou d’affinage. La décision doit suivre la caractérisation des effluents et l’exigence de réutilisation.
La FAD seule peut-elle respecter les limites de DCO d’une usine de thé ?
La FAD constitue principalement une option de prétraitement des matières en suspension, des huiles et graisses, de l’huile et des matières colloïdales. Elle peut réduire la DCO associée aux particules. Le catalogue publié ne présente toutefois pas la FAD comme un procédé universel d’élimination de la DCO soluble. Cette dernière peut nécessiter un traitement biologique, une oxydation, une adsorption ou une technologie membranaire.
Comment dimensionner les équipements selon les débits de pointe et de lot ?
Commencez par établir un profil de débit mesuré couvrant le lavage, l’infusion, l’extraction, le rinçage, le nettoyage et les rejets de lot. Définissez la fonction du traitement et la sortie requise. Comparez ensuite la plage de FAD de 4–300 m³/h avec celle du BRM de 10–2 000 m³/j. L’égalisation et le comportement aux pointes doivent intégrer cette décision.
Qu’une garantie un fournisseur doit-il fournir dans une proposition d’équipement ?
Demandez la base d’entrée, la sortie garantie, les méthodes analytiques, les conditions d’exploitation, les résultats d’essai, les dispositions de dérivation, la gestion des déchets résiduels et les clauses de remède. Pour comparer les budgets, exigez des devis détaillés des coûts d’investissement et d’exploitation selon la même base de dimensionnement. Les recherches fournies ne contiennent aucun devis pour les eaux usées de thé. Les acheteurs doivent donc obtenir un prix spécifique au site.
Quel résultat d’élimination publié peut servir dans une étude de faisabilité ?
Utilisez les résultats du photo-Fenton sur thé oolong et du biochar sur eau de production uniquement comme références propres à chaque application. Aucun ne démontre les performances commerciales d’une usine de thé. Validez le traitement retenu sur des effluents représentatifs. Définissez la méthode analytique et les conditions d’acceptation avant de convertir les résultats pilotes en garantie financière ou de performance.