Ce que l’électrocoagulation élimine des eaux usées d’anodisation
Un système d’électrocoagulation pour les eaux usées d’anodisation utilise un courant électrique pour dissoudre des électrodes sacrificielles en fer ou en aluminium. Les ions métalliques générés réagissent avec les contaminants pour former des flocs insolubles séparables par décantation ou filtration. Pour les eaux usées mixtes d’anodisation et de revêtement, Water Environment Research a rapporté en 2025 des rendements épuratoires de 94,5 % pour la DCO, 98,5 % pour l’aluminium et 85,0 % pour les sulfates. Ces résultats s’appliquent aux eaux usées et aux conditions d’exploitation de cette étude, pas à tous les effluents d’anodisation ni à toutes les autorisations de rejet.
L’électrocoagulation constitue donc une étape d’une chaîne de traitement plutôt qu’une station d’épuration complète. Le procédé forme des flocs d’hydroxydes métalliques, déstabilise les contaminants et les piège dans des solides séparables. Une clarification ou une filtration en aval demeure toutefois nécessaire. Un ajustement du pH et un polissage peuvent également être requis. Les acheteurs doivent examiner les technologies industrielles d’élimination de la DCO et de la DBO dans le cadre de l’évaluation globale du procédé.
Les effluents mixtes d’anodisation peuvent contenir une charge organique, de l’aluminium, d’autres métaux, des sulfates, une acidité et des matières en suspension variables. La caractérisation doit donc établir comment les effluents sources varient selon la production et les cycles de nettoyage. Les flux anodiques et acides mélangés nécessitent également une étude de compatibilité couvrant le comportement des électrodes, le risque de corrosion et l’ordre des étapes de traitement. L’étude de 2025 n’a établi aucun ratio de mélange, plage de dosage chimique ou marge de corrosion universelle pour les eaux usées d’anodisation.
Les sulfates nécessitent une attention particulière, car un rendement élevé ne garantit pas un rejet conforme. Un procédé peut éliminer la majeure partie des sulfates entrants tout en conservant une concentration résiduelle supérieure à la limite applicable. Le choix des équipements doit donc reposer sur la concentration traitée et les exigences de l’autorité de réception, et non sur le seul pourcentage d’élimination.
Performances sur les eaux usées d’anodisation comparées à l’électrooxydation
L’étude de 2025 sur les eaux usées mixtes a montré que l’électrocoagulation était plus efficace que l’électrooxydation pour les sulfates, contaminant déterminant pour la conformité. Water Environment Research a rapporté des coefficients de corrélation du modèle supérieurs à R² 0,95 pour toutes les réponses mesurées. Les essais de validation ont confirmé cette comparaison.
| Réponse | Élimination par électrocoagulation | Élimination par électrooxydation |
|---|---|---|
| DCO | 94,5 % | 90,8 % |
| Aluminium | 98,5 % | 92,0 % |
| Sulfates | 85,0 % | 72,0 % |
Tous ces résultats proviennent de Water Environment Research, « A Multivariate Approach for the Treatment of Mixed Anodizing Coating Wastewater by Electrochemical Processes », publié en septembre 2025.
La comparaison des procédés est plus instructive qu’une affirmation générale sur l’élimination des métaux par traitement électrochimique. L’étude a utilisé des eaux usées générées par l’industrie de l’anodisation et a systématiquement varié le pH initial, le courant appliqué et la durée d’électrolyse. Le Box-Behnken, l’analyse des surfaces de réponse et l’ANOVA ont servi à optimiser les deux procédés. Ces facteurs rendent les résultats spécifiques à l’application, non transposables à une eau modèle propre contenant un seul contaminant.
Surtout, l’étude a montré que l’électrooxydation n’a pas respecté la norme applicable de rejet vers le réseau d’assainissement pour les sulfates, malgré un taux d’élimination de 72,0 %. L’électrocoagulation a atteint 85,0 % d’élimination des sulfates et s’est révélée plus efficace pour cet objectif. Ce résultat de conformité montre pourquoi un tableau de pourcentages d’élimination fourni par un fournisseur ne suffit pas. L’acheteur doit également connaître les concentrations initiales et finales en sulfates, la limite applicable et la confirmation que toute la chaîne de traitement respecte la norme.
Ces données ne font pas de l’électrocoagulation une garantie universelle. La composition de l’affluent, l’entartrage, l’état des électrodes, les variations hydrauliques et la capture des solides en aval peuvent modifier les résultats à l’échelle industrielle. Le projet doit utiliser cette étude comme base d’un essai spécifique au site, et non comme substitut aux essais pilotes.
Traitement depuis les électrodes jusqu’à la séparation des solides
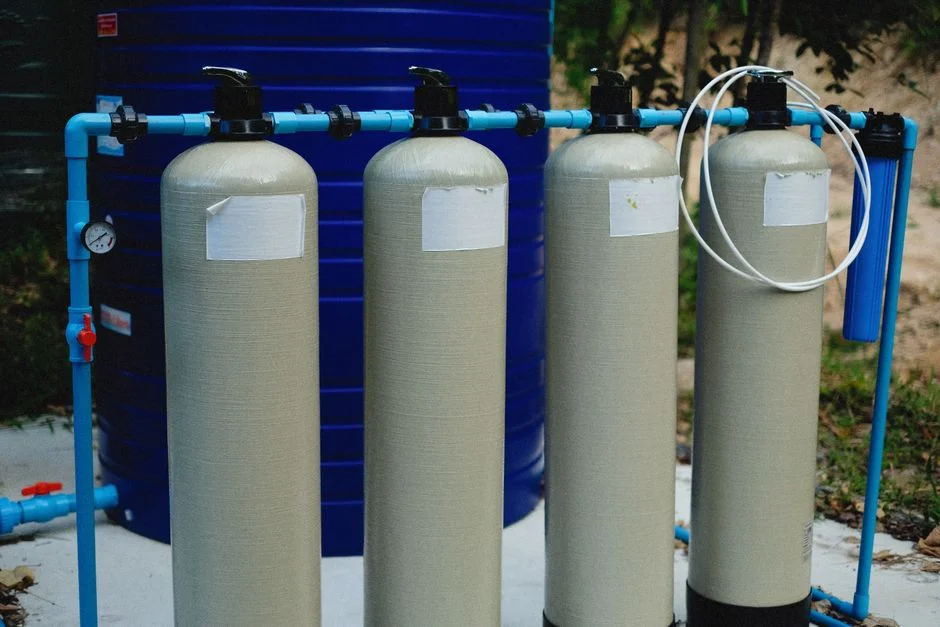
Une chaîne de traitement pratique doit éliminer les contaminants dissous et les solides générés pendant leur élimination. Une cellule d’électrocoagulation transforme l’énergie électrique et le matériau des électrodes en espèces coagulantes. Elle ne produit pas à elle seule un effluent exempt de solides ni conforme aux normes.
- Caractériser les eaux usées représentatives et équilibrer les flux sources.
- Uniformiser le flux et préparer son pH initial.
- Appliquer l’électrocoagulation avec la configuration validée des électrodes et du courant.
- Conditionner les flocs lorsque nécessaire.
- Séparer les matières en suspension par clarification, flottation ou filtration.
- Assurer un polissage final ou un traitement de conformité si nécessaire.
- Gérer et déshydrater les boues résultantes.
Dans la cellule d’électrocoagulation, les électrodes sacrificielles se dissolvent sous l’effet du courant. Les ions de fer ou d’aluminium forment ensuite des espèces coagulantes qui précipitent les contaminants ou en déstabilisent le comportement. Les flocs métalliques doivent alors être éliminés physiquement. La conductivité influence le comportement électrique de la cellule. Une étude de West Virginia University publiée en 2017 a montré qu’une conductivité basique supérieure pouvait réduire la tension requise pour l’électrocoagulation.
Un système de flottation à air dissous pour séparer les flocs d’électrocoagulation peut convenir lorsque le flux contient des matières en suspension, des huiles et graisses ou des matières colloïdales. Une presse filtrante à plateaux pour les boues d’électrocoagulation peut ensuite déshydrater les solides coagulés si sa capacité de filtration et son mode d’exploitation correspondent aux essais pilotes. Le catalogue de FAD disponible couvre 4–300 m³/h avec 13 modèles standard. Cette plage constitue un choix de catalogue, pas une recommandation pour chaque ligne d’anodisation.
Paramètres critiques à tester lors de l’essai pilote
L’étude de 2025 sur les eaux usées d’anodisation a identifié le pH initial, le courant appliqué et la durée d’électrolyse comme les trois variables systématiquement variées durant l’optimisation. Ils doivent structurer la matrice d’essai pilote, car ils reflètent directement les eaux usées mixtes d’anodisation étudiées.
| Paramètre pilote | Motif du test | Rapport requis |
|---|---|---|
| pH initial | Il influence la formation du coagulant et le comportement des contaminants. | Consigne, variation et résultats pour la DCO, l’aluminium et les sulfates après traitement. |
| Courant appliqué | Il influence la vitesse de réaction, la consommation d’électrodes et la demande énergétique. | Courant, densité de courant, durée de traitement et consommation d’électricité. |
| Durée d’électrolyse | Elle détermine la durée du traitement et une partie de la demande énergétique. | Temps de séjour et performances pour chaque condition testée. |
| Conductivité | Elle influence les tensions requises et le comportement électrique. | Conductivité de l’affluent et tension correspondante. |
| Écartement des électrodes | Son effet doit être établi sur la cellule et les eaux usées réelles. | Écartement testé et résultats associés d’élimination et de consommation énergétique. |
| Concentration initiale en métaux | La charge métallique influence le traitement et le comportement des électrodes. | Concentrations initiales et finales en aluminium et autres métaux pertinents. |
L’étude de 2025 a utilisé le Box-Behnken, l’analyse des surfaces de réponse et l’ANOVA. Tous les coefficients de corrélation du modèle dépassaient R² 0,95. Des essais de validation ont ensuite étayé la comparaison rapportée. L’essai pilote du projet devrait conserver cette rigueur lorsque cela est possible et inclure au moins les trois variables principales.
La densité de courant mérite également une attention particulière, car l’étude sur le zinc de West Virginia University publiée en 2017 l’a considérée comme déterminante pour le rendement épuratoire et la consommation énergétique. Ses résultats constituent des données d’exploitation transposables, non des garanties pour l’anodisation. L’étude a rapporté plus de 99,5 % d’élimination du zinc à 50 mg/L en 20 minutes avec 0,35 kWh/m³. L’élimination était similaire à 250 mg/L après 50 minutes avec 0,88 kWh/m³. Le pH neutre était favorable à l’élimination du zinc dans son système modèle, tandis que l’écartement des électrodes n’était pas significatif dans ce cas.
Demandez aux fournisseurs de tester les eaux usées réelles à plusieurs métaux plutôt que de s’appuyer uniquement sur une eau synthétique à métal unique. Chaque résultat doit préciser le matériau des électrodes, la densité de courant, la durée de traitement, le pH et la consommation énergétique. Un système automatique de dosage de réactifs pour le contrôle du pH peut être nécessaire. Sa base de dosage doit toutefois provenir de la caractérisation des eaux usées et du bilan de matière pilote. La durée de vie des électrodes, la densité de courant minimale et la consommation énergétique garantie ne doivent pas être spécifiées sans des essais propres à l’anodisation.
Choix des électrodes et évaluation de la consommation énergétique
Le choix des électrodes influence la production de coagulant, la génération de solides, la demande électrique et la gestion des métaux résiduels. Le fer et l’aluminium sont des matériaux d’électrodes sacrificielles courants, mais aucun ne peut être retenu par défaut pour les eaux usées mixtes d’anodisation.
| Élément à acheter | Informations requises auprès du fournisseur | Base d’acceptation |
|---|---|---|
| Matériau et configuration des électrodes | Matériau, géométrie, écartement et méthode prévue de nettoyage ou de remplacement. | Performances sur des eaux usées d’anodisation représentatives. |
| Courant appliqué | Courant moyen et de pointe, densité de courant et méthode de régulation. | Plage d’exploitation documentée issue des essais pilotes. |
| Durée d’électrolyse | Temps de séjour traité et configuration de régulation du débit. | Essais hydrauliques et essais de cycles batch. |
| Demande électrique | Puissance moyenne et de pointe, avec limite de calcul. | Comprend la cellule et les auxiliaires définis. |
| Consommation d’électrodes | Hypothèse de consommation, critères de remplacement et intervalle de maintenance. | Résultat d’essai du fournisseur ; sinon, qualification explicitement provisoire. |
| Charge en aluminium | Impact de l’aluminium ajouté sur la quantité de boues, leurs caractéristiques et leur gestion. | Mesure de la production de solides et évaluation des métaux résiduels. |
Pour les eaux usées contenant déjà de l’aluminium, le coagulant à base d’aluminium ajouté peut augmenter la charge en solides ou modifier les caractéristiques des boues. Le fer peut produire une matrice de solides différente. La recherche fournie n’établit aucun matériau d’électrode universellement préférable pour les eaux usées d’anodisation. La comparaison doit donc être empirique et liée aux exigences de rejet et d’élimination des boues.
La demande électrique doit aussi être distinguée des performances d’élimination. L’étude sur le zinc de West Virginia University publiée en 2017 a montré une consommation énergétique supérieure entre ses conditions de 50 mg/L et 250 mg/L. Ces résultats ne peuvent toutefois pas être convertis en garantie pour un système d’anodisation. Exigez un modèle énergétique précisant le débit, la demande moyenne et de pointe, la composition des eaux usées, l’élimination visée, le courant appliqué, la durée d’électrolyse et la limite de calcul. Demandez séparément les hypothèses de consommation des électrodes, les critères de remplacement et les intervalles de maintenance. Si ces éléments n’ont pas été testés, conservez-les à titre provisoire au lieu d’accepter des valeurs génériques.
Intégration de la séparation des solides, du contrôle du pH et de la déshydratation des boues
L’électrocoagulation produit les flocs qui déterminent les exigences hydrauliques et de gestion des solides en aval. Sans séparation, l’élimination obtenue dans la cellule peut ne pas apparaître dans le rejet traité.
| Étape du procédé | Considération de conception | Données requises de l’acheteur |
|---|---|---|
| Séparation des solides par FAD | Solution pour les matières en suspension, les huiles et graisses et les matières colloïdales. | Solides entrants, teneur en huile, performance de séparation pilote et capacité de FAD retenue. |
| Déshydratation par presse à plateaux | Solution pour déshydrater les boues coagulées. | Propriétés des boues, siccité visée, surface de filtration et mode d’exploitation. |
| Ajustement du pH et dosage | Peut être requis avant ou après le traitement électrochimique. | Bilan de réactifs spécifique au site et séquence de commande. |
| Vérification finale de conformité | L’ensemble du flux traité doit être échantillonné selon la filière applicable. | Limites locales de rejet ou de réseau, sulfates compris, et résultats de laboratoire. |
La gamme du catalogue de FAD disponible va de 4–300 m³/h avec 13 modèles. Elle ne constitue pas une règle de dimensionnement universelle. Les configurations disponibles de presse filtrante à plateaux couvrent des surfaces de filtration de 1 m² à 500 m² et une commande manuelle, hydraulique ou automatique par API. Ces plages d’équipement ne prouvent pas qu’une configuration donnée déshydratera correctement une boue d’anodisation particulière.
L’intégration du pH exige une séquence définie. Le pH initial peut être préparé avant la cellule électrochimique, tandis qu’un ajustement résiduel peut être nécessaire après la séparation. Le dosage commandé par API peut gérer les coagulants, flocculants, correcteurs de pH et produits chimiques spécialisés. Les quantités et les commandes doivent toutefois découler d’essais spécifiques au site.
Le point de contrôle final concerne l’ensemble du flux traité, et non la sortie de cellule. Effectuez les prélèvements après la séparation des solides et toute étape de polissage. Comparez ensuite chaque paramètre pertinent, sulfates compris, à l’exigence locale applicable de rejet ou de réseau. La recherche fournie ne fournit aucune limite universelle de sulfates. L’autorité applicable doit donc définir la base de conformité.
Cadre décisionnel pour les fournisseurs et la conformité
Un choix défendable d’équipement exige cinq décisions reliées. Omettre la caractérisation ou assimiler le pourcentage d’élimination à la conformité crée un risque important d’achat.
| Étape décisionnelle | Preuves requises | Motif de rejet |
|---|---|---|
| 1. Caractériser | pH, conductivité, DCO, aluminium, sulfates, autres métaux, profil de débit et régularité des lots. | Données génériques sans dates de prélèvement ni composition des flux. |
| 2. Réaliser un essai pilote | Eaux usées mixtes d’anodisation représentatives ; résultats pour la DCO, l’aluminium et les sulfates, concentrations traitées, électricité et production de boues. | Seuls des résultats synthétiques à métal unique sont proposés. |
| 3. Vérifier la conformité | Concentrations finales traitées comparées aux limites locales applicables de rejet ou de réseau. | Les sulfates sont omis ou seul le pourcentage d’élimination est communiqué. |
| 4. Auditer la chaîne | Configuration des électrodes, alimentation électrique, commandes, conditionnement, séparation des solides, intégration du pH, gestion des boues et instrumentation. | La cellule d’électrocoagulation est chiffrée sans séparation aval ni gestion des boues. |
| 5. Établir le domaine d’exploitation | Bilan de matière et de coût pour l’électricité, les électrodes, les réactifs, la gestion des boues et la maintenance. | Les hypothèses énergétiques, la durée de vie des électrodes ou les coûts d’exploitation restent secrets. |
L’étape 1 établit si le procédé proposé peut traiter le flux réel et ses variations de production. L’étape 2 teste l’unité au lieu d’accepter les affirmations de laboratoire issues d’eaux non apparentées. L’étape 3 convertit les performances en décision de conformité. L’audit de l’étape 4 vérifie si les équipements proposés forment une chaîne de traitement exploitable. Il couvre l’uniformisation, la préparation du pH, le conditionnement des flocs, l’élimination des solides, le traitement final et la gestion des boues.
L’étape 5 évite les coûts d’exploitation cachés. Le périmètre énergétique doit préciser si les pompes auxiliaires, l’agitation, la FAD, le dosage et les commandes sont inclus. Les coûts de gestion des boues doivent refléter la production mesurée et la filière de déshydratation retenue. Lorsque l’élimination finale dépend de la teneur en métaux, exigez une caractérisation des solides. Ne supposez pas que l’électrocoagulation neutralise les risques d’élimination.
Rejetez toute proposition qui repose uniquement sur une eau synthétique à métal unique, dissimule ses hypothèses énergétiques ou garantit les performances par un pourcentage d’élimination sans concentrations finales. Rejetez également toute proposition qui exclut les sulfates de l’analyse de l’eau traitée. Pour les décisions plus larges de gestion des solides, le guide fourni sur les spécifications de conception pour l’élimination du chrome explique l’importance des concentrations finales par contaminant. Il ne définit toutefois ni limites de sulfates ni performances de système d’anodisation.
Questions fréquentes
Quelles performances d’élimination faut-il attendre d’un système d’électrocoagulation pour les eaux usées d’anodisation ?
Pour les eaux usées mixtes d’anodisation et de revêtement étudiées par Water Environment Research en septembre 2025, l’électrocoagulation a éliminé 94,5 % de la DCO, 98,5 % de l’aluminium et 85,0 % des sulfates. Ces résultats spécifiques ne constituent pas des garanties universelles. La base de conception doit reposer sur les concentrations finales mesurées lors d’un essai pilote spécifique au site.
Comment dimensionner le système lorsque seul le débit des eaux usées est connu ?
Le débit seul ne suffit pas. Les essais doivent établir le pH, la conductivité, la DCO, l’aluminium, les sulfates et les autres métaux pertinents. Ils doivent aussi caractériser les variations de débit, la régularité des lots, le pH initial, le courant appliqué, la durée d’électrolyse et la production de boues qui en résulte. Le profil de débit détermine ensuite les besoins hydrauliques et de pointe. Les résultats pilotes déterminent la charge électrique et la capacité de séparation aval.
Que faut-il exiger lors du choix d’un fournisseur d’électrocoagulation ?
Exigez un essai pilote sur des eaux usées mixtes d’anodisation représentatives. Demandez des analyses complètes de l’eau traitée, sulfates compris, ainsi que la consommation d’électricité, la production de boues et toutes les conditions d’exploitation. Sollicitez également la configuration des électrodes, le périmètre de calcul énergétique, les hypothèses de consommation des électrodes, les critères de remplacement et les dispositions de maintenance. Un pourcentage d’élimination obtenu avec une eau synthétique à métal unique ne constitue pas un dossier de qualification suffisant.
Combien coûtera un système d’électrocoagulation pour les eaux usées d’anodisation ?
La recherche fournie présente des données énergétiques propres à un essai sur le zinc, mais aucun prix pour un système d’électrocoagulation d’anodisation. Demandez un modèle détaillé des coûts d’exploitation couvrant l’électricité, les électrodes sacrificielles, le pH, les autres réactifs, la gestion des boues, la maintenance et le remplacement des électrodes. Pour chiffrer l’investissement, transmettez les caractéristiques de l’affluent, le profil de débit, les résultats pilotes, le cycle d’exploitation et la chaîne de traitement requise. Vous pourrez ainsi comparer les offres sur une base équivalente.
Un taux élevé d’élimination des contaminants prouve-t-il que les eaux usées peuvent être rejetées ?
Non. Le rendement épuratoire et la conformité réglementaire du rejet constituent deux décisions distinctes. L’étude de 2025 a montré que l’électrooxydation éliminait 72,0 % des sulfates, sans respecter la norme applicable de rejet vers le réseau pour ce paramètre. Confirmez les concentrations finales du flux traité par rapport aux limites publiées par l’autorité locale ou l’exploitant du réseau, sulfates compris. Documentez également le point de prélèvement après toutes les étapes de traitement et d’élimination des solides.