Quand un réacteur UASB convient-il aux eaux usées de distillerie ?
Un réacteur UASB peut traiter efficacement les eaux usées de distillerie à forte charge lorsque le procédé bénéficie d’un pH, d’un pouvoir tampon et d’une charge organique adaptés. Les recherches confortent ces performances : un réacteur pilote de 225 L a atteint 86 % d’abattement de la DCO à 10,0 kg DCO/m³/j, tandis qu’un système thermophile à plusieurs étages de 2,5 m³ a dépassé 80 % d’abattement à 60 kgDCO m⁻³ j⁻¹. Ces résultats ne constituent pas des garanties universelles de dimensionnement. La faisabilité à pleine échelle dépend des caractéristiques des effluents, de la configuration du réacteur, de la mise en service, du temps de séjour hydraulique, de la maîtrise de la charge et d’un post-traitement adapté.
Le réacteur UASB repose sur un procédé anaérobie à écoulement ascendant, dans lequel les effluents montent à travers un lit de boues anaérobies. La biomasse retenue transforme les matières organiques biodégradables en biogaz riche en méthane, tout en réduisant la charge organique transmise aux effluents. L’association de l’abattement organique et de la récupération du méthane rend l’UASB pertinent pour les eaux usées des distilleries d’alcool, à condition que l’alimentation permette un traitement anaérobie stable.
La condition principale de faisabilité ne réside pas uniquement dans le volume du réacteur. Les caractéristiques de l’effluent entrant doivent permettre une charge organique maîtrisée, un pouvoir tampon suffisant et un pH maîtrisable. Les effluents de distillerie peuvent varier fortement : la soude usée peut être très alcaline, tandis que d’autres flux ont une charge faible ou des propriétés chimiques différentes. Un effluent impossible à équilibrer ou à conditionner ne doit pas être envoyé directement vers un UASB, sous prétexte que l’acclimatation biologique résoudrait le problème.
L’étude S2 constitue la démonstration la plus claire des données disponibles. Un UASB pilote de 225 L a traité des eaux usées brutes de distillerie pendant 130 jours, après mélange du centrifugat, de la soude usée et des effluents de procédé moins chargés afin d’équilibrer les pH extrêmes. Le réacteur a ensuite fonctionné à 10,0 kg DCO/m³/j, atteint 86 % d’abattement de la DCO et conservé un rendement moyen de méthane supérieur à 71 % (Water Environment Research, 2025-08). Cela démontre la faisabilité dans les conditions testées, sans établir une charge organique universellement adaptée ni remplacer la caractérisation du site.
Pour l’acquisition d’une station ou une revue de capacité, la décision consiste à déterminer si l’enveloppe réelle des effluents peut soutenir le même équilibre de pouvoir tampon, de charge organique et de traitement aval. Cette revue doit également examiner les exigences de traitement des eaux usées pour une acquisition de distillerie, avant de traduire les performances du réacteur en critères d’acceptation commerciale.
Que démontrent les études UASB actuelles sur les eaux usées de distillerie ?
Les études soutiennent le traitement anaérobie des eaux usées de distillerie, mais elles ne définissent pas une charge organique garantie, car l’échelle, la température, la composition des effluents, la durée d’exploitation et la configuration diffèrent fortement. Ces résultats servent à établir la faisabilité et les limites d’exploitation, non à convertir des pourcentages pilotes en garanties à pleine échelle.
| Étude | Périmètre et conditions d’exploitation | Performance déclarée | Interprétation technique |
|---|---|---|---|
| S1 — IWA Publishing | UASB pilote de 2,5 m³ à plusieurs étages ; 55 °C ; exploitation pendant plus de 600 jours | Plus de 80 % d’abattement de la DCO à 60 kgDCO m⁻³ j⁻¹ | Le traitement thermophile a atteint une performance à haut débit dans les conditions testées. |
| S2 — Water Environment Research, 2025-08 | UASB pilote de 225 L ; 130 jours ; effluents bruts de distillerie mélangés pour équilibrer le pH | 86 % d’abattement de la DCO à 10,0 kg DCO/m³/j ; rendement moyen de méthane supérieur à 71 % | Une performance stable a été démontrée grâce à la maîtrise du mélange des flux et des conditions d’exploitation. |
| S3 — Desalination and Water Treatment, 2014 | UASB à l’échelle du laboratoire ; 37 °C ; 635 jours ; temps de séjour hydraulique de 2 jours | Abattement maximal de la DCO de 68,35 % et de la DBO de 89,11 % à 15,34 kg DCO/m³ j | Une exploitation mésophile de longue durée a été démontrée, avec des résultats distincts pour la DCO et la DBO. |
| S4 — fiche HERO de l’U.S. EPA | Eaux usées d’une distillerie à base de raisin ; UASB suivi de réacteurs anaérobies à boues activées | Essai dilué : 88,7 % d’abattement de la DCO à 3,60–8,20 kg DCO/m³·j. Essai non dilué : maximum de 57,1 % à 4,06–18,90 kg DCO/m³·j. Le traitement UASB combiné au traitement aérobie a atteint 96,5 % d’abattement global de la DCO. | L’état de l’effluent et le post-traitement ont fortement influencé le résultat ; le résultat combiné ne doit pas être imputé au seul UASB. |
L’étude S1 identifie également une limite de dégradation. L’étude IWA Publishing a signalé une baisse de l’abattement de la DCO à 60 % au-delà de 90 kgDCO m⁻³ j⁻¹ pour les effluents de distillerie à base d’orge, et à 70 % au-delà de 100 kgDCO m⁻³ j⁻¹ pour ceux à base de patate douce. Ces limites dépendent de l’effluent et ne constituent pas des seuils d’alarme universels.
Deux conclusions s’imposent. D’abord, une mise en service progressive et une gestion rigoureuse de la charge organique sont nécessaires, car l’augmentation de la charge a réduit les performances dans S1. Ensuite, l’extrapolation à grande échelle exige plus qu’un volume accru : l’effluent doit rester dans une enveloppe d’exploitation caractérisée, et la chaîne de traitement doit assurer l’affinage nécessaire pour respecter les exigences de rejet ou de réutilisation.
Comment la chaîne de traitement UASB maîtrise les perturbations de distillerie
La stabilité d’un UASB dépend de la maîtrise des effluents avant leur entrée dans le réacteur et de la surveillance de la stabilité biologique pendant l’exploitation. Le réacteur ne peut compenser aucun déséquilibre de flux.
| Étape du procédé | Fonction technique | Exigence d’achat ou d’exploitation |
|---|---|---|
| Équilibrage et caractérisation | Mélange les flux variables et définit l’enveloppe de l’alimentation. | Caractériser le profil de débit, la DCO, la biodégradabilité, le pH, l’alcalinité et la température ; vérifier si les solides en suspension ou l’huile nécessitent une élimination. |
| Ajustement du pH ou pouvoir tampon | Crée les conditions adaptées au traitement anaérobie. | Prévoir un ajout chimique maîtrisé et vérifier le dosage par rapport au pH du flux mélangé, et non d’un flux individuel. |
| Réacteur UASB | Retient la biomasse du lit de boues anaérobies et produit un biogaz riche en méthane. | Maîtriser la charge organique, le temps de séjour hydraulique, la température, la distribution de l’alimentation et la stabilité des boues. |
| Traitement du biogaz | Recueille et évacue le gaz produit par le réacteur. | Définir la collecte du gaz, les dispositions de sécurité, le comptage, les hypothèses d’utilisation ou de torchage et les commandes en cas de perturbation. |
| Post-traitement | Élimine les matières biodégradables et en suspension résiduelles avant l’évaluation du rejet ou de la réutilisation. | Identifier l’étape de traitement responsable de la conformité finale et définir les essais de réception. |
| Gestion des boues | Gère l’inventaire de biomasse, les purges et la stabilité à long terme. | Demander la stratégie de purge, les caractéristiques des boues, les dispositions de stockage et le plan d’inoculation initial. |
L’étude S2 soutient directement l’équilibrage des flux. Le centrifugat, la soude usée et les effluents de procédé peu chargés ont été mélangés pour équilibrer les pH extrêmes avant le traitement. La préparation de l’alimentation relève donc de l’amont de l’UASB. Un système automatique de dosage chimique pour le conditionnement de l’alimentation du réacteur peut faciliter l’ajustement du pH ou le conditionnement chimique, sans remplacer l’équilibrage, la surveillance biologique ou une capacité de réacteur suffisante.
La surveillance courante doit inclure la DCO, le débit, le pH, la température et l’alcalinité des effluents entrants, ainsi que les acides gras volatils et les indicateurs d’exploitation liés au méthane. La recherche ne fournit pas de seuils d’alarme universels. Le fournisseur et l’exploitant doivent donc les définir à partir de la conception du réacteur, des caractéristiques des effluents et de l’expérience de mise en service.
La maîtrise de la charge est également essentielle. Dans l’étude S1, l’augmentation de la charge organique a réduit l’abattement de la DCO. La mise en service doit donc progresser selon un régime de charge contrôlé, pendant que le réacteur forme son lit de boues et que l’équipe consigne la réponse à chaque changement.
Le post-traitement doit être évalué dès le départ. Dans l’étude S4, l’UASB était suivi d’un réacteur anaérobie à boues activées, et le système combiné a atteint 96,5 % d’abattement global de la DCO. Ce résultat concerne la chaîne hybride, et non le seul UASB.
Comment choisir la configuration, la surveillance et les contrôles d’extrapolation ?
Une proposition d’UASB doit être sélectionnée selon son référentiel de conception et sa philosophie de commande, et non selon un pourcentage d’abattement de la DCO mis en avant. Les études disponibles couvrent différentes configurations de réacteurs. Chaque soumissionnaire doit donc préciser la configuration et l’enveloppe d’exploitation auxquelles s’applique la performance annoncée.
La configuration à plusieurs étages évaluée dans S1 n’est pas équivalente à un UASB monolithique non spécifié. Le soumissionnaire doit indiquer le nombre d’étages, le volume utile, le dispositif de mélange ou de recirculation, la distribution de l’alimentation, le traitement du gaz et la température d’exploitation prévue. Il doit également préciser comment le temps de séjour hydraulique et la charge organique seront maîtrisés pendant la mise en service et l’exploitation normale.
Le référentiel de conception requis doit comprendre :
- le débit des eaux usées et son profil journalier ;
- la DCO entrante et la biodégradabilité ;
- la plage de pH et l’alcalinité ;
- la température des eaux usées ;
- le temps de séjour hydraulique requis et la charge organique cible ;
- la méthode de mise en service et la stratégie d’inoculation ;
- les hypothèses de production et d’utilisation du biogaz ;
- les interfaces de prétraitement, de post-traitement et de gestion des boues.
| Contrôle d’extrapolation | Question à poser au fournisseur | Motif de cette question |
|---|---|---|
| Capacité hydraulique | Quel débit entrant et quel profil journalique le réacteur peut-il traiter ? | Évite de choisir une unité sur la seule base de son volume nominal. |
| Capacité organique | Quelle DCO de conception et quelle charge organique s’appliquent ? | Relie la charge biologique à la concentration réelle des eaux usées. |
| Enveloppe d’alimentation | Quelles plages de pH, d’alcalinité, de température et de biodégradabilité sont couvertes ? | Vérifie si les données pilotes sont transposables à l’effluent du site. |
| Système de commande | Quelles mesures déterminent le dosage, l’alimentation et la charge organique ? | Rend explicite la réponse d’exploitation, au lieu de la laisser au jugement informel de l’opérateur. |
| Engagement commercial | Quels résultats sont mesurés, modélisés, admis ou garantis ? | Empêche de présenter une performance pilote comme un résultat contractuel à pleine échelle. |
L’extrapolation doit aussi tenir compte des applications commerciales de plus de 2,5 m³ décrites dans le contexte de recherche. L’hydrodynamique, la distribution de l’alimentation, le mélange, le dégagement du gaz et la gestion des boues peuvent limiter l’extrapolation, même si un volume supérieur est prévu.
L’étude S5 illustre l’intérêt d’une prédiction structurée de la DCO des effluents pour un UASB de distillerie à échelle réelle. Le modèle ANFIS a présenté un R de 0,8922 et un RMSE de 1334,69, contre un R de 0,8197 et un RMSE de 4208,34 pour le modèle flou (AccScience Publishing, 2014). Ces résultats soutiennent l’évaluation du système de commande, sans remplacer la mesure directe du procédé.
Les recherches disponibles ne contiennent ni prix actuels des fournisseurs, ni délais de livraison, ni dimensions commerciales de réacteurs, ni taux d’abattement garantis à pleine échelle. Ces éléments doivent être obtenus au moyen d’un devis documenté et d’un processus de réception.
Comment choisir entre l’UASB et les autres voies de traitement ?
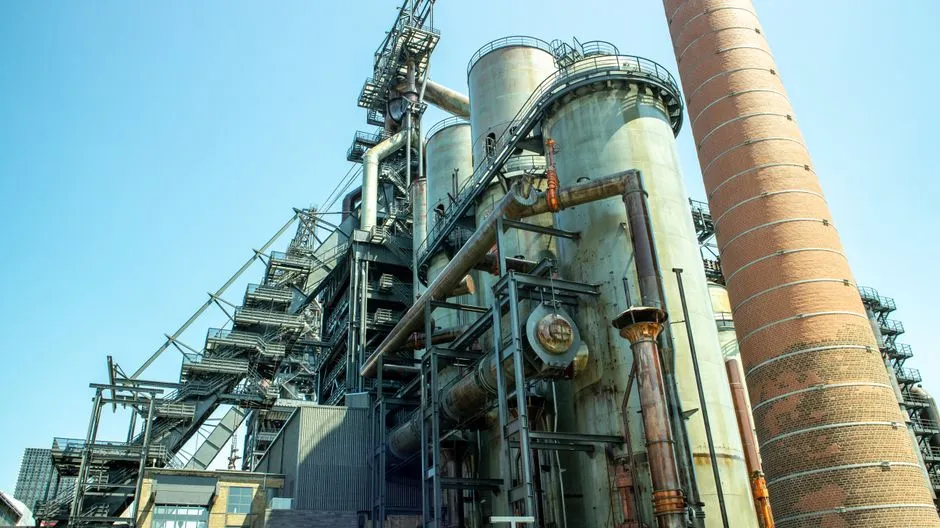
L’UASB est le plus défendable lorsque la récupération du méthane et l’abattement anaérobie rapide de la charge organique sont prioritaires, si l’alimentation peut être équilibrée et l’effluent résiduel reçoit un post-traitement adapté.
| Voie de traitement | Atout potentiel pour le projet | Limite principale à résoudre | Question de décision |
|---|---|---|---|
| UASB | Abattement anaérobie de la charge organique avec récupération du méthane ; adapté aux effluents à forte charge après stabilisation. | Sensibilité au pH, maîtrise de la charge, gestion des solides et affinage final éventuellement incomplet. | L’utilisation du biogaz ou la réduction de charge offre-t-elle davantage qu’une voie aérobie plus simple ? |
| Boues activées aérobies | Affinage aérobie sans dépendre de la production anaérobie de méthane. | Absence de récupération de biogaz dans le procédé aérobie ; besoins persistants en aération et gestion des boues. | Le site peut-il exploiter de façon fiable le système d’aération et de gestion des boues requis ? |
| Réacteur séquentiel à batches | Traitement biologique flexible, pouvant offrir un affinage mieux maîtrisé. | Le fonctionnement par cycles, la réponse hydraulique et l’élimination finale des solides doivent être évalués pour l’effluent réel. | La souplesse d’exploitation requise justifie-t-elle la configuration biologique retenue ? |
| Lagon anaérobie | Traitement anaérobie à faible consommation énergétique fondé sur la gravité. | Emprise importante et performances dépendantes du site ; la recherche disponible ne quantifie aucun résultat comparable à pleine échelle pour une distillerie. | Le foncier et le climat disponibles permettent-ils d’obtenir les performances de traitement requises ? |
| UASB et traitement aérobie | Associe la réduction anaérobie de charge avec production de méthane à l’affinage aérobie. | Équipements et interfaces d’exploitation plus nombreux qu’avec un UASB seul. | La chaîne hybride fournit-elle l’effluent final requis de manière plus robuste ? |
Les données plaident pour considérer l’UASB comme une option de procédé, et non comme un choix automatique. L’étude S4 a obtenu 88,7 % d’abattement de la DCO lors de l’essai dilué, avec un maximum de 57,1 % lors de l’essai non dilué. Cette différence montre que la caractérisation des effluents et la dilution ou l’équilibrage des flux peuvent déterminer le résultat. Dans cette étude, le post-traitement aérobie a porté l’abattement global de la DCO à 96,5 %, ce qui favorise une décision hybride plutôt qu’un choix binaire entre l’UASB et l’absence de traitement anaérobie.
Aucune étude disponible ne compare directement l’UASB avec les boues activées aérobies, les réacteurs séquentiels à batches ou les lagons anaérobies selon un référentiel unique et maîtrisé pour les eaux usées de distillerie. Ces alternatives doivent donc être comparées avec les mêmes effluents de site, exigences finales, emprise, objectif de réutilisation, filière de boues et hypothèses énergétiques, sans transférer les taux d’abattement entre études sans lien.
Réalisez un essai pilote ou une validation spécifique au site lorsque les effluents diffèrent nettement de ceux étudiés, que le projet dépend d’une garantie précise de rejet ou que la dilution et l’équilibrage des flux restent à résoudre. Cette validation doit tester la configuration proposée dans les conditions de charge et de température prévues.
Comment demander et évaluer une proposition d’un fournisseur d’UASB ?
Un devis comparable d’UASB doit définir le réacteur, la chaîne de traitement, le référentiel d’exploitation et les obligations de réception. Sans ces éléments, les performances annoncées ne peuvent pas être comparées de façon fiable.
- Exiger la configuration : indiquer si le réacteur comporte un ou plusieurs étages, et fournir le volume utile, le nombre d’étages, la température d’exploitation, le temps de séjour hydraulique, la charge organique de conception et l’enveloppe de conception de l’effluent entrant.
- Exiger le référentiel de l’alimentation : fournir le débit des eaux usées, son profil journalier, la DCO, la biodégradabilité, la plage de pH, l’alcalinité, la température et la méthode de caractérisation de l’alimentation.
- Définir la mise en service et l’inoculation : identifier la source des boues d’inoculation, l’inventaire prévu, la séquence de charge de mise en service, les points d’arrêt et les critères d’acceptation d’une performance biologique stable.
- Définir le périmètre des équipements : inclure le conditionnement de l’alimentation, l’ajustement du pH, le traitement du gaz, la commande, le post-traitement, la gestion des boues, les utilités et les travaux de site.
- Exiger un bilan matière : présenter la charge de DCO, la production de méthane ou de biogaz, les solides résiduels, le rendement en boues et l’étape de traitement responsable de la conformité finale.
- Classer chaque affirmation de performance : distinguer les résultats pilotes mesurés, les prévisions modélisées, les marges de conception et les garanties contractuelles.
- Convenir des critères de réception : définir les conditions d’essai, l’échantillonnage, la durée, les exclusions pendant la mise en service et les mesures correctives avant de comparer les offres.
- Planifier le support à long terme : exiger des procédures de reprise après perturbation, la formation des opérateurs, les livrables de surveillance, les pièces de rechange et un plan de gestion de la stabilité des boues.
La recherche disponible n’établit aucune limite universelle de conformité, aucun prix standard de réacteur ni aucun délai de livraison actuel. Un devis sans référentiel de conception spécifique au projet ni essai de réception est donc incomplet. Pour le prétraitement, évaluez si les effluents contiennent des solides, de l’huile ou des graisses qui nécessitent une flottation à air dissous pour les eaux usées de distillerie. Une évaluation plus large du choix entre la flottation à air dissous et un décanteur pour les eaux usées agroalimentaires peut aider à définir ce périmètre.
Lorsqu’un affinage aérobie à membrane ou une réutilisation sont évalués, le système de traitement par bioréacteur à membranes MBR constitue une option aval pertinente pour la comparaison technique. Cette option ne doit pas être ajoutée automatiquement : la qualité finale requise, l’application de réutilisation et la responsabilité d’exploitation doivent la justifier.
Demandez enfin aux soumissionnaires d’identifier les exclusions. L’affirmation qu’un UASB seul respectera une spécification finale de rejet ou de réutilisation peut contredire les données disponibles : l’abattement global de la DCO de 96,5 % observé dans S4 exigeait un post-traitement aérobie après l’UASB.
Questions fréquentes
Comment dimensionner un réacteur UASB pour les eaux usées de distillerie ?
Dimensionnez-le selon la capacité hydraulique et la charge organique, et non selon le seul volume du réacteur. Le fournisseur a besoin du débit entrant, de son profil, de la DCO, de la biodégradabilité, du pH, de l’alcalinité et de la température. Il doit ensuite indiquer le temps de séjour hydraulique, la charge organique de conception, le régime de mise en service et l’enveloppe d’exploitation servant de base à toute garantie d’abattement. La recherche fournit des résultats pilotes et des charges propres à chaque étude, pas une valeur universelle à pleine échelle.
Comment sélectionner un fournisseur d’UASB ?
Sélectionnez-le selon un référentiel de conception spécifique au projet et des critères d’acceptation contractuels. Exigez du soumissionnaire la configuration du réacteur, le volume utile, les hypothèses d’alimentation, la commande, le système de gaz, le plan de mise en service, ainsi que le périmètre du prétraitement et du post-traitement. Les résultats pilotes, les prévisions modélisées, les marges de conception et les performances garanties doivent être distingués, afin qu’un pourcentage attractif ne remplace jamais une conception vérifiable.
Quel est le risque de conformité si les effluents de l’UASB ne reçoivent aucun traitement complémentaire ?
Les effluents de l’UASB peuvent nécessiter un post-traitement, et les exigences de rejet ou de réutilisation doivent être attribuées à une étape de traitement définie. La fiche HERO officielle de l’U.S. EPA pour S4 indique un abattement global de la DCO de 96,5 % uniquement après un UASB suivi de réacteurs anaérobies à boues activées. Ce résultat combiné ne peut servir de garantie pour l’UASB seul. Le projet doit déterminer son exigence réglementaire applicable plutôt que s’appuyer sur un résultat de recherche.
Quelles informations faut-il demander pour établir le coût, le prix et le délai de livraison ?
La recherche disponible ne contient aucun prix commercial actuel de réacteur, aucun coût d’installation ni aucune donnée sur les délais. Demandez un devis spécifique au projet couvrant la géométrie du réacteur, les matériaux, le prétraitement, l’ajustement du pH et le dosage chimique, le traitement du gaz, la commande, le post-traitement, la gestion des boues, la mise en service, les utilités, les travaux de site, la livraison et la garantie. Obtenez le devis et le planning auprès du fournisseur, sans extrapoler une étude pilote à un budget commercial.
Les résultats pilotes d’UASB cités peuvent-ils servir de garanties de performance ?
Non. Les résultats cités proviennent d’échelles de réacteurs, d’effluents, de configurations, de températures, de durées et de conditions d’exploitation différents. Ils établissent la faisabilité technique et caractérisent la réponse à la charge, mais ne garantissent pas les performances sur un autre site. Convertissez les données retenues en paramètres de conception spécifiques au site, validez-les si nécessaire et définissez des essais de réception opposables pour la chaîne commerciale.