Le SBR convient-il aux eaux usées de production d’enzymes ?
Un réacteur séquentiel par lots industriel peut convenir aux eaux usées de production d’enzymes lorsque leur débit et leurs contaminants sont biologiquement traitables. Il ne remplace toutefois ni la récupération du produit ni la gestion des produits chimiques de nettoyage. Le procédé combine normalement l’égalisation, le dégrillage, la caractérisation de la DCO, de la DBO₅, des nutriments, du pH, de la salinité et de la toxicité, le traitement biologique, la décantation ainsi que la séparation ou l’affinage ultérieur des solides. L’EPA décrit le SBR comme un système de boues activées à remplissage et vidange dans lequel l’égalisation, l’aération et la clarification se déroulent dans un même réacteur. Sur un SBR à granules aérobies de 9,42 L traitant des eaux usées de fabrication de nouilles, les performances signalées après deux mois indiquaient 92 % d’abattement de la DCO, 83 % de l’azote total et 75 % du phosphore total. Ces résultats démontrent le potentiel biologique des effluents riches en amidon, sans garantir les performances d’une usine d’enzymes.
La question centrale consiste donc à déterminer si les flux séparés à la source constituent un ensemble stable et biologiquement compatible. Cet ensemble dépend du régime de production, de la charge organique biodégradable, du pH, de l’équilibre nutritif, de la salinité, de la toxicité, de la température et des exigences de rejet en DCO et en MES. L’EPA indique que les SBR conviennent particulièrement aux débits faibles ou intermittents, ce qui rend cette technologie pertinente pour une production enzymatique par lots. Un débit intermittent seul ne suffit toutefois pas à justifier le choix du procédé.
L’étude sur la fabrication de nouilles a traité des eaux usées riches en amidon provenant d’un village, et non un effluent documenté de production d’enzymes. Ses performances ne sont pas directement transposables, car les formulations enzymatiques, détergents, désinfectants, substrats résiduels et pratiques de nettoyage peuvent modifier la biodégradabilité, la décantation et la sélection microbienne. Cette distinction doit rester explicite dans toute conception de SBR pour les eaux usées de transformation des légumes utilisée comme référence technique.
Avant de demander une conception, exigez une étude de traitabilité biologique spécifique aux eaux usées. L’EPA indique que les études de traitabilité des eaux usées industrielles déterminent généralement la séquence d’exploitation optimale. Si cette étude révèle une salinité ou une toxicité spécifique dépassant la tolérance de la population biologique retenue, mettez en œuvre des mesures spécialisées ou choisissez une autre filière de traitement. Une production intermittente peut également nécessiter un bassin tampon et au moins deux réacteurs afin d’assurer la continuité du traitement pendant la décantation et la vidange d’un bassin.
Caractérisez les eaux usées avant de choisir la capacité des réacteurs
La caractérisation doit représenter le cycle de production, et non un seul échantillon collected opportunément. Les vidanges par lots et les événements de nettoyage peuvent déterminer si un SBR classique reste viable. L’échantillonnage composite doit couvrir la production normale, le nettoyage par lots, le CIP, les eaux usées de laboratoire et les périodes de perturbation. L’EPA cite le débit de conception, le débit journalier maximal, la DBO₅, les MES, le pH, l’alcalinité, la température, le NTK, l’azote ammoniacal et le phosphore total parmi les données d’entrée requises. Une étude pour une usine d’enzymes doit également déterminer la DCO, l’azote total, la salinité et la toxicité.
Selon l’étude Applied Sciences publiée en 2018, les eaux usées comparables de fabrication de nouilles contenaient 2 500–3 500 mg/L de DCO, 1 700–2 000 mg/L de DBO₅, 50–70 mg/L d’azote total et 25–30 mg/L de phosphore total. Ces valeurs ne constituent pas des hypothèses de charge applicables à une usine d’enzymes. Elles servent à vérifier si le réacteur proposé a été dimensionné pour de l’amidon facilement dégradable, plutôt que pour un effluent plus dilué, variable ou inhibé.
| Information à établir | Impact sur la décision relative au SBR | Justifications requises |
|---|---|---|
| Débit et séquence des lots | Détermine l’égalisation et le séquencement des bassins | Relevés horaires et échantillons composites pendant la production et le nettoyage |
| DCO et DBO₅ | Établit la charge organique et la demande biologique | Analyses de laboratoire représentatives |
| MES et décantabilité | Influence l’élimination des solides, l’évacuation des boues et le prétraitement | Observations des boues décantées et données sur les MES |
| Azote total et phosphore | Détermine la nécessité de phases d’élimination des nutriments | Concentrations à l’entrée et objectifs de rejet applicables |
| pH et alcalinité | Régit les conditions de réaction biologique et la demande de réactifs | Mesures quotidiennes et par cycle de production |
| Salinité et toxicité | Vérifie si une biomasse conventionnelle peut traiter les eaux usées | Profil de salinité et évaluation de l’inhibition |
| Température | Influence les vitesses de réaction biologique et la capacité saisonnière | Plage de température d’exploitation |
Séparez les flux contenant du produit non récupéré, des huiles, des désinfectants ou des produits chimiques de nettoyage concentrés. La récupération du produit doit précéder le traitement biologique chaque fois que cela est techniquement et commercialement faisable. Les matières flottantes ou émulsionnées peuvent nécessiter un prétraitement industriel par flottation à air dissous (FAD). Les flux très salés ou toxiques peuvent nécessiter une collecte séparée plutôt qu’une dilution.
La salinité constitue une limite stricte pour les hypothèses biologiques génériques. L’étude de Water Research sur les eaux usées industrielles hypersalées indique que les déchets organiques contenant plus de 3,5 % de sel sont difficiles à traiter avec des micro-organismes conventionnels. Un traitement sans dilution nécessite des organismes halophiles spécialisés. Ce résultat ne fixe pas une limite universelle pour les usines d’enzymes, mais il impose de considérer la salinité comme une condition de conception spécialisée.
L’EPA recommande également un décanteur primaire avant le SBR lorsque les MES ou la DBO₅ dépassent 400–500 mg/L, avec une appréciation au cas par cas des données historiques. Ce seuil invite le fabricant à examiner le projet, sans présumer que tout effluent enzymatique fortement chargé nécessite un décanteur. Utilisez les données de caractérisation pour déterminer si l’égalisation, le dégrillage, l’élimination primaire des solides ou ces trois opérations sont nécessaires.
Concevez un train de prétraitement et de traitement biologique
Un train de procédé défendable commence par la séparation à la source, et non par le réacteur. La séquence comprend la récupération du produit, le dégrillage ou l’élimination des solides, l’égalisation, l’ajustement du pH si nécessaire, la FAD pour les huiles ou matières flottantes adaptées, le traitement biologique par SBR, la clarification et la décantation, puis la séparation ou l’affinage ultérieur des solides. Cette disposition protège la biomasse contre l’accumulation de solides, les pertes de produit, les chocs chimiques et la surcharge organique.
- Récupérez le produit et séparez les flux. Séparez les pertes récupérables de produit enzymatique, les produits chimiques du CIP, les rejets de laboratoire et les eaux sanitaires jusqu’à connaître leurs exigences de traitement.
- Éliminez les solides grossiers. Utilisez le dégrillage et l’élimination des solides pour empêcher les sables, les agrégats de biomasse et les matières insolubles des formulations de pénétrer dans le SBR.
- Égalisez les charges hydrauliques et organiques. Les vidanges par lots fortement chargées et les événements de nettoyage doivent être dosés vers le bassin tampon, puis dirigés vers le réacteur biologique.
- Éliminez les matières flottantes lorsque cela convient. La FAD peut retirer les solides en suspension, l’huile et les graisses, les FOG et certaines matières colloïdales. Elle complète le traitement biologique sans le remplacer.
- Conditionnez le pH et les nutriments si nécessaire. L’ajout de réactifs doit corriger un déséquilibre chimique défini. Il ne corrige ni la toxicité ni la salinité.
- Traitez biologiquement et décantez. Le SBR réalise l’égalisation, le traitement biologique et la clarification secondaire au moyen de sa séquence temporisée.
- Affinez en aval si nécessaire. Une filtration ou une autre séparation des solides peut être requise avant le rejet, la réutilisation ou l’intégration aux eaux de procédé.
| Unité de procédé | Protection principale assurée | Question de conception à résoudre |
|---|---|---|
| Récupération du produit et séparation des flux | Prévient les pertes de produit et la charge évitable en contaminants | Quels flux de production et de nettoyage contiennent des matières récupérables ? |
| Dégrillage ou élimination des solides | Limite les sables, les solides insolubles et le transfert de biomasse | Quels sont les pics de MES et les caractéristiques des solides ? |
| Égalisation | Atténue les débits par lots, les variations de DCO et les chocs chimiques | Quel volume de stockage et quel débit d’alimentation contrôlé sont nécessaires ? |
| FAD | Élimine les matières flottantes, huiles et matières colloïdales adaptées | Les contaminants sont-ils récupérables et accessibles à la flottation ? |
| Ajustement du pH | Maintient les réactions biologiques dans une plage exploitable | Quelle alcalinité et quelle consommation de réactifs en résultent ? |
| SBR biologique | Élimine les composés organiques biodégradables et, selon la configuration, les nutriments | Quel cycle atteint l’objectif réglementaire applicable au rejet ? |
| Séparation en aval | Produit la qualité de solides nécessaire au rejet ou à la réutilisation | Une filtration ou un affinage est-il nécessaire ? |
Une égalisation après le SBR peut rester nécessaire si un filtre en aval ne peut accepter la vidange par lots. L’EPA précise notamment que l’égalisation après le SBR dépend du procédé en aval. Un système automatique de dosage de réactifs convient uniquement lorsque les essais de traitabilité démontrent la nécessité d’une correction du pH ou d’un conditionnement nutritif.
Les essais biologiques doivent évaluer la biodégradabilité, la décantabilité et l’effet des enzymes résiduelles, détergents, solvants, sels ou autres composés de formulation sur la population microbienne retenue. Un réacteur qui élimine la DCO dans une fiole de laboratoire peut échouer lorsque des événements de nettoyage introduisent des substances inhibant la décantation, la nitrification ou les organismes responsables de l’élimination organique.
Concevez le cycle d’exploitation du SBR selon l’objectif de traitement
Le cycle du SBR doit être choisi selon les résultats de traitement requis, sans être copié d’une autre installation de transformation alimentaire. L’EPA distingue cinq étapes fondamentales : attente, remplissage, réaction, décantation et vidange. Le mode de remplissage modifie les conditions biologiques et influence donc la sélection microbienne. Le remplissage statique expose la biomasse à une forte concentration de substrat. Le remplissage mélangé permet des réactions anoxiques ou anaérobies. Le remplissage aéré débute le traitement aérobie pendant le remplissage.
La phase réactionnelle peut ensuite être séquencée pour achever la dégradation organique, la nitrification, la dénitrification ou l’élimination biologique du phosphore. La nitrification est requise lorsque l’ammoniac ou le NTK doit être réduit. L’élimination de l’azote total exige également une dénitrification. On ne peut pas présumer l’élimination du phosphore à partir du seul cycle du SBR sans établir les conditions biologiques, la stratégie d’évacuation des boues et l’équilibre nutritif applicables.
| Étape du cycle | Fonction principale | Exigence d’évaluation |
|---|---|---|
| Attente | Permet un temps d’attente variable, le mélange et l’évacuation des boues | Vérifier si cette étape fournit l’égalisation requise |
| Remplissage | Introduit l’effluent et établit la condition biologique prévue | Comparer les remplissages statique, mélangé et aéré aux objectifs de traitement |
| Réaction | Achève l’élimination organique et les transformations biologiques des nutriments | Valider la séquence, la durée et la demande d’oxygène |
| Décantation | Sépare la biomasse du surnageant traité | Vérifier la décantabilité et l’évolution du lit de boues |
| Vidange | Retire l’effluent clarifié sans perturber les boues décantées | Confirmer la profondeur de décantation, le débit et le contrôle du transfert de boues |
L’illustration industrielle de l’EPA mentionne un rapport boues active/matière organique de 0,15–0,6/jour, une durée de cycle de traitement de 4,0–24 heures et une concentration de MES de 2 000–4 000 mg/L. Il s’agit de critères de conception tirés de la fiche d’information de l’EPA, et non de spécifications applicables aux usines d’enzymes. Le volume final des réacteurs, leur nombre, les cycles quotidiens, le volume vidangé, l’aération, l’évacuation des boues et le temps de décantation doivent découler des caractéristiques de l’effluent et des exigences réglementaires applicables.
Une production intermittente exige une logique d’exploitation explicite. L’EPA indique que deux réacteurs par lots ou plus peuvent fonctionner selon une séquence prédéfinie. Un bassin poursuit ainsi le traitement pendant que l’autre décante et se vidange. Les commandes doivent gérer les volumes variables des lots, les périodes de faible débit, les fenêtres de production manquées et les rejets de nettoyage sans laisser une vidange dépasser la capacité biologique.
L’oxygène dissous et le pH sont les variables de surveillance essentielles. Selon l’étude Applied Sciences publiée en 2018, le SBR de fabrication de nouilles fonctionnait à environ 6,5–7,0 pour le pH et 5 mg/L d’oxygène dissous. Ces valeurs appartiennent au système expérimental et à ses eaux usées. Les points de consigne d’une usine d’enzymes doivent être confirmés lors des essais d’exploitation. La logique globale du cycle doit être examinée avec une conception de procédé SBR pour les eaux usées de sucrerie, sans traiter sa base de conception agroalimentaire comme une preuve propre au projet.
Établissez des objectifs de performance réalistes à partir de données comparables
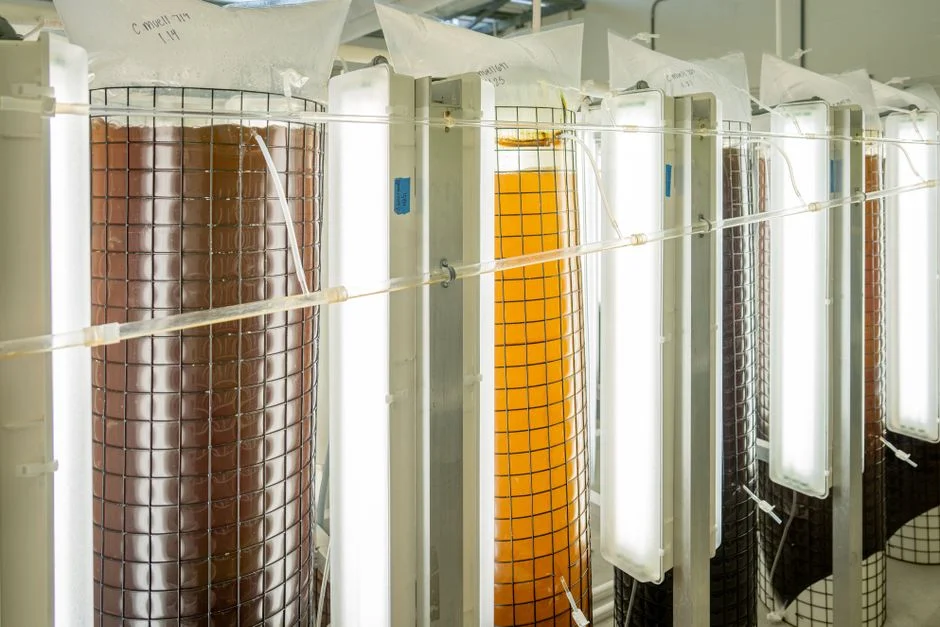
Les données comparables les plus solides étayent l’acclimatation et le potentiel biologique, sans garantir des performances transposables. Après deux mois, le SBR à granules aérobies traitant des eaux usées de fabrication de nouilles a atteint 92 % d’abattement de la DCO, 83 % de l’azote total et 75 % du phosphore total, selon l’étude Applied Sciences publiée en 2018. Cette étude a également signalé un taux de charge organique stable de 7,4 kg DCO/m³·jour dans un réacteur de 9,42 L.
Ces données répondent à trois questions utiles : une biomasse granulaire acclimatée peut-elle traiter un effluent organique concentré, l’élimination des nutriments peut-elle se développer dans le temps, et une boue décantable peut-elle assurer une clarification efficace. Elles ne prouvent pas qu’une usine d’enzymes atteindra les mêmes pourcentages. La composition des eaux usées, l’échelle du réacteur, la charge, l’acclimatation, la disponibilité des nutriments, la température et la conduite de l’exploitation influencent toutes le résultat.
| Donnée | Résultat signalé | Utilisation correcte lors des achats |
|---|---|---|
| Eaux usées de fabrication de nouilles | DCO 2 500–3 500 mg/L ; DBO₅ 1 700–2 000 mg/L ; NT 50–70 mg/L ; PT 25–30 mg/L | Base de comparaison pour la caractérisation, et non base de dimensionnement d’une usine d’enzymes |
| Réacteur expérimental | SBR à granules aérobies de 9,42 L | Donnée issue d’un système à l’échelle de laboratoire, et non règle de dimensionnement commercial |
| Charge organique stable | 7,4 kg DCO/m³·jour | Référence exigeant une validation spécifique au site |
| Performance après deux mois | 92 % d’abattement de la DCO, 83 % du NT et 75 % du PT | Démonstration du potentiel biologique et de l’acclimatation |
| Gènes liés à l’amidon | 0,57 % des lectures totales | Association fonctionnelle potentielle, sans performance garantie pour une usine d’enzymes |
L’étude Applied Sciences a associé les enzymes hydrolysant l’amidon détectées à une amélioration potentielle de l’élimination des polluants amidonnés. Ce résultat explique une partie du mécanisme biologique du système de fabrication de nouilles. Il n’établit pas le mécanisme d’élimination des substrats résiduels ou des produits chimiques de nettoyage dans les effluents de production d’enzymes.
Les critères d’acceptation doivent donc renvoyer à l’autorisation de rejet applicable, à l’accord de prétraitement, à la spécification de réutilisation ou au contrat négocié. Lorsque l’objectif porte sur la DCO et les MES du rejet, précisez la méthode analytique, le point d’échantillonnage, la fréquence et la période d’acceptation. Les garanties portant uniquement sur des pourcentages d’abattement peuvent masquer des différences de concentration à l’entrée ou de conformité réglementaire.
Exigez de tout fournisseur que ses garanties soient liées aux eaux usées de l’acheteur, à la configuration du réacteur retenu et à un essai pilote ou de mise en service défini. Cette approche est cohérente avec la conception de procédé SBR pour les eaux usées de l’industrie agroalimentaire surgelée comme cadre technique. Les données justificatives doivent toutefois rester limitées aux eaux usées et aux conditions d’exploitation réellement étudiées.
Choisissez entre un SBR classique et un bioréacteur à membranes avec SBR
Un SBR classique convient lorsque le débit intermittent, le traitement biologique, la décantation et l’effluent clarifié satisfont le résultat requis. Une filière associant un SBR et un bioréacteur à membranes devient pertinente lorsque le projet exige très peu de solides en suspension, une qualité proche de celle d’une réutilisation, une empreinte réduite ou une intégration étroite avec le traitement en aval. La distinction porte principalement sur la séparation finale des solides et l’intégration, sans présumer qu’une filière est universellement plus efficace.
| Facteur de décision | SBR classique | Bioréacteur à membranes avec SBR |
|---|---|---|
| Régime de débit | Bien adapté aux faibles débits ou débits intermittents avec cycles temporisés | Exige une exploitation biologique et membranaire continue et contrôlée |
| Séparation finale des solides | La clarification secondaire se déroule dans le SBR | Les membranes immergées assurent la rétention des solides |
| Potentiel de réutilisation de l’effluent | L’effluent clarifié peut nécessiter une filtration supplémentaire | Plus adapté aux objectifs exigeants de réutilisation ou d’affinage, sous réserve de validation |
| Commandes et maintenance | Vidange, aération, mélange, évacuation des boues et vannes automatisées | Ajoute l’exploitation des membranes, leur nettoyage et le contrôle de leur intégrité |
| Emprise au sol | Compacte, car plusieurs fonctions peuvent se dérouler dans un même bassin | Peut réduire l’emprise biologique en remplaçant la clarification séparée |
| Déclencheur du choix | L’effluent clarifié est suffisant | Des MES très faibles, une intégration renforcée pour la réutilisation ou une séparation membranaire sont nécessaires |
Le bioréacteur à membranes intégré combine le traitement par boues activées à la filtration membranaire PVDF immergée pour les eaux de procédé industriel et la réutilisation. Cette configuration ajoute des exigences de maintenance et d’énergie liées aux membranes. Elle doit être retenue parce que la qualité d’effluent requise et l’intégration justifient ces conséquences, et non parce qu’un SBR seul serait présumé insuffisant.
La FAD reste complémentaire dans les deux filières lorsque des matières flottantes, huiles ou contaminants émulsionnés récupérables sont présents. Elle doit être placée avant le traitement biologique afin de protéger les équipements en aval et de réduire la demande de traitement biologique. Si l’élimination, le transport ou la réutilisation utile des boues exige un faible volume, l’épaississement et la déshydratation peuvent suivre la séparation biologique des solides. Le guide du traitement des boues d’eaux usées de transformation alimentaire propose une démarche utile pour évaluer cette interface.
Les recherches fournies ne permettent d’attribuer aucun avantage coûtal universel. Comparez les périmètres complets installés, y compris les membranes si nécessaire, les commandes, la maintenance, les réactifs, l’énergie, la gestion des solides et les infrastructures de réutilisation en aval. Pour une usine produisant des huiles ou matières flottantes récupérables, une presse à filtration plaque et cadre peut également entrer dans la décision de gestion des solides après l’épaississement des boues biologiques.
Planifiez les essais pilotes, les achats et les décisions sur le cycle de vie
Conditionnez l’achat à un essai pilote lorsque les eaux usées sont variables, fortement chargées, salées, inhibitrices ou nettement différentes de la base de conception du fournisseur. L’essai pilote doit évaluer plus que l’abattement de la DCO. Le dossier d’acceptation doit inclure la DCO et les MES du rejet, la décantabilité, la nitrification ou la dénitrification si nécessaire, la consommation d’énergie et de réactifs, la production de boues et la stabilité des commandes pendant un fonctionnement représentatif par lots.
Demandez un périmètre commercial complet : cuves de réacteur, aération, mélange, décanteurs, soufflantes, vannes, instrumentation, commandes PLC, évacuation des boues, interfaces de prétraitement, plans et documentation d’exploitation et maintenance. Le fournisseur doit identifier chaque hypothèse relative à l’effluent, chaque point de garantie de performance, chaque exclusion et chaque méthode d’essai. Les hypothèses manquantes constituent un risque commercial, et non des détails à compléter ultérieurement.
| Étape des achats | Information ou livrable requis | Jalon de décision |
|---|---|---|
| Caractérisation | Plan d’échantillonnage composite et résultats analytiques | Poursuivre seulement après définition du débit, de la charge, du pH, de la salinité et de la toxicité |
| Traitabilité ou essai pilote | Cycle, performances, boues et résultats de commande documentés | Accepter ou rejeter la filière biologique et de prétraitement proposée |
| Offre du fournisseur | Périmètre complet des équipements, commandes et génie civil | Comparer des périmètres techniques et commerciaux équivalents |
| Définition des garanties | Point de rejet, méthode analytique, plan d’échantillonnage et période d’essai | Rendre la conformité mesurable dans les conditions d’exploitation réelles |
| Mise en service | Formation, pièces de rechange, commandes, documentation et essai de performance | Confirmer la préparation opérationnelle et l’acceptation |
| Revue du cycle de vie | Exigences d’énergie, de réactifs, de maintenance et de support | Confirmer que la filière retenue reste exploitable |
L’EPA souligne que des commandes sophistiquées et des vannes automatisées augmentent les exigences de maintenance. Évaluez donc la capacité du fournisseur au moyen du récit de commande proposé, de la gestion des défaillances, du support local, de la stratégie de pièces de rechange et du périmètre de formation, et pas uniquement selon le nombre de fonctions automatisées proposées.
Ne vous fiez pas à un prix générique d’équipement. Demandez des devis distincts pour les équipements, le prétraitement, le génie civil, les commandes, la mise en service, la formation, les réactifs initiaux, la gestion des boues et les pièces de remplacement. Les recherches fournies ne permettent d’établir aucun prix ni délai de livraison universel pour un SBR destiné à une usine d’enzymes. Ces éléments nécessitent un périmètre examiné par un ingénieur et une confirmation du fournisseur. Évaluez également les configurations alternatives plutôt que de considérer un SBR classique comme une solution prédéfinie.
Questions fréquentes
Combien coûte un SBR pour les eaux usées de production d’enzymes ?
Les recherches fournies ne permettent d’établir aucun prix universel fiable. Demandez un devis séparant les cuves de SBR, l’aération, le mélange, les décanteurs, les soufflantes, l’instrumentation, les commandes PLC, l’évacuation des boues, le prétraitement, le génie civil, la mise en service, la formation, les réactifs, la gestion des boues et les pièces de remplacement. Indiquez dans la demande le débit et la charge caractérisés afin que les fournisseurs évaluent le même périmètre. Un devis d’équipement inférieur n’est pas comparable s’il exclut l’égalisation, la FAD, la correction chimique ou la séparation des solides en aval.
Quelle taille de réacteur et quels réglages de cycle faut-il choisir pour les effluents de production d’enzymes ?
Le volume du réacteur et les réglages du cycle doivent découler de la caractérisation des eaux usées, des objectifs réglementaires de rejet et d’une étude de traitabilité biologique ou d’un essai pilote. Les valeurs industrielles de l’EPA, soit un rapport boues active/matière organique de 0,15–0,6/jour, une durée de cycle de 4,0–24 heures et une concentration de MES de 2 000–4 000 mg/L, sont des exemples et non des spécifications d’usine d’enzymes. Demandez au fournisseur de montrer comment le volume des bassins, les cycles quotidiens, le volume vidangé, l’évacuation des boues et l’aération découlent des données de l’acheteur sur le débit, la DCO, la DBO₅, les MES, les nutriments, la température, le pH, la salinité et la toxicité.
Comment sélectionner un fournisseur de SBR ?
Exigez une base de conception spécifique aux eaux usées, une méthode mesurable de garantie de performance, un périmètre complet des commandes et un plan de support pour l’exploitation et la maintenance. Les références pertinentes doivent démontrer des applications industrielles comparables. L’offre doit également identifier chaque hypothèse relative à l’effluent, chaque exclusion, chaque point de garantie et chaque essai de mise en service. Examinez le périmètre du décanteur, de l’aération, de l’évacuation des boues, de l’instrumentation et du PLC, car l’EPA indique que les commandes sophistiquées et les vannes automatisées augmentent les exigences de maintenance.
Quels risques de conformité vérifier avant d’accepter une offre de SBR ?
Distinguez les objectifs de l’étape biologique des exigences finales de rejet ou de réutilisation. L’autorisation de rejet ou la spécification de réutilisation doit définir les limites applicables de DCO, de MES et de nutriments. Les critères d’acceptation du prétraitement doivent préciser comment les solides, les huiles, la salinité, le pH et les chocs chimiques sont contrôlés. Confirmez le point d’échantillonnage, la méthode analytique et la période d’essai de performance. Un résultat élevé d’abattement obtenu dans une étude sur la fabrication de nouilles ne démontre pas la conformité à l’autorisation d’une usine d’enzymes.