Ce que la presse à vis doit déshydrater dans une usine de rendering
Une presse à vis pour les eaux usées d’une usine de rendering est choisie pour déshydrater les boues riches en solides produites après le traitement, et non pour traiter directement les effluents bruts. La conception doit suivre toute la chaîne : caractériser les eaux usées, établir un bilan des solides, conditionner les boues, sélectionner la presse à vis et spécifier l’évacuation du cake, le confinement des odeurs, les commandes, l’accès et les essais de performance. FKC indique que ses presses à vis sont concepts sur mesure pour chaque application de déshydratation et déclare plus de 6 000 unités en service dans le monde. Les capacités propres au rendering, la siccité du cake, la consommation de polymère et la capture des solides doivent donc être confirmées par des essais sur site et une garantie de performance.
La limite de procédé correcte commence après le traitement amont et la séparation des solides. Une usine de rendering peut collecter les eaux usées de transformation animale au moyen d’un réseau de drainage contrôlé, éliminer les matières suspendues et les huiles et graisses (FOG), séparer les solides obtenus, conditionner les boues, puis les acheminer vers une presse à vis. La presse assure la déshydratation mécanique, mais ne remplace ni le traitement des eaux usées ni la séparation amont des solides.
Exigez du fournisseur qu’il précise l’origine des boues et leur état à l’entrée de la presse. Une FAD, un décanteur, un filtre ou tout autre dispositif de séparation peut produire une charge différente au sein d’une même usine, car la charge hydraulique, le rendement de capture, la consommation de polymère et la concentration finale en solides varient. Cette interface amont doit être figée avant de spécifier la pompe d’alimentation, le système de conditionnement et les commandes.
Lorsque la flottation à air dissous constitue l’étape de traitement amont proposée, il faut évaluer le système industriel de prétraitement par FAD pour l’élimination des matières suspendues, des huiles et graisses, des FOG et des matières colloïdales. Le catalogue fourni décrit 13 modèles standard, avec des capacités de 4 à 300 m³/h. Il s’agit du périmètre du catalogue équipement, et non de performances vérifiées pour une usine de rendering.
| Étape du procédé | Responsabilité de conception | Informations à demander au fournisseur |
|---|---|---|
| Collecte et traitement des eaux usées | Définir le débit, les charges polluantes et la variabilité du traitement | Caractérisation représentative et domaine d’exploitation |
| Séparation des solides | Établir l’origine des boues et le débit de solides séparés | Origine de la charge, base de capture et état d’entrée prévu |
| Conditionnement des boues | Préparer une charge pompable et déshydratable | Stratégie de conditionnement et appui aux essais représentatifs |
| Déshydratation par presse à vis | Réaliser la séparation solide-liquide | Débit et base de charge en solides proposés |
| Évacuation et manutention du cake | Transférer le produit déshydraté vers sa filière autorisée | Dispositif d’évacuation, confinement et accès |
Établir le bilan des solides avant le dimensionnement
Une presse à vis doit être dimensionnée selon la masse de solides séparés et l’état vérifié des boues, et non selon le seul débit d’eaux usées. La séquence de conception requise est la suivante :
- Caractériser les eaux usées de transformation animale pendant les périodes normales de production et de nettoyage.
- Rapprocher les solides entrants de la quantité de boues séparées et de l’effluent final.
- Caractériser les boues acheminées vers la presse.
- Établir la réponse au conditionnement.
- Définir l’état final requis du cake et sa filière de manutention.
- Dimensionner et tester la presse selon cette base de conception.
Demandez des données représentatives couvrant le débit, les matières suspendues, les huiles et graisses, les FOG lorsque pertinent, la température, le pH et le profil d’évacuation par lots ou continu. Le plan d’échantillonnage doit couvrir les pics de production, les opérations de nettoyage et les solides retenus par le procédé amont. Le seul débit moyen peut masquer les pics hydrauliques et les épisodes brefs à forte concentration en solides.
Le bilan des solides doit relier les solides entrants aux boues séparées et à l’effluent final. Ce bilan de matière établit l’enveloppe horaire et quotidienne de charge en solides et détermine la nécessité d’un stockage ou d’un bassin tampon avant la presse. Demandez au fournisseur du procédé amont et à l’usine de rendering de convenir de la base de mesure, afin que les mêmes solides ne soient comptés différemment dans chaque installation.
Collectez des données sur les boues couvrant la concentration en solides, la viscosité, la teneur en fibres, la répartition granulométrique, la sédimentabilité, la réponse au conditionnement et la variabilité prévue. Le système automatique de dosage de réactifs doit être relié à cette base, car aucun dosage ne peut être spécifié de façon crédible sans connaître les solides et la demande chimique de la charge réelle.
Définissez l’état requis du cake selon la filière d’élimination ou de réutilisation. Le transport, l’élimination autorisée, l’exposition aux odeurs, l’espace de stockage et les équipements aval peuvent imposer un résultat plus exigeant qu’une indication générale de siccité. La demande de prix doit donc demander à l’acheteur si le cake doit être pompable, transportable, empilable ou manipulé selon une filière précise.
La recherche fournie ne fournit aucun débit, niveau de siccité, dose de polymère ou taux de capture vérifiés pour le rendering. Ces questions restent ouvertes jusqu’à leur établissement par une analyse représentative, des essais pilotes si nécessaire et un essai de performance contraignant. Les valeurs génériques de boues ne doivent pas servir de preuves pour cette application.
| Donnée de conception | Incidence sur la sélection de la presse | Preuve acceptable |
|---|---|---|
| Débit et profil d’évacuation | Détermine l’hydraulique d’alimentation et le besoin de tampon | Données de débit chronologiques représentatives |
| Caractérisation des matières suspendues et des FOG | Détermine le traitement amont et les besoins de conditionnement | Échantillons et relevés de laboratoire |
| Débit massique de solides séparés | Fixe la charge principale de déshydratation | Bilan des solides rapproché |
| Concentration en solides et rhéologie des boues | Déterminent la pompabilité et la réponse au conditionnement | Échantillonnage représentatif des boues |
| État final du cake et filière d’élimination | Détermine le résultat de séparation et de manutention requis | Critère d’acceptation aval écrit |
| Données d’application propres au rendering | Appuient le dimensionnement final et les garanties | Données d’essai comparables ou essai sur site |
Conditionnement, transport et contrôle des odeurs
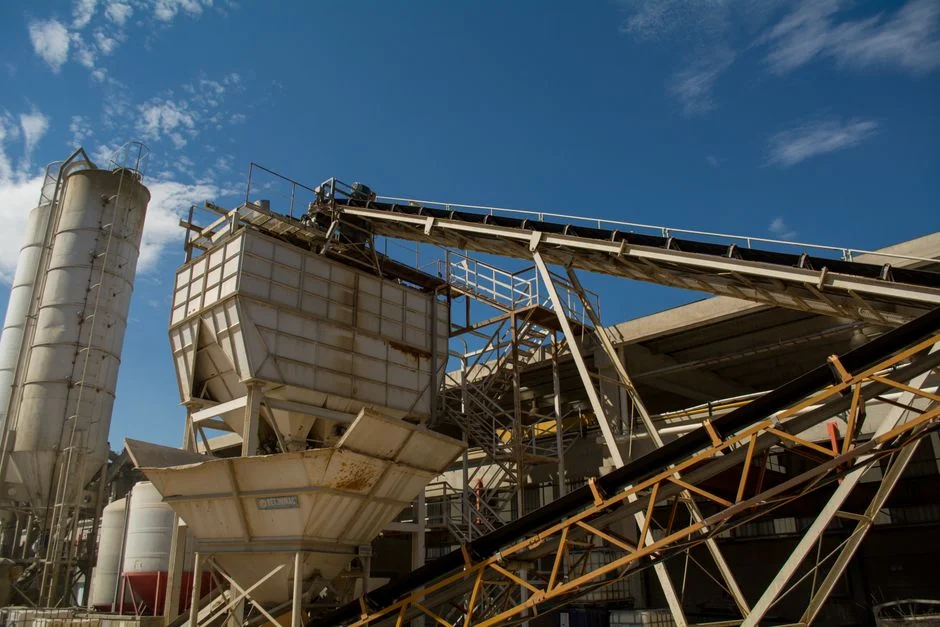
La presse ne peut pas être mise en service de façon fiable si seuls la machine et sa capacité nominale sont spécifiés. Le stockage et le mélange de la charge, l’alimentation, la préparation du polymère, le dosage, l’eau de lavage, le drainage, la ventilation et l’évacuation du cake constituent le système de déshydratation. Ils doivent être examinés conjointement.
HydropureWater décrit ses systèmes automatiques de dosage de réactifs comme des ensembles commandés par API pour l’injection de coagulants, de flocculants, de correcteurs de pH et de réactifs spécialisés. Ces ensembles sont présentés comme montés sur skid, câblés en usine et essayés en usine. Ces caractéristiques favorisent l’intégration, mais elles ne déterminent pas le réactif ni la dose adaptés aux boues de rendering. Ces choix doivent découler de la caractérisation des solides et de l’essai de conditionnement.
Demandez au fournisseur d’expliquer le calcul effectué, les propriétés de boues retenues et la méthode d’essai des échantillons représentatifs. En l’absence de données antérieures vérifiées pour cette application, prévoyez un essai pilote avant la réception définitive. Le guide de sélection des unités de dosage de flocculant fournit une structure utile pour définir la fonction d’injection, tandis que l’analyse des boues propres au site doit déterminer le réglage final.
Les odeurs volatiles et les aérosols nécessitent des mesures au-delà du seul bâti de la presse. Examinez la cuve d’alimentation, les points de transfert couverts, l’enclosure de la presse, la goulotte d’évacuation du cake ou le convoyeur, les sorties de ventilation et les zones de stagnation des condensats ou eaux de lavage. La presse ne doit pas être créditée d’une fonction de confinement des odeurs ou de l’exposition biologique sans les enclosures et dispositions d’extraction prévues.
Demandez à chaque soumissionnaire une liste complète des matériaux et utilités. Elle doit préciser le type de raccordement d’alimentation, les besoins de polymère, la demande d’eau de lavage, l’alimentation électrique, les drains de la machine, les besoins de ventilation, les signaux de commande et l’interface finale d’évacuation du cake. Toute différence entre fournisseurs doit apparaître dans la comparaison commerciale, plutôt que rester masquée dans les exclusions.
Choisir entre la presse à vis et la presse filtrante à plateaux et cadres
Choisissez entre une presse à vis continue et une presse filtrante à plateaux et cadres par lots en appliquant les mêmes critères aux deux options : charge en solides, mode d’exploitation, manutention du cake, emprise au sol, utilités, main-d’œuvre, confinement des odeurs, accès à la maintenance et données d’application vérifiées. Le type d’équipement ne détermine pas, à lui seul, ce choix.
Une presse à vis convient lorsque l’exploitation continue, la déshydratation mécanique adaptée à l’application et la possibilité d’essayer la charge constituent des exigences centrales du projet. FKC indique que ses presses sont concepts sur mesure pour chaque application de déshydratation. Cette affirmation justifie la demande d’une définition spécifique, mais ne constitue pas une preuve de débit ou de qualité du cake propre au rendering.
Une alternative de presse filtrante à plateaux et cadres convient lorsque la déshydratation par lots et une surface de filtration définie répondent aux besoins de l’usine. HydropureWater propose des surfaces de filtration de 1 à 500 m², avec commande manuelle, hydraulique ou entièrement automatique par API selon le catalogue fourni. Cette spécification permet une comparaison technique, sans affirmer qu’un système est moins coûteux ou plus performant sur les boues de rendering.
Appliquez une règle de décision. Si le mode d’exploitation requis est continu et que le fournisseur peut démontrer ses performances sur des boues représentatives selon un essai convenu, évaluez la presse à vis. Si des lots intermittents, une surface de filtration définie ou une commande par API des plateaux et cadres correspondent mieux au mode requis, développez cette option selon la même base de conception. Si aucun fournisseur ne peut étayer la charge par des données représentatives, différez la sélection finale jusqu’à la résolution de cette lacune par des essais.
La recherche fournie présente l’expérience d’installation et d’exploitation des presses à vis, mais aucune donnée de performance ou de coût comparée et vérifiée pour les boues de rendering. Le débit, la siccité du cake, la consommation de polymère, les besoins en main-d’œuvre et le coût du cycle de vie ne peuvent donc pas être classés avec les éléments disponibles. Exigez des données comparables des soumissionnaires et distinguez les résultats mesurés sur des projets des affirmations générales des catalogues.
| Critère de décision | Presse à vis | Presse filtrante à plateaux et cadres | Preuves nécessaires pour finaliser la comparaison |
|---|---|---|---|
| Mode d’exploitation | Déshydratation continue | Exploitation par lots ; configurations hydrauliques ou commandées par API | Programme de production et de nettoyage de l’usine |
| Base de dimensionnement | Débit d’alimentation et enveloppe de charge en solides | Surface de filtration et volume par lot définis | Calcul de charge du fournisseur |
| Manutention du cake | Dispositif d’évacuation continue | Retrait et manutention du cake par lots | Production vérifiée et filière aval |
| Conditionnement | Alimentation et dosage continu | Chargement et dosage par lots | Essai sur boues représentatives |
| Utilités et main-d’œuvre | Spécifier l’entraînement, l’eau de lavage, le polymère et la surveillance opérateur | Spécifier le système hydraulique ou API, la main-d’œuvre et l’effort de manutention | Liste des utilités et base de main-d’œuvre du soumissionnaire |
| Base de performance | Affirmation d’application sur mesure dans la recherche disponible | Surface de filtration et options de commande du catalogue | Données d’essai comparables pour le rendering |
Rédiger un cahier des charges technique et de performance exploitable par les fournisseurs
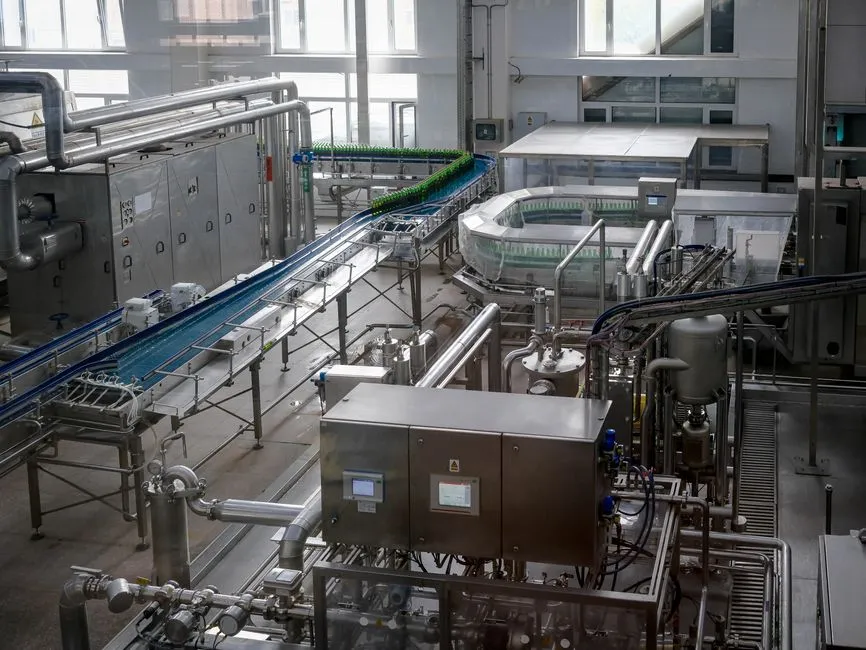
Une demande de prix défendable doit demander à chaque soumissionnaire de répondre aux mêmes exigences de conception, de preuves et d’acceptation pour l’usine de rendering. Elle doit préciser le débit ou la charge en solides requis, le mode d’exploitation, la caractérisation représentative des boues et l’état cible du cake. Si ces données restent indisponibles, désignez-les comme questions ouvertes et interdisez tout engagement ferme de performance avant leur résolution.
Demandez un procédé proposé, une implantation des équipements, les matériaux de construction, la philosophie d’entraînement et de commande, la consommation des utilités et un périmètre de fourniture complet. Le cahier des charges doit également préciser les exclusions, les interfaces, les dégagements d’accès, les dispositions de levage, les exigences électriques et le mode final d’évacuation du cake.
Exigez un tableau de charges indiquant les performances prévues dans la plage de conditions de boues convenue, plutôt qu’une valeur de pointe non explicitée. Les preuves doivent préciser la boue essayée, la méthode d’essai, la durée d’exploitation, les conditions d’alimentation, le conditionnement appliqué et tout écart avec la machine commerciale proposée. Une liste générique d’installations ne remplace pas les preuves propres à l’application.
Définissez les conditions d’acceptation, les points d’échantillonnage, la durée d’essai et les mesures correctives en cas de non-performance avant l’attribution. Le protocole doit préciser la méthode de mesure du débit d’alimentation, de la charge en solides, de la teneur en solides du cake et de la capture des solides. Il doit également désigner le responsable de l’échantillonnage représentatif et des analyses de laboratoire.
L’expérience annoncée par FKC, avec plus de 6 000 presses à vis et 1 000 épaississeurs à tamis rotatifs en service dans le monde, plus de 60 ans de fabrication de presses à vis et plus de 20 ans dans le secteur de l’eau et des eaux usées, peut soutenir un audit préalable (due diligence). Elle ne prouve pas qu’une presse proposée atteindra un résultat propre au rendering. JX Filtration cite les certifications ASME, CE, TUV, SGS et BV, mais l’extrait fourni n’établit pas leur applicabilité à un modèle précis. Demandez le certificat ou la déclaration applicable et vérifiez son périmètre.
| Élément du cahier des charges | Réponse minimale du fournisseur | Contrôle d’achat |
|---|---|---|
| Base de conception | Débit, charge en solides, mode d’exploitation, analyse des boues et objectif de siccité | Les données renvoient aux mesures du site et à l’échantillonnage convenu |
| Procédé proposé | Schéma de flux, implantation et interfaces amont et aval | Aucune exclusion dissimulée d’équipement ou d’utilité |
| Équipements | Matériaux, entraînement, commandes, tamis, pompage, lavage et évacuation | La configuration correspond à la charge déclarée |
| Preuves de performance | Résultats d’essai comparables ou représentatifs et méthode appliquée | Les résultats sont mesurés, et non issus d’affirmations de catalogue |
| Acceptation | Conditions d’essai, durée, échantillonnage, critères de conformité et mesure corrective | Les conditions figurent dans le contrat d’achat |
| Conformité | Certificats ou déclarations applicables avec leur périmètre | Le numéro du certificat et l’applicabilité au modèle sont vérifiables |
| Commercial | Prix, exclusions, calendrier, livraison et éléments du cycle de vie | Les offres sont normalisées et complètes |
Planifier la mise en service, la maintenance et les risques d’exploitation
La mise en service doit démontrer que l’installation reçoit les boues spécifiées, applique correctement le conditionnement, atteint l’état d’exploitation convenu et évacue le cake vers la filière de manutention prévue. Le plan de remise en service doit inclure les essais en eau, la formation des opérateurs, les contrôles mécaniques et électriques, la vérification des commandes, la procédure de démarrage, les dispositions d’intervention d’urgence et un relevé de performance de référence.
Définissez les points d’inspectionlude pour le système d’alimentation, le matériel de conditionnement, l’entraînement, les tamis, les roulements, l’enclosure électrique, le système de lavage, la goulotte du cake et les interfaces de contrôle des odeurs. Le programme de maintenance doit suivre les instructions du fabricant et les conditions d’exploitation observées. La recherche disponible ne permet pas d’établir un intervalle d’inspection universel pour une application de rendering.
Conservez des registres d’exploitation indiquant le débit d’alimentation, la charge en solides, la consommation de réactifs, l’utilisation d’eau de lavage, l’état du cake, les alarmes, les arrêts et les actions correctives. Ces registres signalent rapidement toute évolution de la production, de la séquence de nettoyage, de la chimie d’alimentation ou des performances de conditionnement qui éloignerait le système de sa charge vérifiée.
Le principal risque commercial consiste à sélectionner une presse à partir de données génériques sur les boues lorsque la charge réelle est représentative d’une usine de rendering. Ce risque peut être réduit en exigeant des conditions d’alimentation vérifiées, une méthode d’essai documentée et des critères d’acceptation contraignants, plutôt qu’en comptant sur une déclaration générale de performance. Une référence pratique pour la conception d’un procédé voisin est disponible dans le guide de conception d’une presse à vis pour les eaux usées de l’industrie alimentaire, mais son application ne remplace pas les données du site.
Questions fréquentes
Quelle est la principale différence entre le traitement des eaux usées de rendering et la déshydratation des boues par presse à vis ?
Le traitement des eaux usées de rendering élimine les polluants du flux liquide, notamment les matières suspendues, les FOG, les huiles et graisses et autres contaminants. La déshydratation des boues par presse à vis commence après leur séparation et leur conditionnement. Elle consiste à réduire la teneur en eau des boues séparées et à évacuer le cake vers une filière de manutention définie.
Comment une usine de rendering doit-elle dimensionner une presse à vis pour une production par lots ou continue ?
Dimensionnez les deux situations à partir d’une charge massique en solides représentative, et non du seul débit d’eaux usées. Pour une production par lots, définissez le volume par lot, l’accumulation maximale de solides, le stockage disponible et la fenêtre d’évacuation autorisée. Pour une production continue, intégrez le débit normal, le débit de pointe, la variabilité de production et les apports liés au nettoyage. Exigez du fournisseur qu’il montre comment sa configuration répond à l’enveloppe convenue.
Quelles données de performance un fournisseur doit-il garantir avant l’achat d’une presse à vis ?
Demandez des garanties liées à l’alimentation spécifiée : charge en solides, débit d’alimentation, conditions de conditionnement, état du cake et capture des solides. Exigez la méthode d’essai, les points d’échantillonnage, la durée d’essai, les responsabilités de laboratoire et la mesure corrective en cas de non-performance. La recherche disponible ne contient aucun débit, niveau de siccité, dose de polymère ou taux de capture vérifiés pour le rendering. Ces valeurs ne doivent donc pas être présentées comme établies avant les essais.
Comment comparer une presse à vis et une presse filtrante à plateaux et cadres sur le budget et le cycle de vie ?
Demandez un devis normalisé du cycle de vie, plutôt que de comparer uniquement le prix d’achat. Il doit inclure le conditionnement, les utilités, la main-d’œuvre, la maintenance, le confinement des odeurs, la manutention du cake, l’élimination et les arrêts prévus pour les deux options. La recherche fournie ne présente aucun coût comparable pour les boues de rendering. Demandez donc à chaque fournisseur ses hypothèses et quantités, puis évaluez-les selon les coûts propres à l’usine en main-d’œuvre, énergie, polymère et élimination.
Quelles informations doivent figurer dans une demande de prix pour une presse à vis dédiée aux eaux usées de rendering ?
Incluez la caractérisation représentative des eaux usées et des boues, le bilan des solides rapproché, le mode d’exploitation, l’état cible du cake, les interfaces amont et aval, les utilités, les commandes, les matériaux, les exigences de confinement des odeurs, la méthode d’essai, les critères d’acceptation, les limites du périmètre et le calendrier de livraison. La comparaison entre presse filtrante et presse à vis peut faciliter le présélectionnement, mais la demande de prix doit réclamer des preuves comparables à chaque fournisseur.