Ce que signifie « fiable » pour le traitement des eaux usées industrielles en 2026
Pour un acheteur industriel en 2026, un procédé de traitement des eaux usées « fiable » répond simultanément à trois critères mesurables : il est documenté dans la littérature technique à comité de lecture, il est associé à une couche d'automatisation dont les performances sont publiées, et il satisfait aux exigences locales d'autorisation de rejet ou de réutilisation qui s'appliquent au site. Une revue publiée en 2023–2024 dans ACS ES&T Water sur la modélisation numérique en traitement des eaux usées indique que les modèles déterministes, stochastiques et de séries temporelles sont désormais courants pour prédire les performances d'une station d'épuration face au durcissement des normes de qualité de l'eau et d'efficacité énergétique. L'ingénieur dispose ainsi d'un moyen défendable de noter les affirmations des fournisseurs avant d'engager des capitaux (ACS ES&T Water, 2023).
L'automatisation n'est plus un bénéfice secondaire : une étude d'intégration PLC–SCADA portant sur 720 observations fait état d'une réduction immédiate de l'intensité énergétique de 0,041 kWh/m³ (IC 95 % −0,056 à −0,026, p < ,001), d'une baisse de 28,4 alarmes par jour (p < ,001) et d'une diminution de 2,6 mg/L de l'intensité chimique (p = ,001), après ajustement sur le débit d'entrée, la température, le régime de fonctionnement et la disponibilité des équipements (RAST Journal, 2024). Pris ensemble, ces trois chiffres constituent une définition opérationnelle de la fiabilité à laquelle toute proposition peut être confrontée.
Pour un lecteur industriel, cette définition compte, car les brochures fournisseurs décrivent en général les équipements de manière isolée. Le système de contrôle, le profil d'affluent et la règle de rejet sont dissociés dans la discussion commerciale ; la définition ci-dessus les réunit. Si un fournisseur ne peut pas s'appuyer sur une prédiction modélisée de la qualité de l'effluent, sur une automatisation assortie de résultats documentés et sur une trajectoire claire vers l'autorisation de rejet applicable, sa proposition n'a pas encore franchi le seuil de confiance.
Les opérations unitaires centrales d'une filière industrielle fiable
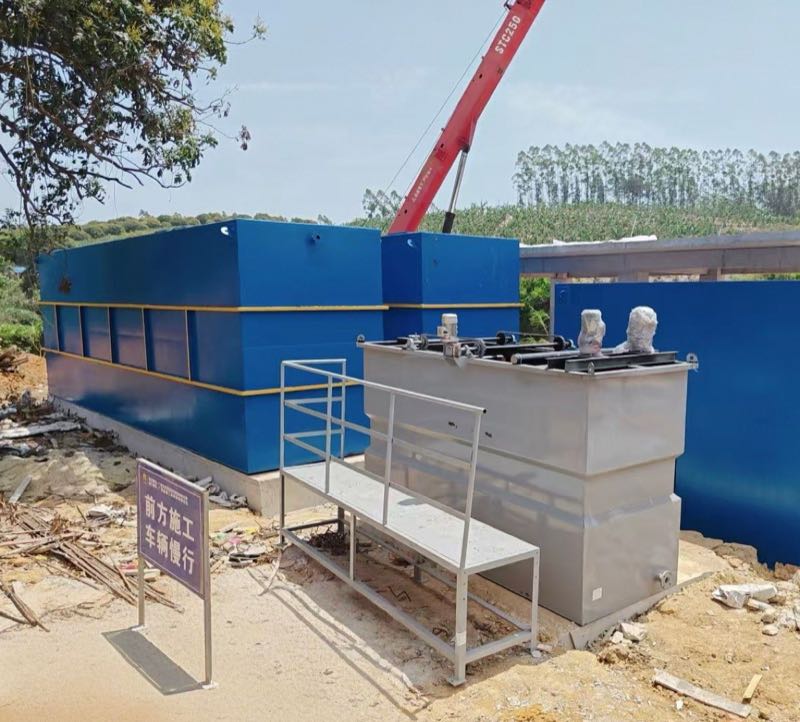
La plupart des filières industrielles fiables s'assemblent à partir des mêmes six grands blocs, quelle que soit l'industrie considérée. Le prétraitement débute par un dégrilleur mécanique rotatif, destiné à protéger les pompes aval et les étages biologiques des chiffons, plastiques et fibres présents dans les effluents bruts industriels. La séparation physico-chimique suit, avec une flottation à air dissous (FAD/DAF) ciblant les matières en suspension, les huiles et graisses (FOG) et les matières colloïdales ; un décanteur lamellaire est préféré lorsque les débits sont très turbides et que la charge surfacique est le paramètre limitant.
L'étape biologique est celle où la filière diverge selon l'industrie. La boue activée classique couvre un large éventail de charges biodégradables pour une emprise au sol modeste. Un bioréacteur à membranes (BRM/MBR) associe boue activée et membranes immergées en PVDF pour rapprocher l'effluent de la qualité requise pour une réutilisation, sur une emprise bien plus réduite : c'est la bonne réponse lorsque les seuils de rejet sont sévères ou qu'une réutilisation est envisagée. Les filières anaérobies, comme les UASB et EGSB, valorisent le biogaz sur des eaux usées très chargées en matière biodégradable, mais réagissent lentement aux variations de charge : elles sont donc généralement complétées par une étape de polissage.
Le traitement tertiaire repose sur la filtration multicouche et une unité d'ultrafiltration (UF) à seuil de coupure 0,03–0,1 μm, qui retient bactéries, colloïdes et turbidité et protège toute osmose inverse (OI) située en aval. La désinfection est choisie en fonction du profil pathogène et des règles sur les sous-produits : dioxyde de chlore, UV-C et ozone présentent chacun des implications réglementaires distinctes, et les UV constituent la réponse habituelle pour les organismes chloro-résistants tels que Cryptosporidium et Giardia. La gestion des boues referme le bilan matière par filtre-presse à plateaux ou presse à vis, et les performances de déshydratation conditionnent souvent le coût global réel de la filière sur son cycle de vie.
Faire correspondre la filière de traitement au profil d'affluent
Les opérations unitaires décrites plus haut ne forment une « filière » qu'une fois mises en regard d'un affluent donné. L'ingénieur d'exploitation doit traiter le rapport de caractérisation de l'eau usée comme l'entrée et la présélection de procédés comme la sortie ; le tableau ci-dessous propose une traduction défendable pour les profils industriels courants. Lorsque l'affluent n'est pas standard, la revue ACS ES&T Water indique clairement qu'une modélisation déterministe et stochastique est nécessaire pour prédire les performances plutôt que de les extrapoler de données municipales similaires (ACS ES&T Water, 2023).
| Profil d'affluent | Industries types | Opération unitaire de tête | Étape biologique | Tertiaire / polissage |
|---|---|---|---|---|
| Forte teneur en FOG, huiles et graisses | Agroalimentaire, viande, travail des métaux | DAF avec aide chimique | CAS ou MBR | Multicouche + UF (si réutilisation) |
| MES élevées, débit variable | Textile, métaux transformés | Bassin tampon + DAF ou lamellaire | CAS ou MBR | Filtre multicouche |
| DCO/DBO biodégradable élevée | Agroalimentaire, pâte et papier | Dégrillage + bassin tampon | MBR (emprise réduite) ou UASB/EGSB (biogaz) | UF + OI si réutilisation |
| Organiques réfractaires ou toxiques | Pharmaceutique, pétrochimie | Bassin tampon + contrôle à la source | Biologie spécialisée ou POA | UF + charbon + OI selon besoin |
| Objectif de réutilisation | Eau d'appoint refroidissement, alimentation chaudière, process | Chaîne complète de prétraitement | MBR privilégié | UF + OI + désinfection |
Deux schémas méritent d'être signalés. Premièrement, lorsque la réutilisation est l'objectif, la filière doit être conçue pour cela dès le départ ; un retrofit pour la réutilisation est systématiquement plus coûteux, car le prétraitement, le bassin tampon et la protection des membranes doivent tous être resserrés (Water & Wastewater, 2025). Deuxièmement, le choix entre DAF et lamellaire doit suivre la variabilité de l'affluent et non le coût d'investissement : la DAF traite les charges en FOG et la séparation avec aide chimique, le lamellaire la clarification en masse à débit élevé.
Matrice de capacités : DAF, MBR, UF, lamellaire, anaérobie
La matrice ci-dessous reformule les choix d'opérations unitaires en comparaison côte à côte. L'objectif est de permettre au lecteur de parcourir les plages de service et de choisir la bonne opération unitaire pour un usage précis, et non de désigner un vainqueur unique. Lorsque la revue ACS ES&T Water indique que la modélisation est désormais standard pour prédire les performances d'une station d'épuration, cette matrice constitue l'ensemble qualitatif d'entrées attendu par le modèle (ACS ES&T Water, 2023).
| Opération unitaire | Fonction principale | Cible d'affluent type | Emprise / réponse | Domaine d'emploi |
|---|---|---|---|---|
| DAF | FOG, huiles et graisses, MES | Charges colloïdales, avec aide chimique | Emprise réduite ; réponse rapide | Cheval de trait en tête de filière pour agroalimentaire, travail des métaux, eaux huileuses |
| Décanteur lamellaire | Clarification sur eau très turbide | Débit élevé, solides moyens | Compact ; demande chimique réduite vs conventionnel | Clarification en masse en amont de l'étape biologique |
| MBR (PVDF immergé) | DBO + filtration membranaire combinés | DCO/DBO biodégradable, rejet sévère | Bien plus compact qu'un CAS ; effluent proche réutilisation | Limites de rejet sévères ou mission de réutilisation |
| Anaérobie (UASB/EGSB) | DCO biodégradable fortement chargée | Agroalimentaire, pâte et papier | Réponse lente aux variations de charge ; crédit biogaz | Charges élevées où la récupération anaérobie est rentable |
| UF (0,03–0,1 μm) | Bactéries, colloïdes, turbidité | Effluent MBR ou CAS | Skid compact ; protège l'OI | Polissage tertiaire pour réutilisation |
| Filtre multicouche | Contrôle MES et SDI | Alimentation pré-OI | Compact ; bien maîtrisé | Cheval de trait en pré-OI |
| Filtre-presse à plateaux | Déshydratation des boues | Boues biologiques ou chimiques | Discontinu ; siccité élevée | Ferme le bilan matière |
Pour un guide plus approfondi sur le choix des équipements, le guide de sélection des équipements de traitement des eaux usées industrielles détaille la conversion affluent–procédé, et le guide 2026 du jumeau numérique de station d'épuration montre comment valider la filière choisie face aux données opérationnelles avant l'achat.
L'automatisation comme multiplicateur de confiance au-dessus du choix d'équipements
En 2026, « fiable » inclut le système de contrôle, et pas seulement la cuve et la pompe. L'étude RAST Journal sur l'intégration PLC–SCADA a mis en œuvre une série temporelle interrompue sur 720 observations journalières, moitié avant et moitié après l'intégration, avec ajustement statistique sur les variables qui intéressent l'acheteur : débit d'affluent, température, régime de fonctionnement et disponibilité des équipements majeurs (RAST Journal, 2024). Les principaux chiffres sont les suivants.
| Indicateur | Variation avant/après intégration | Confiance statistique |
|---|---|---|
| Intensité énergétique (kWh/m³) | Immédiat −0,041 ; tendance additionnelle −0,00018/jour | p < ,001 (niveau) ; p = ,002 (tendance) |
| Écart de stabilité composite | −0,043 unité | p < ,001 |
| Taux d'événements de dépassement | 78 % de la référence (baisse de 22 %) | IRR 0,78, IC 95 % 0,70–0,87 |
| Taux d'alarmes | −28,4 alarmes/jour | p < ,001 |
| Fréquence des avalanches d'alarmes | 73 % de la référence | IRR 0,73, p < ,001 |
| Temps de commande manuelle | −1,6 point de pourcentage | p < ,001 |
| Intensité chimique | Immédiat −2,6 mg/L | p = ,001 |
| Variabilité vitesse VFD (proxy mécanisme) | −9,2 % | p < ,001 |
| Proxy d'oscillation de boucle | −0,36 unité | p < ,001 |
Trois éléments comptent dans cette preuve. Premièrement, les gains ne sont pas un artefact d'un seul mode de fonctionnement : les analyses de sensibilité en mode temps de pluie, appariées sur l'affluent et hors période d'arrêt donnent toutes la même orientation et des amplitudes comparables (RAST Journal, 2024). Deuxièmement, les évolutions sur l'intensité chimique et l'oscillation de boucle renvoient à une trajectoire de stabilité de régulation, et non à un artefact de paramétrage : c'est pourquoi un système de dosage chimique piloté par PLC spécifié au sein de la couche SCADA constitue une ligne budgétaire défendable, et non un accessoire. Troisièmement, les gains d'énergie, d'alarme et de réactifs se cumulent sur la durée de vie de l'actif ; la tendance additionnelle de 0,00018 kWh/m³ par jour est faible au jour le jour, mais significative à l'échelle d'exploitation pluriannuelle.
Cycle de vie et conformité réglementaire : là où la fiabilité se joue
Une comparaison en CAPEX (coûts d'investissement) seul classe presque toujours mal les alternatives en eaux usées industrielles. Les travaux d'analyse enviro-économique de l'Imperial College montrent qu'intégrer l'analyse de cycle de vie (ACV) dans l'optimisation de superstructure peut modifier matériellement la configuration optimale, car les crédits de réutilisation, la demande en réactifs et la récupération d'énergie n'apparaissent pas dans une comparaison de bons de commande (Spiral, Imperial College London, 2017). Sur un projet industriel 2026, la question du cycle de vie n'est pas optionnelle.
Côté réglementaire, les rejets industriels américains relèvent du Clean Water Act (loi fédérale américaine sur l'eau) à travers le programme NPDES, et la plupart des États gèrent leurs propres programmes autorisés avec des attentes sensiblement différentes. L'élimination des nutriments est concentrée dans le bassin de la baie de Chesapeake et autour des Grands Lacs ; les infrastructures de réutilisation sont concentrées dans le Sud-Ouest aride et en Floride, où l'eau recyclée a une valeur économique directe ; les programmes de débordement d'égouts unitaires concernent les villes anciennes du Nord-Est et du Midwest (Water & Wastewater, 2025). Pour un acheteur industriel, cela signifie que l'enveloppe réglementaire se définit État par État, et qu'une filière acceptée dans un État ne se transpose pas nécessairement dans un autre.
Les outils de modélisation et de séries temporelles issus de la revue ACS ES&T Water doivent servir à valider que la filière proposée atteindra les limites spécifiques de l'État, et pas seulement le plancher fédéral (ACS ES&T Water, 2023). Lorsque la réutilisation est en jeu, alignez les opérations unitaires avec les dispositifs de crédit de réutilisation et les autorisations de l'État dès le départ ; un retrofit pour la réutilisation est systématiquement plus coûteux qu'une conception initiale pour cet objectif (Water & Wastewater, 2025).
Un cadre de décision 2026 pour sélectionner une filière fiable
Le schéma ci-dessous décrit ce qu'une sélection 2026 défendable donne à voir en réunion. Il suppose que la caractérisation de l'affluent est déjà disponible et que l'objectif de rejet ou de réutilisation est verrouillé avant la construction de la liste restreinte.
- Caractériser l'affluent. Verrouiller le débit, la DBO/DCO, les MES, les FOG, les nutriments, les toxiques et les amplitudes de température avant toute discussion fournisseur.
- Constituer une liste restreinte d'opérations unitaires. Utiliser la matrice de capacités ci-dessus ; écarter toute option qui ne peut pas atteindre les limites NPDES ou de réutilisation spécifiques de l'État.
- Réaliser une prédiction par modèle. Utiliser des modèles déterministes ou stochastiques (selon la revue ACS ES&T Water) pour estimer la qualité de l'effluent et la consommation énergétique, et faire varier le débit et la charge en sensibilité avant tout pilote.
- Intégrer une analyse de cycle de vie. Inclure l'ACV dans la comparaison afin que la réutilisation, la demande en réactifs et la récupération d'énergie soient chiffrées et non externalisées (Spiral, Imperial College London, 2017).
- Spécifier la couche d'automatisation. Traiter l'intégration PLC/SCADA comme une exigence ferme ; la budgéter pour capter les gains d'énergie, de stabilité et de réactifs quantifiés par l'étude RAST Journal (RAST Journal, 2024).
- Piloter, puis mettre à l'échelle avec monitoring. Piloter lorsque l'affluent n'est pas standard, puis mettre à l'échelle avec un monitoring adossé aux mêmes indicateurs : intensité énergétique, taux d'alarmes, intensité chimique.
| Étape | Livrable produit | Ancrage de preuve |
|---|---|---|
| 1. Caractérisation de l'affluent | Rapport de caractérisation avec profil de charge journalier | Échantillonnage site ; cadre d'autorisation S4 de l'État |
| 2. Liste restreinte d'opérations unitaires | 2–3 filières candidates | Matrice de capacités (cet article) |
| 3. Prédiction par modèle | Qualité d'effluent et consommation énergétique prédites | ACS ES&T Water, 2023 |
| 4. Analyse de cycle de vie | Comparaison coût et impact ajustés ACV | Imperial College, 2017 |
| 5. Spécification automatisation | Cahier des charges PLC/SCADA avec KPI | RAST Journal, 2024 |
| 6. Pilote + mise à l'échelle avec monitoring | Rapport pilote ; tableau de bord de performance | KPI RAST Journal ; exigences de réutilisation S4 |
C'est le schéma autour duquel s'articule le guide de sélection des équipements de traitement des eaux usées industrielles, et il s'associe naturellement aux bonnes pratiques 2026 de gestion des hauts volumes d'eau en industrie pour les sites qui augmentent leur débit ou ajoutent des équipes.
Questions fréquentes
Quelle enveloppe budgétaire un acheteur industriel doit-il prévoir pour une filière fiable en 2026 ?
L'état de l'art ne fournit pas de chiffre défendable pour le CAPEX (coûts d'investissement) ou l'OPEX (coûts d'exploitation) 2026 d'une filière industrielle complète, et l'écart entre un système DAF + MBR agroalimentaire à 50 m³/jour et une installation pétrochimique à 5 000 m³/jour est trop large pour un chiffre unique. L'acheteur doit demander à chaque fournisseur une répartition CAPEX/OPEX spécifique au site, avec une décomposition séparée de la consommation de réactifs, de l'énergie en kWh/m³ et du coût de traitement des boues, et exiger que les valeurs d'énergie et de réactifs soient exprimées dans les mêmes indicateurs que ceux de l'étude RAST Journal (intensité énergétique en kWh/m³, intensité chimique en mg/L) afin que les propositions soient comparables sur une base homogène (RAST Journal, 2024).
Comment choisir entre fournisseurs pour un projet industriel ?
Notez les fournisseurs sur la définition de fiabilité de cet article : peuvent-ils s'appuyer sur des preuves publiées ou à comité de lecture pour les opérations unitaires qu'ils proposent, peuvent-ils fournir une couche d'automatisation assortie de données de performance documentées, et peuvent-ils nommer le programme NPDES ou de réutilisation spécifique de l'État pour lequel la filière est conçue (Water & Wastewater, 2025). Demandez au moins deux sites de référence opérant sur des conditions d'affluent et d'autorisation comparables, exigez un pilote ou un essai de performance témoin sur votre eau usée, et réclamez que les KPI d'automatisation (intensité énergétique, taux d'alarmes, intensité chimique) soient inscrits au test de réception plutôt que laissés comme objectifs souples.
Quelle opération unitaire faut-il piloter en premier lorsque l'affluent n'est pas standard ?
Pilotez l'opération la plus sensible à la variabilité de l'affluent et dont dépend le reste de la filière ; sur la plupart des profils industriels, c'est l'étape de séparation en tête. Pour des eaux agroalimentaires ou de travail des métaux à forte teneur en FOG, pilotez la DAF avec optimisation chimique sur votre débit réel ; pour des effluents à forte DCO biodégradable, pilotez l'étape biologique (MBR ou UASB/EGSB) avec un test en jarre en parallèle. La revue ACS ES&T Water précise clairement que la modélisation doit accompagner le pilote, et non s'y substituer, car les affluents non standard ne se transposent pas proprement depuis des données de performance municipales (ACS ES&T Water, 2023).
Quand l'intégration PLC/SCADA vaut-elle le coût additionnel ?
L'étude RAST Journal rapporte des gains statistiquement significatifs sur l'intensité énergétique, le taux d'alarmes, l'intensité chimique et la stabilité de process sur 720 observations journalières en conditions réelles de station, après ajustement sur le débit d'affluent, la température, le régime de fonctionnement et la disponibilité des équipements (RAST Journal, 2024). Pour toute filière industrielle où le coût énergétique, le coût des réactifs ou la gestion des alarmes constitue une vraie ligne d'exploitation, l'automatisation se rentabilise via les indicateurs ci-dessus ; le bon test est de vérifier si le périmètre SCADA proposé peut être relié à ces KPI précis dans le test de réception, et non de savoir si le fournisseur propose « l'automatisation » comme caractéristique générale.